Galeria
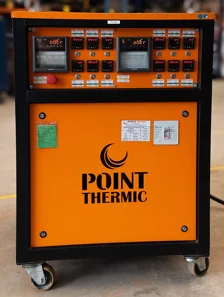
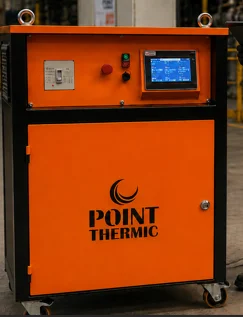
Clique nas imagens para ampliar
O que é alívio de tensões em soldas e por que ele é realizado?
O alívio de tensões em soldas é um tratamento térmico aplicado para reduzir, de forma controlada, parte das tensões residuais geradas durante a soldagem.
Essas tensões podem influenciar o comportamento dimensional e mecânico de uma junta, especialmente em componentes industriais sujeitos a esforços, variações de temperatura ou condições severas de operação.
A indicação do processo deve considerar o material, a espessura, a geometria, o procedimento de soldagem e os requisitos técnicos aplicáveis.
Durante a soldagem, a região próxima ao arco elétrico é aquecida e se dilata.
Ao perder calor, ela se contrai, mas essa contração pode ser restringida pelo metal adjacente, que permaneceu mais frio e oferece resistência à movimentação.
O resultado é a formação de tensões residuais, que permanecem no componente mesmo depois do resfriamento e sem a aplicação de uma carga externa.
Esse fenômeno está diretamente relacionado à zona termicamente afetada, região do metal de base que não chega necessariamente a fundir, mas sofre alterações de temperatura capazes de modificar sua microestrutura e suas propriedades.
A intensidade e a distribuição dessas alterações dependem de fatores como aporte térmico, sequência de soldagem, espessura, configuração da junta, velocidade de resfriamento e características do material.
O tratamento térmico de alívio de tensões busca promover um aquecimento controlado da junta e das áreas adjacentes.
Com a elevação gradual da temperatura, a estrutura metálica pode acomodar parte das tensões internas.
Posteriormente, a permanência e o resfriamento controlado devem seguir parâmetros definidos em procedimento técnico.
Esse mecanismo pode contribuir para reduzir concentrações de tensão e favorecer maior estabilidade dimensional e confiabilidade do componente, sem representar uma promessa automática contra todos os modos de falha.
A aplicação localizada é especialmente relevante quando apenas uma junta, solda ou região específica do equipamento precisa ser tratada.
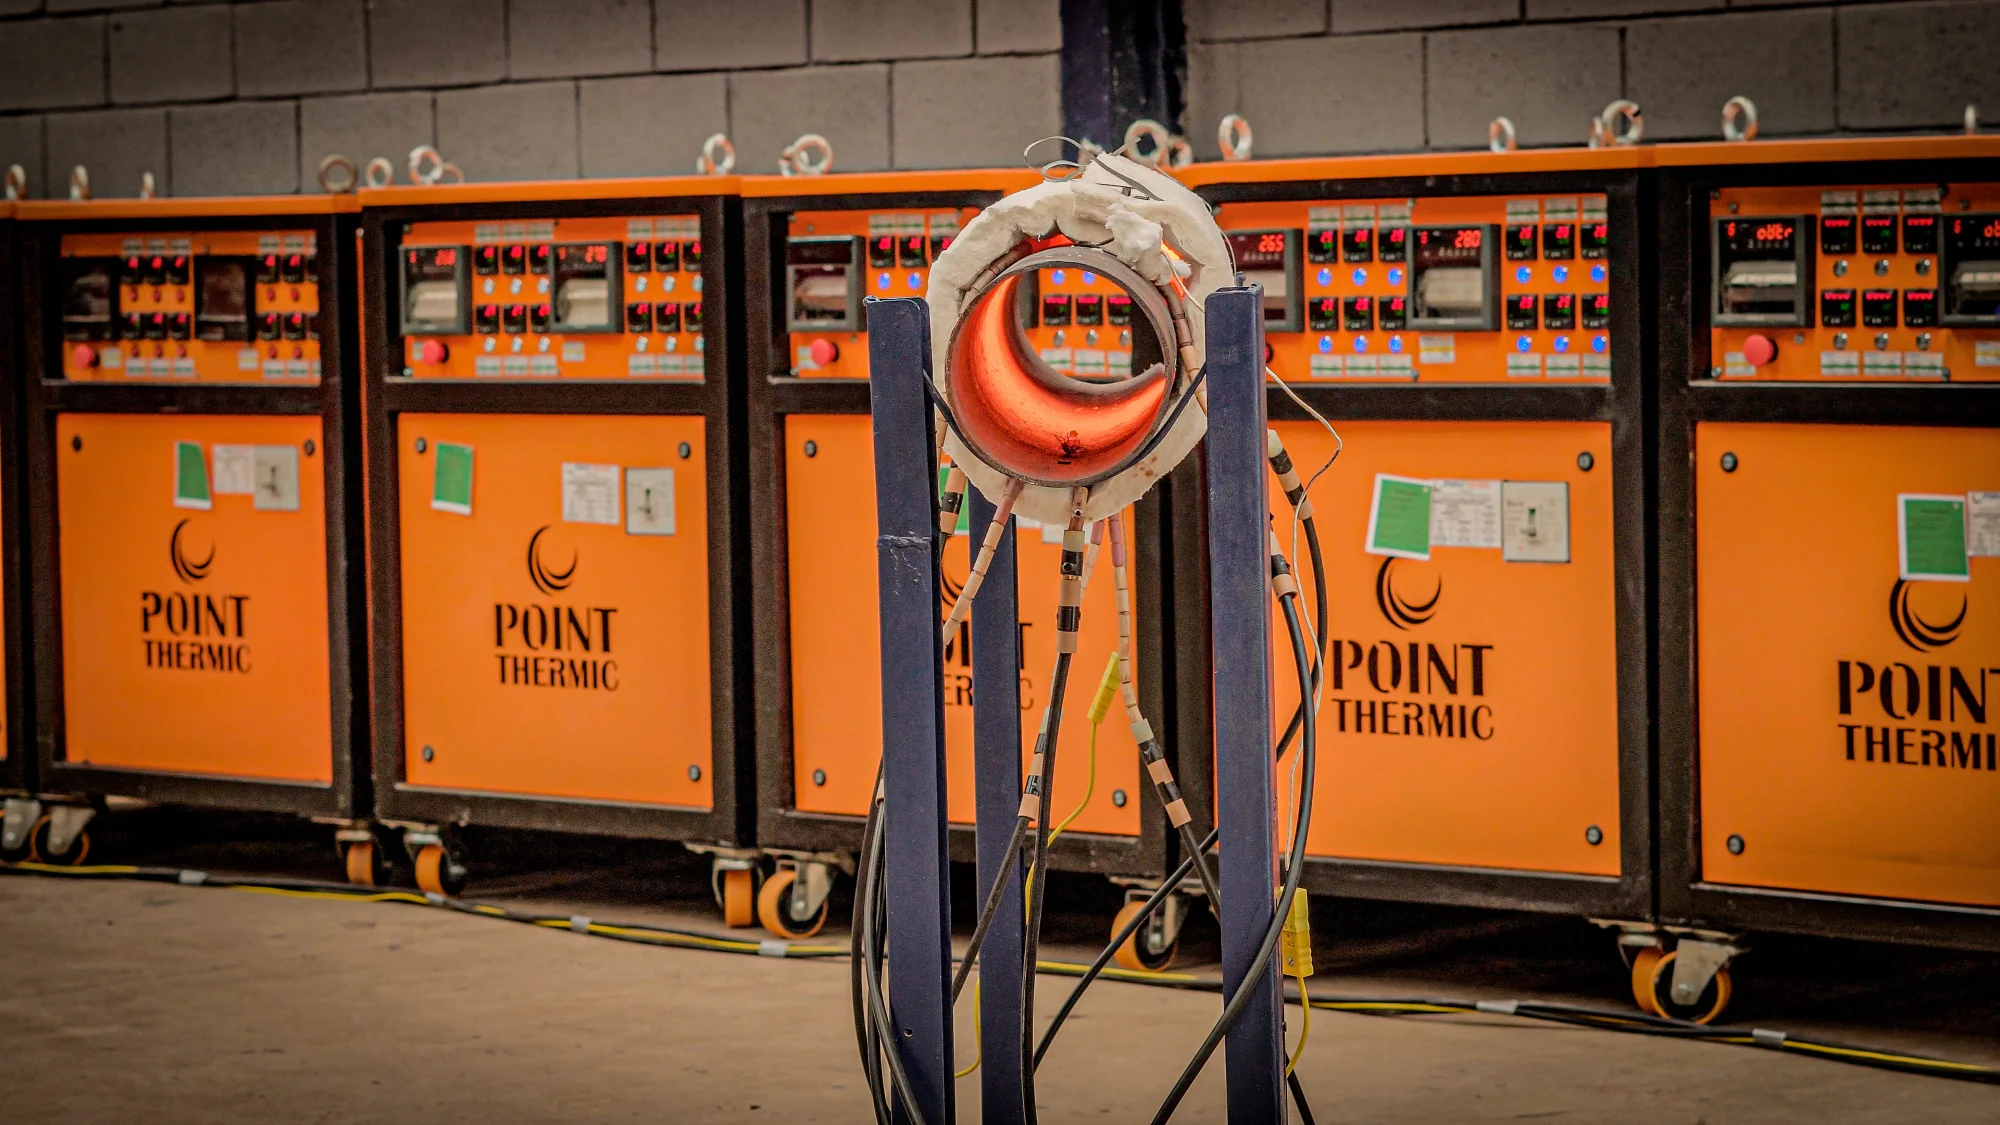
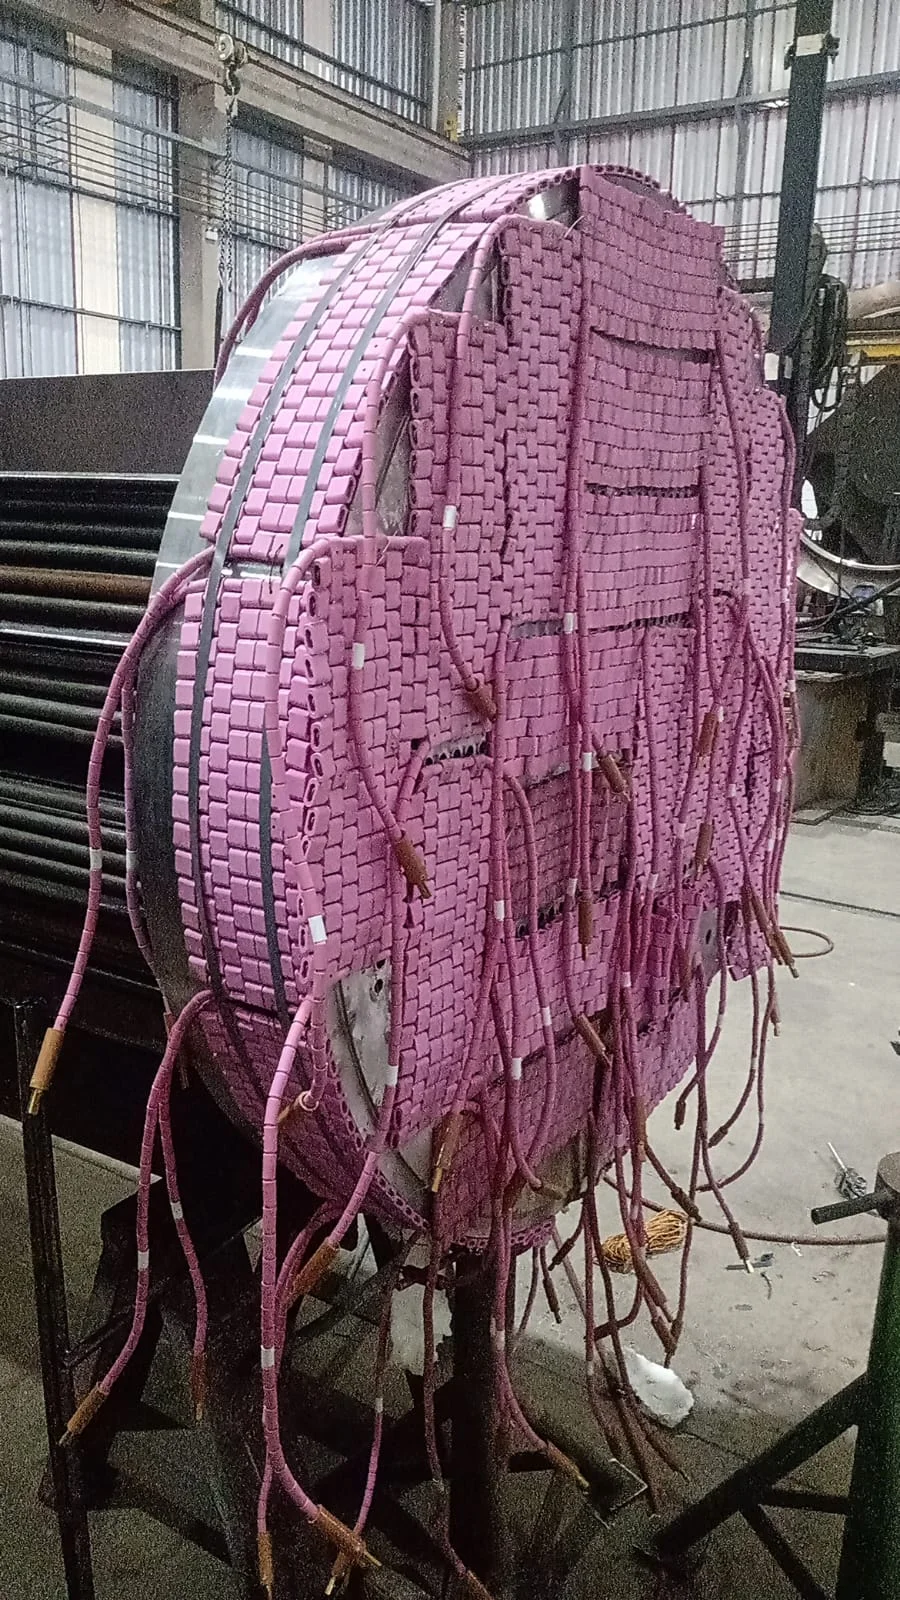
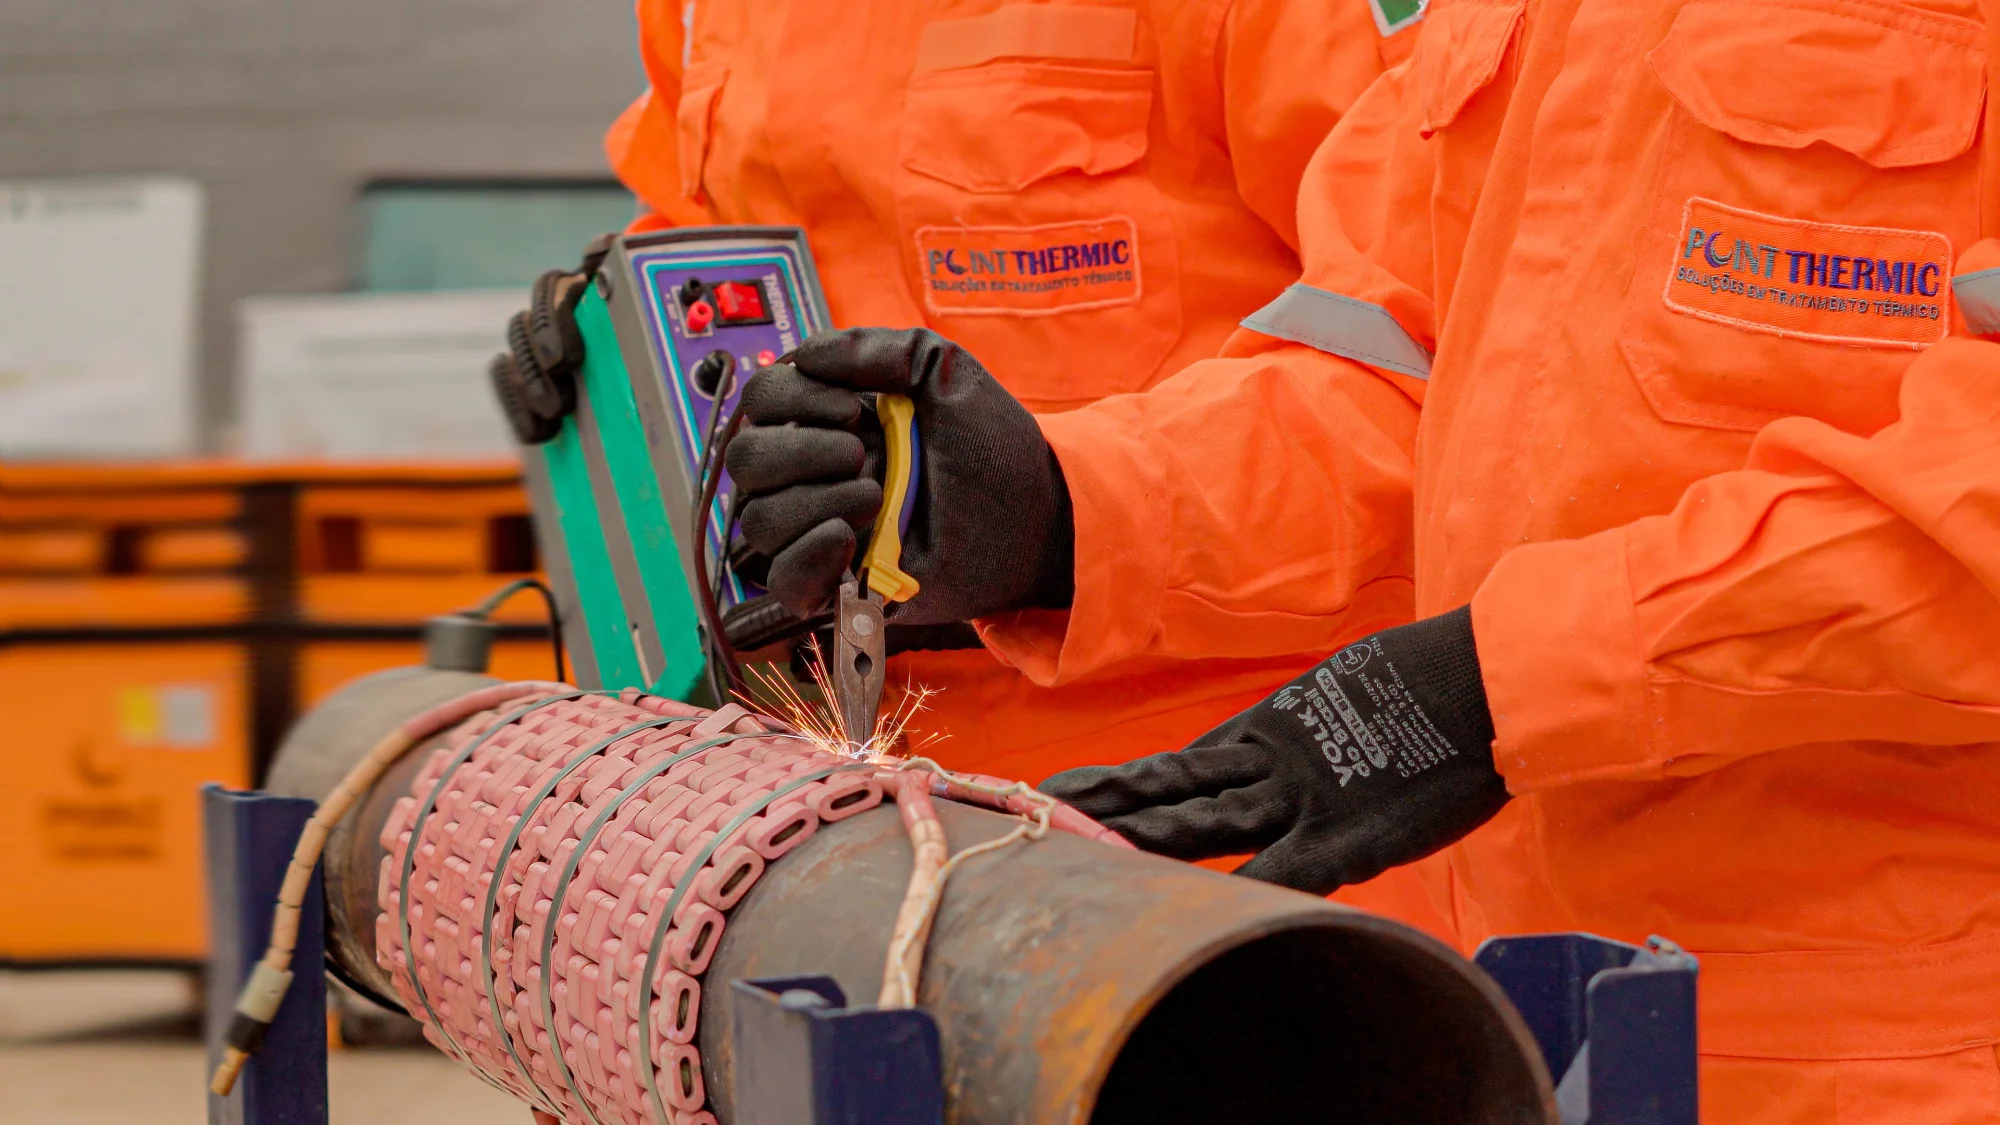
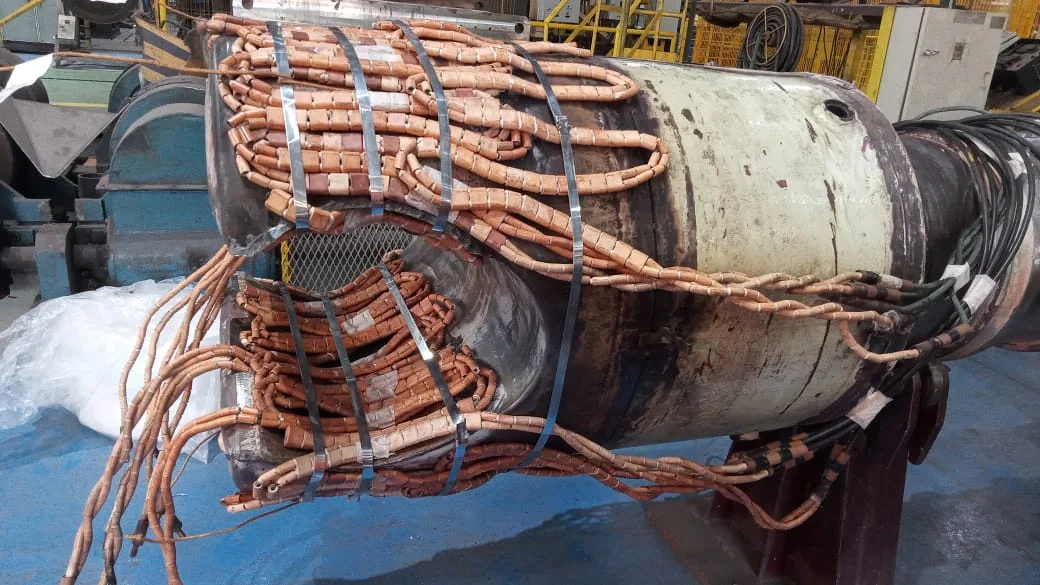
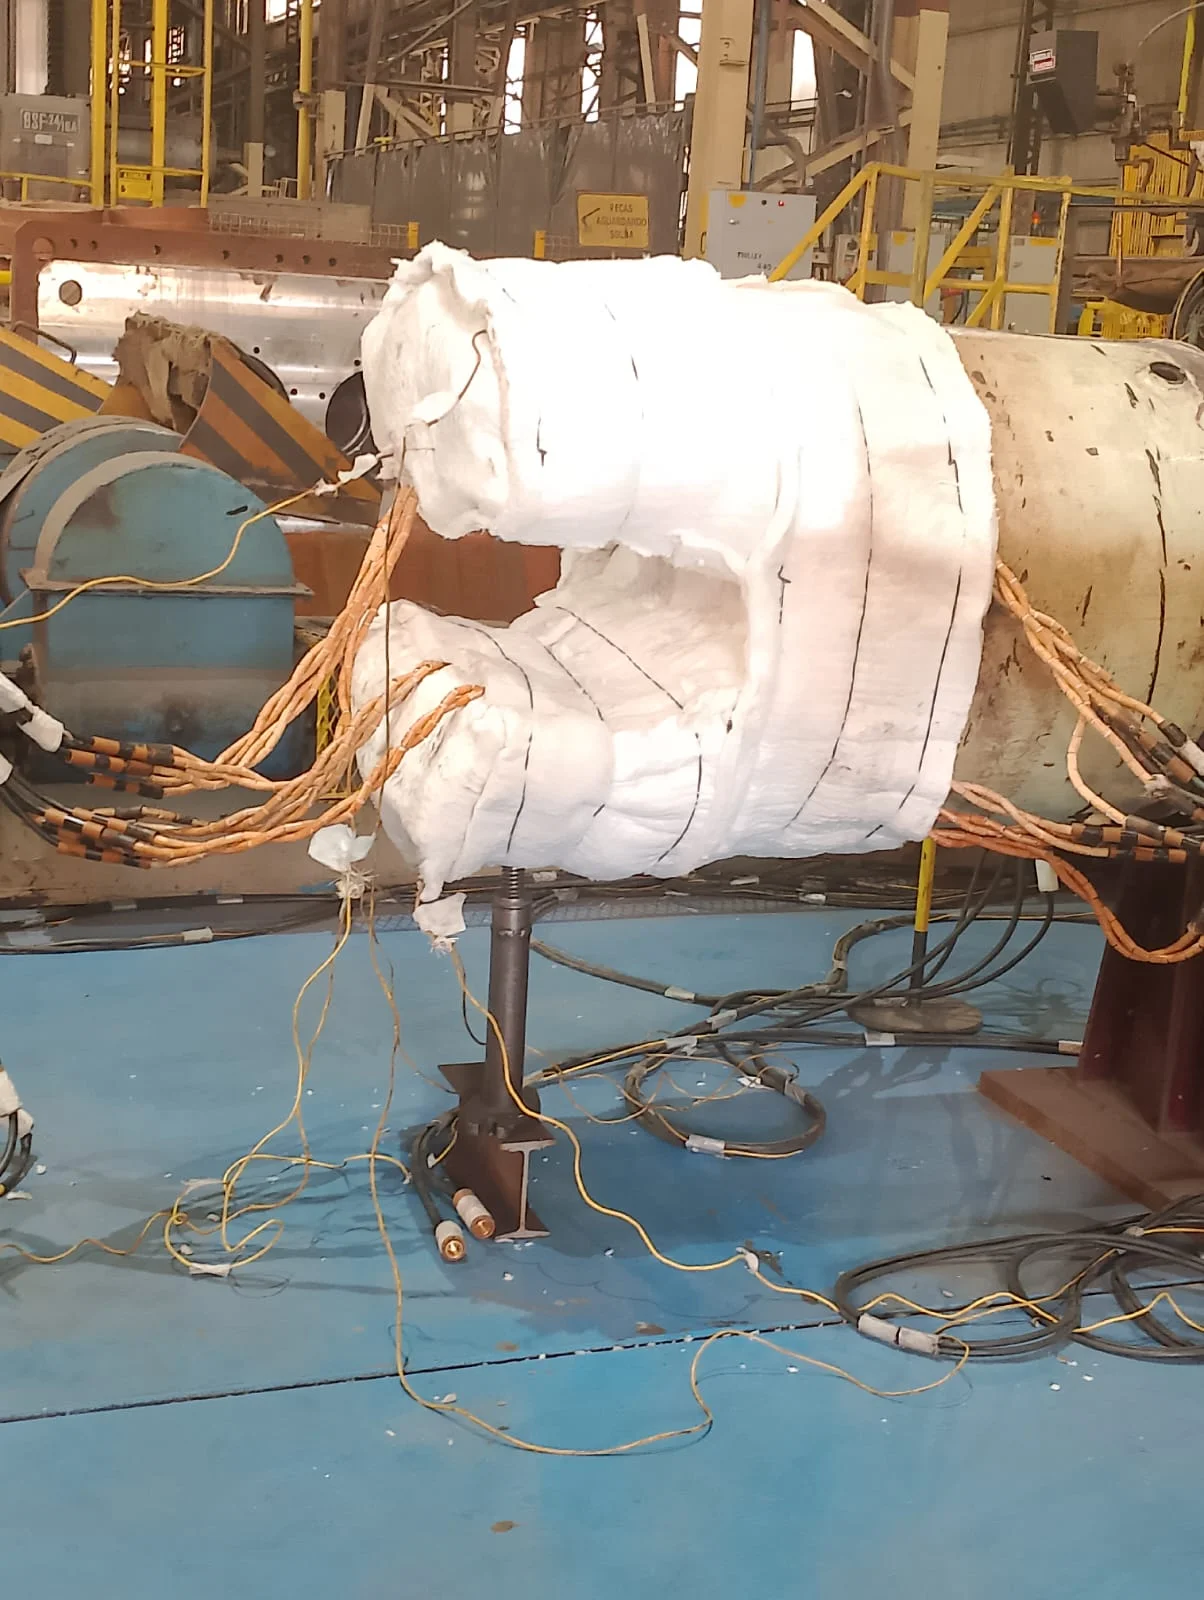
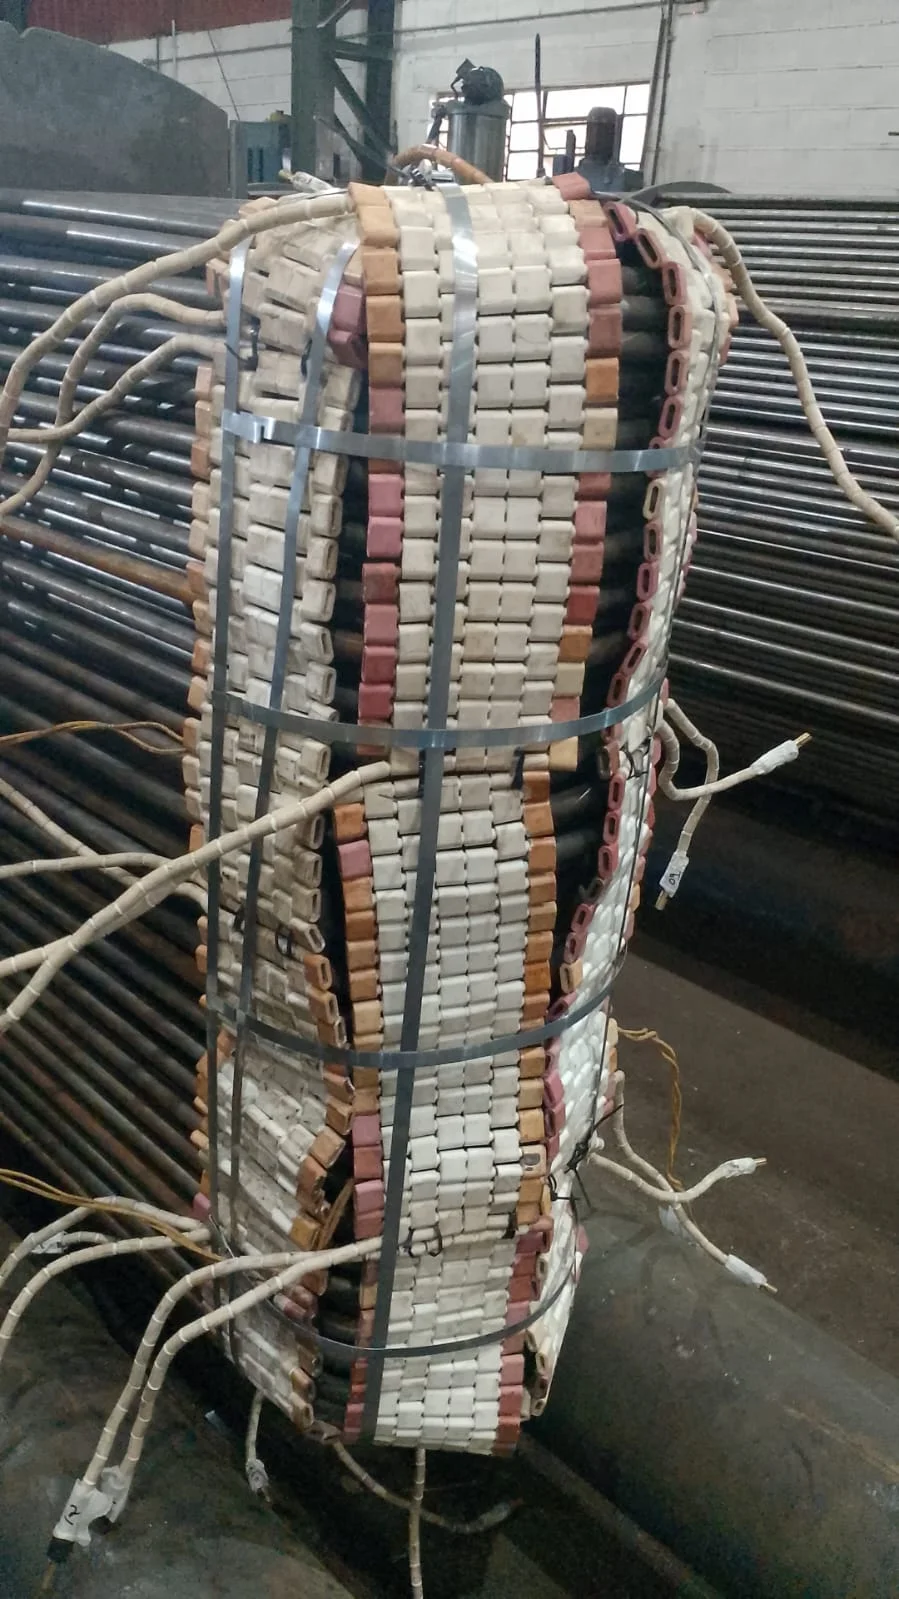
Em serviços industriais, o aquecimento pode ser realizado por resistências elétricas posicionadas ao redor da área definida, enquanto termopares acompanham a temperatura em pontos representativos.
O controle adequado permite verificar se o ciclo térmico está sendo conduzido conforme os critérios estabelecidos para o componente.
o alívio de tensões em soldas é realizado para reduzir tensões residuais produzidas pelo aquecimento e resfriamento desigual da soldagem.
Quando tecnicamente indicado, o tratamento pode contribuir para diminuir o risco associado a deformações, trincas e alterações indesejadas nas propriedades da região soldada, sempre conforme o material, a geometria, o procedimento e os requisitos aplicáveis.
Entre os possíveis objetivos técnicos do processo estão:
- reduzir tensões residuais na junta soldada e em suas áreas adjacentes;
- contribuir para a estabilidade dimensional do componente;
- favorecer uma distribuição mais uniforme das tensões internas;
- apoiar o controle das propriedades metalúrgicas na zona termicamente afetada;
- aumentar a confiabilidade do equipamento quando o tratamento fizer parte de uma especificação técnica adequada.
A necessidade do tratamento não deve ser definida apenas pela existência de uma solda.
É preciso avaliar a função do equipamento, o tipo de junta, os materiais envolvidos, as espessuras, a sequência de fabricação, a possibilidade de deformação, os requisitos de inspeção e o procedimento de soldagem aprovado.
Por isso, uma avaliação técnica é fundamental antes da definição do ciclo térmico e da forma de execução.
Como funciona o tratamento térmico resistivo localizado?
O tratamento térmico resistivo localizado utiliza resistências elétricas para aquecer uma região previamente definida do componente, geralmente ao redor de uma junta soldada.
No contexto do alívio de tensões em soldas, o objetivo é aplicar um ciclo térmico controlado que favoreça a redução de tensões residuais, sempre de acordo com o material, a geometria, a espessura, o procedimento de soldagem e os requisitos técnicos aplicáveis.
Aquecimento por resistências elétricas
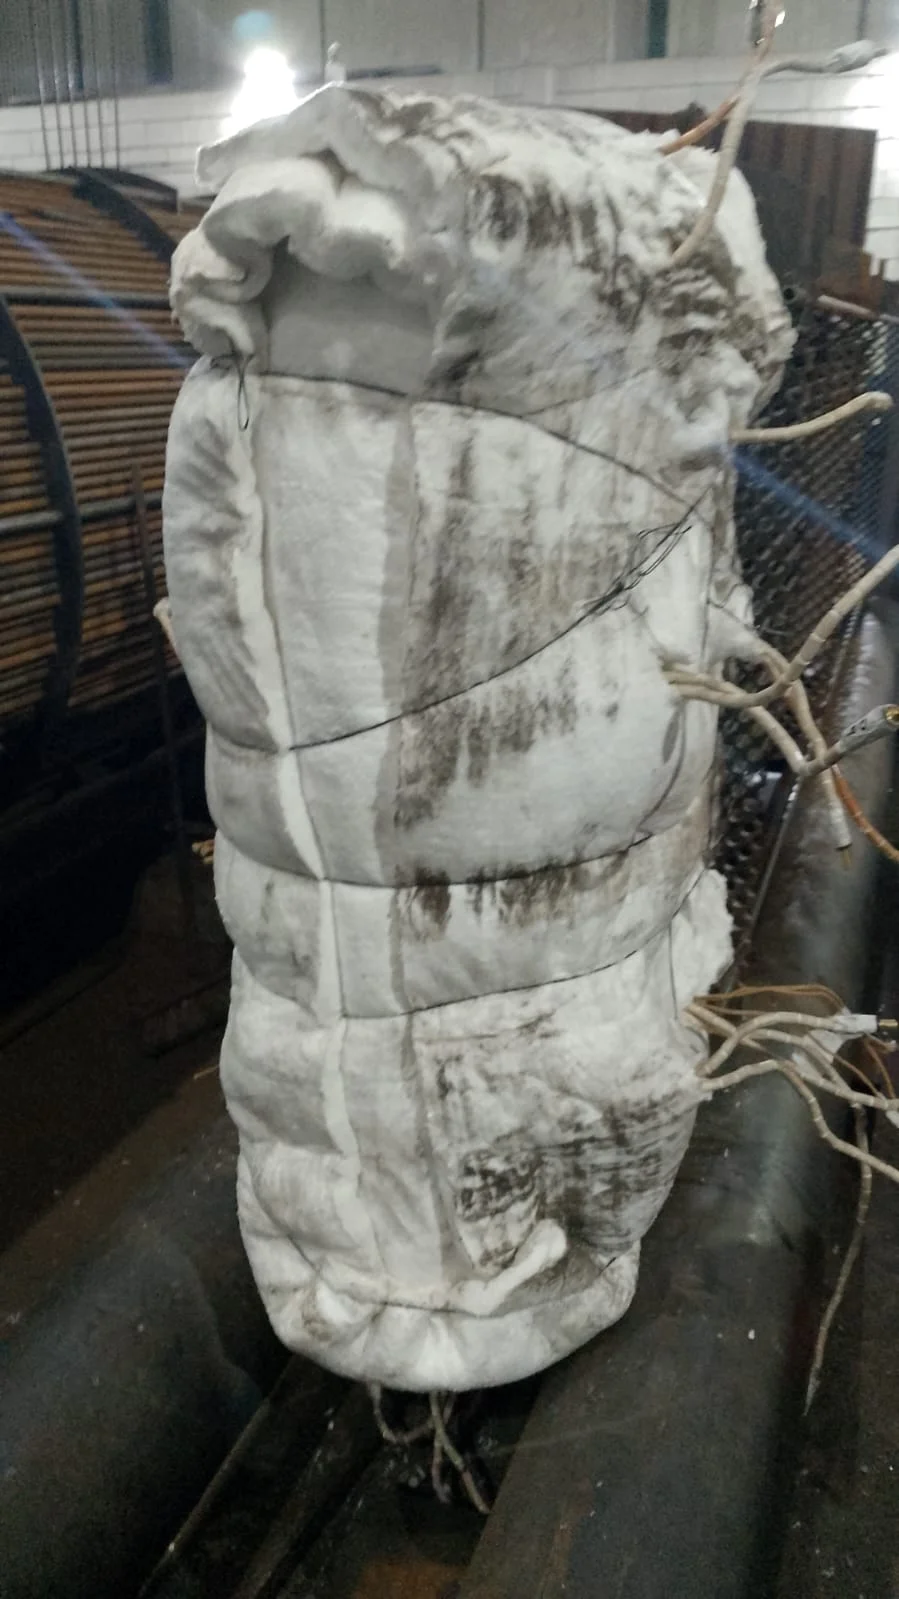
As resistências elétricas são posicionadas de forma a envolver ou cobrir a área de interesse, enquanto materiais de isolamento térmico podem ser utilizados para auxiliar na uniformidade do aquecimento e limitar perdas para o ambiente.
A configuração não é universal. Deve ser definida conforme o formato da peça, a extensão da junta, os acessos disponíveis e a necessidade de controlar gradientes térmicos.
Durante a execução, a energia elétrica transforma-se em calor nas resistências
Esse calor é transferido para o componente de maneira gradual e monitorada.
Diferentemente de um aquecimento sem acompanhamento, o método resistivo localizado permite concentrar a operação na região especificada, evitando tratar indiscriminadamente todo o equipamento quando o procedimento técnico prevê uma aplicação localizada.
Os termopares são instalados em pontos representativos da região aquecida e funcionam como sensores para o acompanhamento da temperatura.
A quantidade, a posição e a forma de fixação devem ser determinadas tecnicamente, pois uma leitura isolada pode não representar adequadamente a distribuição térmica em toda a junta ou em sua zona termicamente afetada.
O controle deve considerar a relação entre a área aquecida, as áreas adjacentes e as condições de dissipação de calor.
Controle de temperatura e registro do ciclo
O ciclo térmico normalmente é dividido em etapas de aquecimento, permanência e resfriamento.
Em cada etapa, a temperatura é acompanhada conforme os critérios estabelecidos para o componente e o procedimento aplicável.
A taxa de aquecimento, a faixa de permanência e a forma de resfriamento não devem ser presumidas. Dependem de variáveis como material, espessura, geometria, condição metalúrgica e requisitos do projeto.
Ele não define temperaturas, taxas, tempos ou limites de aceitação.
Na prática, os parâmetros devem ser estabelecidos antes da execução, com base na documentação técnica aplicável e na avaliação do responsável pelo serviço.
O registro dos ciclos térmicos é parte importante do controle.
Os dados coletados pelos termopares podem formar um histórico da operação, permitindo verificar se o ciclo executado correspondeu ao procedimento definido.
Esse registro também contribui para a rastreabilidade, pois relaciona o tratamento realizado ao componente, à junta, à ordem de serviço ou a outros identificadores adotados no projeto.
A rastreabilidade não se limita a armazenar uma curva de temperatura
Ela envolve a capacidade de identificar o que foi tratado, qual procedimento foi utilizado, quais instrumentos participaram da medição, como os sensores foram posicionados e quais registros foram gerados.
A documentação disponível e os critérios de retenção devem ser alinhados às exigências contratuais, normativas e internas aplicáveis a cada serviço.
Dados que devem ser definidos tecnicamente
Antes do início do tratamento, uma avaliação deve reunir, quando aplicável, as seguintes informações:
- material e condição do componente;
- identificação, localização e extensão da junta soldada;
- espessura, geometria e configuração da peça;
- procedimento de soldagem e histórico relevante da fabricação ou manutenção;
- finalidade do tratamento e propriedade que se pretende controlar;
- faixa de temperatura, taxa de aquecimento, permanência e resfriamento previstas no procedimento aplicável;
- posição, quantidade e método de fixação dos termopares;
- distribuição das resistências elétricas e do isolamento térmico;
- pontos de medição e critérios para avaliação da uniformidade térmica;
- instrumentos necessários e evidências de calibração aplicáveis;
- forma de registro, identificação e armazenamento dos ciclos térmicos;
- requisitos de inspeção, aceitação e documentação definidos pelo projeto ou pelo cliente.
Essa definição prévia reduz interpretações durante a execução e ajuda a alinhar o tratamento ao comportamento esperado do componente.
Também permite avaliar se a aplicação localizada é adequada ou se outra configuração, como o tratamento térmico em forno, deve ser considerada.
Em situações que envolvam aquecimento antes ou depois da soldagem, o escopo pode ainda ser relacionado ao pré e pós-aquecimento para soldagem, desde que os objetivos e parâmetros sejam tecnicamente diferenciados.
Na Point Thermic, fundada em 2011, o tratamento térmico resistivo localizado integra uma atuação voltada a soluções industriais de tratamento térmico, com processos controlados e rastreáveis.
A empresa possui certificação ISO 9001:2015 desde 2021, além de equipe especializada e equipamentos modernos.
Ainda assim, a definição do ciclo não deve ser feita por generalização. Cada aplicação requer análise do componente, do material, da geometria, do procedimento de soldagem e dos requisitos técnicos correspondentes.
Assim, o valor do método está na combinação entre aquecimento resistivo, medição por termopares calibrados, controle do ciclo e documentação verificável.
Esses elementos fornecem uma base técnica para avaliar a execução do alívio de tensões em soldas sem substituir a análise específica de engenharia nem os procedimentos exigidos para cada equipamento ou projeto.
Onde o alívio de tensões em soldas pode ser considerado?
O tratamento térmico de alívio de tensões localizado pode ser considerado após operações de soldagem que geram distribuições não uniformes de temperatura e deformações restritas no componente.
Essas condições podem produzir tensões residuais na junta soldada, no metal de base e na zona termicamente afetada.
A indicação do processo, porém, depende de avaliação técnica do material, da espessura, da geometria, da soldabilidade, do procedimento de soldagem e dos requisitos normativos ou documentais aplicáveis.
Entre os componentes industriais em que esse tipo de tratamento pode ser analisado estão:
- Juntas soldadas em equipamentos e estruturas metálicas.
- Tubulações e seus componentes soldados.
- Vasos de pressão e equipamentos submetidos a condições operacionais relevantes.
- Caldeiras e conjuntos soldados associados à geração ou transferência de calor.
- Trocadores de calor e componentes com diferentes espessuras ou restrições geométricas.
- Equipamentos industriais fabricados, reparados ou modificados por soldagem.
- Estruturas metálicas que exijam controle das condições metalúrgicas e mecânicas após a soldagem.
A execução localizada por resistências elétricas é especialmente considerada quando o projeto, o acesso ou a configuração do componente torna conveniente concentrar o aquecimento na região definida pelo procedimento.
Isso não significa que todo componente soldado deva receber tratamento térmico.
A compatibilidade precisa ser verificada antes da execução para evitar a aplicação de um ciclo inadequado ao material ou à condição de serviço.
Setores e situações de aplicação
A necessidade de controlar tensões residuais pode surgir em diferentes ambientes industriais.
O tratamento pode ser avaliado em projetos, manutenções, reparos ou fabricação de componentes destinados aos setores de óleo e gás, petroquímica, siderurgia, mineração, energia e caldeirarias.
Em cada cenário, a decisão deve considerar a função do equipamento, as condições de operação, o histórico de fabricação ou reparo e os critérios de aceitação definidos para o serviço.
Em tubulações, por exemplo, a avaliação pode envolver a junta soldada, a espessura do conjunto, a acessibilidade para instalação das resistências e a possibilidade de monitorar adequadamente a temperatura.
Em vasos de pressão, caldeiras e trocadores de calor, a análise tende a exigir atenção adicional à geometria, à distribuição de calor, às restrições do componente e aos requisitos de fabricação, inspeção e documentação.
Em estruturas metálicas e equipamentos industriais, também é necessário verificar se o tratamento é compatível com o material e com as demais etapas previstas no procedimento.
A solicitação de uma avaliação técnica É necessário quando houver dúvida sobre a necessidade do tratamento, sobre a extensão da região a ser aquecida ou sobre a possibilidade de realizar o serviço de forma localizada.
A definição não deve ser baseada apenas no tipo de equipamento, pois dois componentes semelhantes podem apresentar materiais, espessuras, graus de restrição e condições de soldagem diferentes.
Benefícios técnicos associados ao processo
Quando tecnicamente indicado e executado conforme um procedimento adequado, o alívio de tensões pode contribuir para:
- Reduzir tensões residuais associadas ao ciclo térmico de soldagem.
- Diminuir o risco de aparecimento ou propagação de trincas relacionado a condições específicas de tensão e material.
- Promover uma alteração controlada da dureza em regiões avaliadas pelo procedimento.
- Contribuir para o aumento da ductilidade em determinadas condições metalúrgicas.
- Melhorar a uniformidade das condições do componente após a soldagem.
- Apoiar a confiabilidade e a vida útil do equipamento, quando o tratamento fizer parte de uma estratégia técnica coerente de fabricação, reparo ou manutenção.
Esses benefícios são potenciais e não devem ser tratados como resultados automáticos.
A resposta metalúrgica varia conforme a composição do material, o aporte térmico, a espessura, o grau de restrição, a geometria da junta, o procedimento de soldagem e o ciclo térmico aplicado.
A verificação de dureza, propriedades mecânicas, integridade da solda ou outros critérios deve seguir o escopo e os requisitos definidos para o componente.
Também é importante diferenciar o alívio de tensões de outras etapas térmicas.
O pré-aquecimento e o pós-aquecimento para soldagem podem atender a objetivos específicos antes, durante ou depois da execução da solda, enquanto o tratamento de alívio de tensões possui finalidade e parâmetros próprios.
A escolha entre uma etapa, outra ou uma combinação delas depende da engenharia do processo e dos requisitos aplicáveis ao serviço.
Cuidados de especificação e compatibilidade
Antes de solicitar ou programar o tratamento, a avaliação deve considerar, no mínimo:
- Material e condição metalúrgica do componente.
- Espessuras envolvidas e possíveis variações de seção.
- Tipo de junta, configuração geométrica e extensão da área soldada.
- Procedimento de soldagem utilizado ou previsto.
- Acessibilidade para posicionamento das resistências elétricas e dos termopares.
- Limites de temperatura e requisitos de aquecimento, permanência e resfriamento.
- Necessidade de inspeções, registros, relatórios ou critérios de aceitação.
- Normas, especificações do projeto, instruções do cliente e procedimentos técnicos aplicáveis.
- Interferências com revestimentos, componentes próximos, isolamento ou condições de operação.
O uso de termopares calibrados e o registro do ciclo térmico são recursos importantes para verificar se o aquecimento ocorreu de maneira compatível com o procedimento definido.
A quantidade e o posicionamento dos pontos de medição devem ser estabelecidos tecnicamente, considerando a geometria e a distribuição esperada de temperatura.
A documentação resultante deve permitir relacionar o componente tratado, a região aquecida, os parâmetros utilizados e os registros obtidos, sempre dentro do escopo contratado e dos requisitos aplicáveis.
Perguntas para uma avaliação técnica!
| Tema | Pergunta orientativa |
|---|---|
| Componente | Qual equipamento, junta ou estrutura será tratada? |
| Material | Quais são o material, a especificação e a condição do componente? |
| Geometria | Qual é a espessura, a configuração da junta e a extensão da região soldada? |
| Soldagem | Qual procedimento foi utilizado e quais consumíveis ou condições relevantes devem ser considerados? |
| Objetivo | O tratamento busca atender a qual requisito de fabricação, reparo, inspeção ou operação? |
| Temperatura | Quais limites e critérios de aquecimento, permanência e resfriamento foram definidos? |
| Controle | Como serão posicionados os termopares e quais registros precisam ser emitidos? |
| Compatibilidade | Existem restrições de acesso, revestimentos, componentes próximos ou condições de serviço? |
| Documentação | Quais relatórios, gráficos, certificados ou evidências de rastreabilidade são necessários? |
A Point Thermic atua desde 2011 com tratamento térmico resistivo localizado e atende nacionalmente setores industriais que demandam soluções técnicas para soldagem e manutenção.
A empresa conta com equipe especializada e equipamentos modernos, além de operar sob um sistema certificado conforme a ISO 9001:2015.
Para definir a solução adequada, é necessário encaminhar os dados técnicos disponíveis do componente e do procedimento, permitindo avaliar a aplicação localizada, a compatibilidade do tratamento e os requisitos de controle antes da execução.
Controle de qualidade, documentação e escolha de uma solução industrial
A confiabilidade do alívio de tensões em soldas depende não apenas do aquecimento aplicado, mas também da forma como o processo é planejado, monitorado e documentado.
Em componentes industriais, a avaliação deve considerar o material, a espessura, a geometria, a configuração da junta, o procedimento de soldagem, os requisitos do projeto e os critérios técnicos ou normativos aplicáveis.
Por isso, a definição dos parâmetros não deve ser baseada em uma configuração genérica para todos os equipamentos.
Termopares, registros e rastreabilidade
Os termopares calibrados são fundamentais para acompanhar a temperatura real em pontos representativos da região submetida ao tratamento.
Seu posicionamento deve ser definido de acordo com a geometria do componente e com a distribuição esperada de calor, evitando que uma única leitura seja interpretada como representação suficiente de toda a área aquecida.
Durante a execução, o registro do ciclo térmico permite documentar as etapas de aquecimento, permanência e resfriamento.
A documentação pode reunir, conforme o escopo contratado e os requisitos aplicáveis:
- identificação do componente ou da junta tratada;
- material e características relevantes disponíveis pelo cliente;
- procedimento ou especificação técnica utilizada como referência;
- localização dos termopares e das resistências elétricas;
- temperaturas monitoradas ao longo do ciclo;
- registros gráficos ou digitais do tratamento;
- ocorrências, ajustes ou desvios observados durante a execução;
- identificação dos equipamentos e instrumentos empregados;
- critérios de aceitação definidos para o serviço.
Esses registros favorecem a rastreabilidade e permitem verificar se o ciclo executado correspondeu ao procedimento aprovado.
Também contribuem para a análise técnica posterior, especialmente em inspeções, auditorias, manutenção ou continuidade de etapas de fabricação e montagem.
A documentação final deve ser compatível com o escopo do serviço e não substitui os requisitos específicos estabelecidos pelo projeto, pelo cliente ou pelas normas aplicáveis.
Equipe e equipamentos adequados ao processo
A execução localizada por resistências elétricas exige planejamento da área de aquecimento, isolamento térmico quando aplicável, distribuição adequada dos elementos resistivos e monitoramento por termopares.
A equipe responsável precisa interpretar as condições do componente, acompanhar o ciclo e registrar as informações necessárias para demonstrar o controle do processo.
Equipamentos modernos e instrumentos devidamente verificados ajudam a manter o acompanhamento operacional, mas a seleção da solução continua dependente da análise do componente.
Em alguns projetos, o tratamento localizado pode ser adequado; em outros, a geometria, o volume ou a extensão da peça podem indicar a avaliação de uma alternativa, como o tratamento térmico em forno.
A escolha deve ser feita tecnicamente, sem presumir que uma modalidade seja universalmente aplicável.
A Point Thermic Equipamentos Ltda. Atua desde 2011 com tratamento térmico resistivo localizado, pré e pós-aquecimento para soldagem, tratamento térmico em forno, limpeza química industrial e soluções de locação e venda de equipamentos para tratamento térmico.
A empresa possui certificação ISO 9001:2015 desde 2021, sinalizando a adoção de um sistema de gestão da qualidade orientado ao controle e à melhoria de processos.
Esse dado não elimina a necessidade de analisar cada serviço, mas oferece um elemento relevante para a avaliação documental e operacional de um fornecedor.
Para projetos que exigem mobilização de recursos próprios, a alternativa de locação de equipamentos ou de venda de equipamentos pode ser analisada conforme a estrutura, a competência técnica disponível e as responsabilidades definidas entre as partes.
Quando o escopo requer outra configuração de aquecimento, também é pertinente consultar informações sobre tratamento térmico em forno e sobre pré e pós-aquecimento para soldagem.
Os endereços específicos dessas páginas devem ser confirmados no site oficial da empresa.
Como escolher a solução industrial?
Antes de solicitar uma avaliação, reúna as informações disponíveis sobre o equipamento e o serviço.
Uma consulta técnica tende a ser mais objetiva quando contempla:
- Qual é o material do componente e da junta soldada?
- Quais são a espessura, a geometria e as dimensões aproximadas da região de interesse?
- O tratamento será aplicado em uma junta, em um trecho de tubulação, em uma estrutura ou em um equipamento completo?
- Existe procedimento de tratamento térmico, especificação do cliente ou requisito normativo aplicável?
- Há restrições de acesso, montagem, isolamento, operação ou segurança no local?
- Quais documentos de fabricação, soldagem, inspeção e rastreabilidade estão disponíveis?
- O serviço será executado com equipe contratada, equipamento locado ou equipamento adquirido?
As respostas ajudam a definir a modalidade de atendimento, os instrumentos necessários, a configuração do aquecimento e os registros esperados.
A Point Thermic mantém atendimento nacional e equipe especializada, mas a disponibilidade e a configuração adequada para cada demanda devem ser confirmadas diretamente em uma consulta técnica.
Perguntas frequentes
Que documentação pode ser solicitada para o tratamento?
Dependendo do projeto, podem ser solicitados registros de temperatura, identificação dos termopares, descrição do ciclo, identificação do componente, referência ao procedimento utilizado e relatório de execução.
O conteúdo deve ser definido conforme os requisitos do cliente, do projeto e das normas aplicáveis.
O tratamento térmico localizado pode ser aplicado a qualquer solda?
A indicação depende de fatores como material, espessura, geometria, soldabilidade, acesso, configuração da junta e requisitos técnicos.
A aplicação localizada deve ser avaliada antes da execução para verificar sua compatibilidade com o componente.
Como a temperatura é controlada?
O aquecimento é realizado por resistências elétricas e acompanhado por termopares calibrados posicionados em pontos definidos tecnicamente.
O ciclo deve ser monitorado e registrado para permitir a verificação das temperaturas e das etapas previstas no procedimento.
É possível contratar somente equipamentos?
A Point Thermic oferece locação e venda de equipamentos para tratamento térmico.
A escolha entre contratar o serviço, locar ou adquirir equipamentos depende da necessidade do projeto, da estrutura disponível e da responsabilidade técnica definida para a execução.
Como solicitar uma avaliação?
O interessado deve apresentar as informações disponíveis sobre material, geometria, espessura, junta, procedimento de soldagem, local de execução e documentação exigida.
Com esses dados, a Point Thermic pode orientar a avaliação da solução mais adequada, sem substituir a análise técnica específica do projeto.
Para saber mais sobre Alívio de tensões em soldas
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.