Galeria
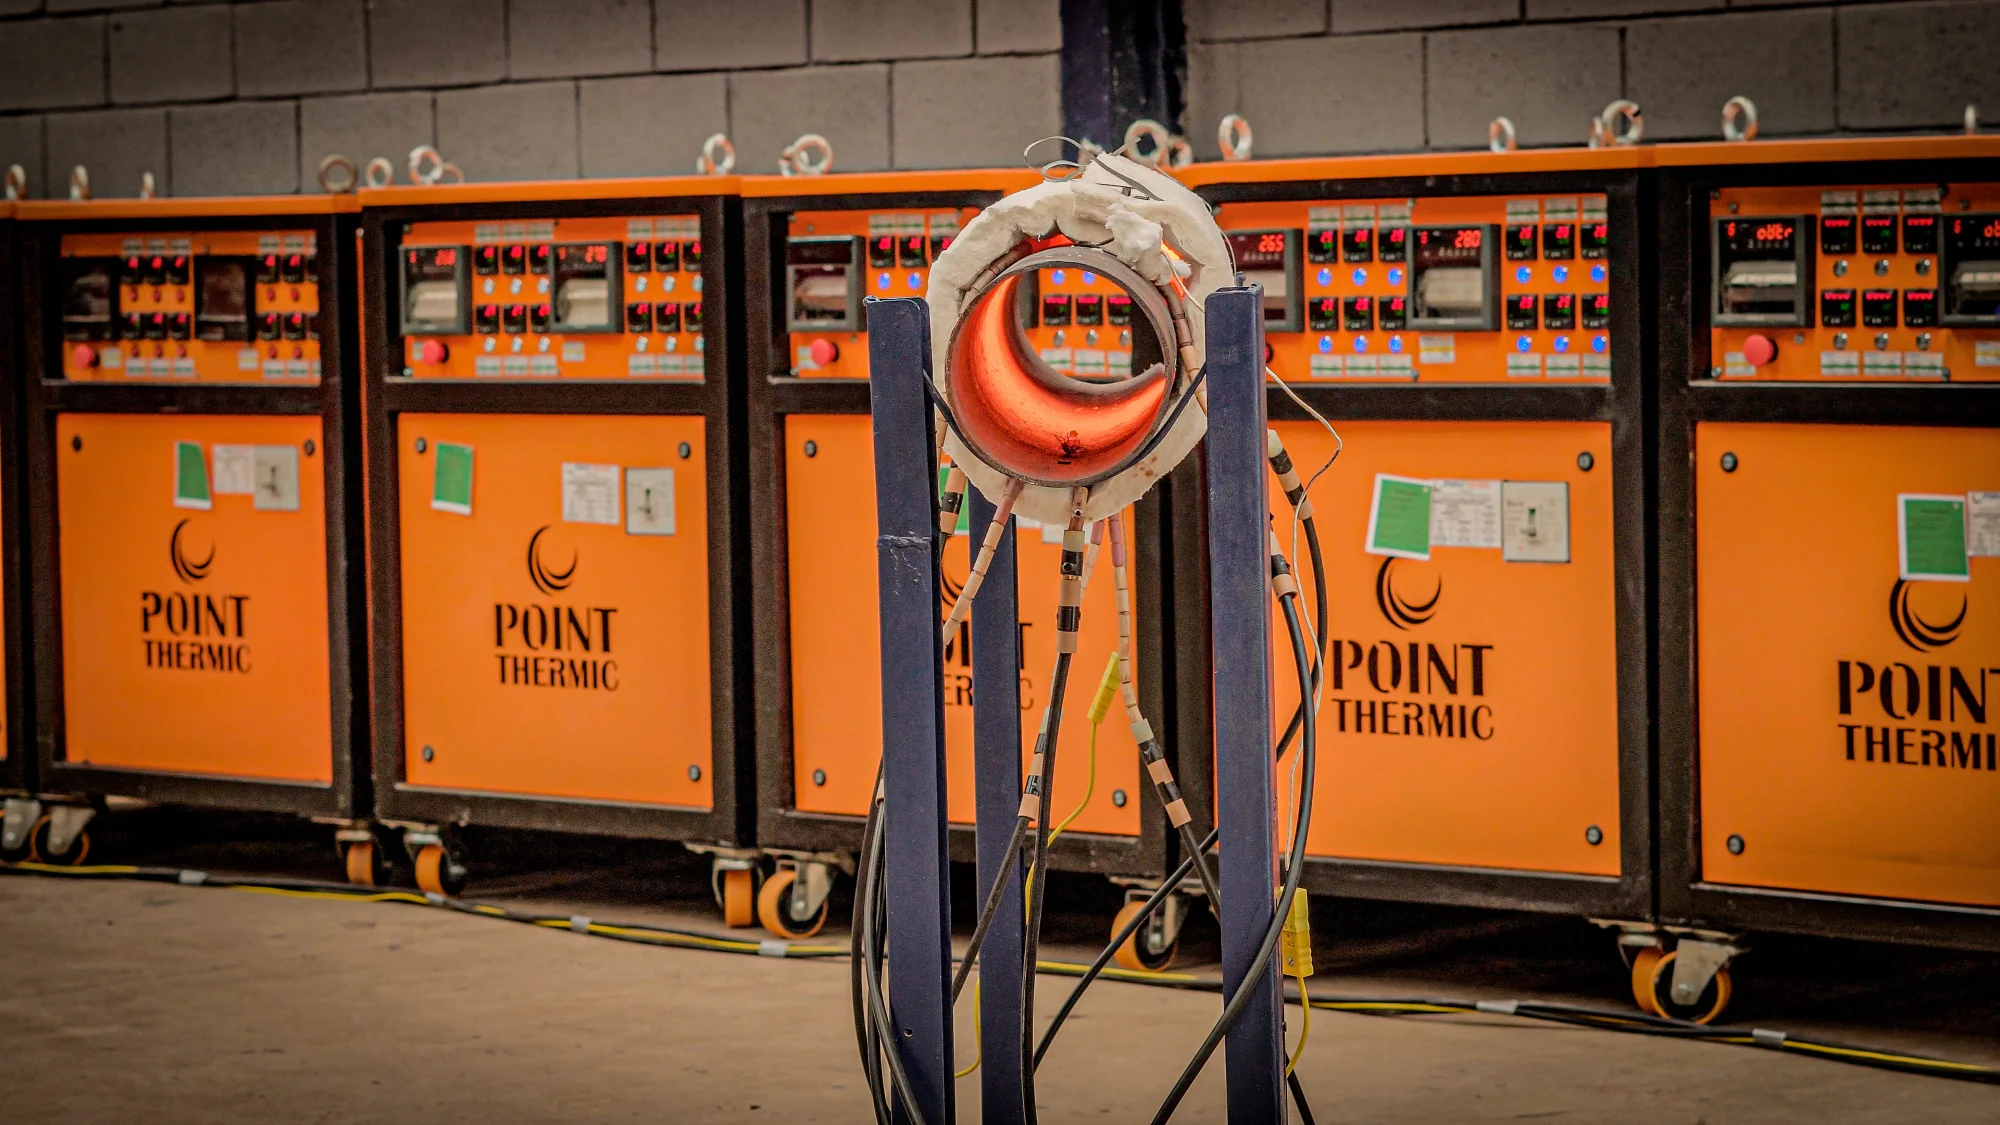
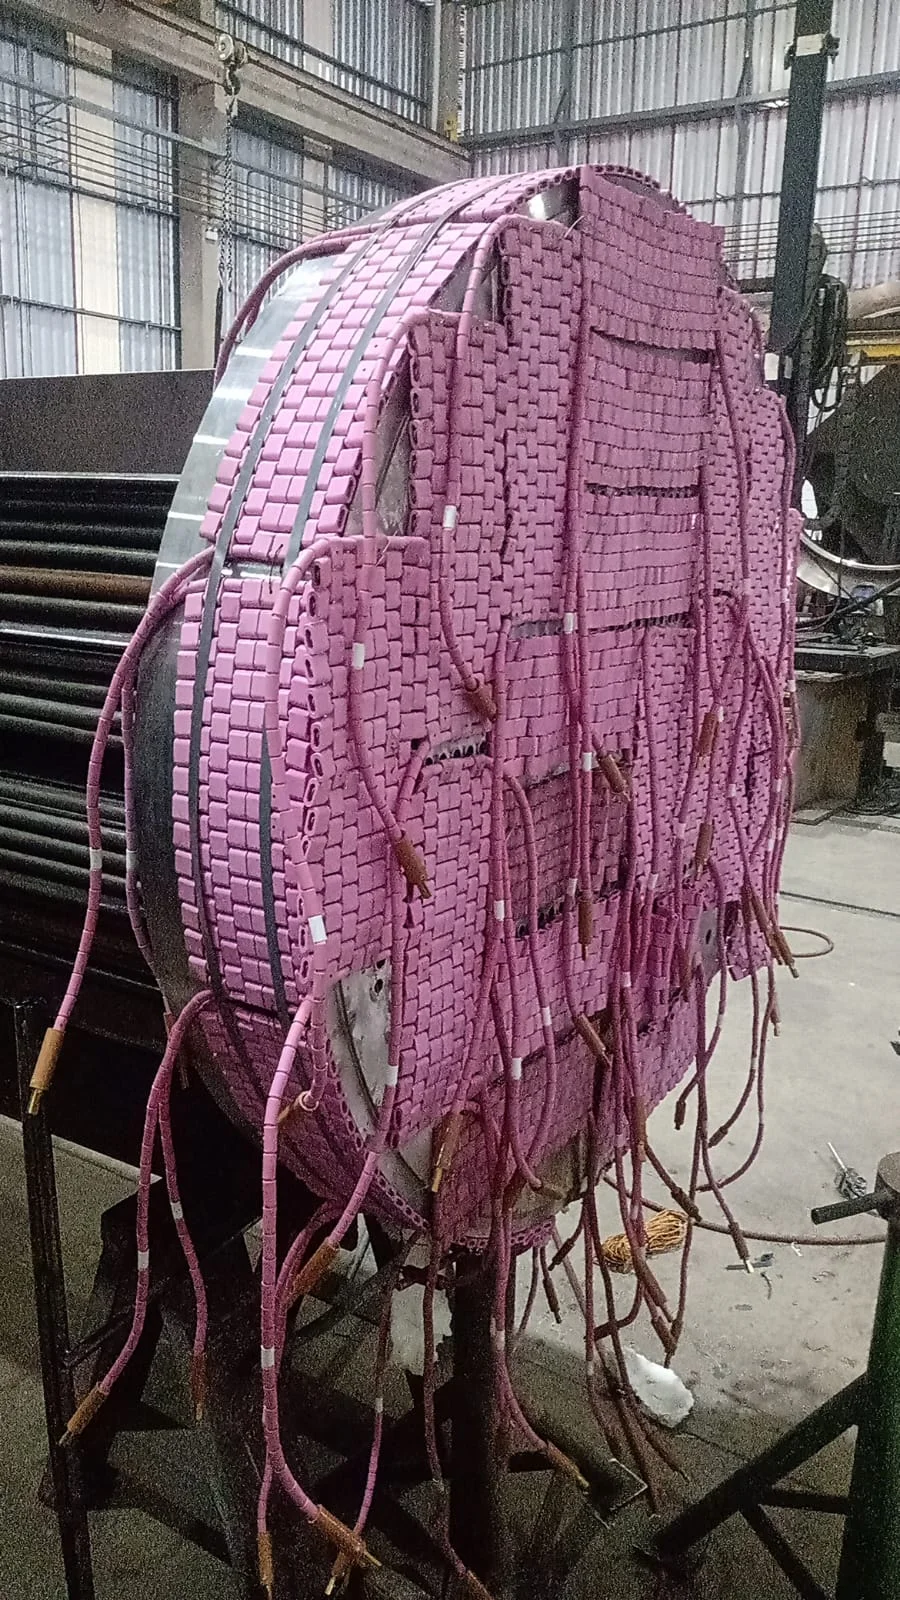
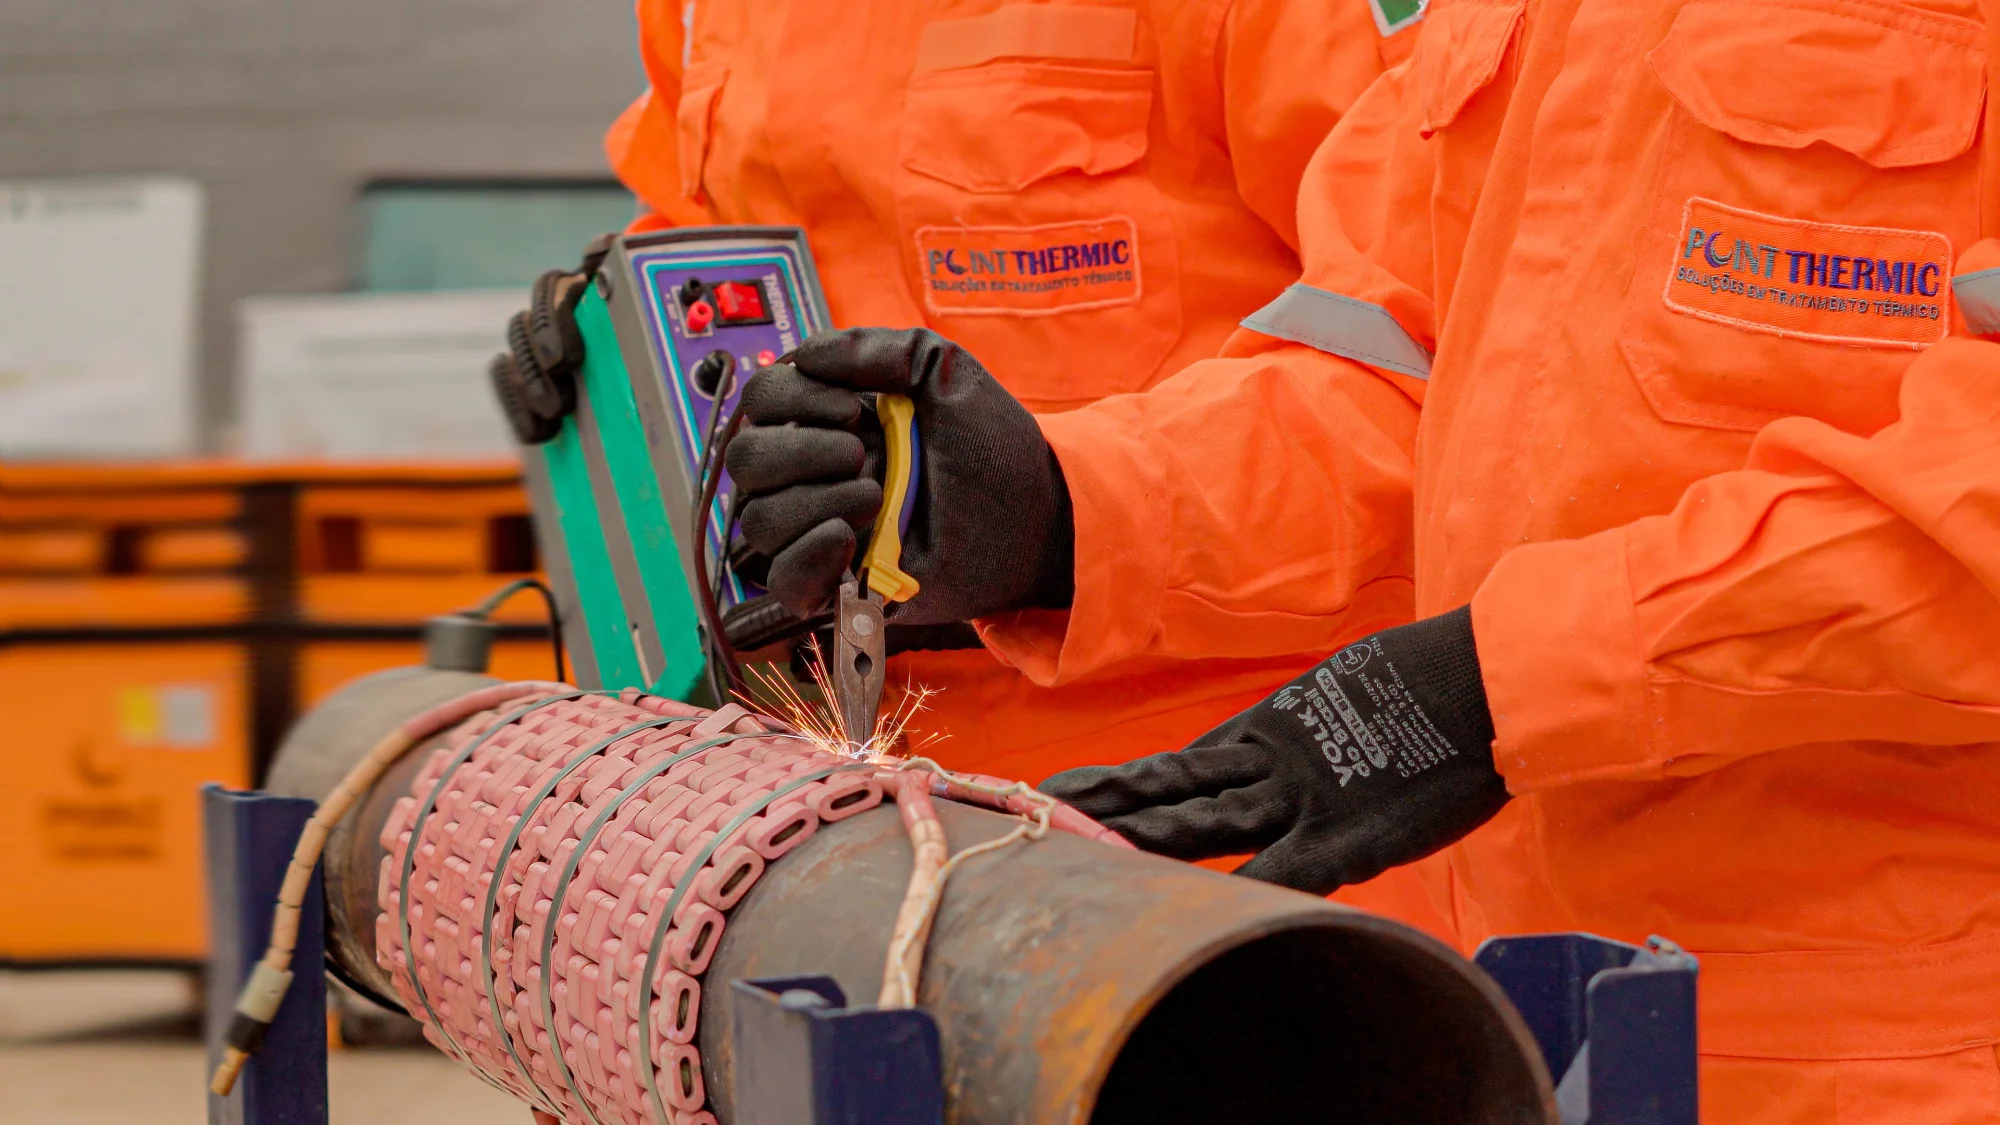
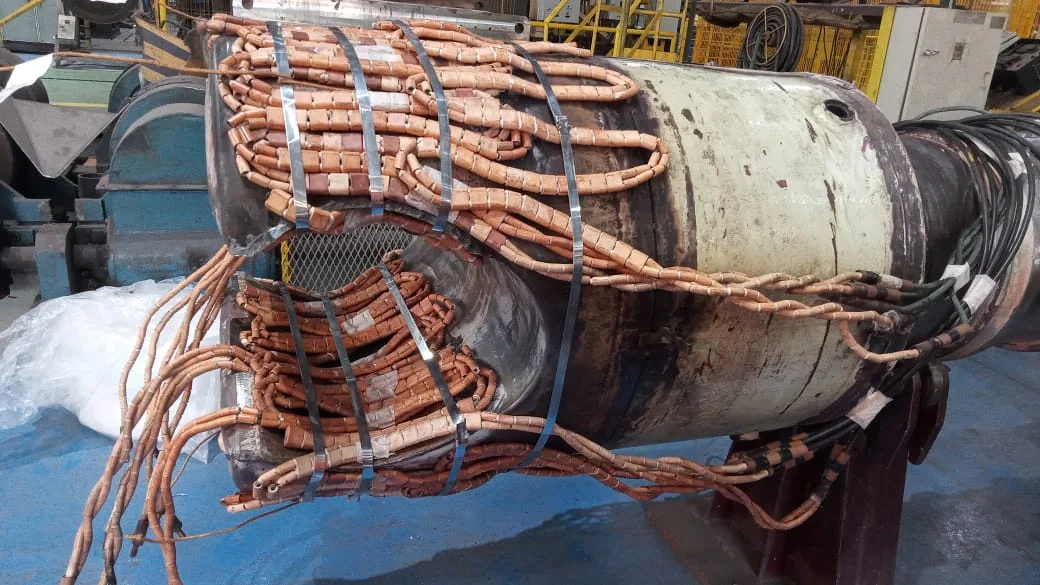
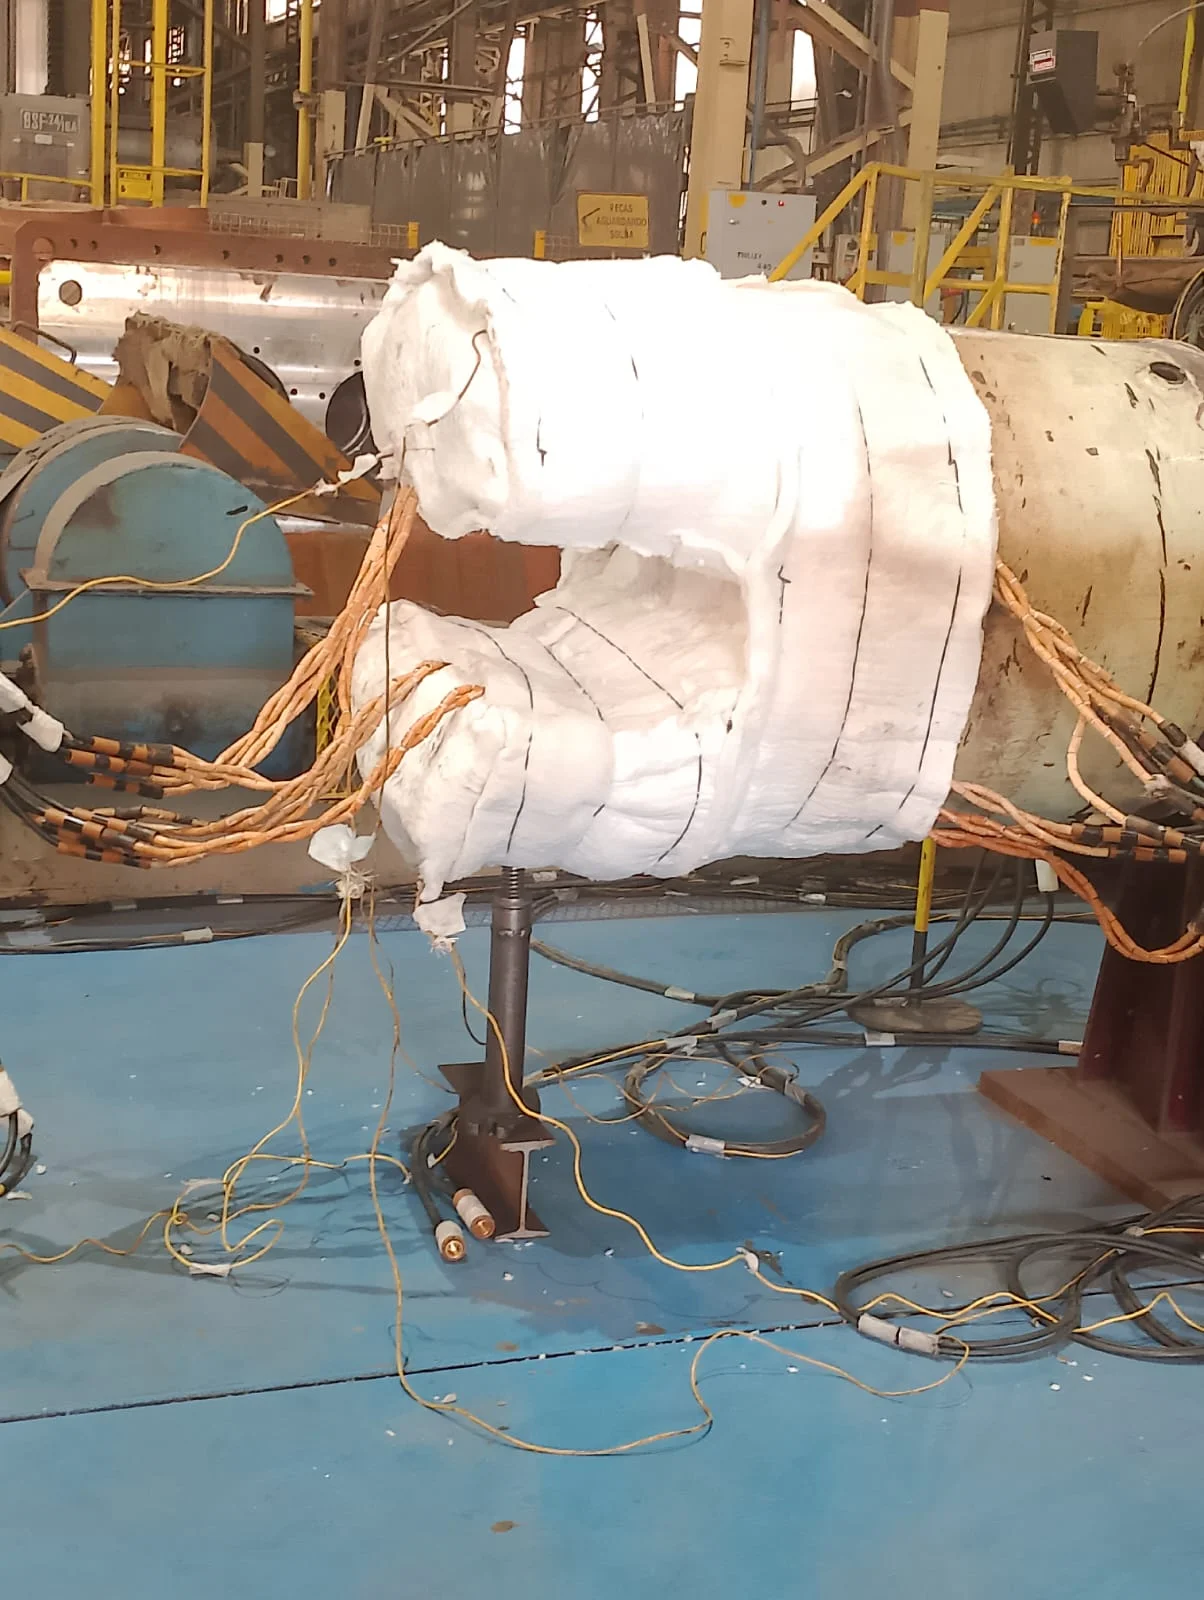
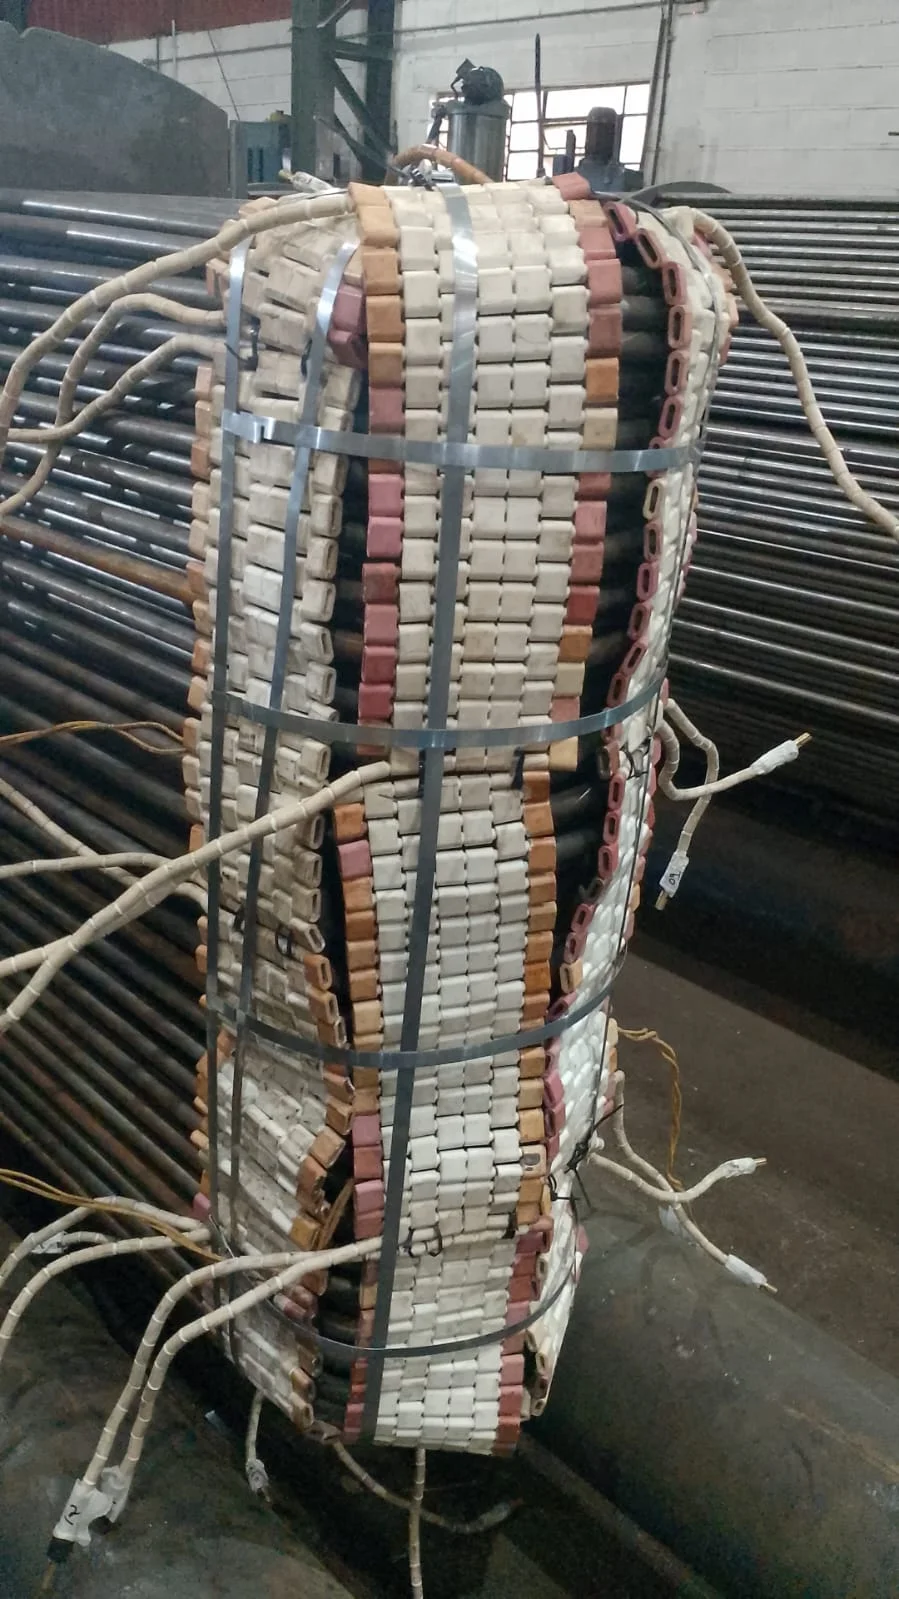
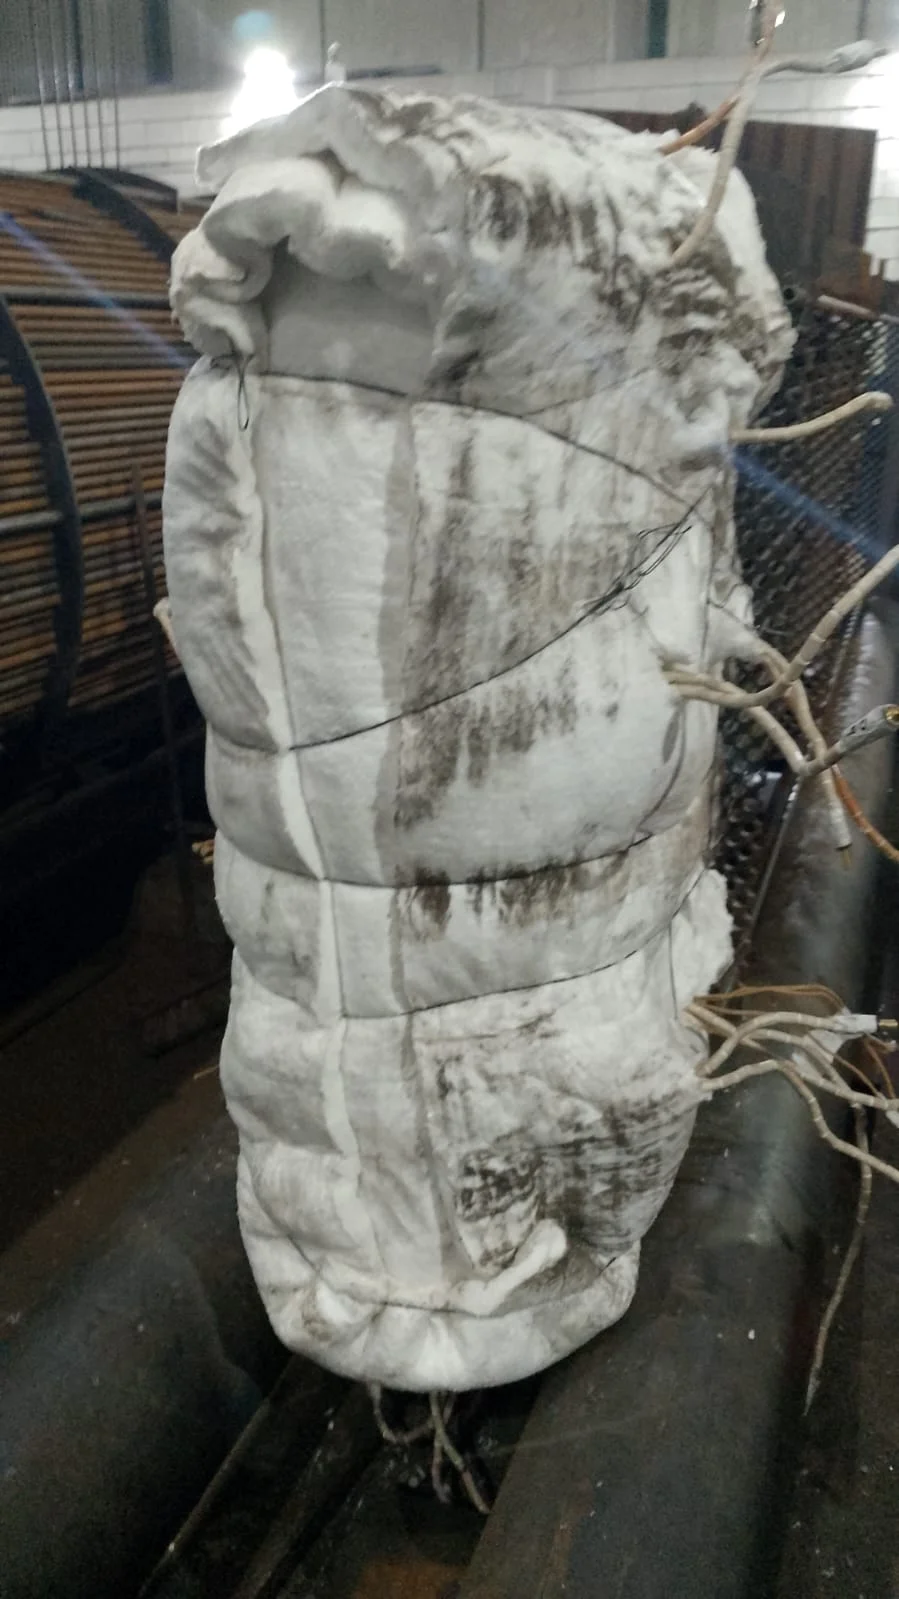
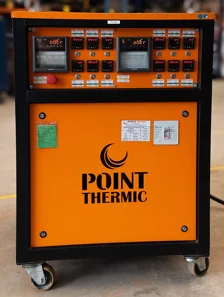
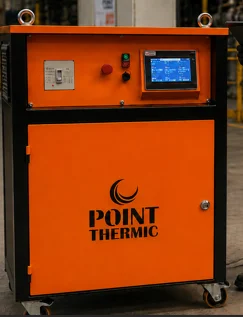
Clique nas imagens para ampliar
O que é tratamento térmico pós-soldagem?
Tratamento térmico pós-soldagem é o aquecimento controlado de uma junta soldada para reduzir tensões residuais e contribuir para a integridade do componente.
A aplicação depende do projeto, do material, da geometria e dos procedimentos técnicos aplicáveis.
Definição técnica do processo
O tratamento térmico de alívio de tensões utiliza uma fonte de calor controlada, como resistências elétricas, para aquecer uma região definida após a soldagem.
O ciclo térmico pode envolver aquecimento gradual, manutenção em temperatura determinada e resfriamento controlado, conforme os requisitos da aplicação.
Esse procedimento não é um simples aquecimento da peça.
Ele exige planejamento da área tratada, controle de temperatura, posicionamento adequado da instrumentação e registro do ciclo térmico.
A finalidade é proporcionar condições controladas para reduzir tensões residuais e influenciar características metalúrgicas da junta e da zona termicamente afetada.
Relação entre soldagem e tensões residuais
Durante a soldagem, o aquecimento e o resfriamento não ocorrem de maneira uniforme em todo o componente.
Essas variações podem gerar tensões residuais próximas à junta soldada.
Dependendo do material, da espessura, da geometria, do procedimento de soldagem e das condições de serviço, essas tensões podem contribuir para deformações, concentração de esforços ou formação de trincas.
O tratamento térmico pode reduzir parte dessas tensões e contribuir para o controle da dureza e para a ductilidade da região tratada.
Entretanto, o resultado não deve ser presumido de forma universal. A necessidade, os parâmetros e a aceitação do tratamento devem ser definidos a partir da especificação técnica, do projeto e dos procedimentos aplicáveis ao equipamento.
Especialização da Point Thermic
Fundada em 2011, a Point Thermic é especializada em tratamento térmico resistivo localizado para aplicações industriais.
A empresa utiliza resistências elétricas e termopares calibrados para controlar a temperatura e registrar os ciclos térmicos em serviços realizados em juntas soldadas e componentes como tubulações, vasos de pressão, caldeiras, trocadores de calor e estruturas metálicas.
Essa abordagem favorece um processo controlado e rastreável, com avaliação técnica conforme as características de cada demanda.
Por que o tratamento após a soldagem é importante?
O tratamento térmico pós-soldagem pode contribuir para reduzir tensões residuais geradas durante a soldagem e melhorar a confiabilidade de componentes industriais.
Sua aplicação não é automática. Depende do material, da geometria, da espessura, do tipo de junta, do procedimento de soldagem e dos requisitos técnicos do projeto.
Benefícios técnicos potenciais
Os principais pontos são:
- Redução de tensões residuais.
- Menor concentração de tensões.
- Redução do risco de trincas.
- Ajuste de dureza e ductilidade.
- Preservação da integridade do equipamento.
Esses benefícios são potenciais, não garantias universais de desempenho.
O resultado depende das condições metalúrgicas, do histórico térmico, do controle do ciclo e dos critérios definidos para cada aplicação.
Como surgem as tensões residuais?
A soldagem envolve aquecimento e resfriamento localizados.
A região próxima ao cordão de solda se expande com o aumento da temperatura e, posteriormente, se contrai durante o resfriamento.
Como o metal adjacente restringe parte desse movimento, podem permanecer tensões internas mesmo depois que o componente retorna à temperatura ambiente.
Essas tensões residuais podem se somar às cargas de operação, às tensões de montagem e às descontinuidades existentes.
Dependendo do conjunto de condições, isso pode aumentar a solicitação sobre a junta soldada e influenciar a estabilidade dimensional, a resistência à fadiga e a integridade estrutural.
O tratamento térmico de alívio de tensões busca modificar esse estado de tensões por meio de um ciclo de aquecimento, manutenção e resfriamento controlado, e não apenas aplicar calor de maneira indiscriminada.
Relação entre tensões residuais e risco de trincas
Uma junta soldada pode apresentar tensões residuais, variações de dureza e alterações microestruturais na zona termicamente afetada.
Quando esses fatores se combinam com carregamentos, restrições geométricas, ambiente de serviço ou outras condições do projeto, podem favorecer mecanismos de iniciação ou propagação de trincas.
O tratamento térmico pode contribuir para reduzir parte dessas tensões e ajustar determinadas características da região soldada.
Entretanto, ele não substitui a correta seleção do material, o procedimento de soldagem, a inspeção, o dimensionamento ou a avaliação de descontinuidades.
A prevenção de trincas exige uma abordagem integrada, baseada nos requisitos técnicos aplicáveis ao equipamento e ao serviço.
A importância da análise específica
A necessidade e a forma de execução do tratamento devem ser avaliadas caso a caso.
Entre os pontos que normalmente precisam ser considerados estão:
- material de base e metal de solda;
- configuração e restrição da junta;
- espessura e geometria do componente;
- procedimento de soldagem utilizado;
- temperatura e ciclo térmico requeridos;
- critérios de aceitação e documentação do projeto;
- condições de operação e consequências de uma eventual falha;
- necessidade de inspeções e registros complementares.
A Point Thermic atua desde 2011 com tratamento térmico resistivo localizado para aplicações industriais em setores como óleo e gás, petroquímica, siderurgia, mineração e caldeirarias.
O processo utiliza controle de temperatura e registro dos ciclos térmicos, dentro de uma abordagem voltada à rastreabilidade e à conformidade dos procedimentos.
A definição do tratamento adequado deve ser feita a partir das informações técnicas do componente e dos requisitos aplicáveis, com consulta especializada antes da execução.
Como funciona o tratamento térmico resistivo localizado?
O tratamento térmico resistivo localizado aquece uma região definida da junta soldada por meio de resistências elétricas, com acompanhamento por termopares calibrados.
O ciclo inclui preparação, aquecimento, manutenção da temperatura e resfriamento controlado, conforme o material, o projeto e o procedimento técnico aplicável.
Passo a passo do ciclo térmico
Os principais pontos são:
- Análise e preparação da aplicação.
- Montagem das resistências elétricas.
- Instalação dos termopares.
- Aquecimento controlado.
- Manutenção no patamar térmico.
- Resfriamento controlado.
- Registro e avaliação do ciclo.
O que fazem as resistências elétricas?
As resistências elétricas são os elementos responsáveis por converter energia elétrica em calor.
No tratamento localizado, elas são dispostas de modo a concentrar o aquecimento na região de interesse, como uma junta soldada, sem necessariamente submeter todo o equipamento à mesma condição térmica.
Essa configuração pode ser útil quando o componente permanece instalado ou quando o escopo do serviço exige uma área de tratamento delimitada.
A disposição das resistências, o isolamento térmico e a potência utilizada devem ser definidos a partir das características do componente e dos requisitos do procedimento, não apenas pela conveniência da montagem.
Qual é a função dos termopares calibrados?
Os termopares calibrados medem a temperatura em pontos determinados da região aquecida e fornecem os dados necessários para acompanhar o ciclo térmico.
Eles ajudam a identificar diferenças entre pontos, verificar a chegada ao patamar e documentar o comportamento do aquecimento e do resfriamento.
A calibração é importante porque a decisão técnica depende da confiabilidade da medição.
Sem instrumentação adequada e sem registro do histórico térmico, a aplicação de calor, por si só, não demonstra que o ciclo previsto foi cumprido.
Por isso, o monitoramento deve ser realizado por profissionais capacitados e alinhado ao procedimento aplicável.
A Point Thermic atua desde 2011 com tratamento térmico resistivo localizado e utiliza o controle de temperatura e o registro dos ciclos como partes do acompanhamento técnico do serviço.
A aplicação deve ser definida caso a caso, considerando o projeto, o material, a junta soldada e os requisitos de conformidade pertinentes.
Glossário de termos essenciais
Os principais pontos são:
- Tratamento térmico resistivo localizado.
- Ciclo térmico.
- Patamar térmico.
- Termopar calibrado.
- Região aquecida.
- Rastreabilidade.
- Alívio de tensões.
Etapas do processo de tratamento térmico pós-soldagem
Fluxo operacional do tratamento térmico pós-soldagem.
O tratamento térmico pós-soldagem deve ser planejado a partir dos requisitos do projeto, do material, da geometria do componente e do procedimento técnico aplicável.
Em termos gerais, o fluxo envolve análise da junta, preparação da área, montagem dos elementos de aquecimento e medição, execução do ciclo térmico, resfriamento controlado e emissão dos registros.
Os principais pontos são:
- Análise e planejamento técnico.
- Preparação da área.
- Montagem e instrumentação.
- Aquecimento monitorado.
- Manutenção do patamar.
- Resfriamento controlado.
- Verificação e registro.
Pontos de verificação de preparação
Antes de iniciar o ciclo, uma avaliação técnica pode verificar:
- identificação da junta soldada e do componente a ser tratado;
- definição da área de aquecimento e das regiões que devem ser protegidas;
- disponibilidade do procedimento técnico ou dos requisitos do projeto;
- condições de acesso, montagem e segurança para a execução;
- posicionamento previsto para resistências elétricas e termopares;
- verificação da instrumentação e da calibração aplicável aos termopares;
- confirmação dos parâmetros de aquecimento, manutenção e resfriamento;
- definição dos documentos e registros que deverão ser gerados;
- alinhamento das condições de inspeção e liberação do serviço.
Esse Pontos de verificação não substitui a especificação do projeto nem determina, por si só, a necessidade do tratamento.
A indicação e os parâmetros devem ser definidos conforme o material, a junta, o componente e os requisitos técnicos aplicáveis.
Pontos de controle durante o ciclo
Os principais pontos de controle estão relacionados à integridade da montagem e ao histórico térmico completo:
- Antes do aquecimento.
- Durante a elevação da temperatura.
- No patamar.
- Durante o resfriamento.
- Na avaliação final.
O controle não deve se limitar à temperatura máxima atingida.
A sequência de aquecimento, manutenção e resfriamento, associada à posição dos termopares e às condições da aplicação, é o que permite avaliar a consistência do processo.
Registro e rastreabilidade dos dados
A documentação deve reunir informações suficientes para reconstruir o tratamento executado.
Entre os registros normalmente relevantes estão a identificação do componente e da junta, a área de aplicação, o procedimento utilizado, a configuração das resistências, a identificação dos termopares, a curva térmica, as ocorrências observadas e a avaliação final do ciclo.
A rastreabilidade também depende da relação entre planejamento, execução e resultado documentado.
Por isso, registros incompletos podem dificultar a verificação da conformidade, mesmo quando o aquecimento foi realizado.
Na contratação de um serviço de tratamento térmico pós-soldagem, É necessário solicitar informações sobre o método de controle, a instrumentação utilizada, o acompanhamento do ciclo e a forma de entrega dos dados técnicos.
A Point Thermic atua com tratamento térmico resistivo localizado e seus processos são controlados e rastreáveis.
A definição do método, dos parâmetros e dos documentos aplicáveis deve ser confirmada para cada demanda industrial, especialmente em juntas, tubulações, vasos de pressão, caldeiras, trocadores de calor e estruturas metálicas.
Controle de temperatura e registro dos ciclos térmicos
O controle de temperatura é determinante no tratamento térmico pós-soldagem porque o resultado depende do histórico térmico completo, e não apenas da aplicação de calor.
Aquecimento, patamar e resfriamento precisam ser acompanhados conforme o procedimento técnico aplicável ao material, à junta soldada e ao componente tratado.
Como interpretar a curva térmica?
A curva térmica representa a variação da temperatura ao longo do ciclo e permite analisar se a região foi submetida às etapas previstas:
- Aquecimento.
- Patamar.
- Resfriamento.
A leitura conjunta dessas etapas ajuda a verificar a uniformidade do aquecimento, identificar desvios e relacionar o comportamento térmico ao objetivo do tratamento de alívio de tensões.
Uma medição isolada ou uma indicação visual do aquecimento não substitui o acompanhamento contínuo do ciclo.
Função da calibração dos termopares
Os termopares medem a temperatura em pontos definidos da junta ou do componente.
Quando estão calibrados, fornecem uma referência metrológica mais confiável para o acompanhamento do ciclo e para a análise posterior dos registros.
A quantidade, o posicionamento e a distribuição dos pontos de medição devem ser definidos de acordo com a geometria, a área de tratamento e o procedimento técnico aplicável.
A calibração não elimina outras fontes de variação, como contato inadequado, posicionamento incorreto ou diferenças de temperatura entre regiões.
Por isso, a instrumentação deve ser instalada e acompanhada por profissionais tecnicamente capacitados.
Em termos práticos, termopares calibrados respondem à pergunta. A temperatura registrada representa adequadamente o ponto que precisa ser controlado?
Por que registrar o ciclo térmico?
O registro do ciclo transforma a execução em uma evidência técnica analisável.
Ele pode permitir a verificação da sequência de aquecimento, da permanência no patamar, do resfriamento e de eventuais desvios observados durante o serviço.
Essa documentação favorece a rastreabilidade entre a junta tratada, os instrumentos utilizados e os parâmetros definidos para a aplicação.
No tratamento térmico resistivo localizado, o controle preciso por resistências elétricas e o registro dos ciclos são especialmente relevantes porque o aquecimento é aplicado em uma região delimitada.
A Point Thermic atua desde 2011 com tratamento térmico resistivo localizado e seus processos são controlados e rastreáveis, em alinhamento com seu sistema de gestão certificado pela ISO 9001:2015.
O registro, entretanto, não deve ser interpretado isoladamente.
A análise técnica precisa considerar o procedimento aplicável, a identificação do componente, a configuração da montagem, a instrumentação empregada e as condições observadas durante a execução.
Pontos de verificação de evidências técnicas
Antes de considerar o ciclo documentado, É necessário verificar se o conjunto de registros contém, quando aplicável:
- identificação da junta, peça ou equipamento tratado;
- procedimento ou requisito técnico utilizado como referência;
- identificação dos instrumentos e dos termopares empregados;
- evidência da calibração aplicável aos termopares e ao sistema de medição;
- pontos de medição e configuração da área aquecida;
- registro da curva de aquecimento, do patamar e do resfriamento;
- indicação de ocorrências, interrupções ou desvios durante o ciclo;
- identificação da execução e da análise técnica dos registros;
- documentação que permita relacionar os dados ao componente tratado.
Essa verificação ajuda gerentes de manutenção, engenheiros e empresas de manutenção industrial a avaliar a consistência documental do serviço.
A definição dos critérios de aceitação deve permanecer vinculada ao projeto, ao material, à especificação do cliente e aos procedimentos técnicos aplicáveis.
Benefícios metalúrgicos e operacionais
O tratamento térmico pós-soldagem pode contribuir para reduzir tensões residuais e ajustar características da região soldada, especialmente quando aplicado conforme o material, a geometria do componente, o procedimento de soldagem e os requisitos técnicos do projeto.
Esses efeitos não são automáticos. Devem ser avaliados a partir do ciclo térmico especificado e dos critérios aplicáveis à estrutura.
Benefício e mecanismo relacionado
Os principais pontos são:
- Redução de tensões residuais.
- Redução de dureza.
- Aumento potencial da ductilidade.
- Melhoria das propriedades metalúrgicas.
- Maior confiabilidade operacional.
Efeitos na zona termicamente afetada
A zona termicamente afetada é a região do metal-base próxima à solda que sofreu alterações de temperatura, mas não foi fundida.
Dependendo do material e do ciclo de soldagem, essa área pode apresentar mudanças de microestrutura, dureza e ductilidade.
O tratamento térmico resistivo localizado atua sobre a região definida no planejamento técnico, permitindo controlar o aquecimento e acompanhar a evolução do ciclo.
A avaliação deve considerar a extensão da área aquecida, a distribuição térmica, a espessura e a geometria do componente, além dos requisitos do projeto.
Por isso, a redução de tensões ou de dureza não deve ser presumida apenas pela aplicação de calor. O histórico térmico e os critérios de aceitação são parte essencial da análise.
Relação entre dureza e ductilidade
Dureza e ductilidade representam características diferentes do comportamento do material.
Uma dureza elevada na região soldada ou na zona termicamente afetada pode estar associada a menor capacidade de deformação em determinadas condições.
Já a ductilidade indica a capacidade de absorver deformações antes da ruptura
O equilíbrio desejado depende do material, do processo de soldagem, do serviço e da especificação aplicável.
Quando o procedimento prevê o tratamento, o controle do ciclo pode contribuir para reduzir condições metalúrgicas indesejadas e favorecer propriedades mais adequadas à aplicação.
A confirmação do efeito exige avaliação técnica compatível com o projeto, podendo envolver registros do ciclo e verificações definidas pelos responsáveis técnicos.
Ressalva sobre a especificação do procedimento
Os benefícios do tratamento térmico não devem ser tratados como resultados universais ou independentes das condições de execução.
Temperatura, tempo de aquecimento, patamar, taxa de resfriamento, posição dos elementos de aquecimento, instrumentação e critérios de aceitação devem ser definidos conforme o material, a junta, a geometria e os requisitos aplicáveis.
A Point Thermic atua desde 2011 com tratamento térmico resistivo localizado e aplicações industriais em setores como óleo e gás, petroquímica, siderurgia, mineração e caldeirarias.
Seus processos são descritos como controlados e rastreáveis, com uso de termopares calibrados e registro dos ciclos térmicos, em alinhamento ao sistema de gestão certificado pela ISO 9001:2015.
A indicação e a configuração do tratamento, contudo, dependem da avaliação técnica específica de cada demanda.
Aplicações em equipamentos e estruturas industriais
O tratamento térmico pós-soldagem pode ser considerado em juntas soldadas de diferentes equipamentos e estruturas industriais quando houver necessidade de controlar tensões residuais e atender aos requisitos definidos para o projeto, o material e o procedimento aplicável.
A indicação não é automática. Cada aplicação deve ser analisada tecnicamente antes da execução.
Aplicações por tipo de equipamento
Os principais pontos são:
- Tubulações.
- Vasos de pressão.
- Caldeiras.
- Trocadores de calor.
- Equipamentos industriais.
- Estruturas metálicas.
Em todos esses casos, o aquecimento resistivo localizado permite concentrar o processo em uma região definida da junta ou do componente.
A execução deve ser acompanhada por controle de temperatura e registro do ciclo térmico, de acordo com o procedimento técnico aplicável.
Setores industriais relacionados
A aplicação é relevante para demandas de óleo e gás, petroquímica, siderurgia, mineração, energia e caldeirarias.
Esses segmentos utilizam tubulações, vasos de pressão, caldeiras, trocadores de calor, equipamentos industriais e estruturas metálicas que podem conter juntas soldadas sujeitas a requisitos específicos de integridade e controle de fabricação ou manutenção.
A Point Thermic atua com tratamento térmico resistivo localizado e atende a esses segmentos com processos controlados e rastreáveis.
A empresa também oferece soluções de tratamento térmico em forno, cuja adequação depende do componente, da abrangência da área a ser tratada e das condições técnicas da demanda.
Fatores que exigem avaliação técnica
Antes de definir o tratamento, é importante analisar:
- material e espessura dos componentes envolvidos;
- tipo, localização e extensão das juntas soldadas;
- geometria do equipamento ou da estrutura;
- função e criticidade operacional do conjunto;
- requisitos do projeto, do procedimento de soldagem e da documentação técnica;
- possibilidade de acesso e montagem dos elementos de aquecimento;
- necessidade de aquecimento localizado ou de tratamento de uma área mais ampla;
- posicionamento dos termopares e forma de monitoramento da temperatura;
- critérios de aquecimento, manutenção e resfriamento previstos para a aplicação;
- necessidade de registrar e rastrear o ciclo térmico executado.
Esses fatores ajudam a evitar decisões baseadas apenas no tipo de equipamento.
A presença de uma junta soldada, por si só, não determina que o tratamento seja necessário nem define qual método deve ser utilizado.
Orientação para levantamento da demanda
Para solicitar uma avaliação, o responsável pela manutenção, engenharia ou fabricação deve reunir as informações disponíveis sobre o equipamento e a junta soldada.
Um levantamento inicial pode incluir desenhos ou registros técnicos, identificação do componente, material conhecido, localização das juntas, dimensões relevantes, condições de acesso e objetivo do tratamento.
Com esses dados, a análise especializada pode indicar se o tratamento térmico pós-soldagem deve ser considerado, qual região será avaliada e quais controles precisam ser previstos.
A Point Thermic pode orientar o levantamento conforme as informações fornecidas pelo cliente, mantendo a definição do serviço vinculada aos requisitos técnicos da aplicação e aos procedimentos aplicáveis.
Tratamento localizado ou tratamento em forno!
A escolha entre o tratamento térmico resistivo localizado e o tratamento térmico em forno depende da área a ser tratada, da geometria do componente, dos requisitos do procedimento e das condições de mobilização.
Nenhum método é universalmente superior. O tratamento localizado concentra o aquecimento em uma região definida, enquanto o forno pode atender componentes ou conjuntos que exigem uma distribuição térmica mais abrangente e controlada no interior de uma câmara.
Comparação conceitual entre os métodos
Os principais pontos são:
- Tratamento resistivo localizado.
- Tratamento térmico em forno.
- Distribuição térmica.
- Mobilização e escopo.
Critérios técnicos de escolha
A decisão deve considerar, no mínimo:
- Extensão da área tratada.
- Material e condição do componente.
- Geometria e dimensões.
- Procedimento aplicável.
- Condições de execução.
- Rastreabilidade.
A conveniência logística, isoladamente, não deve determinar a escolha.
Um método mais simples de mobilizar pode não atender à abrangência térmica, à geometria ou aos critérios metalúrgicos necessários para a aplicação.
Influência da geometria do componente
A geometria interfere diretamente na montagem das resistências, na posição dos termopares e na distribuição do calor.
Juntas soldadas em tubulações, vasos de pressão, caldeiras, trocadores de calor e estruturas metálicas podem apresentar diferentes condições de acesso, espessura, curvatura, restrições físicas e necessidade de isolamento da área tratada.
Em uma aplicação localizada, curvas acentuadas, derivações, regiões de difícil acesso ou proximidade de outros componentes podem exigir uma avaliação específica da montagem e do controle térmico.
No tratamento em forno, o formato, o peso e as dimensões do componente precisam ser compatíveis com o espaço e com as condições operacionais do equipamento.
A decisão técnica deve considerar não apenas se a peça cabe no forno ou se a resistência pode ser instalada, mas se o ciclo térmico poderá ser controlado e documentado de forma coerente com o objetivo do tratamento.
Orientação para avaliação especializada!
Para definir o método mais adequado, Deve-se reunir informações sobre o desenho ou a configuração da peça, material, espessura, localização das juntas, extensão da área a tratar, condições de acesso, possibilidade de remoção e requisitos do procedimento.
Com esses dados, uma avaliação especializada pode estabelecer o escopo, a instrumentação e a forma de registro compatíveis com a aplicação.
A Point Thermic atua com tratamento térmico resistivo localizado e ampliou seu portfólio para incluir tratamento térmico em forno.
A escolha entre as alternativas deve ser feita conforme as características do componente e os requisitos técnicos aplicáveis, com foco em controle térmico, segurança operacional e rastreabilidade do ciclo.
Para saber mais sobre Tratamento térmico pós-soldagem
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.