Galeria
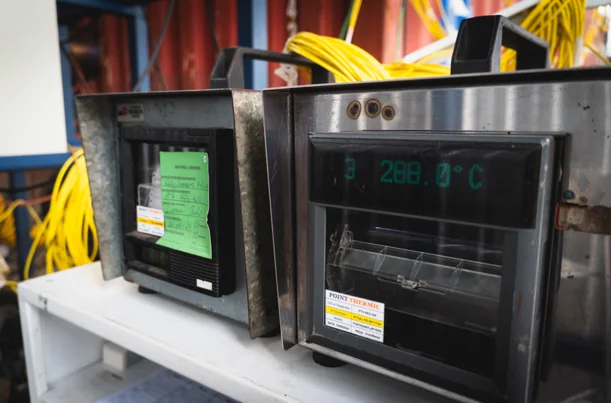
Clique nas imagens para ampliar
O que é tratamento térmico para vasos de pressão?
O tratamento térmico para vasos de pressão é um conjunto de operações controladas de aquecimento, permanência em uma temperatura definida e resfriamento planejado, aplicado para reduzir tensões residuais e melhorar a estabilidade de componentes industriais.
A necessidade e os parâmetros do ciclo dependem do material, da espessura, da geometria, do histórico de fabricação e dos requisitos técnicos aplicáveis ao equipamento.
Em vasos de pressão, esse cuidado pode ser considerado especialmente após etapas que introduzem alterações térmicas ou mecânicas, como soldagem, conformação e usinagem.
O objetivo não é aplicar uma temperatura padrão a qualquer componente, mas estabelecer um ciclo compatível com a documentação de fabricação, os procedimentos de soldagem, as características da peça e os critérios de integridade definidos para o projeto.
O que é o alívio de tensões?
Durante a fabricação ou o reparo de um componente, diferentes regiões podem se expandir, contrair ou ser deformadas de maneira desigual.
Esse comportamento pode gerar tensões residuais, mesmo quando não há uma deformação visível imediatamente após o processo.
O alívio de tensões busca reduzir essas condições internas por meio de um ciclo térmico controlado, favorecendo maior estabilidade dimensional e menor risco de deformações em etapas posteriores.
A aplicação também pode contribuir para homogeneizar as condições internas do componente e apoiar a confiabilidade do conjunto.
Entretanto, o tratamento deve ser definido por avaliação técnica, pois fatores como composição do material, espessura, formato, restrições de montagem e sequência de fabricação influenciam diretamente a seleção do procedimento.
Quando o tratamento pode ser considerado?
A avaliação de um tratamento térmico pode ser pertinente em situações como:
- componentes soldados que precisam passar por usinagem, inspeção ou outras etapas de fabricação;
- peças submetidas a conformação, quando o processo altera a condição mecânica ou dimensional do material;
- componentes usinados nos quais a estabilidade dimensional seja relevante para a montagem ou para o desempenho do conjunto;
- estruturas e equipamentos que exigem controle documentado do histórico térmico de fabricação ou reparo;
- peças industriais cuja geometria, espessura ou condição de restrição possa favorecer gradientes térmicos e deformações.
A indicação não deve ser feita apenas com base no nome do equipamento.
É necessário verificar os desenhos, as especificações do projeto, os certificados do material, os procedimentos aplicáveis e os requisitos de inspeção.
Em um vaso de pressão, decisões inadequadas podem afetar a integridade do componente, por isso o ciclo deve ser analisado dentro do contexto completo de fabricação, reparo e controle da qualidade.
Tratamento localizado e tratamento em forno
O tratamento térmico resistivo localizado concentra o aquecimento em uma região definida do componente, com uso de equipamentos e isolamento adequados ao objetivo do serviço.
Essa alternativa pode ser considerada quando as dimensões, a acessibilidade da área e a configuração da peça tornam viável controlar uma zona específica, como uma região soldada ou uma área que demande pré-aquecimento e pós-aquecimento.
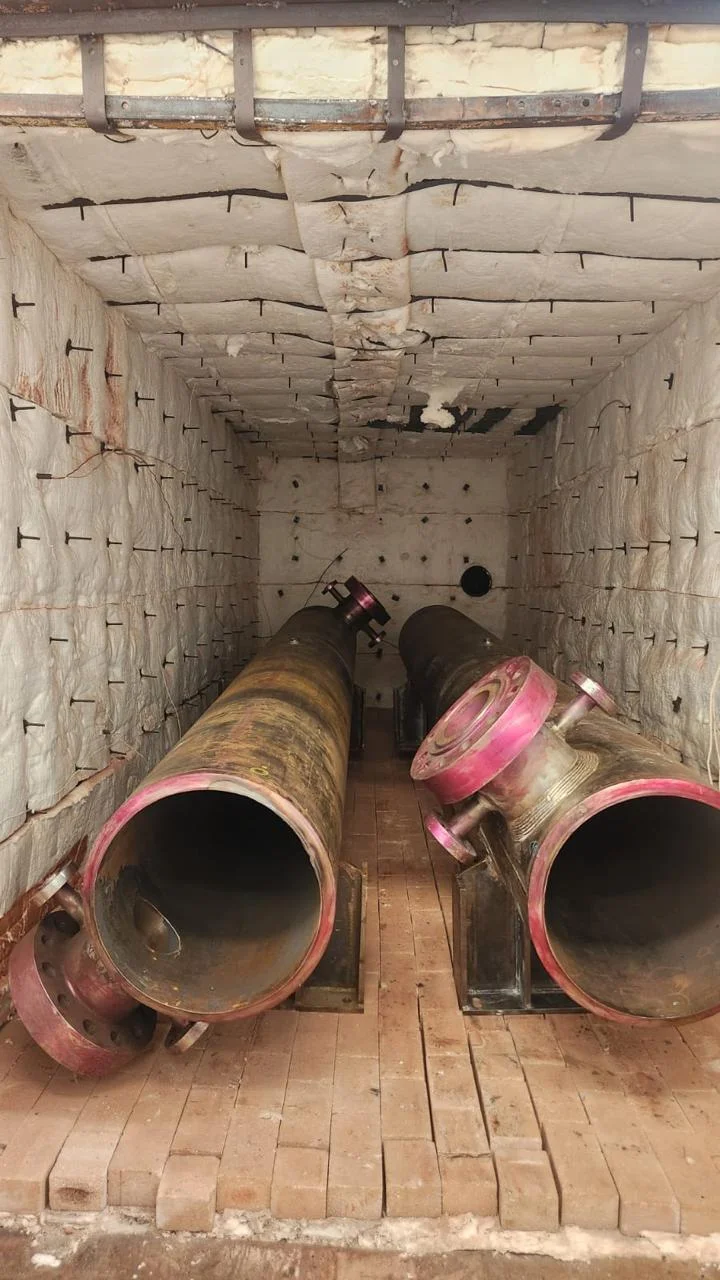
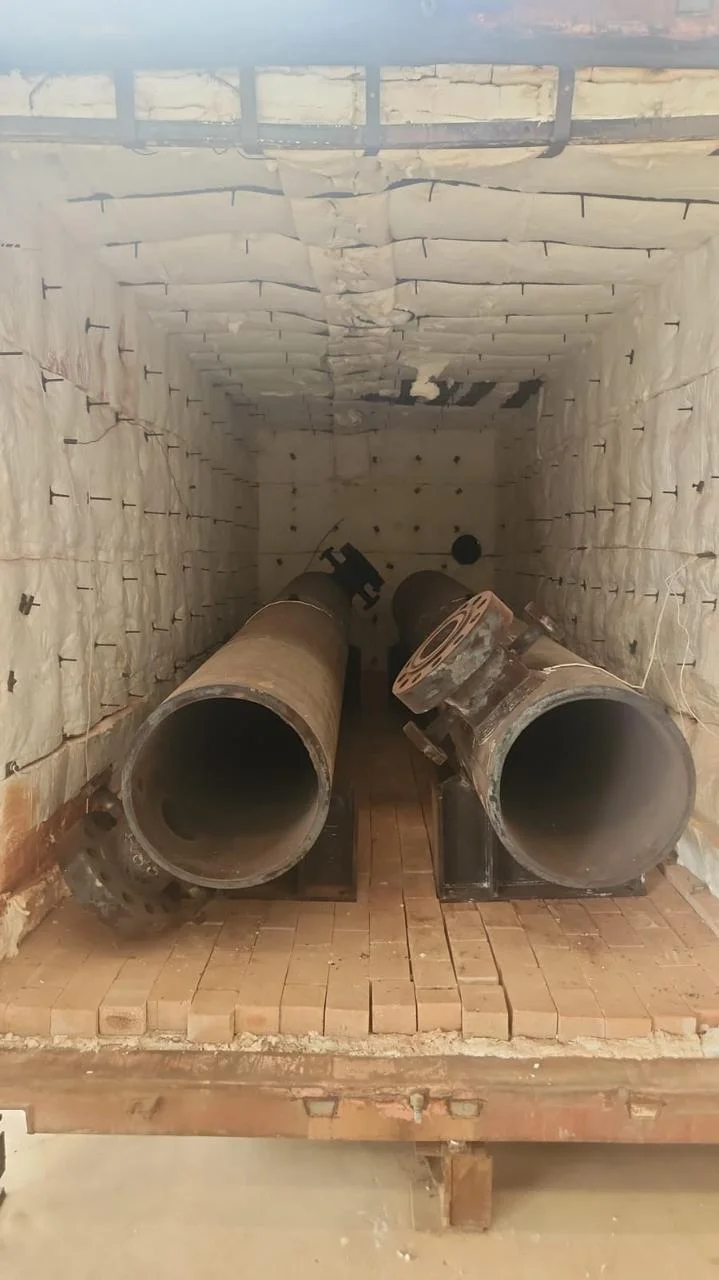
Já o tratamento em forno envolve o posicionamento do componente em uma câmara projetada para promover aquecimento e resfriamento sob condições controladas.
A solução pode ser analisada para peças que exijam tratamento mais abrangente, desde que as dimensões, a massa, a logística e os requisitos de uniformidade térmica sejam compatíveis com o equipamento disponível.
A escolha entre tratamento localizado e em forno não é universal.
Deve considerar o tamanho e a geometria do componente, a distribuição das regiões críticas, a necessidade de uniformidade, o acesso para instalação dos elementos de aquecimento, o isolamento térmico, a movimentação da peça e a possibilidade de registrar adequadamente o ciclo.
Em qualquer configuração, o controle da temperatura e a rastreabilidade dos parâmetros são aspectos essenciais para a avaliação técnica do serviço.
A atuação da Point Thermic
Fundada em 2011, a Point Thermic Equipamentos Ltda. É especializada em Tratamento Térmico Resistivo Localizado, pré e pós-aquecimento para soldagem, além de oferecer tratamento térmico em forno.
A empresa também atua com limpeza química industrial e com locação e venda de equipamentos para tratamento térmico.
Sua atuação está relacionada a aplicações industriais que exigem atenção à segurança, à confiabilidade operacional e ao controle dos ciclos térmicos.
A Point Thermic conta com equipe técnica qualificada, equipamentos apropriados para o setor industrial e sistema de registro e rastreabilidade dos processos.
A certificação ISO 9001:2015, obtida em 2021, integra o contexto de controle da qualidade da empresa.
Para avaliar um tratamento térmico em vaso de pressão, o ideal é reunir os dados do material, a geometria e a espessura do componente, o histórico de soldagem ou conformação, o objetivo do tratamento e a documentação técnica disponível.
Com essas informações, torna-se possível discutir de forma responsável se a alternativa mais adequada é o tratamento localizado, o tratamento em forno ou outra medida prevista nos requisitos aplicáveis.
Por que reduzir tensões residuais em componentes industriais?
As tensões residuais são esforços internos que permanecem em um componente mesmo depois de cessada a força ou o processo que as originou.
Em estruturas soldadas e peças submetidas a conformação ou usinagem, elas podem influenciar a estabilidade dimensional, o comportamento durante etapas posteriores de fabricação e a confiabilidade do componente em serviço.
Por isso, sua avaliação é relevante em aplicações como o tratamento térmico para vasos de pressão e em outros equipamentos industriais sujeitos a requisitos de integridade.
Como as tensões residuais podem surgir?
Na soldagem, o aquecimento concentrado da junta provoca expansão localizada.
Durante o resfriamento, as regiões aquecidas tendem a se contrair, mas essa contração pode ser restringida pelo metal adjacente, pela geometria da peça ou pelas próprias condições de fixação.
O resultado pode ser um campo de tensões residuais distribuído de maneira não uniforme.
Processos de conformação também podem gerar tensões internas quando o material é deformado plasticamente.
Em operações de usinagem, a remoção de material altera o equilíbrio que existia na peça, podendo provocar deslocamentos, empenamentos ou mudanças dimensionais.
A intensidade e a distribuição dessas tensões dependem de fatores como material, espessura, sequência de fabricação, aporte térmico, rigidez da montagem e complexidade geométrica.
Consequências potenciais da ausência de controle
Quando as tensões residuais não são consideradas, o componente pode apresentar movimentações dimensionais durante a usinagem, a montagem ou a operação.
Em determinadas condições, a combinação entre tensões internas e esforços de serviço pode contribuir para a iniciação ou propagação de trincas, especialmente em regiões com descontinuidades, concentrações de tensão ou ciclos repetidos de carregamento.
Também podem ocorrer deformações após a retirada de dispositivos de fixação, durante tratamentos subsequentes ou quando o componente é submetido a variações de temperatura.
Esses efeitos não são inevitáveis em todos os casos, mas justificam uma avaliação técnica baseada no material, na geometria, no histórico de fabricação e nos requisitos de desempenho do equipamento.
Estabilidade dimensional e homogeneização das condições internas
O alívio de tensões busca reduzir a influência dos esforços residuais por meio de um ciclo térmico controlado, definido conforme as características do componente e a documentação técnica aplicável.
A finalidade pode incluir maior estabilidade dimensional, menor probabilidade de deformações em operações posteriores e condições internas mais uniformes.
A homogeneização não significa eliminar todos os esforços existentes nem substitui o projeto adequado, a qualificação da soldagem, os ensaios ou as inspeções requeridas.
O tratamento deve ser entendido como uma etapa integrada ao controle de fabricação e à avaliação da integridade do componente.
Em estruturas soldadas, essa integração ajuda a relacionar o histórico térmico ao controle dimensional e à sequência das etapas seguintes.
Influência da geometria e da espessura
A definição do processo não deve considerar apenas a temperatura nominal.
Espessura, formato, comprimento, presença de bocais, reforços, mudanças de seção, aberturas e regiões de solda influenciam a distribuição de calor e a possibilidade de surgimento de gradientes térmicos.
Componentes maiores ou com geometria complexa podem exigir planejamento específico para reduzir diferenças de temperatura entre regiões.
A acessibilidade da peça, a necessidade de tratamento localizado ou em forno, o isolamento térmico e a instrumentação também fazem parte da análise.
Por esse motivo, parâmetros de um componente não devem ser transferidos automaticamente para outro, mesmo que ambos pertençam à mesma categoria de equipamento.
A decisão deve ser sustentada por especificações do projeto, requisitos do material, procedimento aplicável e critérios de inspeção.
Exemplo educacional de componente soldado
Considere, de forma genérica, um conjunto cilíndrico soldado que passará por usinagem e montagem de componentes complementares.
Após a soldagem, podem existir tensões distribuídas de maneira desigual ao redor da junta e nas regiões próximas.
Se o conjunto for usinado antes de uma avaliação adequada, a redistribuição desses esforços poderá alterar dimensões ou alinhamentos definidos no projeto.
Um ciclo de alívio de tensões, quando tecnicamente indicado, pode ser planejado antes da etapa subsequente para reduzir a influência dessas condições internas.
A necessidade, o método e os parâmetros devem ser definidos por profissional competente, considerando o material, a espessura, a geometria, o procedimento de fabricação e os requisitos normativos ou contratuais.
O controle térmico, os registros do ciclo e as inspeções correspondentes devem permanecer integrados à documentação de fabricação e rastreabilidade do componente.
Como funciona o ciclo de alívio de tensões?
O ciclo de alívio de tensões é composto, de forma geral, por três etapas principais. Aquecimento controlado, permanência na temperatura especificada e resfriamento controlado.
Em aplicações de tratamento térmico para vasos de pressão, esses parâmetros não devem ser definidos por regra fixa.
A seleção depende do material, da espessura, da geometria, da condição de fabricação, da documentação técnica e dos requisitos normativos aplicáveis ao componente.
Quais são as etapas do tratamento térmico?
Os principais pontos são:
- Aquecimento controlado.
- Permanência na temperatura especificada.
- Resfriamento controlado.
- Registro e verificação.
Controle da taxa de aquecimento
A taxa de aquecimento precisa ser compatível com as características do componente.
Peças espessas, geometrias complexas ou conjuntos com diferentes seções podem apresentar variações térmicas entre a superfície e as regiões internas.
Se o aquecimento for conduzido sem controle suficiente, essas diferenças podem gerar gradientes térmicos relevantes e comprometer a uniformidade do processo.
Por isso, a definição do ciclo deve considerar dimensões, espessura, configuração da peça, tipo de material e forma de apoio.
O posicionamento dos sensores e a distribuição das fontes de calor também influenciam o acompanhamento da temperatura.
Em um componente soldado, por exemplo, a região da junta e as áreas próximas podem exigir atenção específica para que o aquecimento ocorra de maneira coerente com o procedimento aprovado.
Importância da permanência na temperatura especificada
A etapa de permanência não representa apenas o momento em que o equipamento alcança determinada temperatura.
É necessário manter o componente dentro da faixa definida pelo procedimento aplicável durante o período previsto para o ciclo.
Essa condição favorece a uniformização térmica entre diferentes regiões e permite que o tratamento seja realizado de forma compatível com o objetivo de reduzir tensões residuais.
O tempo e a faixa de temperatura devem ser estabelecidos a partir da documentação técnica pertinente, que pode incluir especificações do material, requisitos de fabricação, procedimento de soldagem, código de construção e critérios de inspeção.
Não se deve aplicar uma temperatura ou um tempo de permanência genérico sem verificar sua adequação ao componente tratado.
Em peças destinadas a aplicações industriais críticas, a confirmação da temperatura em pontos representativos é especialmente importante.
A leitura de apenas uma região pode não refletir a condição térmica de todo o conjunto, sobretudo quando existem variações de espessura, descontinuidades geométricas ou áreas com maior dissipação de calor.
Resfriamento controlado e prevenção de gradientes térmicos
Depois da permanência, o resfriamento deve seguir a orientação definida para o material e para o processo.
A retirada abrupta de calor pode produzir diferenças de temperatura entre regiões do componente, com possível impacto sobre estabilidade dimensional e distribuição das tensões internas.
O controle pode envolver a redução gradual da temperatura, a manutenção de isolamento térmico durante parte do resfriamento e o acompanhamento contínuo dos pontos instrumentados.
A estratégia aplicável depende da geometria, da massa, da espessura, do método de aquecimento e dos requisitos documentais do serviço.
O resfriamento controlado também contribui para reduzir o risco de deformações durante a transição térmica.
Ainda assim, o tratamento não deve ser analisado isoladamente. Condições de fabricação, sequência de soldagem, restrições mecânicas, montagem e etapas posteriores de usinagem ou inspeção podem influenciar o comportamento do componente.
Instrumentação, supervisão e registro dos parâmetros
A instrumentação permite acompanhar a evolução da temperatura ao longo do ciclo e verificar se o processo permaneceu dentro dos critérios estabelecidos.
A quantidade e a posição dos sensores devem ser avaliadas conforme o tamanho, a geometria e a complexidade do componente.
Entre os registros normalmente relevantes estão a identificação da peça, a configuração do equipamento, os pontos de medição, a evolução da temperatura, os horários de início e término das etapas e eventuais ocorrências observadas durante a execução.
A documentação deve ser coerente com o procedimento aprovado e com os requisitos de rastreabilidade do projeto ou do cliente.
A supervisão técnica é importante para interpretar os dados, identificar desvios e avaliar a necessidade de providências.
Em serviços industriais, registros organizados ajudam a relacionar o ciclo executado ao componente tratado e fornecem evidências para etapas de qualidade, inspeção e liberação.
A Point Thermic atua com tratamento térmico resistivo localizado, pré e pós-aquecimento para soldagem e tratamento térmico em forno.
A escolha entre essas alternativas depende da avaliação do componente, da acessibilidade, da escala, da uniformidade térmica necessária e dos requisitos aplicáveis.
A empresa possui sistema de registro e rastreabilidade dos processos, além de certificação ISO 9001:2015, aspectos que devem ser considerados junto à documentação técnica específica de cada serviço.
Tratamento térmico localizado ou em forno: como avaliar?
A escolha entre o tratamento térmico resistivo localizado e o tratamento térmico em forno depende das características do componente, do objetivo metalúrgico, da geometria, da acessibilidade à região de interesse e dos requisitos de uniformidade definidos para o processo.
Não existe uma alternativa universalmente superior. A decisão deve considerar a documentação técnica, o material, a condição de fabricação e as limitações de campo ou de movimentação da peça.
Características do tratamento resistivo localizado
No tratamento resistivo localizado, elementos de aquecimento são posicionados ao redor da região que precisa atingir o ciclo térmico especificado.
O aquecimento pode ser aplicado diretamente em uma junta soldada, em uma área adjacente ou em uma zona definida do componente, sempre com isolamento e instrumentação compatíveis com o objetivo do serviço.
Essa abordagem pode ser considerada quando o componente é de grande porte, está instalado, não pode ser transportado com facilidade ou apresenta uma região específica que requer pré-aquecimento, pós-aquecimento ou alívio de tensões.
Também pode ser útil quando a intervenção precisa ocorrer no próprio local de fabricação, montagem, manutenção ou reparo.
A principal característica é a possibilidade de concentrar energia térmica na área de interesse.
Entretanto, isso exige planejamento cuidadoso para evitar diferenças excessivas de temperatura entre a zona aquecida e as regiões vizinhas.
A largura da área de aquecimento, a posição dos sensores, o isolamento térmico e a taxa de aquecimento devem ser definidos de acordo com o componente e com o procedimento aplicável.
Características do tratamento térmico em forno
O tratamento em forno envolve a colocação do componente ou de um conjunto de componentes em uma câmara capaz de controlar o ciclo térmico.
Em condições adequadas, o forno favorece a exposição mais abrangente da peça ao aquecimento, o que pode ser relevante para componentes menores, conjuntos desmontáveis ou peças que necessitam de tratamento global.
A alternativa permite organizar o carregamento, a disposição das peças e a instrumentação de modo a acompanhar a distribuição térmica durante o ciclo.
Ainda assim, o resultado não depende apenas da existência do forno.
A dimensão da câmara, a capacidade do equipamento, a massa e a geometria da carga, a distância entre componentes e a circulação de calor influenciam a uniformidade efetivamente obtida.
Para vasos, partes de vasos, componentes de caldeiraria e estruturas soldadas, a análise deve verificar se a peça cabe no equipamento, se o carregamento é tecnicamente viável e se o ciclo previsto atende à documentação de fabricação e aos requisitos aplicáveis.
Quando o componente não pode ser movimentado ou possui dimensões incompatíveis, o tratamento localizado pode ser avaliado como alternativa de campo.
Critérios de seleção conforme geometria e escala
A comparação técnica pode começar pelas seguintes perguntas:
- O componente pode ser transportado e acomodado em um forno sem desmontagem ou risco de dano?
- O objetivo é tratar toda a peça ou apenas uma junta, região soldada ou área específica?
- A geometria possui espessuras, ramificações, bocais ou mudanças de seção que possam criar gradientes térmicos?
- Há acesso suficiente para instalar aquecedores, isolamento e sensores na região de interesse?
- A operação ocorrerá em oficina, em área de montagem ou no local de instalação?
- A documentação técnica exige controle localizado, aquecimento global ou uma condição específica de uniformidade?
- O processo precisa ser integrado a pré-aquecimento, pós-aquecimento, soldagem ou reparo?
Componentes extensos, fixos ou de difícil movimentação podem demandar uma solução localizada.
Peças menores, removíveis e compatíveis com a capacidade do equipamento podem ser encaminhadas para forno.
Em ambos os casos, a seleção deve ser validada por avaliação técnica, e não somente pelo tamanho nominal da peça.
Uniformidade, isolamento e controle do ciclo
O controle da uniformidade térmica é essencial nas duas modalidades.
No tratamento localizado, o isolamento deve reduzir perdas de calor e limitar a formação de gradientes entre a área aquecida e o restante do componente.
A disposição dos aquecedores e dos termopares deve representar as regiões críticas do conjunto, considerando a geometria e a espessura.
No forno, também é necessário avaliar a distribuição de temperatura dentro da câmara e entre os componentes carregados.
Uma peça com geometria irregular pode apresentar respostas térmicas diferentes em suas extremidades, espessuras ou áreas de maior concentração de massa.
Por isso, o acompanhamento por instrumentação e o registro dos parâmetros do ciclo são relevantes para a rastreabilidade.
Em qualquer configuração, o ciclo normalmente envolve aquecimento controlado, permanência na temperatura especificada e resfriamento controlado.
Os parâmetros não devem ser generalizados. Precisam ser definidos com base no material, na geometria, na condição da peça, no procedimento aplicável e nos requisitos do projeto ou da inspeção.
Como a Point Thermic pode atuar na avaliação?
A Point Thermic Equipamentos Ltda atua com tratamento térmico resistivo localizado, pré e pós-aquecimento para soldagem e tratamento térmico em forno.
Fundada em 2011, a empresa também trabalha com locação e venda de equipamentos para tratamento térmico, permitindo que a avaliação considere diferentes formatos de atendimento conforme as necessidades do componente e da operação.
Na análise inicial, é importante reunir informações como material, dimensões, espessuras, desenho ou croqui, condição de fabricação, localização da peça, objetivo do tratamento e documentação técnica disponível.
Com esses dados, a definição entre tratamento localizado e em forno pode considerar acessibilidade, logística, uniformidade térmica, instrumentação e requisitos de registro.
A Point Thermic mantém atendimento especialmente nos estados de São Paulo e Minas Gerais, além de entregas nos formatos de prestação de serviço, locação e venda de equipamentos.
A empresa possui certificação ISO 9001:2015 e destaca a supervisão dos ciclos térmicos, a qualificação técnica da equipe e a rastreabilidade dos processos como elementos de controle da qualidade.
A confirmação da alternativa adequada deve ocorrer após a avaliação específica do componente e dos requisitos aplicáveis.
Papel da documentação de projeto e fabricação
O tratamento térmico aplicado a um vaso de pressão ou a outro componente industrial não deve ser definido de forma isolada.
A decisão técnica normalmente depende da documentação de projeto e fabricação, do material empregado, da espessura, da geometria, do histórico de conformação, das soldas executadas e da finalidade do componente.
Entre os documentos que podem influenciar a avaliação estão os desenhos e memoriais de cálculo, especificações de materiais, registros de fabricação, procedimentos de soldagem, qualificações aplicáveis, mapas de solda, relatórios de inspeção e requisitos definidos pelo proprietário ou pelo código de construção adotado.
Esses documentos ajudam a estabelecer se existe necessidade de alívio de tensões, quais regiões devem ser tratadas e quais critérios precisam ser verificados antes, durante e depois do ciclo térmico.
Em componentes soldados, também é importante considerar a sequência de fabricação.
Uma etapa de soldagem, conformação ou usinagem pode alterar a distribuição de tensões residuais e a estabilidade dimensional da peça.
Por isso, o tratamento térmico para vasos de pressão deve ser analisado em conjunto com o histórico do componente, e não apenas com sua aparência final.
Integração com procedimentos de soldagem e inspeção
O tratamento térmico pode fazer parte de uma estratégia mais ampla de controle da integridade do equipamento.
Procedimentos de soldagem e inspeção fornecem informações relevantes sobre juntas, materiais, espessuras, reparos e regiões que merecem atenção específica.
Quando aplicável ao projeto, o ciclo térmico deve ser compatível com esses procedimentos e com os requisitos documentais estabelecidos para a fabricação ou manutenção.
A inspeção não se limita à verificação visual
Conforme o equipamento, o projeto e os requisitos aplicáveis, podem ser necessários métodos de ensaio e avaliações complementares definidos por profissionais habilitados e pela documentação técnica pertinente.
O tratamento térmico pode contribuir para a redução de tensões residuais e para a estabilidade dimensional, mas não elimina a necessidade de verificar a existência de descontinuidades, alterações geométricas ou outras condições que possam afetar a integridade do componente.
Na prática, a integração entre soldagem, tratamento térmico e inspeção permite organizar melhor as etapas de liberação.
O componente pode ser avaliado antes do ciclo, acompanhado durante o aquecimento e submetido às verificações previstas após o resfriamento.
O escopo exato deve ser definido caso a caso, com base nos documentos aplicáveis e na responsabilidade técnica correspondente.
Como interpretar requisitos normativos sem generalizações?
Normas técnicas, códigos de construção, especificações contratuais e procedimentos internos podem estabelecer requisitos diferentes para materiais, espessuras, tipos de junta, processos de fabricação e condições de serviço.
Assim, não é adequado afirmar que todo vaso de pressão deve seguir um único ciclo térmico ou que a mesma temperatura e permanência se aplicam a qualquer componente.
A interpretação deve considerar, no mínimo:
- o código de construção ou a norma técnica indicada para o equipamento;
- a especificação do material e suas condições de fornecimento;
- a espessura e a geometria da peça;
- o tipo, a localização e a extensão das soldas;
- o histórico de fabricação, reparo, conformação ou usinagem;
- os procedimentos de soldagem e inspeção aplicáveis;
- as condições previstas de operação e os requisitos do proprietário;
- os registros necessários para demonstrar a execução do processo.
A NR-13 deve ser considerada dentro do conjunto de requisitos aplicáveis à segurança de caldeiras, vasos de pressão, tubulações e tanques metálicos de armazenamento, conforme o enquadramento do equipamento e a regulamentação vigente.
Ela não deve ser tratada isoladamente como uma prescrição universal para definir o ciclo térmico.
A determinação dos parâmetros depende da documentação técnica, das normas e códigos pertinentes, da avaliação do equipamento e da responsabilidade dos profissionais envolvidos.
Relação entre tratamento térmico, integridade e segurança operacional
A redução de tensões residuais pode favorecer a estabilidade dimensional e diminuir o risco de deformações em determinadas etapas do processo.
Entretanto, a segurança operacional de um vaso de pressão depende de um conjunto de fatores, como projeto adequado, seleção de materiais, fabricação controlada, qualidade das soldas, inspeções, dispositivos de segurança, condições de operação, manutenção e atendimento aos requisitos regulamentares.
Por esse motivo, o tratamento térmico deve ser visto como uma etapa técnica integrada, e não como substituto de projeto, inspeção ou conformidade documental.
Um ciclo mal definido, uma distribuição inadequada de temperatura ou a ausência de registros podem comprometer a capacidade de demonstrar que o processo foi executado conforme o requisito aplicável.
A supervisão dos ciclos térmicos, a instrumentação compatível com o serviço e o registro dos parâmetros são recursos importantes para a rastreabilidade.
No contexto do Forno de Alívio de Tensões, a Point Thermic informa atuar com controle dos ciclos, equipamentos apropriados para o setor industrial, equipe técnica qualificada e sistema de registro e rastreabilidade dos processos.
A empresa também possui certificação ISO 9001:2015, elemento relacionado à organização e ao controle de processos, sem substituir as exigências técnicas específicas de cada equipamento.
Limites da informação e necessidade de avaliação técnica
Uma orientação geral não é suficiente para liberar um vaso de pressão, aprovar um reparo ou definir parâmetros de tratamento térmico.
Antes da contratação ou execução, é necessário reunir os documentos disponíveis e submetê-los à avaliação técnica aplicável.
Essa análise deve esclarecer o objetivo do tratamento, o escopo do serviço, os critérios de aceitação, os registros necessários e a relação com as inspeções previstas.
Também é necessário confirmar quem será responsável pela definição do procedimento, pela aprovação dos documentos e pela avaliação dos resultados.
Em equipamentos sujeitos a requisitos regulamentares, a análise deve considerar o enquadramento correspondente e as atribuições dos profissionais legalmente habilitados.
O tratamento térmico substitui a inspeção ou o atendimento à NR-13.
O tratamento térmico não substitui inspeções, procedimentos de soldagem, documentação de fabricação, projeto, manutenção ou atendimento aos requisitos aplicáveis da NR-13.
Ele pode ser uma etapa específica do processo de fabricação, reparo ou estabilização de um componente, quando tecnicamente indicada.
A necessidade, o método e os critérios de aceitação devem ser definidos com base no material, na geometria, no histórico do equipamento, no código de construção, nos procedimentos aplicáveis e nas condições de serviço.
Para uma decisão segura, o ideal é encaminhar à empresa responsável os desenhos, informações do material, dados das soldas, histórico de fabricação ou reparo e requisitos documentais disponíveis.
A avaliação técnica poderá então indicar se o serviço deve ser realizado em forno, por tratamento resistivo localizado ou por outra abordagem compatível com o componente.
Aplicações em vasos de pressão e setores industriais
O tratamento térmico para vasos de pressão pode ser considerado em diferentes etapas da fabricação, do reparo e da preparação de componentes industriais.
Em vasos de pressão, caldeiras, tubulações, bocais, tampos e estruturas soldadas, a necessidade do processo depende do material, da espessura, da geometria, do tipo de junta, do histórico de fabricação e dos requisitos definidos em projeto, códigos aplicáveis e procedimentos de inspeção.
Componentes soldados sujeitos à avaliação térmica
As regiões soldadas são frequentemente analisadas porque o ciclo de soldagem pode produzir tensões residuais e alterações localizadas nas condições metalúrgicas do material.
A avaliação técnica pode abranger costados, tampos, anéis, bocais, suportes, flanges, conexões e outros componentes que integrem um conjunto submetido a requisitos de integridade estrutural.
Isso não significa que todo componente soldado deva passar automaticamente por alívio de tensões.
A decisão deve considerar a especificação do equipamento, o material empregado, a espessura, a configuração da junta, o processo de soldagem, a condição de serviço e os critérios estabelecidos na documentação aplicável.
Quando indicado, o tratamento busca contribuir para a redução de tensões residuais e para a estabilidade dimensional do conjunto.
Aplicações após fabricação, reparo, conformação ou usinagem
Em equipamentos novos, o tratamento térmico pode ser avaliado após operações de soldagem, conformação ou fabricação que alterem a distribuição de tensões no componente.
Em atividades de reparo, a análise pode ser necessária para definir como uma região reparada será integrada ao restante do equipamento, sempre conforme o procedimento aprovado e os requisitos de inspeção correspondentes.
A usinagem também pode fazer parte do contexto de avaliação.
A remoção de material pode revelar ou redistribuir tensões internas e, em determinadas situações, afetar a estabilidade dimensional da peça.
Por isso, o planejamento deve considerar a sequência entre tratamento térmico, usinagem, inspeção dimensional e demais etapas de fabricação.
Em caldeiraria e na fabricação de estruturas soldadas, o processo pode ser estudado para componentes que precisam manter sua geometria durante operações posteriores ou em condições de montagem.
O objetivo não é substituir o projeto, a inspeção ou a qualificação dos procedimentos, mas integrar o tratamento térmico ao controle global da fabricação.
Exigências recorrentes em ambientes industriais críticos
Setores industriais críticos normalmente exigem maior disciplina na definição de parâmetros, na execução do ciclo e na preservação dos registros.
Entre os aspectos que podem ser analisados estão:
- compatibilidade entre o tratamento proposto e o material do componente;
- distribuição de temperatura em regiões relevantes da peça;
- controle do aquecimento, da permanência e do resfriamento;
- proteção contra gradientes térmicos excessivos e deformações;
- identificação do componente e vinculação dos registros ao serviço executado;
- integração com ensaios, inspeções e liberações previstas na documentação técnica.
A abrangência desses controles varia de acordo com o equipamento e com os requisitos aplicáveis.
Em vasos de pressão, uma decisão inadequada pode afetar etapas posteriores de fabricação, inspeção ou montagem.
Por isso, o ciclo deve ser definido por avaliação técnica, e não apenas pela adoção de uma temperatura ou de um tempo genérico.
Exemplos de aplicação por setor
No setor de óleo e gás e na indústria petroquímica, a avaliação pode envolver vasos, componentes de processo, linhas e conjuntos soldados associados a operações que exigem controle de fabricação e rastreabilidade documental.
O tratamento térmico deve ser compatível com o projeto do equipamento, com o procedimento de soldagem e com os requisitos de inspeção estabelecidos para o serviço.
Na siderurgia e na mineração, componentes de grande porte, estruturas soldadas, equipamentos de processo e conjuntos submetidos a esforços mecânicos podem demandar análise de estabilidade dimensional e de tensões residuais após fabricação ou reparo.
As dimensões, o acesso à peça e as condições de montagem são fatores relevantes para escolher entre uma solução localizada e uma alternativa em forno.
Em instalações de energia, caldeiraria e fabricação de equipamentos, o tratamento pode ser avaliado em componentes soldados que precisam atender a requisitos específicos de integridade e documentação.
No segmento de papel e celulose, a análise pode estar relacionada a equipamentos de processo, tubulações, componentes caldeirados e intervenções de manutenção, sempre de acordo com as características do conjunto e com a documentação técnica disponível.
Esses exemplos são educacionais e não constituem indicação automática de tratamento.
A aplicabilidade deve ser confirmada para cada componente por profissionais responsáveis pelo projeto, fabricação, inspeção ou integridade do equipamento.
Cuidados para fabricantes de equipamentos e estruturas soldadas
Antes de contratar ou planejar o serviço, o fabricante deve reunir informações como desenho ou identificação do componente, material, espessuras, dimensões, condição de fabricação, histórico de soldagem, objetivo do tratamento e requisitos de inspeção.
Também é importante verificar se o componente pode ser transportado até um forno ou se o tratamento resistivo localizado é mais compatível com a geometria, o acesso e a logística da operação.
Em peças de grande porte, a uniformidade térmica, o isolamento das regiões envolvidas e a posição dos sensores merecem atenção especial.
Em tratamentos localizados, a definição da área aquecida e a proteção das regiões adjacentes devem ser avaliadas para evitar diferenças térmicas incompatíveis com o componente.
Em tratamentos em forno, a capacidade e a configuração do equipamento precisam ser compatíveis com as dimensões e características da peça.
A Point Thermic Equipamentos Ltda. Atua desde 2011 com Tratamento Térmico Resistivo Localizado, pré e pós-aquecimento para soldagem e Tratamento Térmico em Forno.
A empresa mantém atendimento a setores como óleo e gás, siderurgia, mineração e papel e celulose, além de atuação relacionada à caldeiraria e a equipamentos industriais.
Seu escopo técnico inclui supervisão dos ciclos térmicos, registro e rastreabilidade dos processos e atendimento especialmente nos estados de São Paulo e Minas Gerais.
Como aprofundar a avaliação?
Também podem ser úteis páginas institucionais sobre os setores atendidos, desde que apresentem informações específicas e verificáveis sobre cada aplicação.
A escolha do processo deve permanecer vinculada à documentação técnica, aos requisitos de segurança e à rastreabilidade do serviço.
No caso da Point Thermic, a certificação ISO 9001:2015 da empresa representa um elemento de referência para seu sistema de gestão da qualidade, mas não elimina a necessidade de avaliar individualmente o componente, o procedimento aplicável e os registros exigidos para o equipamento.
Controle de qualidade, rastreabilidade e escolha do fornecedor
A contratação de um serviço de alívio de tensões para componentes industriais deve considerar mais do que a disponibilidade de um forno ou de um equipamento de aquecimento.
A confiabilidade do processo depende da definição correta do ciclo, da supervisão técnica, do registro dos parâmetros e da capacidade de relacionar cada evidência ao componente tratado.
Esse cuidado é especialmente relevante em vasos de pressão, estruturas soldadas e equipamentos destinados a operações críticas.
Pontos de verificação de informações para solicitar antes do serviço
Antes de contratar, É necessário solicitar uma avaliação baseada nas características reais do componente e nos documentos aplicáveis.
Entre as informações normalmente relevantes estão:
- material e condição de fabricação do componente;
- dimensões, espessuras, massa, geometria e pontos de acesso;
- histórico de soldagem, conformação, usinagem, reparo ou fabricação;
- objetivo do tratamento e regiões que devem ser submetidas ao ciclo térmico;
- procedimento de soldagem e demais requisitos definidos pelo projeto;
- código de construção, especificação técnica ou requisito do cliente;
- necessidade de tratamento localizado ou em forno;
- limitações de movimentação, transporte, montagem e isolamento térmico;
- requisitos de inspeção, documentação e rastreabilidade;
- condições de instalação e segurança para a execução do serviço.
Nem todos esses dados estarão disponíveis na mesma etapa do projeto
Ainda assim, quanto mais completa for a documentação fornecida, mais consistente tende a ser a avaliação técnica do método, da instrumentação e dos registros necessários.
Registros de temperatura e rastreabilidade do ciclo
Um processo rastreável deve permitir identificar qual componente foi tratado, qual procedimento foi utilizado e quais parâmetros foram registrados durante a operação.
O registro de temperatura é uma das principais evidências do ciclo térmico, pois ajuda a verificar a evolução do aquecimento, a permanência na faixa especificada e o resfriamento definido para o processo.
A documentação pode incluir a identificação da peça ou do conjunto, a localização dos pontos de medição, os parâmetros previstos, os dados efetivamente registrados e eventuais ocorrências observadas durante a execução.
A forma e o nível de detalhamento desses registros devem ser definidos conforme a especificação técnica, o procedimento aprovado e os requisitos aplicáveis ao equipamento.
A rastreabilidade também deve conectar o registro térmico aos documentos de fabricação, soldagem e inspeção que tenham relação com o tratamento.
Essa integração facilita a análise posterior, reduz ambiguidades na liberação do componente e oferece suporte documental para auditorias, manutenção ou avaliações de integridade.
Supervisão técnica e documentação do processo
A supervisão técnica é importante para confirmar se a montagem do sistema de aquecimento, a distribuição dos pontos de medição, o isolamento e as condições de segurança são compatíveis com o ciclo planejado.
Em tratamentos localizados, essa avaliação deve considerar especialmente a uniformidade térmica na região de interesse e a possibilidade de gradientes entre áreas aquecidas e não aquecidas.
Em tratamentos em forno, devem ser avaliadas as condições de acomodação da peça e a adequação do equipamento à geometria e à escala do componente.
A documentação deve ser coerente com o que foi executado.
Alterações de configuração, interrupções, desvios ou condições imprevistas precisam ser analisados e registrados conforme o procedimento aplicável.
Um relatório não substitui a execução tecnicamente controlada, mas fornece evidências para demonstrar como o processo foi conduzido e quais informações foram consideradas na avaliação.
Ao comparar fornecedores, vale verificar se a empresa consegue explicar previamente quais dados necessita, como define o ciclo, quais instrumentos utiliza, como acompanha a operação e quais registros entrega.
Respostas genéricas sobre temperatura ou duração não são suficientes para definir um tratamento, porque os parâmetros dependem do material, da geometria, da espessura, da condição do componente e dos requisitos de fabricação.
O papel da ISO 9001:2015
A certificação ISO 9001:2015 está relacionada ao sistema de gestão da qualidade e ao compromisso da organização com processos controlados, responsabilidades definidas, acompanhamento de requisitos e melhoria contínua.
No contexto de serviços industriais, esse sistema pode contribuir para organizar etapas como análise da solicitação, planejamento, execução, controle de documentos e tratamento de ocorrências.
Isso não significa que a certificação, isoladamente, determine o ciclo térmico adequado ou substitua a avaliação específica do componente.
A seleção dos parâmetros, a compatibilidade com o material e o atendimento aos requisitos do projeto continuam dependendo de análise técnica e da documentação aplicável.
Da mesma forma, a ISO 9001:2015 não elimina a necessidade de registros, inspeções ou validações exigidas pelo contrato, pelo código de construção ou pelo responsável técnico.
O fornecedor deve ser avaliado pelo conjunto de evidências apresentado. Organização dos processos, capacidade de executar o serviço, qualificação técnica, disponibilidade de equipamentos apropriados, controle dos registros e clareza na comunicação dos requisitos.
A certificação é um elemento relevante dessa análise, mas deve ser interpretada em conjunto com a capacidade demonstrada para o serviço solicitado.
Informações verificáveis sobre a Point Thermic
A Point Thermic Equipamentos Ltda. Atua desde 2011 e é especializada em tratamento térmico resistivo localizado, pré e pós-aquecimento para soldagem, além de tratamento térmico em forno.
No contexto do alívio de tensões, A empresa conta com equipamentos apropriados para o setor industrial, supervisão dos ciclos térmicos, equipe técnica qualificada e sistema de registro e rastreabilidade dos processos.
A empresa obteve a certificação ISO 9001:2015 em 2021.
Essa informação representa um elemento verificável do histórico apresentado e está associada ao compromisso declarado com a qualidade e a satisfação do cliente.
A adequação da solução, entretanto, deve ser analisada para cada componente e requisito aplicável, sem presumir que um mesmo método seja apropriado para todos os vasos de pressão ou estruturas soldadas.
A Point Thermic também disponibiliza serviços de tratamento térmico em forno e atua com locação e venda de equipamentos para tratamento térmico.
A escolha entre prestação de serviço, locação ou aquisição deve considerar a infraestrutura disponível, a frequência da demanda, a complexidade do ciclo, a necessidade de acompanhamento técnico e os requisitos de documentação definidos para o projeto.
Como avançar com critério técnico na contratação?
Para solicitar uma avaliação, reúna os desenhos ou documentos técnicos disponíveis, informações sobre material e fabricação, objetivo do tratamento, dimensões do componente e requisitos de inspeção ou rastreabilidade.
Em seguida, encaminhe esses dados à Point Thermic para que a empresa avalie a alternativa tecnicamente aplicável e informe as condições comerciais e operacionais correspondentes.
A consulta pode abranger a execução do tratamento, a locação de equipamentos ou a venda de uma solução, conforme a necessidade identificada.
O atendimento da Point Thermic é disponível especialmente para os estados de São Paulo e Minas Gerais, com entregas nos formatos apresentados pela empresa.
Antes da contratação, confirme diretamente a disponibilidade, o escopo, os documentos necessários e as condições específicas do serviço ou equipamento.
Uma decisão bem fundamentada combina segurança operacional, controle do ciclo térmico, qualificação técnica, rastreabilidade documental e aderência aos requisitos do projeto.
Para vasos de pressão e outros componentes críticos, a avaliação deve ser feita de forma individualizada, com participação dos responsáveis técnicos e integração entre fabricação, tratamento térmico e inspeção.
Como solicitar uma avaliação de tratamento térmico?
Para solicitar uma avaliação de tratamento térmico para vasos de pressão ou outros componentes industriais, o primeiro passo é reunir informações que permitam compreender o material, a geometria da peça, sua condição de fabricação e o objetivo do processo.
Esses dados ajudam a avaliar se o tratamento deve ser realizado em forno, por aquecimento resistivo localizado ou por outra configuração tecnicamente aplicável.
Informações normalmente necessárias
Na consulta inicial, É necessário informar:
- material ou especificação do componente, quando disponível;
- dimensões, espessura, massa aproximada e geometria geral da peça;
- condição de fabricação, como componente soldado, conformado, usinado, reparado ou submetido a etapas anteriores de tratamento;
- localização e extensão das regiões que precisam ser aquecidas;
- objetivo do serviço, como redução de tensões residuais, estabilização dimensional ou atendimento a uma exigência do projeto e da fabricação;
- restrições de acesso, movimentação, montagem e isolamento térmico no local;
- requisitos de temperatura, uniformidade, permanência e resfriamento previstos na documentação técnica aplicável.
Em componentes de maior responsabilidade, como vasos de pressão, a avaliação não deve considerar apenas o nome do equipamento.
A espessura, a configuração das juntas, o tipo de material, o histórico de soldagem e a possibilidade de movimentação podem influenciar a definição do ciclo e da tecnologia mais adequada.
Por isso, parâmetros térmicos não devem ser estabelecidos somente com base em referências genéricas.
Documentos que podem apoiar a análise
Quando disponíveis, desenhos, memoriais de fabricação, especificações do material, procedimentos de soldagem, registros de inspeção e requisitos do cliente podem contribuir para uma avaliação mais consistente.
Também podem ser relevantes documentos que indiquem reparos, conformações, usinagens ou tratamentos anteriores.
A documentação técnica deve ser analisada em conjunto com os códigos de construção, normas aplicáveis e critérios de inspeção definidos para o equipamento.
O tratamento térmico não substitui inspeções, ensaios, qualificação de procedimentos ou demais controles exigidos para a fabricação e a integridade operacional.
Da mesma forma, a NR-13 e outros requisitos regulamentares devem ser considerados conforme o enquadramento e as características do equipamento, sem que um ciclo térmico seja definido de maneira isolada.
Serviço, locação ou compra de equipamento!
A solução pode ser estruturada como prestação de serviço, locação de equipamento ou venda de equipamento, dependendo da necessidade técnica e operacional do contratante.
A prestação de serviço pode ser considerada quando a empresa busca apoio especializado para planejar, executar, supervisionar e registrar o ciclo térmico.
A locação pode ser adequada quando o cliente dispõe de equipe e estrutura para conduzir a operação, mas necessita dos equipamentos apropriados.
A compra tende a ser avaliada quando existe uma demanda recorrente e capacidade interna para operação, controle e manutenção conforme os requisitos aplicáveis.
Essa decisão deve levar em conta a complexidade do componente, o local de execução, a disponibilidade de profissionais qualificados, a necessidade de rastreabilidade e os recursos de instrumentação e registro.
Não existe uma modalidade universalmente indicada. A escolha depende dos documentos do projeto, das condições de campo e do nível de controle requerido.
A Point Thermic Equipamentos Ltda. Atua desde 2011 com tratamento térmico resistivo localizado, pré e pós-aquecimento para soldagem, além de tratamento térmico em forno.
A empresa também oferece locação e venda de equipamentos para tratamento térmico.
O atendimento do Forno de Alívio de Tensões é realizado especialmente nos estados de São Paulo e Minas Gerais, com entregas nos formatos disponíveis.
A disponibilidade da modalidade mais adequada deve ser confirmada diretamente com a empresa a partir das características do componente e dos requisitos do processo.
É possível solicitar um orçamento sem enviar todos os documentos?
Uma consulta inicial pode ser encaminhada com as informações disponíveis, mas a análise tende a ser mais consistente quando acompanhada de dados do material, dimensões, desenhos, condição de fabricação e objetivo do tratamento.
A Point Thermic pode orientar quais documentos são necessários para avaliar a demanda, sem que valores ou condições comerciais sejam presumidos antes da análise.
Como saber se o serviço será feito em forno ou de forma localizada?
A definição depende da geometria, das dimensões, da acessibilidade, da uniformidade térmica necessária, da logística e dos requisitos do ciclo.
A avaliação técnica deve verificar se o aquecimento pode ser controlado de forma adequada em toda a região especificada e quais recursos de isolamento, instrumentação e registro serão necessários.
O prazo e a disponibilidade do equipamento podem ser disponíveis previamente?
Prazos, disponibilidade e condições de atendimento variam conforme o escopo, a localização, a modalidade escolhida e os recursos necessários.
Essas informações devem ser consultadas diretamente com a Point Thermic, após o envio dos dados técnicos relevantes.
Uma solicitação bem documentada favorece decisões mais seguras e evita que o tratamento térmico seja definido de forma genérica.
Para avaliar um componente, contratar o serviço ou analisar as alternativas de locação e venda de equipamentos, encaminhe à Point Thermic as informações técnicas disponíveis.
A definição deve priorizar segurança, confiabilidade operacional, controle do ciclo e rastreabilidade documental.
Para saber mais sobre Tratamento térmico para vasos de pressão
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Minas Gerais.