Galeria
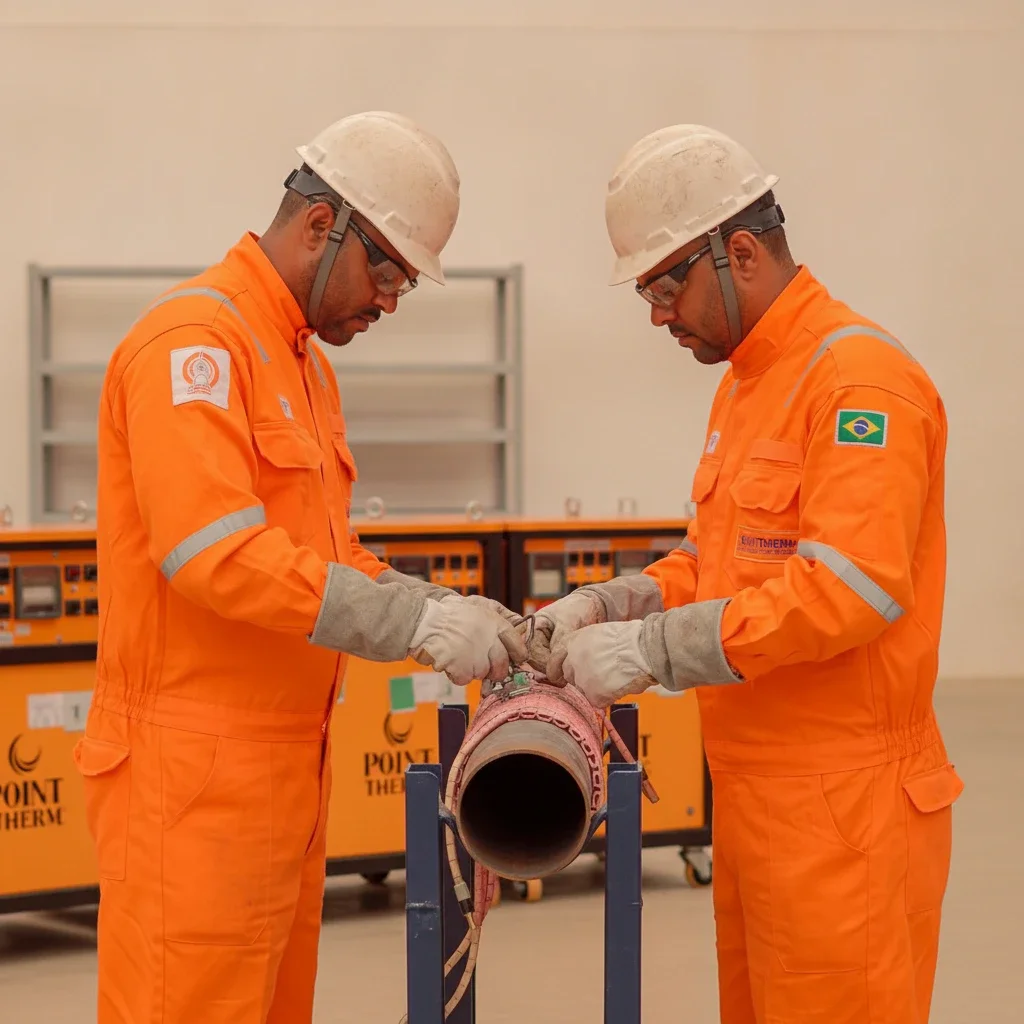
Clique nas imagens para ampliar
O que é pré-aquecimento de tubulações e por que ele é importante?
O pré-aquecimento de tubulações é o aquecimento controlado do material antes e, conforme o procedimento aplicável, durante o início da soldagem.
Seu objetivo é preparar a região da junta para que a execução ocorra dentro das condições térmicas definidas pelo projeto, pelo procedimento de soldagem e pelas especificações técnicas aplicáveis.
Em vez de aquecer a peça de maneira aleatória, o processo utiliza uma fonte de calor monitorada para contribuir para maior previsibilidade na preparação da junta.
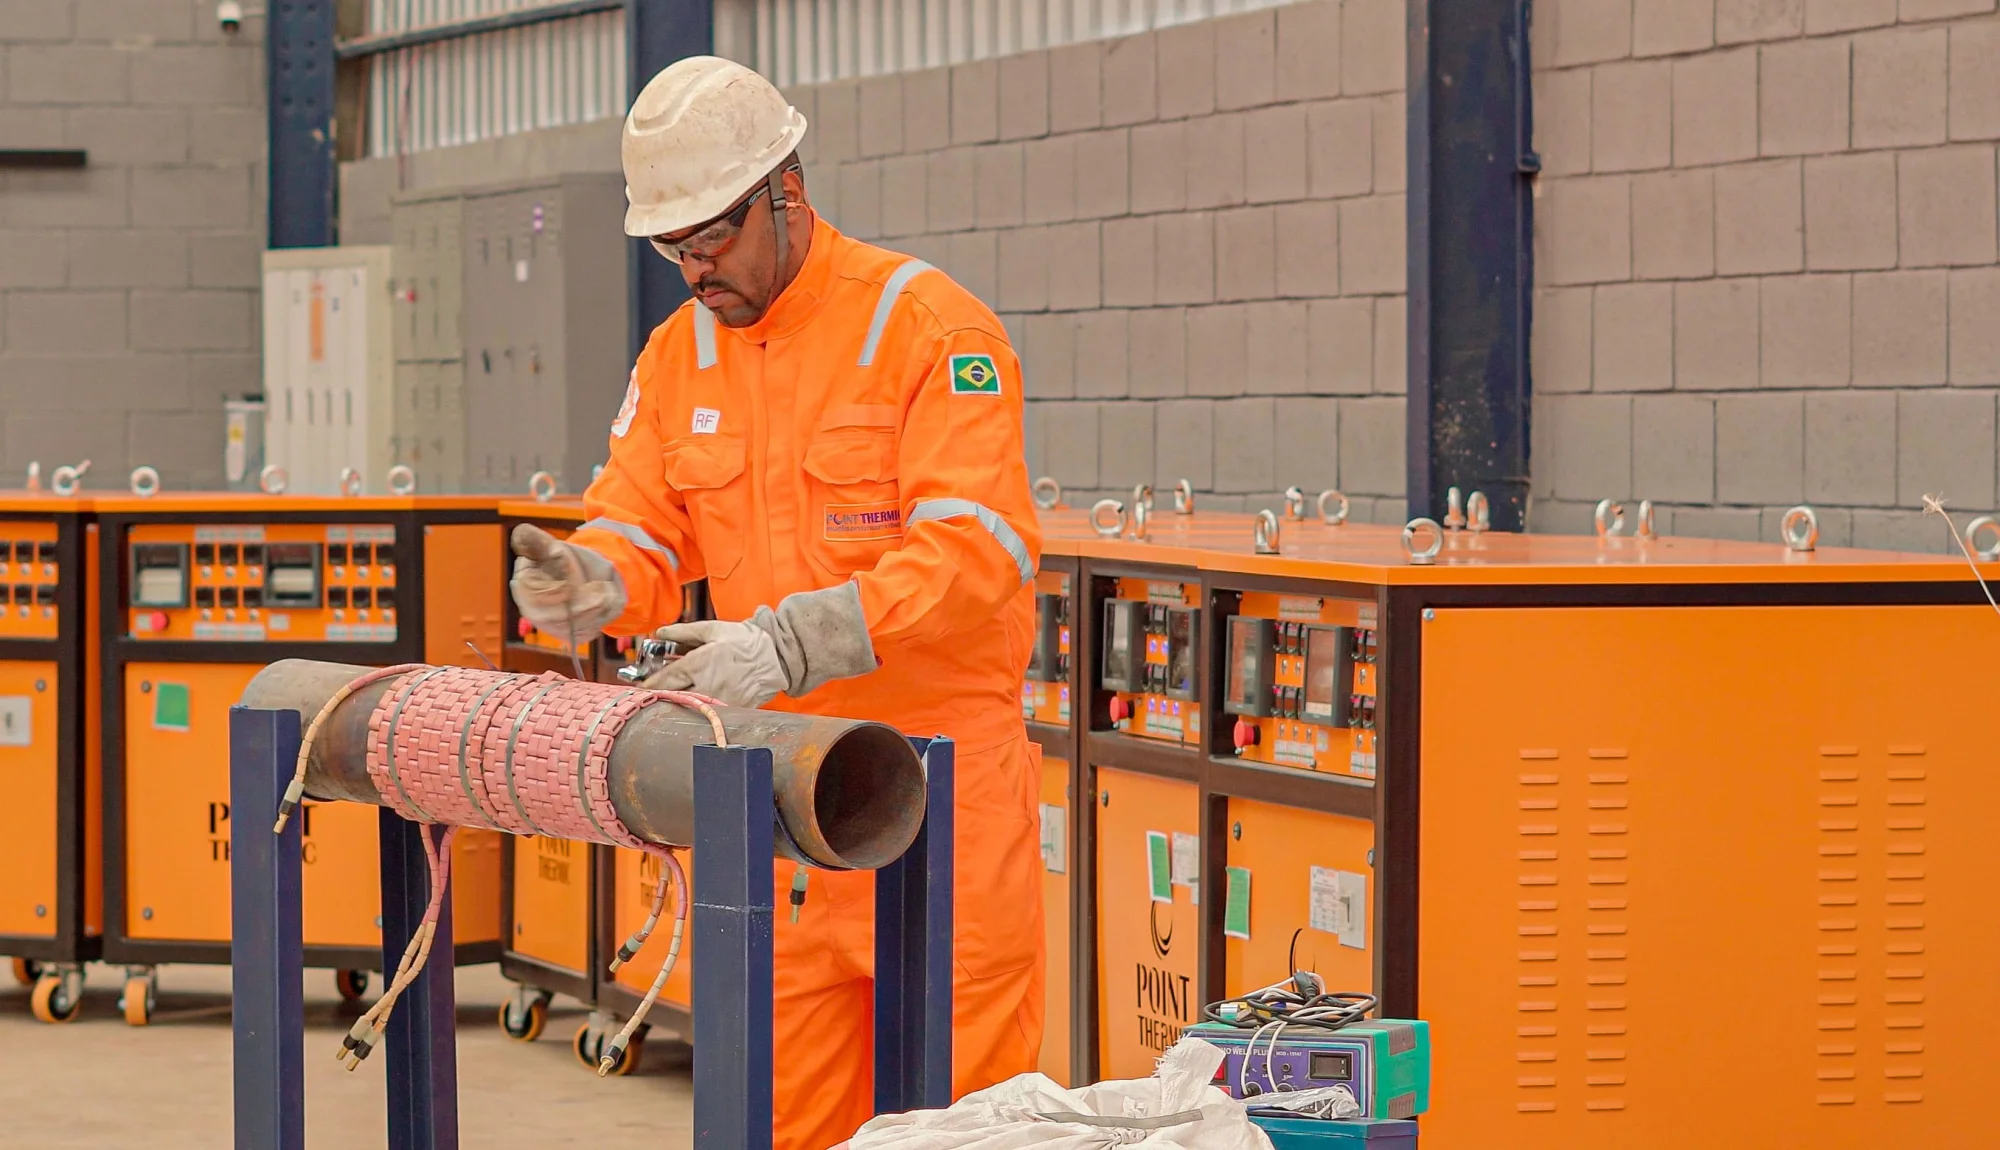
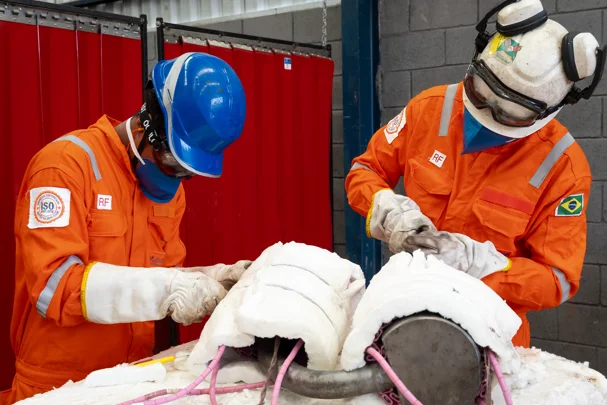
Na prática, o aquecimento é aplicado ao redor da região que será soldada, considerando a geometria da tubulação, a espessura do material, a junta e as condições de execução.
A distribuição do calor precisa ser acompanhada para reduzir diferenças excessivas de temperatura entre a área aquecida e as partes adjacentes.
O controle é especialmente relevante em atividades industriais nas quais a soldagem deve atender a requisitos de segurança, integridade e rastreabilidade.
Pré-aquecimento de tubulações é o aquecimento técnico e controlado da região próxima à junta antes da soldagem, realizado conforme parâmetros definidos para o material, o procedimento e as condições do projeto.
A temperatura inicial do material influencia o comportamento da soldagem
Quando a região da junta recebe o tratamento térmico preliminar previsto, o resfriamento pode ocorrer de maneira mais controlada do que em uma situação sem preparação térmica adequada.
Essa condição pode favorecer a soldabilidade, reduzir o gradiente térmico e ajudar a limitar tensões de contração desenvolvidas durante a solidificação e o resfriamento do metal de solda e das áreas próximas.
Esse cuidado também se relaciona ao risco de descontinuidades associadas ao processo.
Em determinados materiais e condições de soldagem, o resfriamento acelerado pode contribuir para condições mais suscetíveis ao trincamento.
O pré-aquecimento pode auxiliar na redução desse risco e na difusão do hidrogênio residual, mas não deve ser tratado como uma garantia isolada de integridade.
O resultado depende da combinação entre material, consumíveis, preparação da junta, técnica de soldagem, controle de temperatura, condições ambientais e atendimento ao procedimento aplicável.
Em uma montagem industrial, por exemplo, o pré-aquecimento pode ser considerado durante a união de trechos de tubulação, conexões ou componentes que integram uma linha de processo.
Na fabricação de equipamentos, pode fazer parte da preparação para soldas em conjuntos metálicos submetidos a requisitos específicos de fabricação.
Também pode ser utilizado como suporte técnico em intervenções de manutenção, recuperação de componentes e soldagem de materiais especiais, sempre após avaliação das condições do serviço.
É importante diferenciar um processo técnico de um aquecimento improvisado.
O uso de uma fonte de calor sem definição de método, sem controle da distribuição térmica e sem acompanhamento dos parâmetros pode produzir regiões excessivamente aquecidas ou áreas que não atingem a condição necessária.
Além disso, a ausência de registros dificulta verificar se a execução permaneceu alinhada ao procedimento.
Por isso, a escolha do método deve considerar a necessidade de aquecimento uniforme, a acessibilidade da junta, a segurança da operação e a possibilidade de monitoramento.
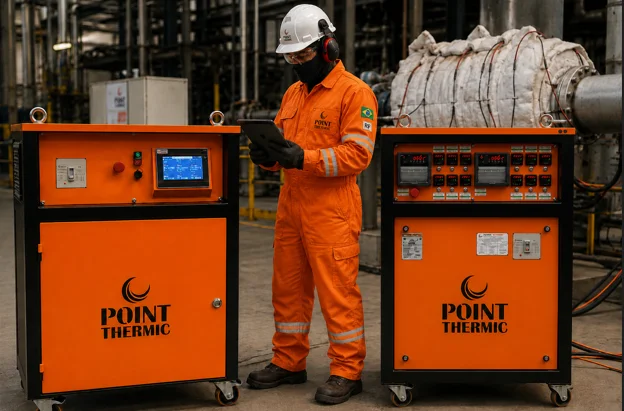
Em serviços industriais, o acompanhamento pode ser realizado com termopares e controle de temperatura em tempo real, permitindo observar a evolução térmica da região durante a operação.
Os registros gerados devem ser relacionados às especificações do projeto e à documentação do processo, de modo que a equipe responsável possa avaliar eventuais desvios e manter a rastreabilidade das etapas executadas.
Os parâmetros corretos não são universais. Devem ser definidos ou validados por profissionais habilitados e pelo procedimento de soldagem aplicável.
A Point Thermic Equipamentos atua desde 2011 com soluções de tratamento térmico para a indústria e oferece pré-aquecimento para soldagem com resistências elétricas, monitoramento por termopares e atendimento em campo, conforme as dados institucionais.
A empresa atende nacionalmente e direciona esse tipo de serviço a aplicações como soldagem de tubulações, fabricação de equipamentos, montagem industrial e recuperação de componentes.
Para definir a solução adequada, é necessário analisar o escopo da junta, o material, o procedimento de soldagem e os requisitos de controle estabelecidos para o projeto.
Quando o pré-aquecimento é necessário na soldagem industrial?
A necessidade de pré-aquecimento na soldagem industrial não deve ser definida por uma regra única para todas as tubulações ou componentes.
Essa decisão depende da combinação entre material, espessura, procedimento de soldagem, condição da junta, ambiente de execução e requisitos técnicos do projeto.
O objetivo é estabelecer uma condição térmica controlada antes e durante a soldagem, sempre conforme uma avaliação técnica documentada.
Fatores que influenciam a decisão
Antes de iniciar o serviço, a equipe responsável deve analisar, pelo menos, os seguintes fatores:
- Material de base.
- Espessura do componente.
- Tipo de junta e geometria.
- Processo e procedimento de soldagem.
- Condições ambientais.
- Requisitos do projeto.
- Condição operacional da atividade.
Essa análise deve ser feita antes da execução, e não substituída por uma estimativa visual ou por práticas utilizadas em outro projeto.
O procedimento aplicável precisa indicar como a temperatura será verificada, mantida e registrada durante a atividade.
Materiais mais sensíveis ao risco de trincas
Alguns materiais ou combinações de material, espessura e procedimento podem apresentar maior sensibilidade à formação de trincas quando submetidos a resfriamento intenso, presença de hidrogênio residual ou desenvolvimento de tensões de contração.
Essa sensibilidade não depende apenas do nome comercial do material.
Ela também pode estar relacionada à composição, ao histórico térmico, à restrição da junta e às condições de execução.
O pré-aquecimento pode contribuir para reduzir mudanças térmicas muito bruscas entre o metal de base e a região soldada.
Em determinados cenários, também auxilia na redução da velocidade de resfriamento e favorece a difusão do hidrogênio residual.
No entanto, isso não significa que o aquecimento, isoladamente, elimine o risco de descontinuidades.
A prevenção depende do conjunto formado por preparação, consumíveis, técnica de soldagem, controle de umidade, sequência de execução e inspeções previstas.
Por esse motivo, a decisão deve considerar a avaliação de engenharia e as especificações aplicáveis ao material e à junta.
Quando houver dúvida, a empresa responsável pela soldagem deve consultar a documentação técnica do projeto e definir o método de controle adequado antes do início do trabalho.
Espessura e velocidade de resfriamento
A espessura influencia diretamente a forma como o calor se distribui e é dissipado.
Em uma seção mais espessa, o volume de material ao redor da junta pode funcionar como um caminho mais intenso para a retirada de calor.
Se o resfriamento ocorrer rapidamente, podem aumentar as diferenças de temperatura, as tensões de contração e a possibilidade de alterações indesejadas na região soldada.
Em tubulações, a geometria circular e as condições de acesso também precisam ser consideradas.
O aquecimento deve ser distribuído de maneira compatível com a junta, evitando que apenas um ponto atinja a condição desejada enquanto outras áreas permanecem significativamente mais frias.
A uniformidade térmica é especialmente importante quando a soldagem exige controle sobre diferentes passes ou quando a junta está submetida a restrições mecânicas.
Não existe uma temperatura universal que possa ser aplicada a todas as soldagens de tubulações.
O valor de referência, a faixa de controle, a forma de medição e a necessidade de manutenção do aquecimento devem seguir o procedimento de soldagem, o projeto e a avaliação técnica competente.
Procedimento de soldagem e especificações aplicáveis
A necessidade de pré-aquecimento deve estar alinhada ao procedimento de soldagem aprovado ou ao documento técnico definido para a aplicação.
Esse procedimento normalmente relaciona as condições do material e da junta aos controles necessários durante a execução, incluindo preparação, consumíveis, sequência dos passes, método de medição e critérios de aceitação.
Também é importante verificar as especificações contratuais, os requisitos de inspeção e as normas adotadas no projeto.
A equipe deve confirmar previamente quem será responsável pela definição dos parâmetros, pelo acompanhamento da temperatura e pelo registro das informações do processo.
O uso de resistências elétricas, termopares e controle em tempo real pode apoiar esse acompanhamento quando o escopo exigir aquecimento controlado e rastreabilidade.
Todo serviço de soldagem de tubulações exige pré-aquecimento.
Nem toda soldagem de tubulações exige pré-aquecimento.
A necessidade depende do material, da espessura, da geometria da junta, do processo de soldagem, das condições ambientais, do grau de restrição e dos requisitos do projeto.
A decisão deve ser tomada com base em procedimento técnico e avaliação qualificada, sem adotar temperaturas ou práticas padronizadas sem verificar sua aplicabilidade.
Quando o projeto exigir controle térmico, a Point Thermic pode ser consultada para avaliar a alternativa adequada entre prestação de serviço e locação de equipamentos para pré-aquecimento.
A definição deve considerar o escopo da soldagem, a forma de monitoramento e os registros necessários para a execução.
Como funciona o aquecimento por resistências elétricas?
O aquecimento por resistências elétricas é um método de aplicação controlada de calor utilizado para elevar e manter a temperatura de uma região específica antes ou durante uma operação de soldagem.
No serviço de pré-aquecimento para soldagem da Point Thermic, o calor é aplicado na área definida pelo projeto e pelo procedimento de soldagem, com acompanhamento técnico para favorecer uma distribuição térmica compatível com os requisitos da junta.
Princípio das resistências elétricas
As resistências elétricas transformam energia elétrica em calor.
Quando posicionadas adequadamente ao redor da região de interesse, elas permitem aquecer o material de maneira planejada, em vez de depender de uma fonte de calor aplicada sem controle suficiente sobre a distribuição da temperatura.
A configuração do sistema deve considerar a geometria da peça, a localização da junta, o material, a espessura e os parâmetros estabelecidos para a operação.
Esse processo não consiste apenas em aquecer a superfície da tubulação ou do componente.
É necessário avaliar como o calor se distribui na região da solda e nas áreas adjacentes, evitando diferenças térmicas incompatíveis com o procedimento aplicável.
Por isso, a seleção do método, o posicionamento das resistências e o acompanhamento da temperatura fazem parte de uma execução técnica, e não de uma aplicação improvisada de calor.
Etapas gerais do processo
Embora a execução dependa das características de cada projeto, o aquecimento por resistências elétricas normalmente envolve etapas como:
- Preparação.
- Posicionamento.
- Aquecimento.
- Estabilização.
- Acompanhamento.
Na prática, essas etapas podem exigir ajustes conforme a geometria da tubulação, a espessura do componente, a condição do ambiente e a sequência de montagem ou soldagem.
Qualquer ajuste deve ser avaliado tecnicamente e permanecer alinhado às especificações do projeto.
Importância da uniformidade térmica
A uniformidade térmica ao redor da região de solda é um dos principais cuidados do processo.
Quando uma área recebe calor de forma muito diferente das áreas vizinhas, podem surgir gradientes térmicos mais acentuados.
Essas diferenças influenciam a expansão e a contração do material e podem afetar o comportamento da junta durante a soldagem e o resfriamento.
Para reduzir esse risco, o planejamento deve considerar a distribuição das resistências, a cobertura da região de aquecimento e a posição dos pontos de medição.
O objetivo não é aplicar calor indistintamente, mas controlar a condição térmica da junta de acordo com o procedimento definido para aquele serviço.
Em operações de soldagem de tubulações, esse cuidado é especialmente relevante porque a curvatura, o diâmetro, os acessos e as condições de montagem podem interferir na distribuição do calor.
Comparação com outros métodos de aquecimento
Existem diferentes formas de aquecer componentes industriais, e a escolha depende do material, da geometria, do local de trabalho, dos requisitos de segurança e das especificações do projeto.
Métodos com chama, mantas, fornos ou outras fontes de calor podem ser utilizados em determinadas situações, desde que sejam tecnicamente adequados e controlados.
As resistências elétricas se caracterizam pela aplicação localizada de calor e pela possibilidade de acompanhamento sistemático da condição térmica.
Isso não significa que sejam sempre a única ou a melhor alternativa para qualquer serviço.
A decisão deve considerar a avaliação técnica, o procedimento de soldagem, os recursos disponíveis e as condições operacionais.
A comparação correta deve ser feita com base nos requisitos da aplicação, sem tratar um método como universalmente superior.
Orientação técnica para definir os parâmetros
Os parâmetros de aquecimento devem seguir o projeto, o procedimento de soldagem, as especificações aplicáveis e a avaliação da equipe técnica responsável.
Temperatura, distribuição do calor, sequência de operação, posicionamento das resistências e forma de acompanhamento não devem ser definidos por estimativa ou reproduzidos automaticamente de um serviço para outro.
A Point Thermic oferece pré-aquecimento para soldagem com resistências elétricas, monitoramento por termopares e controle de temperatura em tempo real, conforme as necessidades disponíveis para cada aplicação.
A definição da solução adequada pode ocorrer no formato de prestação de serviço ou, conforme a necessidade do cliente, por meio da locação de equipamentos.
Para especificar corretamente o aquecimento, É necessário disponibilizar os dados do projeto e do procedimento de soldagem para avaliação técnica antes do início da operação.
Controle de temperatura com termopares e registro dos parâmetros
Monitorar a temperatura durante o pré-aquecimento permite verificar se a região destinada à soldagem está sendo aquecida de forma controlada e compatível com o procedimento definido para o trabalho.
Esse acompanhamento ajuda a identificar desvios durante a operação, apoiar a estabilidade térmica e produzir registros que demonstram como o processo foi conduzido.
No serviço da Point Thermic, o controle é realizado com termopares, leitura em tempo real e registro dos parâmetros do processo.
Por que monitorar a temperatura durante o pré-aquecimento?
O monitoramento térmico é importante porque o aquecimento não deve ser tratado como uma estimativa visual ou como uma aplicação uniforme presumida.
A temperatura precisa ser acompanhada ao longo da preparação para que a equipe possa verificar a evolução do aquecimento e avaliar eventuais variações na região da junta.
Em uma operação de soldagem, esse controle contribui para manter o processo alinhado às exigências técnicas do projeto e às orientações do procedimento de soldagem.
Função dos termopares no acompanhamento térmico
Os termopares são sensores utilizados para captar a temperatura em pontos definidos da área de trabalho.
A leitura obtida permite acompanhar a condição térmica próxima à região de solda e identificar diferenças que poderiam passar despercebidas sem instrumentação.
A quantidade, a posição e a forma de utilização dos sensores devem ser definidas de acordo com a configuração da junta, o material, o procedimento aplicável e a avaliação técnica responsável pelo serviço.
Durante o aquecimento por resistências elétricas, os termopares fornecem informações para que a equipe acompanhe a resposta térmica da peça.
Isso é especialmente relevante em tubulações, componentes metálicos e equipamentos nos quais a distribuição do calor pode variar conforme a geometria, a espessura e as condições do ambiente.
Importância da leitura em tempo real
A leitura em tempo real favorece a identificação de desvios enquanto o pré-aquecimento está em andamento.
Se a temperatura evoluir de maneira diferente do esperado no procedimento, o acompanhamento permite que a equipe avalie a situação antes da continuidade da soldagem.
Essa verificação pode envolver a análise da distribuição térmica, das condições de aquecimento e da necessidade de ajustes definidos tecnicamente.
O controle em tempo real também ajuda a evitar decisões baseadas apenas no tempo de funcionamento do equipamento.
O tempo, isoladamente, não comprova que a região alcançou ou manteve a condição prevista, pois a resposta pode variar conforme o material, a geometria da peça, a dissipação de calor e as condições operacionais.
Por isso, a temperatura medida deve ser o principal parâmetro de acompanhamento, sempre dentro dos critérios estabelecidos para o serviço.
Registros e rastreabilidade do processo
O registro dos parâmetros transforma o acompanhamento térmico em documentação técnica.
Conforme o escopo e os requisitos do projeto, podem ser registrados dados relacionados à evolução da temperatura, ao acompanhamento da operação e às verificações realizadas pela equipe.
Esses documentos ajudam a organizar a rastreabilidade do pré-aquecimento e podem integrar a documentação de qualidade e de execução da soldagem.
Para a Point Thermic, o uso de termopares, o controle de temperatura em tempo real e o registro dos parâmetros fazem parte de uma abordagem orientada ao controle do processo.
A experiência da empresa em tratamento térmico e o alinhamento com a ISO 9001:2015 reforçam a importância de procedimentos documentados e de verificações consistentes, sem substituir a análise específica de cada aplicação.
Os parâmetros de pré-aquecimento devem sempre ser conferidos nas especificações do projeto, no procedimento de soldagem e nos requisitos técnicos aplicáveis.
A definição correta depende da avaliação do material, da junta, do processo de soldagem e das condições de execução.
Quando necessário, a equipe responsável pelo projeto deve consultar a Point Thermic para avaliar a forma adequada de prestação do serviço, locação ou utilização de equipamentos.
Benefícios do pré-aquecimento para a qualidade da junta soldada
O pré-aquecimento para soldagem contribui para criar condições térmicas mais controladas antes e durante a execução da junta.
Ao elevar a temperatura da região conforme os critérios definidos no projeto e no procedimento de soldagem, o processo pode favorecer a soldabilidade, reduzir variações térmicas excessivas e apoiar a integridade do conjunto soldado.
Esses efeitos não são automáticos nem independem da execução. Devem ser avaliados de acordo com o material, a espessura, o processo de soldagem e as condições específicas da aplicação.
Entre os principais benefícios técnicos possíveis estão:
- Redução do gradiente térmico.
- Menor possibilidade de tensões de contração excessivas.
- Auxílio na redução do risco de trincas.
- Apoio à difusão do hidrogênio residual.
- Melhoria das condições de soldabilidade.
- Maior previsibilidade do processo.
Gradiente térmico e tensões de contração
Durante a soldagem, a fonte de calor provoca expansão localizada.
No resfriamento, o metal tende a contrair, mas essa contração pode ser restringida pelas partes mais frias da peça e pela própria geometria do conjunto.
Quanto mais desigual for a distribuição térmica, maior pode ser a concentração de tensões e a ocorrência de deformações, dependendo das características do material, da junta e do procedimento utilizado.
O pré-aquecimento busca reduzir a diferença térmica entre a região da solda e o material ao redor.
Com uma transição mais gradual, o ciclo de aquecimento e resfriamento pode ocorrer de maneira mais controlada.
Isso não elimina as tensões residuais nem substitui o planejamento da soldagem, mas pode ser uma medida importante dentro de uma estratégia integrada de controle de qualidade.
Hidrogênio residual e possibilidade de trincamento
O hidrogênio pode estar presente em consumíveis, superfícies, umidade ou outras fontes relacionadas ao processo.
Em determinadas combinações de material, restrição da junta, nível de hidrogênio e condições de resfriamento, esse elemento pode contribuir para mecanismos de trincamento assistido por hidrogênio.
O risco depende de uma análise técnica, e não apenas da aplicação isolada do pré-aquecimento.
Ao manter a região dentro de uma condição térmica definida, o pré-aquecimento pode auxiliar a difusão do hidrogênio residual e reduzir a velocidade de resfriamento em situações previstas pelo procedimento.
Para que esse benefício seja considerado, também são relevantes a preparação da junta, a condição dos consumíveis, a sequência de soldagem, o controle de umidade e o atendimento às especificações aplicáveis.
Controle térmico e qualidade da junta
A qualidade da junta soldada está relacionada à combinação entre projeto, preparação, seleção do procedimento, qualificação da mão de obra, execução e inspeção.
Nesse conjunto, o pré-aquecimento funciona como uma etapa de controle térmico, e não como uma solução independente para todos os problemas de soldagem.
No serviço da Point Thermic, o aquecimento por resistências elétricas é acompanhado por termopares e controle de temperatura em tempo real, com registro dos parâmetros do processo.
Esse acompanhamento permite verificar se a condição térmica definida para a aplicação está sendo mantida e fornece documentação para a rastreabilidade da execução.
A análise dos registros deve ser feita em conjunto com o procedimento de soldagem e os requisitos do projeto.
O desempenho do pré-aquecimento depende do material, da espessura, da geometria da junta, do processo de soldagem, da velocidade de execução, das condições ambientais, da preparação da superfície e da forma como o serviço é realizado.
Por isso, a redução do gradiente térmico, das tensões de contração, do risco de trincas ou do hidrogênio residual deve ser tratada como possibilidade técnica condicionada ao projeto, nunca como garantia universal.
Antes da execução, É necessário validar os parâmetros com a engenharia responsável e definir a documentação necessária para o controle da junta.
Aplicações em tubulações e diferentes segmentos industriais
O pré-aquecimento para soldagem é aplicado em situações nas quais o controle térmico da região de união contribui para uma execução mais previsível e compatível com os requisitos do projeto.
Em tubulações, esse cuidado pode ser considerado durante a fabricação, montagem, alteração, manutenção ou recuperação de trechos soldados.
A necessidade e os parâmetros do processo devem ser definidos de acordo com o material, a espessura, o procedimento de soldagem e as especificações técnicas aplicáveis.
Aplicações em montagem industrial e fabricação de equipamentos
Na montagem industrial, o pré-aquecimento pode acompanhar a união de componentes de tubulação, conexões, suportes, trechos de linhas e outros conjuntos metálicos cuja soldagem demande controle da temperatura antes e durante a execução.
O aquecimento por resistências elétricas permite concentrar calor na região definida pelo procedimento, com acompanhamento por termopares e leitura dos parâmetros do processo.
Na fabricação de equipamentos, o recurso pode ser utilizado em etapas de produção de conjuntos soldados, estruturas e componentes destinados a aplicações industriais.
Esse controle é especialmente relevante quando a engenharia estabelece requisitos para limitar gradientes térmicos, reduzir tensões de contração ou controlar a velocidade de resfriamento.
A aplicação não substitui a qualificação do procedimento de soldagem nem a avaliação técnica do material e da junta.
Manutenção e paradas industriais
Em atividades de manutenção, o pré-aquecimento pode ser integrado ao planejamento de intervenções em linhas, equipamentos e componentes que precisam ser reparados, substituídos ou adaptados.
Em paradas industriais, a organização do serviço deve considerar a sequência das atividades, a preparação da área, a disponibilidade de energia e instrumentação, a segurança operacional e a documentação exigida pelo projeto.
O atendimento em campo é particularmente relevante quando a soldagem ocorre nas instalações do cliente e exige coordenação entre a equipe responsável pelo tratamento térmico, soldadores, inspeção, engenharia e segurança.
A definição antecipada do escopo ajuda a estabelecer quais regiões serão aquecidas, como o monitoramento será realizado e quais registros deverão ser emitidos.
Óleo e gás, siderurgia e mineração
O pré-aquecimento pode fazer parte de projetos e rotinas industriais nos segmentos de óleo e gás, siderurgia e mineração, setores mencionados entre os atendidos pela Point Thermic.
Nesses ambientes, as aplicações podem envolver montagem de tubulações, fabricação ou recuperação de equipamentos e execução de soldagens durante intervenções de manutenção.
Cada segmento possui condições operacionais, requisitos de segurança e critérios documentais próprios.
Por isso, a escolha do método de aquecimento e a definição dos parâmetros não devem ser baseadas apenas no tipo de indústria.
É necessário analisar o desenho, o material, o procedimento de soldagem, as condições ambientais e as orientações do responsável técnico pelo projeto.
Componentes e juntas que podem demandar controle térmico.
Dependendo da avaliação técnica, o controle térmico pode ser considerado em:
- juntas de tubulações executadas em montagem ou fabricação;
- conexões e derivações soldadas em linhas industriais;
- componentes submetidos a reparo ou recuperação;
- conjuntos metálicos fabricados para equipamentos industriais;
- soldagens de materiais especiais ou de maior sensibilidade a variações térmicas;
- intervenções realizadas durante manutenção programada e paradas industriais.
Esses exemplos são genéricos e não significam que toda junta ou componente listado necessite de pré-aquecimento.
A decisão deve seguir o procedimento de soldagem, as especificações do projeto, os requisitos aplicáveis e a análise da equipe responsável.
Quando indicado, o aquecimento deve ser distribuído de maneira compatível com a geometria da junta, acompanhado durante a operação e documentado para permitir a rastreabilidade do processo.
Atuação da Point Thermic em campo
A Point Thermic atua nacionalmente na prestação de serviços de pré-aquecimento para soldagem, incluindo aplicações em tubulações, fabricação de equipamentos, montagem industrial, recuperação de componentes e materiais especiais.
A prestação em campo permite que o serviço seja planejado conforme as características da intervenção e integrado à rotina operacional do cliente.
Para avaliar a solução adequada, a empresa pode ser consultada com informações como local da atividade, tipo de aplicação, escopo da soldagem, materiais envolvidos, procedimento disponível, condições de acesso e necessidade de registros.
Com esses dados, torna-se possível analisar a aplicação do serviço ou a alternativa de locação de equipamentos conforme as necessidades do projeto, sem substituir a avaliação técnica dos responsáveis pela execução.
Como escolher o modelo de contratação?
A escolha entre prestação de serviço, locação ou compra de equipamentos para pré-aquecimento de tubulações e outras aplicações de soldagem deve partir da necessidade técnica e operacional do projeto.
O modelo mais adequado depende do escopo da intervenção, da disponibilidade de equipe especializada, da frequência de uso, do nível de controle exigido e da responsabilidade pela documentação do processo.
Antes de decidir, é importante alinhar a solução ao procedimento de soldagem, às especificações do projeto e às condições reais de execução.
Critérios para avaliar a prestação de serviço
A prestação de serviço pode ser considerada quando a empresa contratante busca apoio técnico para executar o pré-aquecimento com controle térmico durante uma atividade específica.
Esse formato tende a ser pertinente em obras de montagem industrial, manutenção, recuperação de componentes, fabricação de equipamentos e paradas industriais, especialmente quando não há uma equipe interna dedicada ao tratamento térmico.
Na avaliação do fornecedor, verifique se o escopo contempla a preparação da área, o posicionamento dos elementos de aquecimento, o acompanhamento da temperatura e o registro dos parâmetros aplicáveis.
Também é relevante esclarecer como será feita a integração entre o pré-aquecimento e a atividade de soldagem, quais informações do projeto deverão ser disponibilizadas e como eventuais desvios serão identificados e tratados tecnicamente.
A experiência em soldagens críticas e a capacidade de atendimento em campo são aspectos importantes para operações realizadas fora de uma estrutura fabril.
No caso da Point Thermic, o serviço de pré-aquecimento para soldagem utiliza resistências elétricas, termopares e controle de temperatura em tempo real, com registro dos parâmetros do processo.
A empresa mantém atuação nacional e atendimento a segmentos industriais como óleo e gás, siderurgia e mineração.
Quando considerar a locação de equipamentos?
A locação de equipamentos pode ser uma alternativa para empresas que já possuem profissionais habilitados para conduzir a operação, mas precisam disponibilizar recursos específicos para um projeto, uma parada industrial ou uma demanda temporária.
Esse modelo pode ser analisado quando a aquisição definitiva não é necessária para a rotina da empresa ou quando o uso previsto está concentrado em uma frente de trabalho determinada.
Antes de optar pela locação, é essencial confirmar a compatibilidade dos equipamentos com a aplicação, a capacidade da equipe responsável pela operação e a necessidade de acompanhamento técnico.
O planejamento também deve considerar a preparação da junta, a disposição das resistências, a instalação dos termopares, a leitura da temperatura e a organização dos registros exigidos pelo procedimento.
A locação não elimina a necessidade de planejamento nem transfere automaticamente todas as responsabilidades técnicas ao fornecedor.
A empresa contratante deve definir, em conjunto com os responsáveis pelo projeto e pela soldagem, os parâmetros aplicáveis, os critérios de aceitação e a documentação necessária.
A Point Thermic ampliou sua atuação para a locação de equipamentos de tratamento térmico em 2020, conforme sua trajetória institucional.
Pontos técnicos antes da compra de equipamentos
A compra de equipamentos deve ser analisada quando existe uma demanda recorrente e a organização pretende estruturar capacidade própria para aplicações de tratamento térmico.
A decisão não deve considerar apenas a disponibilidade do equipamento, mas também a capacidade de operar, monitorar, manter e documentar o processo de forma consistente.
Entre os pontos técnicos a avaliar estão:
- compatibilidade com as aplicações de pré-aquecimento e tratamento térmico previstas;
- possibilidade de acompanhar a temperatura por meio de termopares;
- recursos de controle e leitura durante a operação;
- adequação à geometria das peças, tubulações ou juntas trabalhadas;
- facilidade de instalação, operação e inspeção;
- disponibilidade de equipe capacitada para utilizar o equipamento;
- documentação técnica necessária para orientar o uso;
- suporte especializado para definir a configuração apropriada ao projeto.
A aquisição também deve ser relacionada ao planejamento de manutenção, à gestão dos ativos e às exigências de qualidade da empresa.
Quando a operação envolve soldagens críticas, a capacidade de gerar registros confiáveis e de demonstrar a conformidade do processo pode ser tão relevante quanto o próprio aquecimento.
Pontos de verificação de escopo antes de contratar
Independentemente do modelo escolhido, reúna as informações técnicas antes de solicitar uma solução.
Um escopo bem definido ajuda a reduzir dúvidas, evita incompatibilidades e permite que a contratação seja avaliada com base nas necessidades reais da obra.
Quais são os requisitos do procedimento de soldagem e do projeto?
O trabalho será executado em fábrica, obra, montagem industrial ou parada de manutenção?
A operação ficará sob responsabilidade do fornecedor ou da equipe interna?
Existe necessidade de atendimento em campo?
O projeto demanda prestação de serviço, locação temporária ou aquisição de equipamento?
Que suporte técnico é necessário para a preparação e a execução?
Com essas informações, a Point Thermic pode ser consultada para avaliar a alternativa mais coerente com o escopo.
A empresa oferece prestação de serviço, locação de equipamentos e venda de equipamentos.
Em 2026, informou a entrada no mercado de venda de equipamentos e o lançamento de uma nova geração de equipamentos para tratamento térmico.
A definição final deve permanecer vinculada aos requisitos técnicos do projeto, à qualificação da equipe envolvida e aos controles de qualidade aplicáveis.
Como selecionar uma empresa de pré-aquecimento para soldagem?
A escolha de uma empresa para executar o pré-aquecimento de tubulações e outras juntas soldadas deve considerar mais do que a disponibilidade de equipamentos.
O fornecedor precisa demonstrar competência técnica, capacidade de seguir o procedimento de soldagem, controle de temperatura, organização documental e aderência às condições do projeto.
Esses critérios ajudam a reduzir incertezas durante a execução e favorecem uma avaliação mais consistente da qualidade do processo.
Pontos de verificação de qualificação técnica do fornecedor
Antes de contratar, avalie se a empresa consegue:
- Interpretar as informações do projeto, do procedimento de soldagem e das especificações aplicáveis.
- Definir, em conjunto com a engenharia ou a equipe responsável, a forma de aquecimento compatível com a aplicação.
- Posicionar o sistema de aquecimento de maneira a favorecer uma distribuição térmica adequada na região da junta.
- Utilizar instrumentos de medição e acompanhamento apropriados ao controle do processo.
- Registrar os parâmetros relevantes conforme os requisitos definidos para o serviço.
- Atender às exigências de segurança da obra, da planta industrial ou da parada de manutenção.
- Disponibilizar suporte técnico para esclarecer dúvidas antes e durante a execução.
A qualificação também deve considerar a capacidade de mobilização, a experiência em campo e a possibilidade de contratar uma prestação de serviço, realizar a locação de equipamentos ou adquirir equipamentos, conforme o nível de autonomia necessário para a operação.
Perguntas sobre método de aquecimento e monitoramento
Solicite uma explicação clara sobre como o aquecimento será aplicado e acompanhado.
Pergunte qual método será utilizado, como as resistências elétricas serão posicionadas, de que forma a uniformidade térmica será avaliada e quais medidas serão adotadas para identificar desvios durante a operação.
Também é importante entender como os termopares serão empregados, onde serão instalados e como as leituras serão acompanhadas ao longo do processo.
Os parâmetros não devem ser escolhidos por hábito ou por uma referência genérica.
A definição precisa estar relacionada ao material, à espessura, à geometria da junta, ao procedimento de soldagem, às condições ambientais e às especificações do projeto.
Uma empresa tecnicamente preparada deve reconhecer essas variáveis e evitar tratar o pré-aquecimento como uma etapa padronizada para qualquer aplicação.
Verificação de registros e documentação do processo
A documentação é parte importante da rastreabilidade.
Antes da contratação, confirme quais registros podem ser produzidos para demonstrar o acompanhamento do aquecimento, sempre de acordo com o escopo e com os requisitos do projeto.
Entre os pontos a esclarecer estão:
- Identificação da junta ou da região aquecida.
- Referência ao procedimento ou à orientação técnica aplicável.
- Instrumentos utilizados no monitoramento.
- Registros das leituras e das condições observadas durante a execução.
- Identificação de eventuais desvios e da forma como foram tratados.
- Organização dos documentos para consulta pela engenharia, inspeção ou gestão da qualidade.
A existência de registros não substitui a avaliação técnica, mas permite verificar se o processo foi acompanhado de modo coerente com o que foi especificado.
O formato e o conteúdo da documentação devem ser alinhados previamente para evitar lacunas na entrega final.
Experiência em soldagens críticas e atendimento em campo
Em aplicações industriais, a experiência do fornecedor deve ser analisada considerando a complexidade da operação, a necessidade de trabalhar em campo e a interação com outras equipes.
Pergunte se a empresa está habituada a atuar em montagem industrial, fabricação de equipamentos, manutenção, recuperação de componentes e projetos de parada industrial.
Também avalie se compreende as restrições de acesso, segurança e coordenação típicas de ambientes industriais.
A Point Thermic atua desde 2011 com soluções de tratamento térmico e oferece pré-aquecimento e pós-aquecimento para soldagem, com atendimento em campo e abrangência nacional conforme o contexto técnico.
Essa trajetória deve ser considerada junto com a aderência da solução às necessidades específicas do projeto, sem substituir a análise técnica da aplicação.
Certificação e sistema de qualidade
A Point Thermic conquistou a certificação ISO 9001:2015 em 2021.
Essa certificação é um sinal de que a empresa mantém um sistema de gestão da qualidade alinhado a requisitos reconhecidos, mas a contratação ainda deve envolver a verificação do escopo, da documentação e da capacidade operacional aplicáveis ao serviço solicitado.
Para o contratante, o ponto principal é entender como os controles de qualidade são incorporados ao atendimento, aos registros e à execução do pré-aquecimento.
Como definir a solução mais adequada?
Na consulta à empresa, apresente o máximo de informações disponíveis sobre o projeto, incluindo tipo de aplicação, características da junta, procedimento de soldagem, local de execução, necessidade de acompanhamento e requisitos documentais.
Com esses dados, a Point Thermic poderá orientar a análise entre prestação de serviço, locação ou venda de equipamentos, sem separar a decisão comercial das exigências técnicas e de segurança.
Consultar a Point Thermic para discutir o escopo é uma forma objetiva de verificar qual modelo de atendimento se ajusta ao projeto e quais informações devem ser consideradas antes da execução.
A decisão final deve estar baseada na competência demonstrada, no controle térmico, na rastreabilidade e na conformidade com as especificações aplicáveis.
Para saber mais sobre Pré-aquecimento de tubulações
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.