Galeria
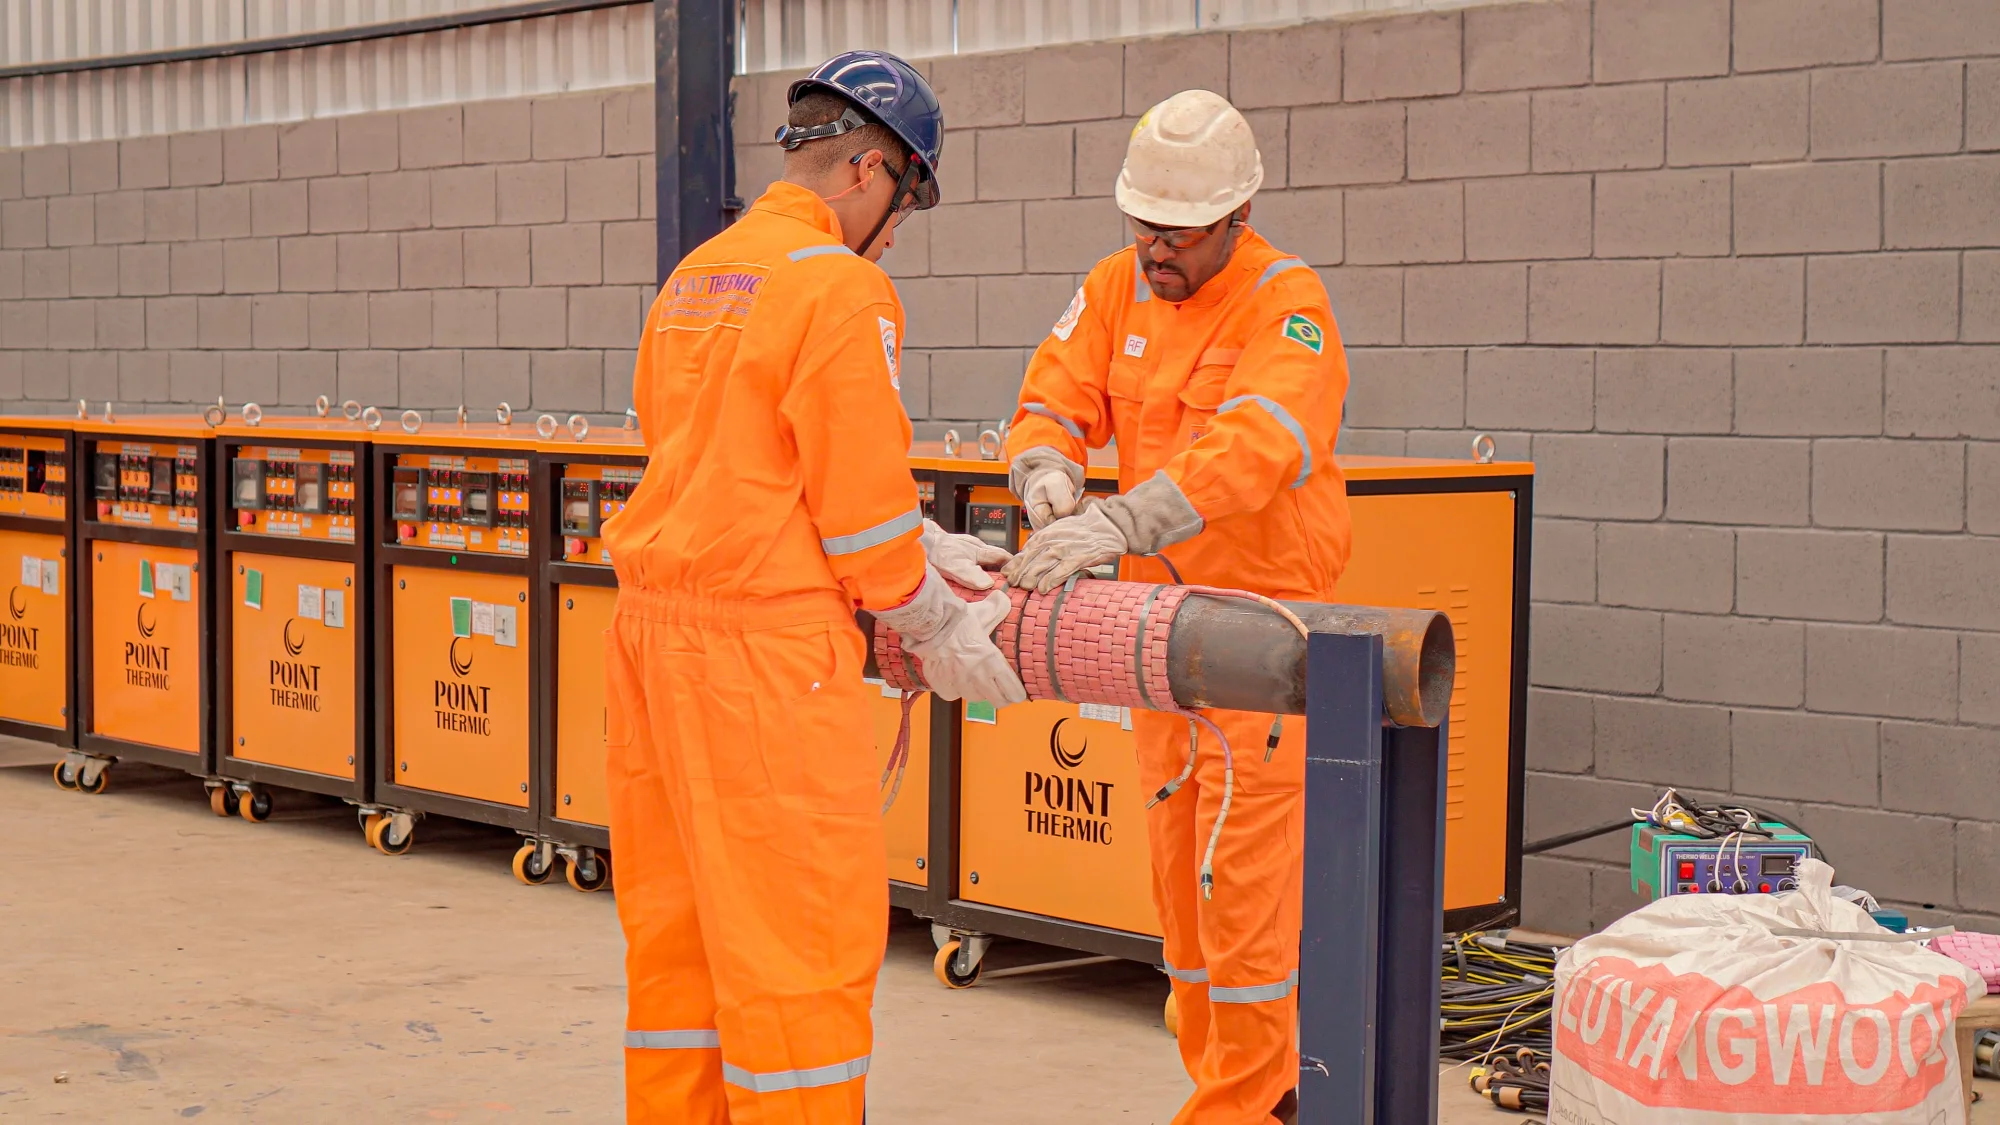
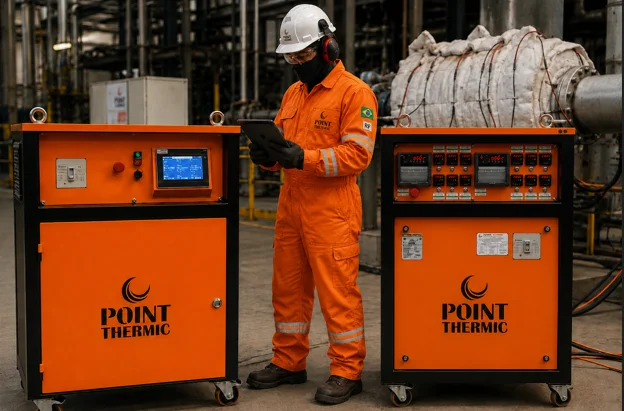
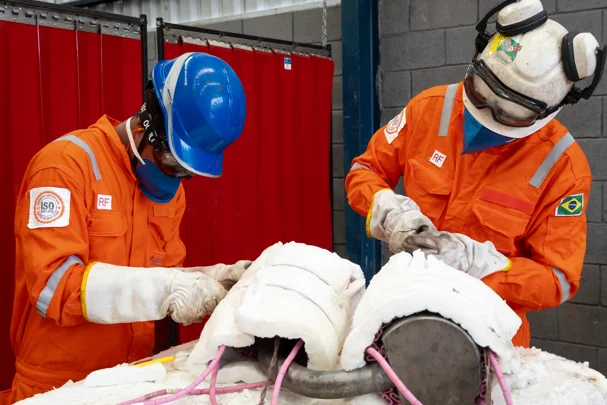
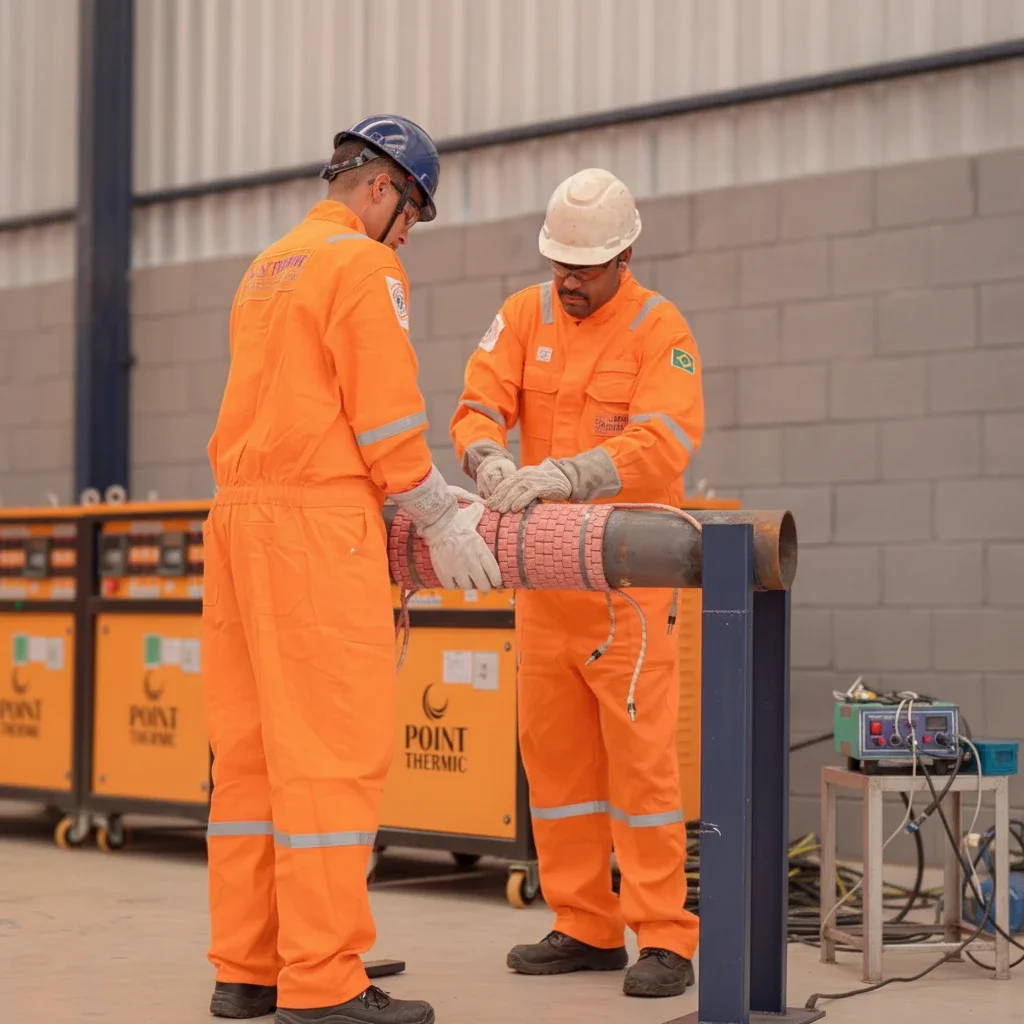
Clique nas imagens para ampliar
O que é pós-aquecimento de tubulações e por que ele é importante?
Em vez de permitir que a junta resfrie sem acompanhamento, o processo utiliza aquecimento localizado e monitoramento por termopares para favorecer o controle da temperatura e contribuir para a integridade da solda.
A necessidade, a forma de execução e os critérios de aceitação devem ser avaliados conforme o material, a espessura, o procedimento de soldagem, a geometria do componente e os requisitos técnicos aplicáveis.
Em soldas críticas, especialmente em tubulações de processo e componentes submetidos a responsabilidades operacionais elevadas, o controle após a soldagem pode ser decisivo para reduzir riscos associados ao hidrogênio residual.
Quando condições metalúrgicas e de processo são favoráveis à formação de trincas por hidrogênio, a permanência controlada sob aquecimento pode contribuir para a difusão ou remoção desse hidrogênio em condições adequadas.
Isso não significa que o pós-aquecimento elimine todos os mecanismos de falha ou substitua as demais etapas de controle.
Ele integra uma estratégia mais ampla, que inclui seleção de materiais, preparação da junta, consumíveis apropriados, execução conforme procedimento, inspeção e avaliação da integridade.
A temperatura não deve ser estimada apenas pela aparência da superfície ou pela experiência informal do operador.
O processo precisa ser conduzido conforme procedimento definido, com equipamento compatível, distribuição adequada do aquecimento e acompanhamento por termopares posicionados de acordo com a avaliação técnica.
Esses sensores permitem observar a evolução térmica em pontos relevantes da junta e identificar, quando aplicável, diferenças entre regiões aquecidas.
O registro das condições do serviço também favorece a rastreabilidade e a verificação posterior de que a intervenção foi executada de maneira coerente com os requisitos estabelecidos.
Um ponto importante é distinguir pré-aquecimento de pós-aquecimento para soldagem.
O pré-aquecimento ocorre antes e durante a execução da solda, ajudando a controlar as condições térmicas da junta e o comportamento do resfriamento entre passes.
As duas etapas podem estar relacionadas no planejamento de uma solda, mas cumprem funções diferentes e não devem ser tratadas como sinônimas.
Um exemplo educacional ajuda a visualizar a aplicação.
Considere uma tubulação de processo que recebeu uma intervenção de soldagem em uma região de importância para a continuidade operacional.
O objetivo não é simplesmente aquecer a tubulação, mas controlar a etapa posterior à soldagem de forma documentada, considerando acesso, distribuição do calor, continuidade do acompanhamento e requisitos de segurança.
Em componentes de alta responsabilidade, essa disciplina reduz a dependência de avaliações subjetivas e fortalece a tomada de decisão técnica.
O pós-aquecimento reduz riscos relacionados ao hidrogênio residual ao manter a junta soldada sob condições térmicas controladas, favorecendo sua difusão ou remoção quando o procedimento e as características do serviço tornam essa abordagem aplicável.
A efetividade do processo depende da combinação entre planejamento, equipamento, monitoramento por termopares, equipe qualificada, documentação e atendimento aos requisitos técnicos; portanto, não deve ser apresentada como uma garantia isolada contra trincas ou outras falhas.
A Point Thermic Equipamentos Ltda atua desde 2011 com soluções de tratamento térmico resistivo localizado e serviços de pré e pós-aquecimento para soldagem.
A empresa possui certificação ISO 9001:2015, obtida em 2021, e atender setores como óleo e gás, petroquímica, siderurgia, mineração, papel e celulose e indústria química.
Nesse contexto, o pós-aquecimento pode ser avaliado como prestação de serviço, locação ou venda de equipamentos, conforme a necessidade operacional, a disponibilidade de equipe e o nível de controle técnico que o contratante pretende manter.
A definição da solução adequada deve partir da análise específica da aplicação, sem substituir o procedimento de soldagem, a inspeção ou os requisitos de segurança do projeto.
Sequência geral do pós-aquecimento
O pós-aquecimento é aplicado nessa etapa para manter a região soldada sob uma condição térmica controlada, conforme um procedimento previamente definido para o material, a geometria e a responsabilidade do componente.
O encerramento também deve ocorrer de maneira controlada, evitando mudanças térmicas inadequadas para a junta.
A execução não deve ser entendida como uma simples aplicação de calor. Cada etapa precisa estar relacionada ao procedimento de soldagem e aos requisitos técnicos aplicáveis.
Em tubulações de processo, o aquecimento costuma ser direcionado à região da junta e às áreas adjacentes definidas no planejamento.
Esse controle localizado permite concentrar a intervenção onde ela é necessária, reduzindo a dependência de aquecimento sem acompanhamento.
A configuração utilizada, entretanto, deve considerar o acesso, a geometria do componente, a continuidade operacional e as condições de segurança do local.
Relação com o hidrogênio residual
O hidrogênio residual é um dos fatores associados ao risco de trincas induzidas por hidrogênio em determinadas condições de soldagem.
Quando o procedimento estabelece a necessidade de pós-aquecimento, a manutenção controlada da temperatura pode favorecer a difusão e a remoção desse hidrogênio da região soldada, reduzindo sua concentração em pontos suscetíveis.
Esse mecanismo depende de condições adequadas de temperatura, tempo, material, espessura, restrição da junta, consumíveis, processo de soldagem e demais variáveis definidas pela engenharia ou pelo procedimento aplicável.
Por isso, não é tecnicamente seguro atribuir ao pós-aquecimento a eliminação automática de todos os riscos.
O processo contribui para o controle de um mecanismo específico, mas deve atuar em conjunto com preparação, execução, inspeção e documentação da soldagem.
A finalidade prática é criar uma condição mais favorável para a movimentação do hidrogênio antes que ele se concentre em regiões de maior sensibilidade.
Se o aquecimento for interrompido sem controle, aplicado de modo desigual ou executado fora dos critérios definidos, a contribuição esperada pode ser comprometida.
A avaliação precisa considerar o conjunto da intervenção, e não apenas a presença física de um equipamento de aquecimento.
Controle térmico localizado e monitoramento
O tratamento térmico resistivo localizado utiliza elementos de aquecimento instalados de forma planejada ao redor ou nas proximidades da área de interesse.
A energia térmica é aplicada de maneira controlada, enquanto termopares acompanham a temperatura em pontos selecionados.
Essa combinação permite observar a evolução térmica e verificar se a condição definida no procedimento está sendo alcançada e mantida.
A diferença entre um processo controlado e um aquecimento sem monitoramento está justamente na capacidade de acompanhar a resposta da junta.
Uma fonte de calor isolada não demonstra, por si só, a temperatura efetiva do componente, a uniformidade entre diferentes regiões ou a continuidade da manutenção térmica.
Sem medição adequada, podem ocorrer áreas mais frias, superaquecimento localizado ou variações não identificadas durante a operação.
O posicionamento e a quantidade de termopares devem resultar de uma avaliação técnica.
Devem ser considerados a configuração da tubulação, a distribuição esperada de calor, a espessura, a acessibilidade e os pontos com maior probabilidade de apresentar diferenças térmicas.
O registro das leituras permite acompanhar as condições do serviço e fornece rastreabilidade para a análise posterior.
Procedimento, registros e rastreabilidade
Um pós-aquecimento tecnicamente consistente deve estar apoiado em documentação compatível com a intervenção.
O procedimento pode definir a sequência operacional, a forma de instalação, os pontos de medição, os critérios de acompanhamento e as condições para continuidade ou encerramento.
Também é importante registrar as informações relevantes do serviço, incluindo a identificação da junta ou do componente, as leituras acompanhadas e eventuais ocorrências observadas durante a execução.
Esses registros ajudam a relacionar o resultado térmico ao processo de soldagem e facilitam a avaliação por responsáveis técnicos, inspeção e controle de qualidade.
A rastreabilidade não substitui a competência da equipe, mas organiza as evidências de que o processo foi acompanhado conforme os critérios estabelecidos.
Em aplicações industriais de alta responsabilidade, essa integração entre equipamento, procedimento, medição e documentação é parte essencial da confiabilidade operacional.
Os parâmetros não devem ser generalizados entre todas as tubulações.
Material, espessura, tipo de junta, procedimento de soldagem, condição de restrição, consumíveis e requisitos do projeto podem alterar a estratégia de controle.
Por essa razão, a definição deve ser feita antes da execução, por profissionais qualificados e com base nos documentos técnicos aplicáveis à situação.
Como o pós-aquecimento reduz riscos na solda?
O pós-aquecimento reduz riscos relacionados ao hidrogênio residual ao manter a região soldada sob uma condição térmica controlada, favorecendo a difusão desse hidrogênio antes que ele contribua para mecanismos de trincamento.
O efeito depende do material, da espessura, do procedimento de soldagem, do monitoramento por termopares e do cumprimento dos requisitos técnicos aplicáveis; portanto, o processo não substitui a inspeção nem elimina todos os modos possíveis de falha.
Na prática, o pós-aquecimento de tubulações deve ser planejado como uma etapa integrada ao controle da soldagem.
A Point Thermic Equipamentos atua com soluções de tratamento térmico resistivo localizado e monitoramento técnico para demandas industriais, mantendo a necessidade de avaliação específica para cada junta, componente e condição operacional.
Riscos da ausência ou execução inadequada do pós-aquecimento
O pós-aquecimento após a soldagem é uma etapa que pode ser necessária para controlar riscos associados ao hidrogênio residual e às condições metalúrgicas da junta.
Quando essa necessidade é prevista no projeto, no procedimento de soldagem ou em requisitos técnicos aplicáveis, a ausência do tratamento ou sua execução inadequada pode comprometer a confiabilidade da união soldada.
Isso não significa que toda falha decorra exclusivamente do aquecimento, mas evidencia a importância de analisar o processo de forma integrada.
Trincas induzidas por hidrogênio
Um dos principais riscos relacionados ao controle inadequado do pós-aquecimento é a ocorrência de trincas induzidas por hidrogênio, também conhecidas como trincas por hidrogênio.
Esse fenômeno depende da combinação de fatores como presença de hidrogênio difusível, características do material, condições de resfriamento, tensões residuais e suscetibilidade da junta soldada.
O pós-aquecimento pode favorecer a difusão e a remoção controlada do hidrogênio residual quando essa medida é tecnicamente indicada.
Entretanto, ele não elimina todos os mecanismos de falha nem substitui o controle dos consumíveis, a preparação da junta, a execução do procedimento de soldagem, a inspeção e a avaliação da integridade do componente.
Por isso, o processo deve ser definido com base nas características específicas da aplicação.
Impactos sobre integridade e confiabilidade operacional
Uma descontinuidade associada à soldagem pode exigir investigação adicional, inspeções complementares ou retrabalho, conforme a avaliação técnica do componente.
Em tubulações de processo e outros equipamentos submetidos a responsabilidades operacionais elevadas, a identificação de uma indicação relevante pode afetar a programação da manutenção, a liberação do equipamento e a continuidade segura da operação.
A ausência ou a execução inadequada do pós-aquecimento também pode dificultar a demonstração de que o procedimento previsto foi seguido.
Registros incompletos, medições insuficientes ou falta de rastreabilidade reduzem a capacidade de verificar as condições reais do serviço.
Em consequência, a decisão sobre aceitação, reparo ou inspeção complementar pode exigir uma análise mais cuidadosa por profissionais habilitados.
Esses impactos devem ser tratados sem alarmismo.
O risco concreto depende do projeto, do material, da espessura, do procedimento de soldagem, das condições de campo e dos requisitos técnicos aplicáveis.
O objetivo do controle térmico é reduzir riscos previsíveis e fornecer evidências documentais da execução, não prometer a eliminação absoluta de falhas.
Consequências do aquecimento desigual ou sem controle
O aquecimento localizado precisa ser acompanhado de maneira compatível com a avaliação técnica da junta.
Quando a distribuição térmica é desigual, algumas regiões podem não atingir ou não manter as condições previstas, enquanto outras podem receber calor de forma inadequada.
Essa diferença pode afetar o comportamento da junta e dificultar a avaliação do processo como um todo.
A interrupção não controlada do aquecimento é outro ponto de atenção.
Uma parada decorrente de falha operacional, perda de energia, remoção prematura do sistema ou mudança não documentada na execução pode alterar o ciclo térmico planejado.
Da mesma forma, uma medição inadequada pode gerar uma falsa percepção de conformidade quando os pontos monitorados não representam suficientemente a região de interesse.
Por esse motivo, o pós-aquecimento de tubulações e componentes soldados deve considerar a continuidade do acompanhamento, a manutenção das condições definidas no procedimento e o registro das ocorrências relevantes.
A resposta adequada a uma interrupção ou desvio depende da avaliação responsável do caso, e não de uma regra genérica aplicada a qualquer solda.
Avaliação profissional antes da intervenção
A necessidade de pós-aquecimento deve ser analisada antes da execução, considerando os documentos do projeto, o procedimento de soldagem, as características dos materiais, a geometria da junta, a criticidade do componente e os requisitos técnicos aplicáveis.
Também é importante definir como a temperatura será acompanhada, quais registros serão gerados e como eventuais desvios serão tratados.
Profissionais qualificados podem avaliar se o controle térmico é indicado, quais cuidados devem integrar o planejamento e quais evidências precisam ser preservadas.
Essa análise contribui para conectar equipamento, procedimento, equipe e documentação, evitando que o aquecimento seja tratado como uma operação isolada.
Em serviços industriais, a competência técnica e a rastreabilidade são partes relevantes da confiabilidade do processo.
A Point Thermic Equipamentos atua com soluções de pós-aquecimento para soldagem e tratamento térmico resistivo localizado, com monitoramento por termopares e procedimentos definidos conforme a necessidade da intervenção.
Para cada demanda, a orientação adequada é solicitar uma avaliação técnica específica, sem presumir que uma configuração utilizada em determinada aplicação possa ser transferida automaticamente para outra.
Todo serviço de soldagem exige pós-aquecimento.
A necessidade de pós-aquecimento depende das características do projeto, dos materiais, do procedimento de soldagem, da criticidade da junta e dos requisitos técnicos aplicáveis.
Quando a medida é indicada, sua execução deve ser planejada, monitorada e registrada por profissionais qualificados.
Quando não é indicada, a decisão também deve estar fundamentada na avaliação técnica da aplicação.
Assim, o pós-aquecimento não deve ser tratado como uma etapa automática para toda solda, nem ser dispensado sem análise.
Monitoramento de temperatura e controle do processo
O monitoramento de temperatura é o elemento que transforma o pós-aquecimento de soldagem em um processo controlado, verificável e rastreável.
Em vez de considerar apenas o aquecimento aplicado, a equipe acompanha como a região soldada e suas áreas adjacentes respondem termicamente ao longo da intervenção.
Essa abordagem é especialmente importante em tubulações de processo e componentes críticos, nos quais a continuidade do controle pode influenciar a integridade da junta soldada.
Função dos termopares no acompanhamento térmico
Os termopares são sensores posicionados em pontos definidos da peça para medir e acompanhar a temperatura durante o serviço.
A leitura contínua ou periódica, conforme o procedimento aplicável, permite verificar se o aquecimento está ocorrendo na região prevista e se a condição térmica permanece compatível com o planejamento da intervenção.
A utilidade dos termopares não está apenas em indicar um valor instantâneo
O histórico das medições ajuda a identificar a evolução do aquecimento, a manutenção da condição térmica e eventuais interrupções ou variações relevantes.
Com isso, a equipe pode tomar decisões baseadas em registros do processo, e não somente em uma avaliação visual ou na percepção de calor na superfície.
No pós-aquecimento de tubulações, esse acompanhamento contribui para controlar a etapa posterior à soldagem e para documentar o comportamento térmico da junta.
O monitoramento, porém, deve ser interpretado em conjunto com o procedimento de soldagem, as características do componente e os requisitos técnicos aplicáveis.
Um sensor isolado não substitui a avaliação completa do processo.
Posicionamento e quantidade de pontos de medição
A posição dos termopares deve ser definida por avaliação técnica.
A escolha considera aspectos como a localização da solda, a geometria do componente, o acesso à área, a distribuição esperada do calor e os pontos que precisam ser acompanhados para avaliar a condição térmica da intervenção.
A quantidade de sensores também não deve ser estabelecida por uma regra genérica, pois depende da configuração do serviço e do nível de controle necessário.
Uma medição mal posicionada pode representar apenas uma parte da condição térmica da peça.
Por isso, o planejamento deve considerar se os pontos selecionados são suficientes para acompanhar a região de interesse e identificar possíveis diferenças entre áreas mais aquecidas e áreas que recebem menor transferência de calor.
Quando a avaliação técnica indicar a necessidade de mais pontos, a instrumentação deve ser ajustada antes do início ou conforme a evolução controlada do serviço.
Esse cuidado é relevante em superfícies com geometria complexa, em componentes de maior espessura ou em situações nas quais o acesso e a dissipação de calor podem variar.
A definição dos pontos deve ser coerente com o procedimento documentado, sem presumir parâmetros que não tenham sido analisados para aquela aplicação.
Registro, rastreabilidade e continuidade
O controle técnico exige registrar as condições térmicas observadas durante o serviço.
A documentação pode reunir a identificação da intervenção, a disposição dos sensores, a sequência operacional, as leituras acompanhadas e eventuais ocorrências relevantes.
O formato e o nível de detalhamento dependem do procedimento, dos requisitos do projeto e da documentação aplicável.
A rastreabilidade permite relacionar o que foi planejado ao que efetivamente ocorreu.
Se houver uma interrupção, uma oscilação ou uma condição diferente da prevista, o registro fornece informações para a análise técnica e para a definição dos próximos passos.
Esse histórico também favorece a comunicação entre operação, supervisão, inspeção e responsável pelo procedimento de soldagem.
A continuidade é igualmente importante.
O aquecimento não deve ser avaliado apenas no início ou no encerramento da atividade.
O acompanhamento ao longo das etapas ajuda a verificar se a condição térmica está sendo mantida de maneira coerente e se o equipamento, os sensores e a equipe permanecem alinhados ao procedimento.
Qualquer desvio deve ser tratado conforme os critérios técnicos definidos para o serviço, sem improvisação baseada exclusivamente em observações informais.
Integração entre equipamento, procedimento e equipe
Um sistema de monitoramento eficaz depende da integração de quatro elementos. Equipamento adequado à aplicação, procedimento definido, equipe capacitada e documentação consistente.
O equipamento fornece a energia e o controle necessários ao aquecimento; os termopares fornecem os dados de acompanhamento; o procedimento estabelece como a atividade deve ser conduzida; e a equipe interpreta as informações e responde às condições observadas.
Essa integração reduz o risco de separar a medição da tomada de decisão.
A leitura de temperatura, por si só, não define a aceitação do serviço nem substitui a análise de engenharia, inspeção ou os requisitos aplicáveis.
Ela é uma evidência técnica que precisa ser avaliada dentro do conjunto de informações da soldagem e do componente.
Na prática, o controle deve incluir a verificação da instalação dos sensores, a conferência do funcionamento do sistema de acompanhamento e a compatibilidade entre o que está sendo executado e o procedimento aprovado para a intervenção.
O objetivo é criar uma cadeia de controle clara, na qual cada etapa possa ser compreendida e documentada.
Como verificar uniformidade e continuidade do aquecimento?
A verificação da uniformidade deve observar a relação entre os pontos monitorados, a evolução das leituras e a resposta da área aquecida durante o serviço.
Entre os critérios genéricos de análise estão a coerência entre pontos próximos, a ausência de variações incompatíveis com a configuração da peça, a manutenção da condição térmica prevista e a continuidade do acompanhamento durante a intervenção.
Esses critérios não significam que todas as leituras devam ser idênticas.
Diferenças podem ocorrer em razão da geometria, da dissipação de calor e das características do componente.
O ponto principal é avaliar se as diferenças observadas permanecem dentro do que foi considerado tecnicamente aceitável para aquela aplicação e se não indicam aquecimento insuficiente, excessivo ou irregular.
Também é necessário verificar a continuidade do registro e a integridade das informações coletadas.
Essa postura fortalece a confiabilidade operacional sem prometer a eliminação absoluta de riscos.
Para compreender como o controle pode ser aplicado em conjunto com a fonte de aquecimento, consulte internamente o conteúdo sobre tratamento térmico resistivo localizado.
Quando a necessidade envolver a escolha, a disponibilização ou a aquisição da estrutura utilizada no processo, a página de equipamentos de tratamento térmico pode complementar a avaliação.
A Point Thermic Equipamentos atua com soluções de tratamento térmico resistivo localizado e oferece prestação de serviço, locação e venda de equipamentos, permitindo que a modalidade seja analisada conforme a necessidade técnica e operacional de cada demanda.
Onde o pós-aquecimento pode ser aplicado?
O pós-aquecimento para soldagem pode ser considerado em tubulações de processo e componentes soldados que estejam sujeitos a requisitos elevados de integridade, continuidade operacional e segurança.
A necessidade, contudo, não deve ser presumida apenas pelo tipo de equipamento. Ela depende da avaliação técnica do projeto, dos materiais envolvidos, da espessura, do procedimento de soldagem e dos requisitos aplicáveis.
Em tubulações, o processo pode ser analisado para juntas e regiões soldadas relacionadas a linhas de processo, conexões e componentes submetidos a responsabilidades operacionais relevantes.
Também pode integrar atividades de fabricação, montagem, manutenção ou reparo, desde que a solução esteja alinhada à documentação técnica e às condições reais de execução.
O aquecimento localizado deve ser controlado e acompanhado conforme procedimento definido, com monitoramento por termopares e registros que contribuam para a rastreabilidade do serviço.
Relevância para diferentes setores industriais
A aplicação é especialmente relevante em ambientes nos quais uma falha de soldagem pode afetar a segurança, a disponibilidade ou a integridade de sistemas industriais.
No setor de óleo e gás e na indústria petroquímica, por exemplo, tubulações e componentes soldados podem fazer parte de sistemas de processo que exigem rigor no planejamento das intervenções.
Na siderurgia e na mineração, o pós-aquecimento pode ser avaliado em atividades de fabricação, manutenção e reparo de componentes submetidos a condições operacionais exigentes.
Em empresas de papel e celulose e na indústria química, a análise também pode envolver tubulações de processo, equipamentos e componentes soldados cuja confiabilidade precisa ser preservada durante a operação.
Esses exemplos são educacionais e não significam que toda solda desses setores exija pós-aquecimento.
A decisão deve considerar a combinação entre material, procedimento de soldagem, criticidade do componente, acessibilidade da região e requisitos técnicos do serviço.
A Point Thermic Equipamentos atua com soluções de pós-aquecimento para soldagem destinadas a aplicações industriais e mantém atendimento a setores como óleo e gás, siderurgia, mineração, papel e celulose, química e petroquímica.
A empresa também oferece tratamento térmico resistivo localizado, além de modalidades de prestação de serviço, locação e venda de equipamentos para tratamento térmico.
A escolha da solução deve ser definida a partir da demanda específica e da avaliação técnica correspondente.
Exemplos educacionais de situações de aplicação
Em uma intervenção de manutenção industrial, uma junta soldada de uma tubulação de processo pode exigir planejamento do aquecimento após a soldagem quando o procedimento aplicável identificar preocupação com o hidrogênio residual e com a integridade da junta.
Nesse cenário, a equipe deve considerar o acesso à região, a possibilidade de posicionar os sensores, a continuidade da operação e a forma de registrar as condições térmicas.
Na fabricação ou montagem de componentes, o pós-aquecimento pode ser integrado ao planejamento da soldagem de peças que terão responsabilidade operacional elevada.
O foco não é aplicar calor de maneira indiscriminada, mas executar uma etapa controlada, coerente com o procedimento aprovado e com as características do conjunto.
A avaliação também deve verificar se o aquecimento alcança a região prevista de maneira uniforme e se há condições para manter o acompanhamento durante toda a intervenção.
Em uma demanda emergencial, a urgência operacional não elimina a necessidade de análise técnica.
Antes do início, devem ser avaliados os riscos da intervenção, as condições de segurança, a disponibilidade de equipamentos adequados, o procedimento de soldagem e os critérios de inspeção.
Em contratos de longo prazo, por outro lado, a organização pode estruturar previamente rotinas, documentação e recursos para diferentes demandas, sem que isso dispense a avaliação individual de cada serviço.
Planejamento conforme a situação operacional
Uma demanda planejada normalmente permite reunir informações do projeto, consultar os responsáveis técnicos, verificar os requisitos de segurança e organizar a documentação antes da execução.
O atendimento emergencial pode exigir uma mobilização mais rápida, mas ainda deve respeitar os limites técnicos, operacionais e de segurança aplicáveis.
Já um contrato de longo prazo pode favorecer uma relação contínua para demandas recorrentes, com definição prévia de responsabilidades e critérios de acompanhamento.
Nenhuma dessas modalidades, isoladamente, determina os parâmetros do pós-aquecimento
Para selecionar a abordagem adequada, é importante observar.
Criticidade
Acesso.
Continuidade operacional. A intervenção pode ser realizada com critério técnico dentro das condições de operação e manutenção previstas?
Segurança
Requisitos do projeto.
Rastreabilidade
Esses critérios ajudam a diferenciar uma aplicação tecnicamente planejada de um aquecimento executado sem controle suficiente.
O pós-aquecimento não deve ser tratado como uma etapa isolada. Ele precisa estar integrado ao procedimento de soldagem, ao monitoramento por termopares, à documentação e à avaliação da junta.
O pós-aquecimento se aplica a todos os setores e tubulações.
O pós-aquecimento de tubulações pode ser aplicável a diferentes setores industriais, mas a necessidade depende das características do projeto, dos materiais, do procedimento de soldagem, da criticidade da junta e dos requisitos técnicos aplicáveis.
Óleo e gás, petroquímica, siderurgia, mineração, papel e celulose e indústria química podem utilizar esse tipo de solução em situações compatíveis, porém não é correto afirmar que toda tubulação ou toda solda desses segmentos exige pós-aquecimento.
A orientação técnica é solicitar uma avaliação técnica específica, considerando a aplicação, as condições de execução e a modalidade mais adequada entre prestação de serviço, locação ou venda de equipamentos.
Prestação de serviço, locação ou venda de equipamentos
A escolha entre contratar a execução do pós-aquecimento, locar equipamentos ou adquirir uma solução própria depende da estrutura disponível, da frequência de uso e do nível de controle que a operação pretende manter internamente.
As três alternativas podem atender necessidades distintas, mas devem ser avaliadas com base nos requisitos técnicos da soldagem, na criticidade do componente e na capacidade de planejamento da empresa.
Contratação da execução do serviço
Na prestação de serviço, a empresa especializada assume a organização e a execução da intervenção conforme a demanda apresentada.
Essa modalidade pode ser adequada quando o cliente precisa de apoio técnico para uma aplicação específica, não dispõe de equipe dedicada ou deseja concentrar seus recursos na operação principal.
No pós-aquecimento de tubulações e componentes soldados, a contratação também pode envolver a preparação da atividade, a aplicação do aquecimento, o monitoramento por termopares e o acompanhamento das condições definidas no procedimento técnico.
A execução por uma prestadora especializada exige atenção à qualificação da equipe, ao planejamento da mobilização, à documentação do processo e à integração com as demais etapas da soldagem.
O objetivo não é apenas aquecer o componente, mas realizar o controle térmico de maneira organizada, rastreável e compatível com as exigências do projeto e do procedimento aplicável.
Locação de equipamentos
A locação pode ser considerada quando a empresa possui equipe técnica e estrutura operacional para conduzir o processo, mas precisa utilizar equipamentos de tratamento térmico em uma demanda pontual ou em uma frente de trabalho específica.
Essa alternativa evita que a organização precise adquirir uma estrutura permanente para uma necessidade de uso eventual, desde que tenha condições de planejar a operação, realizar a instalação adequada e acompanhar o processo com profissionais habilitados.
Antes de optar pela locação, é importante verificar a compatibilidade do equipamento com a aplicação, a disponibilidade de pessoal para operação e monitoramento, os requisitos de segurança e a necessidade de registrar as condições térmicas.
O domínio do procedimento continua sendo essencial. O equipamento apoia a execução, mas não substitui a avaliação técnica, o controle dos pontos de medição nem a responsabilidade pelo cumprimento dos requisitos da atividade.
Venda de equipamentos
A aquisição de equipamentos pode fazer sentido para organizações com demanda recorrente, equipe própria qualificada e interesse em ampliar o controle interno sobre as atividades de tratamento térmico.
Nesse cenário, a empresa deve considerar a frequência de uso, a capacidade de armazenamento e manutenção, a disponibilidade de operadores, a documentação necessária e a integração do equipamento aos seus procedimentos de qualidade e segurança.
A compra também requer uma análise cuidadosa da aplicação
Equipamentos de tratamento térmico não devem ser selecionados apenas pela disponibilidade ou pelo custo comercial.
É necessário avaliar a finalidade da operação, as características do componente, o método de controle de temperatura e a capacidade de registrar as informações relevantes para a rastreabilidade do serviço.
Como definir a alternativa mais adequada?
A decisão pode ser organizada a partir de algumas perguntas práticas:
- A necessidade é pontual, recorrente ou faz parte de uma rotina permanente de fabricação e manutenção?
- A empresa possui equipe habilitada para planejar, instalar, operar e monitorar o processo?
- Existe estrutura interna para controle de qualidade, documentação e rastreabilidade?
- A operação exige mobilização rápida ou atendimento integrado no local?
- O equipamento será utilizado com frequência suficiente para justificar a aquisição?
- A organização precisa de apoio especializado para interpretar os requisitos do projeto e executar a atividade?
Não existe uma modalidade universalmente melhor.
A solução mais adequada é aquela que reúne capacidade técnica, segurança operacional, disponibilidade de recursos e aderência à necessidade real do cliente.
Em aplicações críticas, a decisão deve considerar também o impacto de uma execução inadequada sobre a integridade da solda, a inspeção, o retrabalho e a continuidade operacional.
A flexibilidade da Point Thermic
A Point Thermic Equipamentos oferece as três modalidades relacionadas ao tratamento térmico. Prestação de serviço, locação de equipamentos e venda de equipamentos.
Essa possibilidade permite avaliar cada demanda de forma individual, considerando o grau de autonomia do cliente, a necessidade operacional e a estrutura disponível para conduzir o pós-aquecimento.
A empresa atua com soluções de Tratamento Térmico Resistivo Localizado e possui experiência disponível no atendimento a setores como óleo e gás, siderurgia, mineração, papel e celulose, química e petroquímica.
Sua trajetória desde 2011 e a certificação ISO 9001:2015 integram as informações institucionais que podem ser consideradas na avaliação de uma fornecedora para atividades industriais controladas.
A escolha entre serviço, locação e venda, contudo, deve permanecer vinculada às características específicas de cada aplicação, sem substituir a análise técnica do projeto.
Para definir a modalidade mais apropriada, o leitor pode solicitar uma avaliação técnica e comercial à Point Thermic, descrevendo o tipo de intervenção, a estrutura disponível, a frequência esperada de uso e os requisitos da operação.
A consulta pode direcionar a solução para a prestação de serviço, para a locação ou para a venda de equipamentos, sem necessidade de publicar preços ou condições comerciais nesta etapa.
Na arquitetura de navegação do site, este conteúdo deve se conectar às páginas de prestação de serviço, locação de equipamentos e venda de equipamentos, além das informações relacionadas a tratamento térmico resistivo localizado e pré e pós-aquecimento para soldagem.
Como selecionar uma empresa para pós-aquecimento de soldagem?
Selecionar uma empresa para pós-aquecimento de soldagem exige mais do que verificar a disponibilidade de um equipamento de aquecimento.
Em aplicações industriais, a escolha deve considerar experiência técnica, qualificação da equipe, controle de temperatura, documentação, segurança e capacidade de compreender os requisitos específicos de cada solda.
Esse cuidado é especialmente relevante em tubulações de processo e componentes cuja integridade está relacionada à continuidade operacional e à segurança da instalação.
Pontos de verificação técnico para avaliar a empresa
Antes de contratar uma solução, verifique se a empresa consegue demonstrar:
- experiência com pós-aquecimento para soldagem e tratamento térmico resistivo localizado;
- equipe capacitada para interpretar o procedimento de soldagem e os requisitos do projeto;
- utilização de termopares para acompanhar as condições térmicas durante a intervenção;
- procedimentos definidos para preparação, execução, monitoramento e encerramento do serviço;
- registros de temperatura e documentação compatível com a necessidade de rastreabilidade;
- atenção aos requisitos de segurança da área industrial e às condições de acesso ao componente;
- capacidade de adaptar o planejamento à geometria, à criticidade e à disponibilidade operacional do equipamento;
- clareza sobre as responsabilidades da prestadora, da contratante e das equipes envolvidas.
Uma empresa tecnicamente preparada também deve saber explicar quais informações são necessárias antes da mobilização.
Entre elas podem estar o material, a espessura, o tipo de junta, o procedimento de soldagem, a condição de acesso, a criticidade do componente e os critérios definidos para inspeção e aceitação.
A análise desses elementos evita que o pós-aquecimento seja tratado como uma operação isolada ou padronizada de maneira inadequada.
Procedimento, monitoramento e segurança
O pós-aquecimento deve ser conduzido com base em um procedimento técnico coerente com as características da solda e com os requisitos aplicáveis ao projeto.
O procedimento orienta a sequência de trabalho, a forma de aplicação do calor, o acompanhamento da temperatura e a manutenção das condições previstas.
Parâmetros específicos não devem ser definidos sem a avaliação do material, da espessura, do processo de soldagem e da documentação técnica correspondente.
Os termopares desempenham papel importante nesse controle porque permitem acompanhar a temperatura em pontos definidos pela avaliação técnica.
O posicionamento e a quantidade de pontos de medição devem ser compatíveis com a geometria do componente e com a necessidade de verificar a uniformidade do aquecimento.
O objetivo não é apenas aquecer a região da solda, mas controlar a condição térmica de forma contínua e documentada.
Também é importante observar como a empresa lida com situações como interrupção do aquecimento, variações de temperatura, dificuldade de acesso e necessidade de continuidade operacional.
A resposta deve estar prevista no planejamento e ser conduzida por profissionais capazes de avaliar tecnicamente cada ocorrência.
Equipamento, procedimento, equipe e documentação precisam funcionar como partes de um mesmo sistema de controle.
A segurança deve abranger tanto a execução do serviço quanto a interação com a operação industrial.
Isso inclui considerar riscos da área, interferências, isolamento quando aplicável, movimentação de pessoas e equipamentos e comunicação entre as equipes.
Uma avaliação responsável não promete eliminar todos os riscos, mas demonstra como eles serão identificados, controlados e registrados.
Capacidade de atendimento e experiência setorial
A demanda por pós-aquecimento pode surgir em fabricação, manutenção, reparo ou intervenção emergencial.
Por isso, a empresa escolhida deve demonstrar capacidade de compreender diferentes contextos industriais, sem assumir que uma solução utilizada em determinada aplicação será automaticamente adequada para outra.
A Point Thermic Equipamentos Ltda mantém atuação em setores como óleo e gás, siderurgia, mineração, papel e celulose, química e petroquímica.
Essa amplitude setorial é relevante porque esses ambientes podem envolver tubulações de processo, componentes soldados e condições operacionais que exigem planejamento cuidadoso.
A empresa também informa capacidade de atendimento em todo o território nacional, aspecto que pode ser considerado por organizações com demandas distribuídas em diferentes unidades.
A modalidade de contratação deve ser compatível com a necessidade do projeto.
Em uma demanda específica, a prestação de serviço pode ser avaliada quando a contratante busca apoio técnico para a execução.
Em operações que já possuem equipe habilitada, a locação de equipamentos pode ser uma alternativa a ser analisada.
Para necessidades recorrentes e estrutura própria, a venda de equipamentos pode fazer sentido, desde que a organização também possua conhecimento, procedimentos e capacidade de controle para utilizá-los adequadamente.
A Point Thermic oferece prestação de serviço, locação e venda de equipamentos para tratamento térmico.
A escolha entre essas modalidades deve considerar a frequência de uso, a disponibilidade de profissionais, o nível de controle interno desejado, a complexidade da aplicação e os requisitos de segurança.
Uma conversa técnica e comercial pode ajudar a identificar a alternativa mais coerente, sem substituir a avaliação específica do projeto.
Sinais institucionais de confiabilidade
A trajetória institucional é outro critério de seleção, desde que analisada junto com a metodologia de trabalho.
A Point Thermic Equipamentos Ltda foi fundada em 2011 e possui certificação ISO 9001:2015 desde 2021.
Esses dados devem ser considerados como parte do histórico e do sistema de gestão da empresa, não como substitutos da avaliação técnica da demanda.
Para o contratante, o ponto principal é verificar se a prestadora consegue documentar sua forma de trabalho e alinhar a execução aos requisitos do serviço solicitado.
Na prática, pergunte quais documentos serão considerados, como as temperaturas serão acompanhadas, de que forma os registros serão organizados e quais informações precisam ser fornecidas antes da execução.
Avalie também se a equipe demonstra domínio sobre pós-aquecimento, pré-aquecimento para soldagem, tratamento térmico resistivo localizado e os cuidados associados à integridade da solda.
Como iniciar a avaliação?
O caminho mais seguro é reunir as informações disponíveis sobre a solda, o componente, a operação e os requisitos do projeto antes de solicitar uma solução.
Em seguida, converse com a Point Thermic sobre a demanda específica e solicite uma avaliação compatível com a aplicação.
A empresa poderá orientar a análise da modalidade mais adequada entre prestação de serviço, locação ou venda de equipamentos, sempre conforme as informações técnicas disponibilizadas pelo contratante.
A seleção de uma empresa para pós-aquecimento de soldagem deve, portanto, combinar experiência, método, rastreabilidade, segurança e capacidade de adaptação.
No caso do pós-aquecimento de tubulações, essa análise contribui para que o controle térmico seja tratado como uma etapa técnica integrada ao processo de soldagem, e não apenas como o uso pontual de uma fonte de calor.
O que é pós-aquecimento para soldagem?
Seu objetivo é manter a junta soldada em condições térmicas definidas por um procedimento técnico, favorecendo a difusão ou remoção do hidrogênio residual e reduzindo o risco de trincas por hidrogênio.
No pós-aquecimento de tubulações, a temperatura é acompanhada por termopares e mantida conforme os requisitos do material, da espessura, do procedimento de soldagem e do projeto.
Essa etapa é especialmente relevante em tubulações de processo e componentes submetidos a alta responsabilidade operacional.
Ela não deve ser tratada como um aquecimento improvisado. Exige planejamento, equipamento compatível, monitoramento, registro das condições térmicas e profissionais qualificados.
A Point Thermic Equipamentos oferece soluções de pós-aquecimento para soldagem com controle técnico, podendo avaliar demandas de diferentes setores industriais.
Qual é a diferença entre pré-aquecimento e pós-aquecimento?
O pré-aquecimento ocorre antes e durante a execução da solda, ajudando a controlar as condições térmicas do material e da região de união.
As duas etapas podem fazer parte de uma estratégia integrada de controle térmico, mas não são intercambiáveis.
A necessidade, a forma de aplicação e os parâmetros dependem da avaliação técnica do material, da geometria do componente, da espessura, do procedimento de soldagem e dos requisitos aplicáveis.
Para conhecer a solução integrada de pré e pós-aquecimento para soldagem, É necessário consultar a documentação técnica correspondente e solicitar uma avaliação da aplicação.
O pós-aquecimento elimina todas as trincas
O pós-aquecimento reduz riscos relacionados ao hidrogênio residual, mas não elimina todas as possíveis causas de trincas ou falhas em uma solda.
A integridade da junta também depende do projeto, da seleção dos materiais, do procedimento de soldagem, da preparação, da execução, do controle de consumíveis, da inspeção e das condições de operação.
A execução inadequada do processo pode comprometer sua finalidade.
Aquecimento desigual, interrupção não controlada, posicionamento insuficiente dos pontos de medição ou ausência de registros podem dificultar a verificação do ciclo térmico.
Por isso, o pós-aquecimento de tubulações deve ser planejado para cada intervenção, sem substituir a avaliação de profissionais qualificados, os ensaios aplicáveis ou os controles definidos para a solda.
Como a temperatura é acompanhada?
A temperatura é acompanhada por termopares posicionados em pontos definidos conforme a avaliação técnica.
Esses sensores permitem observar as condições térmicas da junta e verificar a continuidade do aquecimento ao longo do serviço.
A quantidade e a distribuição dos pontos de medição devem considerar a geometria, o acesso, a extensão da região aquecida e os requisitos do procedimento aplicável.
O controle não se limita à leitura momentânea
É importante acompanhar e registrar as condições térmicas durante a execução, relacionando equipamento, pontos de medição, procedimento e documentação do serviço.
A análise da uniformidade e da continuidade do aquecimento ajuda a identificar desvios que precisam ser avaliados pela equipe responsável.
No contexto do tratamento térmico resistivo localizado, o equipamento deve ser integrado a um método de trabalho que contemple preparação, instalação, monitoramento e rastreabilidade.
A Point Thermic atua com soluções de tratamento térmico e pode orientar a definição entre prestação de serviço, locação ou venda de equipamentos, conforme a necessidade apresentada.
Quais setores utilizam esse serviço?
O pós-aquecimento pode ser considerado em aplicações industriais que envolvam tubulações de processo e componentes soldados sujeitos a requisitos de integridade e segurança.
Entre os setores relacionados estão óleo e gás, petroquímica, química, siderurgia, mineração e papel e celulose.
As situações de uso podem incluir fabricação de componentes, manutenção industrial, intervenções em soldas críticas e atividades associadas à continuidade operacional.
A aplicabilidade não deve ser definida apenas pelo setor. Também é necessário analisar a criticidade do componente, o acesso à área, as condições de segurança, a possibilidade de monitoramento, a continuidade da operação e os requisitos do projeto.
A Point Thermic mantém atuação em demandas em todo o território nacional e oferece flexibilidade para necessidades emergenciais e contratos de longo prazo.
Ainda assim, cada solicitação precisa ser avaliada tecnicamente antes da definição do método de execução.
É possível contratar o serviço ou obter equipamento
A solução pode ser estruturada como prestação de serviço, locação de equipamentos ou venda de equipamentos.
Na prestação de serviço, a empresa contratada assume a execução conforme o escopo definido, incluindo a aplicação do aquecimento e o acompanhamento técnico previsto.
A locação pode ser considerada quando o cliente dispõe de equipe e estrutura para operar os equipamentos de acordo com os requisitos aplicáveis.
A venda tende a ser avaliada quando existe necessidade recorrente de uso e capacidade interna para conduzir as atividades.
A escolha depende da frequência de utilização, da disponibilidade de equipe qualificada, do domínio técnico, da necessidade operacional e do nível de controle interno desejado.
A personalização da solução pode ajudar a alinhar a modalidade à aplicação real, sem reduzir a importância dos procedimentos, dos registros e da segurança.
A Point Thermic disponibiliza as três modalidades disponíveis. Prestação de serviço, locação e venda de equipamentos para tratamento térmico.
Para avaliar a opção mais adequada, o interessado deve consultar a empresa e apresentar as características gerais da demanda.
A Point Thermic atende demandas emergenciais.
O serviço de pós-aquecimento para soldagem é descrito pela Point Thermic como flexível para necessidades emergenciais e contratos de longo prazo.
Isso significa que a demanda pode ser analisada de acordo com o contexto operacional, o escopo da intervenção e as condições necessárias para realizar o trabalho com controle técnico e segurança.
A possibilidade de atendimento deve ser confirmada diretamente com a empresa, pois a definição depende das informações da aplicação, do acesso, da criticidade, dos requisitos do projeto e da modalidade escolhida.
Mesmo em uma situação emergencial, a avaliação técnica, o procedimento, o monitoramento por termopares e a documentação continuam sendo elementos importantes do processo.
Como solicitar uma solução?
Para solicitar uma solução, o interessado deve consultar a Point Thermic Equipamentos e apresentar informações sobre a tubulação ou o componente, a natureza da solda, o contexto da intervenção, os requisitos técnicos conhecidos e a necessidade de prestação de serviço, locação ou venda de equipamentos.
Esses dados ajudam a orientar uma avaliação compatível com a aplicação.
Também é útil informar se a demanda está relacionada a manutenção, fabricação, solda crítica, atendimento emergencial ou planejamento de longo prazo.
A análise deve considerar o procedimento de soldagem, os materiais envolvidos, a espessura, a acessibilidade, os pontos de medição e os requisitos de segurança e qualidade aplicáveis.
A Point Thermic Equipamentos Ltda. Atua desde 2011 com tratamento térmico resistivo localizado, pré e pós-aquecimento para soldagem, limpeza química industrial e flushing hidráulico.
Essas informações institucionais podem ser consideradas na etapa de seleção, junto com a verificação da experiência técnica, da documentação, da qualificação da equipe e da capacidade de controle do processo.
Para uma decisão responsável, converse com a empresa sobre a demanda específica e solicite uma avaliação técnica e comercial adequada ao caso.
Para saber mais sobre Pós-aquecimento de tubulações
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.