Galeria
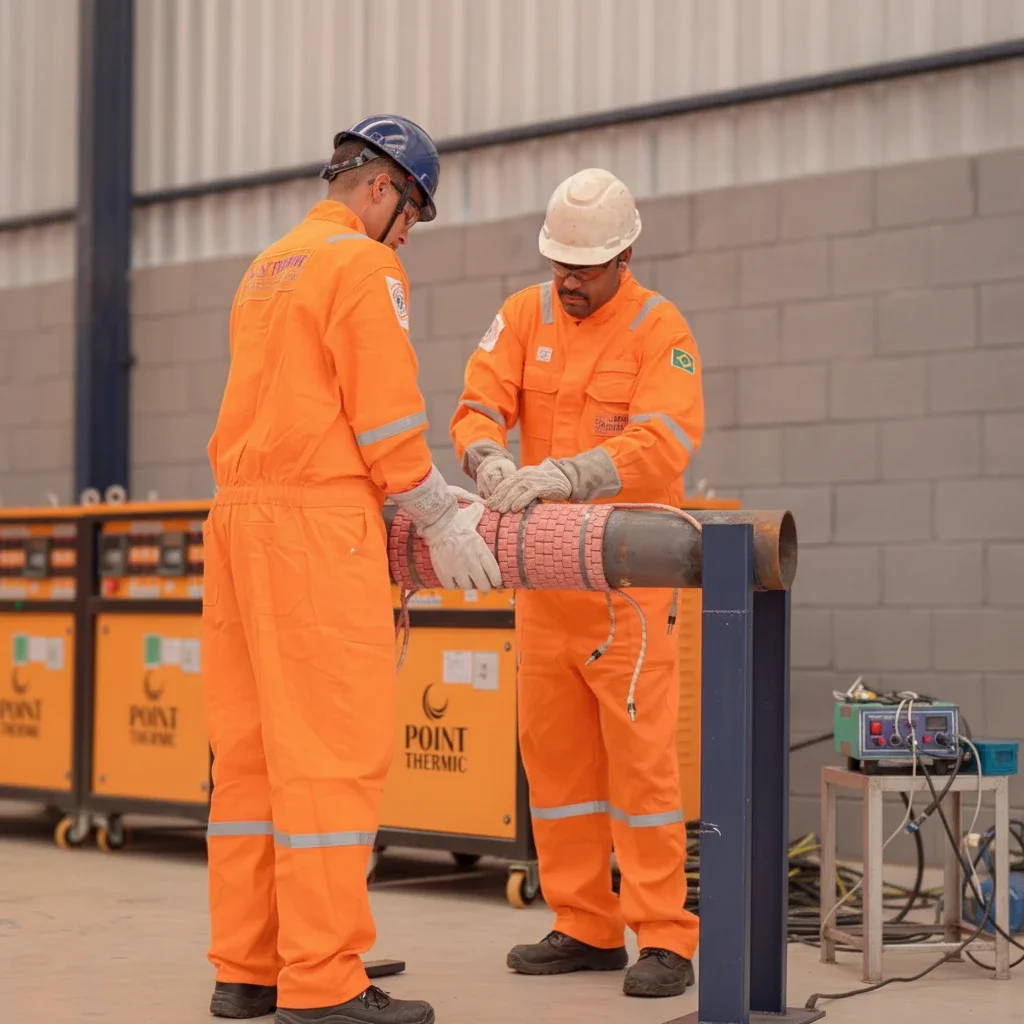
Clique nas imagens para ampliar
O que é o Serviço de pós-aquecimento para soldagem e por que ele importa?
O serviço de pós-aquecimento para soldagem é uma etapa crítica de controle térmico aplicada após a execução da solda.
Seu objetivo é manter a junta soldada sob condições de temperatura definidas por um procedimento técnico, com acompanhamento adequado para favorecer a redução do hidrogênio residual e diminuir o risco de trincas por hidrogênio.
A aplicação correta depende das características do material, da configuração da junta, do processo de soldagem e dos requisitos técnicos aplicáveis ao projeto.
Em soldas críticas, especialmente em tubulações de processo e componentes submetidos a alta responsabilidade operacional, o controle do período imediatamente posterior à soldagem pode contribuir para a integridade da junta.
O aquecimento controlado auxilia na difusão do hidrogênio presente na região soldada, reduzindo uma das condições associadas à formação de descontinuidades.
Isso não significa que o pós-aquecimento, isoladamente, elimine todos os riscos. A avaliação deve considerar também consumíveis, preparação, execução, inspeção, espessura, material e procedimento de soldagem qualificado.
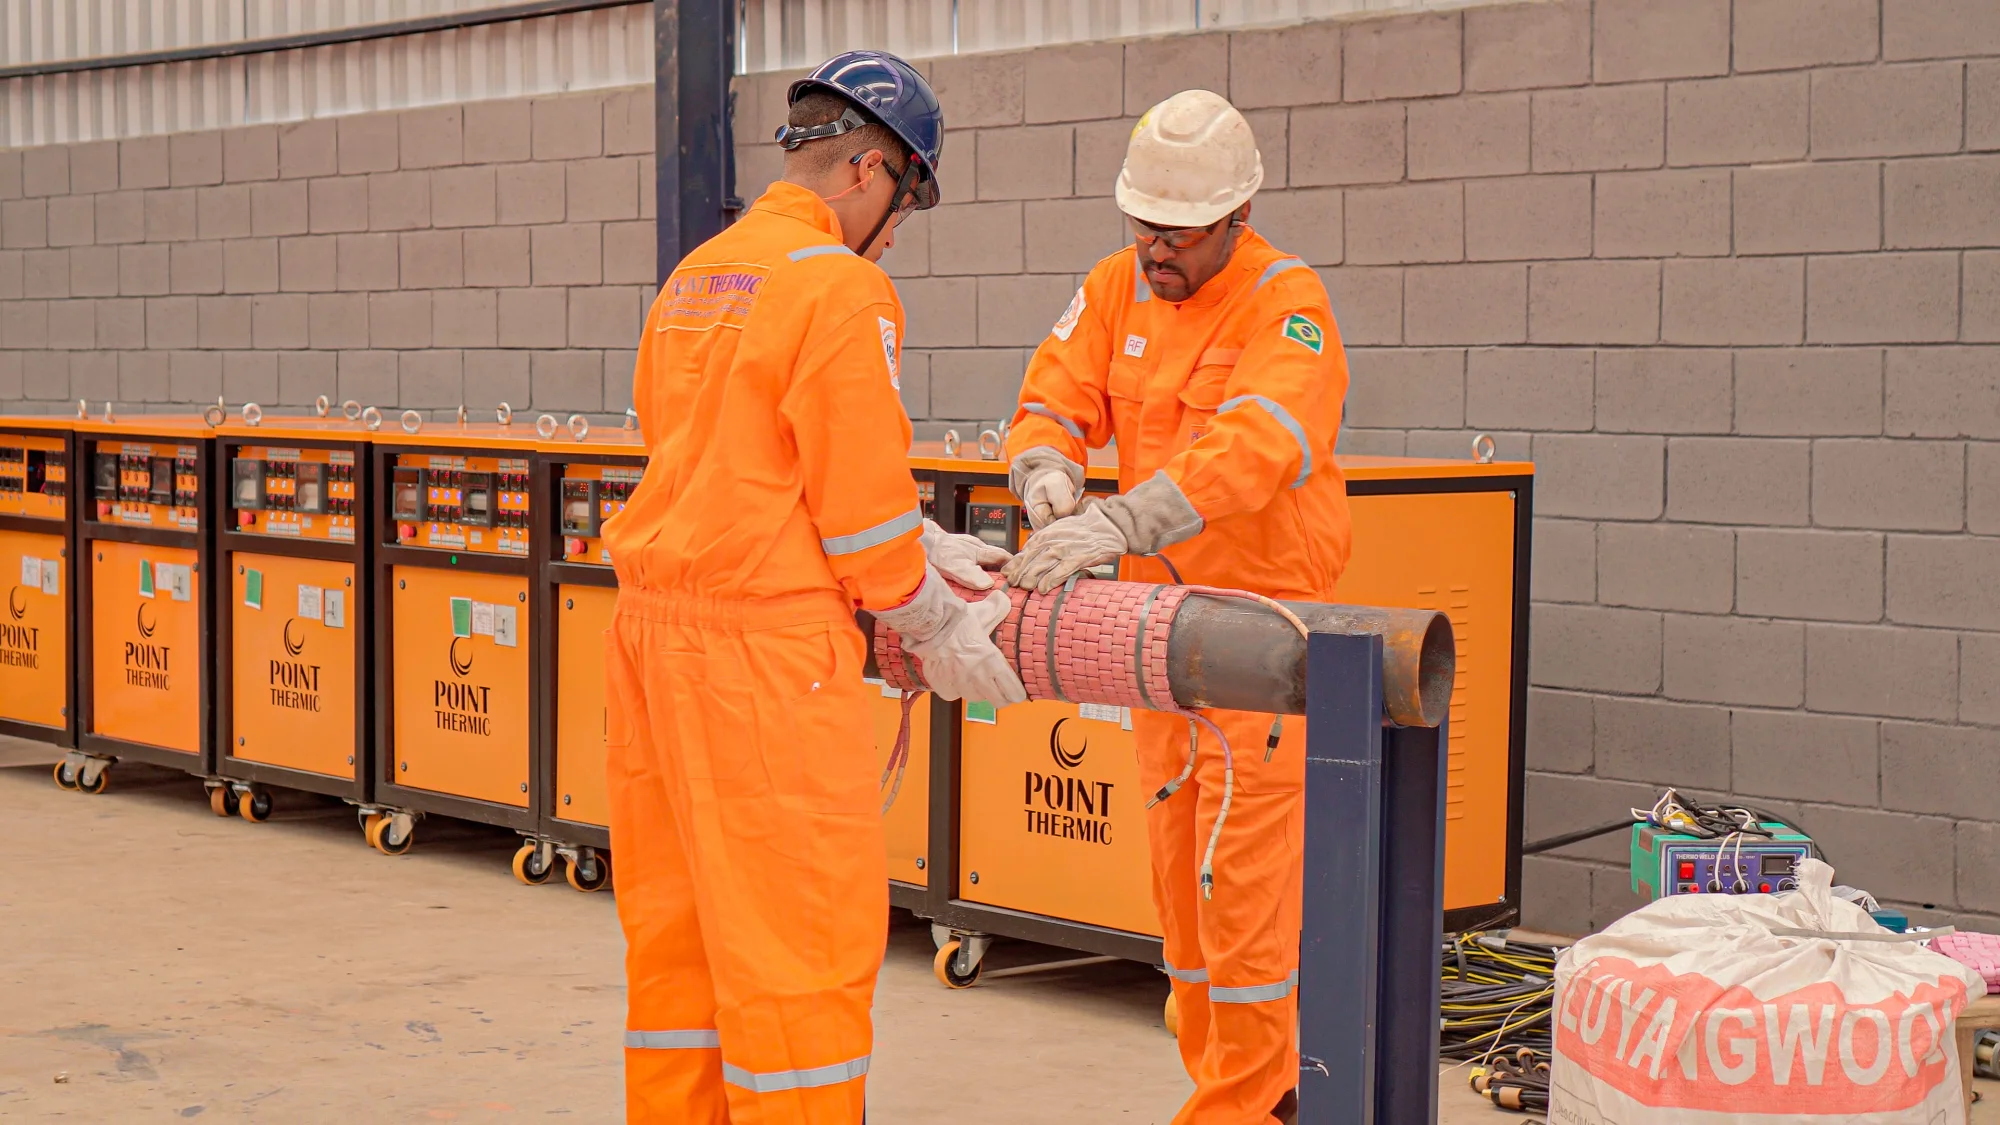
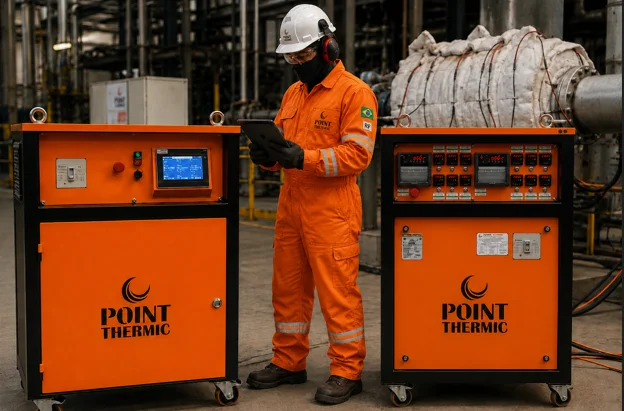
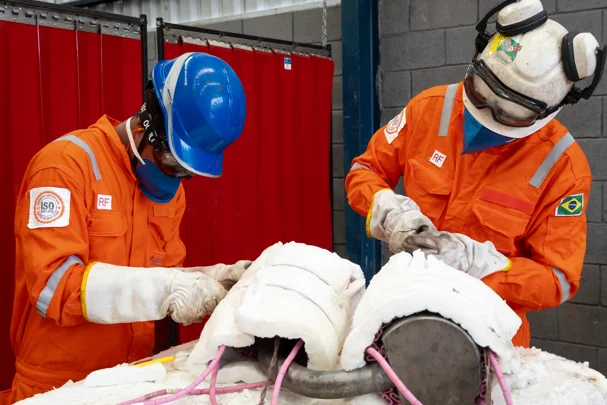
Na prática, o serviço envolve a aplicação localizada de calor e o acompanhamento da temperatura por termopares, conforme parâmetros e critérios definidos para a intervenção.
Esse monitoramento permite verificar a evolução térmica da região de interesse e apoiar o registro do processo.
O controle deve ser realizado por equipe tecnicamente capacitada, com atenção à segurança, à distribuição do aquecimento e à rastreabilidade das informações relevantes.
Entre os benefícios técnicos esperados de uma aplicação devidamente especificada estão:
- Apoio ao controle do hidrogênio residual na junta soldada;
- Redução do risco de trincas por hidrogênio, quando a medida for indicada pelo procedimento aplicável;
- Maior previsibilidade do controle térmico após a soldagem;
- Suporte à confiabilidade operacional de componentes soldados;
- Documentação mais consistente da etapa térmica executada.
A Point Thermic Equipamentos atua com soluções de tratamento térmico resistivo localizado e oferece o pós-aquecimento para soldagem para demandas industriais em diferentes setores.
Fundada em 2011 e certificada na ISO 9001:2015 desde 2021, a empresa mantém foco em controle técnico, segurança e melhoria contínua.
Para avaliar a necessidade do serviço, é importante compartilhar os requisitos do projeto e alinhar previamente o procedimento de soldagem, os critérios de temperatura, o método de monitoramento e as exigências aplicáveis.
Assim, a decisão é baseada nas condições reais da solda, sem tratar o pós-aquecimento como uma solução universal ou independente das demais etapas de controle da qualidade.
Como o pós-aquecimento atua sobre o hidrogênio residual?
Durante a soldagem, o hidrogênio pode ingressar na região da junta por diferentes fontes, como umidade, contaminantes, consumíveis, revestimentos ou condições inadequadas de armazenamento e preparação.
Parte desse hidrogênio pode permanecer dissolvida no metal de solda e na zona afetada pelo calor.
Por isso, em determinadas soldas críticas, o controle térmico após a deposição do cordão é considerado uma medida importante dentro da estratégia de prevenção de descontinuidades associadas ao hidrogênio.
O pós-aquecimento mantém a junta soldada sob uma condição térmica controlada por um período definido no procedimento aplicável.
Esse controle favorece a difusão gradual do hidrogênio para fora da região soldada antes que ele se concentre em áreas suscetíveis.
O objetivo não é substituir boas práticas de soldagem, inspeção ou qualificação, mas integrar uma etapa adicional ao controle da integridade da junta quando a avaliação técnica indicar essa necessidade.
O que é hidrogênio difusível?
O hidrogênio difusível é a parcela do hidrogênio presente no material que consegue se deslocar pela microestrutura metálica.
Após a soldagem, esse deslocamento pode ocorrer em direção a regiões de maior concentração de tensões, descontinuidades, interfaces ou zonas com características metalúrgicas mais sensíveis.
A mobilidade do hidrogênio depende de fatores relacionados ao material, ao ciclo térmico, à condição da junta e à própria execução da soldagem.
Quando o hidrogênio permanece retido em uma região submetida a tensões residuais e com microestrutura suscetível, pode contribuir para o desenvolvimento de trincas por hidrogênio.
Esse fenômeno também é conhecido no contexto técnico como trincamento induzido por hidrogênio ou trincamento a frio, embora a avaliação correta dependa das características específicas de cada aplicação.
Como o controle térmico pode reduzir o risco de trincas por hidrogênio?
O aquecimento controlado após a soldagem aumenta a mobilidade do hidrogênio difusível e cria condições mais favoráveis para sua saída gradual da junta.
Ao reduzir a concentração de hidrogênio que poderia permanecer retida, o pós-aquecimento pode contribuir para diminuir um dos fatores associados ao risco de trincamento.
Essa relação não deve ser interpretada como uma garantia de eliminação de trincas.
O risco resulta da interação entre diversos elementos, incluindo composição e espessura do material, nível de restrição da junta, tensões residuais, temperatura de pré-aquecimento, aporte térmico, consumíveis, teor de hidrogênio, sequência de soldagem, condição ambiental e características metalúrgicas da região soldada.
Assim, o pós-aquecimento deve ser tratado como parte de um sistema de controle.
A prevenção também pode envolver a seleção e o condicionamento adequados dos consumíveis, a preparação das superfícies, o controle da umidade, a observância do procedimento de soldagem, a qualificação dos profissionais e a realização das inspeções previstas para o componente.
Fatores considerados na avaliação técnica
A decisão de utilizar pós-aquecimento não deve ser baseada apenas no tipo de equipamento ou no nome do setor industrial.
Uma análise responsável normalmente considera, de forma integrada:
- Material de base e características metalúrgicas relevantes;
- Espessura e geometria do componente;
- Grau de restrição da junta e tensões envolvidas;
- Processo de soldagem e consumíveis utilizados;
- Possibilidade de introdução de hidrogênio durante a execução;
- Condições ambientais e preparação da superfície;
- Sequência de passes e intervalo entre etapas da soldagem;
- Requisitos do projeto, procedimento de soldagem e documentação aplicável;
- Acessibilidade para instalação dos elementos de aquecimento e medição;
- Necessidade de registro, rastreabilidade e inspeção do ciclo térmico.
Esses fatores ajudam a definir se o pós-aquecimento é necessário, qual estratégia de controle deve ser adotada e como o ciclo precisa ser acompanhado.
Os parâmetros de temperatura, tempo, taxa de aquecimento, uniformidade e resfriamento não devem ser generalizados entre projetos.
Eles precisam seguir o procedimento qualificado, as especificações do projeto, os códigos ou normas aplicáveis e a orientação do responsável técnico.
Por que o monitoramento é essencial?
O aquecimento sem acompanhamento adequado não demonstra, por si só, que a junta permaneceu nas condições requeridas.
Em uma aplicação industrial, o controle precisa considerar a temperatura efetivamente alcançada na região de interesse e a uniformidade térmica ao longo da junta ou do componente.
Os termopares são utilizados para acompanhar a temperatura em pontos definidos pela avaliação técnica.
A quantidade, a posição e a forma de fixação dos sensores devem ser determinadas conforme a geometria, a configuração da junta e o procedimento aplicável.
O registro das leituras permite verificar a evolução do ciclo e contribui para a rastreabilidade do serviço.
Quando o processo é executado por uma empresa especializada, é importante esclarecer previamente como serão definidos os pontos de medição, como os dados serão acompanhados e quais registros integrarão a documentação da intervenção.
Na Point Thermic Equipamentos, o serviço de pós-aquecimento para soldagem é descrito como uma solução com controle preciso da temperatura após a soldagem, monitoramento via termopares e procedimentos rigorosamente definidos.
As condições específicas de cada demanda devem ser avaliadas tecnicamente, sem assumir parâmetros padronizados para todos os projetos.
A importância de um procedimento qualificado
Um procedimento qualificado estabelece os critérios que orientam a execução e o controle da atividade.
Ele deve estar alinhado ao projeto, às especificações do cliente, aos requisitos normativos e às condições reais do componente.
Também é necessário definir responsabilidades, forma de monitoramento, registros e eventuais critérios de aceitação ou de ação corretiva.
Na prática, a equipe responsável precisa avaliar o conjunto da operação, e não apenas instalar uma fonte de calor.
O posicionamento dos elementos de aquecimento, a proteção da área, o controle da temperatura e a segurança da execução devem ser compatíveis com o ambiente industrial e com as características do equipamento.
A experiência declarada da Point Thermic desde 2011, sua atuação em soluções de tratamento térmico resistivo localizado e a certificação ISO 9001:2015 da empresa são elementos que podem ser considerados na avaliação de um fornecedor.
Ainda assim, a contratação deve partir dos requisitos técnicos concretos da obra, da soldagem ou da manutenção.
Para uma avaliação adequada, É necessário reunir informações sobre o material, a junta, o procedimento de soldagem, as condições de execução e os requisitos do projeto antes de definir os parâmetros do serviço.
Diferença entre pré-aquecimento, pós-aquecimento e tratamento térmico pós-soldagem!
Em soldagens críticas, pré-aquecimento, pós-aquecimento e tratamento térmico pós-soldagem são práticas relacionadas ao controle térmico, mas não representam a mesma etapa nem têm necessariamente o mesmo objetivo.
Distinguir essas aplicações ajuda a interpretar corretamente um procedimento de soldagem, reduzir decisões inadequadas em campo e preservar a integridade da junta soldada.
O pré-aquecimento ocorre antes do início da soldagem e pode ser mantido durante a execução do cordão, conforme os requisitos do procedimento aplicável.
O pós-aquecimento é realizado imediatamente após a soldagem ou após uma etapa definida do processo, mantendo a região soldada sob controle térmico por um período determinado tecnicamente.
Já o tratamento térmico pós-soldagem, frequentemente identificado pela sigla TTPS, é um ciclo controlado de aquecimento, permanência e resfriamento que pode ter objetivos metalúrgicos e mecânicos específicos.
| Prática | Momento de aplicação | Objetivo geral | Ponto de atenção |
|---|---|---|---|
| Pré-aquecimento | Antes e, conforme o procedimento, durante a soldagem | Controlar a condição térmica inicial da junta e reduzir gradientes térmicos excessivos | A temperatura deve ser verificada na região e nos pontos definidos pelo procedimento |
| Pós-aquecimento | Após a conclusão da soldagem ou de uma etapa prevista | Auxiliar na difusão do hidrogênio residual e reduzir o risco de trincas por hidrogênio quando essa medida for tecnicamente aplicável | Não substitui a avaliação do material, do consumível, da umidade e do procedimento de soldagem |
| Tratamento térmico pós-soldagem | Depois da soldagem e conforme ciclo qualificado | Promover efeitos controlados sobre tensões residuais e propriedades da junta quando especificado | Exige parâmetros de aquecimento, permanência e resfriamento definidos para a aplicação |
Pré-aquecimento: preparação térmica da junta
O pré-aquecimento prepara o material para receber o calor da soldagem.
Ao elevar e controlar a temperatura antes da deposição do metal de solda, o processo pode contribuir para uma taxa de resfriamento mais adequada e para a redução de diferenças térmicas entre a região soldada e o material adjacente.
Essa condição é relevante na avaliação de possíveis mecanismos de trincamento e da qualidade metalúrgica da junta.
A necessidade de pré-aquecimento depende de fatores como composição e espessura do material, restrição da junta, processo de soldagem, consumível, temperatura ambiente e requisitos do procedimento qualificado.
Por isso, não é adequado estabelecer uma temperatura única para todas as aplicações.
A referência deve ser a documentação técnica aplicável ao serviço.
Pós-aquecimento: controle após a deposição
O serviço de pós-aquecimento para soldagem concentra-se no controle térmico após a execução da solda.
Em determinadas aplicações, manter a junta aquecida favorece a migração do hidrogênio difusível para fora da região soldada, contribuindo para reduzir o risco de trincas por hidrogênio.
Esse risco não depende apenas da temperatura, pois também se relaciona às condições do material, ao teor de hidrogênio, à restrição da junta, à espessura, à sequência de soldagem e à qualidade da preparação e dos consumíveis.
Assim, o pós-aquecimento não deve ser tratado como uma correção automática para qualquer descontinuidade ou como substituto de boas práticas de soldagem.
A decisão deve estar apoiada em procedimento técnico, avaliação de engenharia e requisitos normativos ou contratuais aplicáveis.
O controle por termopares e o registro das temperaturas ajudam a confirmar se o ciclo executado corresponde ao que foi definido para aquela junta.
Tratamento térmico pós-soldagem: um ciclo com finalidade própria
O tratamento térmico pós-soldagem possui escopo diferente do simples pós-aquecimento.
Quando especificado, pode buscar a redução ou redistribuição de tensões residuais, além de atender a requisitos relacionados à microestrutura e às propriedades do conjunto soldado.
O ciclo costuma exigir controle sistemático de aquecimento, temperatura de permanência, uniformidade térmica e resfriamento.
Isso significa que uma junta pode precisar de pré-aquecimento e pós-aquecimento sem necessariamente exigir um tratamento térmico pós-soldagem.
Em outra situação, o tratamento pós-soldagem pode ser obrigatório por causa do material, da espessura, do serviço, do código de projeto ou das condições operacionais.
A equivalência entre essas práticas não deve ser presumida apenas porque todas envolvem calor aplicado à junta.
Como as três práticas se relacionam?
A forma mais simples de compreender a sequência é considerar três momentos distintos. Preparação, controle da execução e controle posterior.
O pré-aquecimento atua na preparação térmica da junta; o controle de temperatura entre passes acompanha a continuidade do processo durante a soldagem; o pós-aquecimento atua depois da deposição para uma finalidade definida; e o tratamento térmico pós-soldagem, quando requerido, aplica um ciclo específico após a solda.
Em projetos de tubulações de processo e componentes de alta responsabilidade, a escolha entre essas medidas deve considerar o conjunto de documentos aplicáveis, incluindo especificação do material, procedimento de soldagem, requisitos de inspeção, critérios de aceitação e condições de operação.
Uma análise técnica também deve verificar se a demanda corresponde a um pós-aquecimento, a um tratamento térmico resistivo localizado ou a uma combinação de controles prevista no projeto.
A Point Thermic Equipamentos atua com soluções de tratamento térmico resistivo localizado e pós-aquecimento para soldagem, utilizando monitoramento via termopares e procedimentos tecnicamente definidos conforme as informações da demanda.
Para avaliar a alternativa adequada, é importante encaminhar os dados disponíveis da junta, do material, do serviço, do procedimento de soldagem e dos requisitos aplicáveis, evitando contratar uma modalidade sem antes confirmar sua finalidade técnica.
Monitoramento de temperatura com termopares e controle do processo
O monitoramento da temperatura é uma etapa essencial do pós-aquecimento para soldagem, especialmente quando a junta soldada integra tubulações de processo ou componentes de alta responsabilidade operacional.
Qual é a função dos termopares?
Os termopares são sensores utilizados para medir a temperatura em pontos previamente definidos da região aquecida.
Durante o pós-aquecimento, essas medições ajudam a acompanhar se a junta permanece dentro das condições térmicas estabelecidas no procedimento aplicável, em vez de depender apenas de uma avaliação visual ou de uma leitura isolada.
A escolha dos pontos de medição deve considerar a configuração da junta, a área submetida ao aquecimento, a geometria do componente e a forma como o calor é distribuído.
Em uma avaliação técnica, também podem ser considerados o acesso à região soldada, a posição do componente e a necessidade de observar possíveis diferenças de temperatura entre áreas distintas.
O objetivo é obter uma leitura representativa do conjunto, respeitando os critérios definidos para aquela intervenção.
Acompanhamento térmico durante o processo
O controle não se limita à instalação dos sensores.
É necessário acompanhar a evolução da temperatura ao longo do pós-aquecimento, observando o comportamento térmico da junta e a manutenção das condições previstas no procedimento.
Esse acompanhamento contribui para identificar desvios que possam exigir uma avaliação técnica antes da continuidade ou do encerramento da operação.
Em aplicações industriais, o arranjo do aquecimento e a posição dos termopares devem ser compatíveis com o escopo do trabalho.
A definição desses elementos deve ser feita por profissionais habilitados e com base nas informações do projeto, nos documentos de soldagem e nos requisitos técnicos aplicáveis.
Não existe um posicionamento único que possa ser aplicado indistintamente a todas as juntas ou equipamentos.
Registro, rastreabilidade e tomada de decisão
O registro das temperaturas e das etapas relevantes do processo é uma boa prática para fortalecer a rastreabilidade da operação.
Conforme os requisitos do projeto e os procedimentos adotados, os registros podem apoiar a verificação das condições executadas, a análise de eventuais desvios e a organização da documentação técnica da soldagem.
Uma rotina de controle pode incluir a identificação da junta ou do componente, a associação dos termopares aos pontos de medição, o acompanhamento das leituras e a documentação das ocorrências relevantes.
A forma e o nível de detalhamento desses registros devem seguir o sistema de qualidade, o procedimento aprovado e as exigências do contratante ou da aplicação industrial.
A rastreabilidade também facilita a comunicação entre a equipe de execução, a supervisão, a inspeção e a engenharia.
Dessa maneira, as decisões relacionadas ao processo podem ser baseadas em informações documentadas, e não apenas em observações informais realizadas durante o serviço.
Importância de procedimentos rigorosamente definidos
O pós-aquecimento deve ser executado conforme um procedimento tecnicamente adequado à junta, ao material, à espessura, à condição de serviço e aos demais fatores relevantes do projeto.
Parâmetros de temperatura, duração, distribuição do aquecimento, posicionamento dos sensores e critérios de aceitação não devem ser definidos de forma genérica ou substituídos por estimativas.
Por esse motivo, a análise deve considerar documentos como especificações do projeto, procedimento de soldagem, requisitos de inspeção e referências normativas aplicáveis.
A necessidade do pós-aquecimento e seus critérios de execução dependem da avaliação técnica da situação.
O monitoramento por termopares contribui para o controle do processo, mas não substitui a qualificação dos procedimentos, a competência da equipe nem as inspeções previstas.
Ao avaliar uma solução especializada, É necessário verificar como a empresa organiza o controle térmico, a instalação dos sensores, o acompanhamento das leituras e a documentação da atividade.
A Point Thermic Equipamentos informa atuar com tratamento térmico resistivo localizado e monitoramento via termopares, além de possuir certificação ISO 9001:2015 desde 2021.
Esses elementos devem ser analisados em conjunto com os requisitos específicos de cada demanda e com os documentos técnicos que orientam a execução.
Aplicações em soldas críticas e setores industriais
O pós-aquecimento pode ser considerado em juntas soldadas cuja falha tenha consequências relevantes para a segurança operacional, a continuidade do processo ou a integridade de equipamentos industriais.
Essa avaliação não depende apenas do setor de atuação.
Ela deve considerar o serviço ao qual o componente será submetido, o material, a geometria da junta, as condições de restrição, o procedimento de soldagem, a possibilidade de presença de hidrogênio difusível e os requisitos técnicos aplicáveis ao projeto.
Essa prática pode contribuir para a redução do hidrogênio residual e do risco de trincas por hidrogênio quando prevista por uma avaliação técnica e executada conforme procedimentos qualificados.
O pós-aquecimento não deve ser tratado como uma etapa automática ou isolada.
Sua necessidade, seus parâmetros e sua forma de acompanhamento precisam ser definidos de acordo com as características da junta e com os documentos aplicáveis.
Tubulações de processo e componentes de alta responsabilidade
Tubulações de processo, linhas de transporte, conexões, bocais, vasos, suportes soldados e outros componentes podem exigir uma avaliação mais rigorosa quando conduzem fluidos sob pressão, operam em condições severas ou estão integrados a sistemas cuja indisponibilidade gera riscos operacionais significativos.
Nesses casos, uma descontinuidade relacionada à soldagem pode afetar a estanqueidade, a resistência mecânica ou a confiabilidade do conjunto.
O pós-aquecimento pode fazer parte da estratégia de controle de uma solda crítica quando houver fatores que aumentem a atenção sobre o hidrogênio e sobre a velocidade de resfriamento da junta.
A decisão deve ser compatível com o procedimento de soldagem, a especificação do material e a avaliação de engenharia.
Também é importante diferenciar essa etapa de um tratamento térmico pós-soldagem com finalidade metalúrgica mais ampla, pois os objetivos e os requisitos de cada processo podem ser diferentes.
Óleo e gás
Em instalações de óleo e gás, a soldagem pode estar presente em tubulações, equipamentos de processo, estruturas e sistemas auxiliares.
A criticidade tende a ser maior quando a junta está associada a contenção de fluidos, pressão, temperatura, inflamabilidade ou continuidade de operações essenciais.
A análise técnica pode considerar ainda o acesso à junta, o nível de restrição da montagem e as condições de execução em campo.
Nessas aplicações, o pós-aquecimento deve ser integrado ao planejamento da soldagem, e não definido apenas depois que surgem sinais de dificuldade.
A equipe responsável precisa alinhar o procedimento aplicável, a sequência de execução, a forma de medição e os registros necessários.
O objetivo é apoiar que a condição térmica prevista seja acompanhada de maneira controlada, sem substituir inspeções, ensaios ou demais controles de qualidade exigidos para a junta.
Petroquímica e indústria química
Em plantas petroquímicas e químicas, diferentes equipamentos e linhas podem trabalhar com substâncias corrosivas, inflamáveis, tóxicas ou submetidas a condições de pressão e temperatura relevantes.
Uma solda crítica pode estar localizada em uma tubulação de processo, em um equipamento estático, em uma conexão ou em uma área cuja intervenção posterior seja complexa.
A avaliação do pós-aquecimento deve levar em conta o material e o serviço previsto para o componente.
A composição do fluido, a condição operacional e os requisitos de segurança do sistema são informações importantes para o planejamento, mas não permitem definir parâmetros térmicos por generalização.
Cada demanda deve ser analisada com base na documentação técnica do projeto e nos procedimentos aprovados para a aplicação.
Siderurgia
Na siderurgia, estruturas, linhas, equipamentos de produção e componentes sujeitos a esforços mecânicos podem envolver soldas realizadas tanto em fabricação quanto em manutenção.
O ambiente industrial pode acrescentar desafios relacionados à logística, à disponibilidade do equipamento e à necessidade de coordenar a execução com outras atividades de produção e inspeção.
Quando uma junta é classificada como crítica, a avaliação pode considerar a espessura e a configuração do componente, o grau de restrição, o material utilizado e as consequências de uma eventual falha.
O controle térmico após a soldagem pode ser uma medida prevista no procedimento, desde que tecnicamente justificada e acompanhada por instrumentos adequados, como termopares posicionados para representar a condição da junta.
Mineração
Operações de mineração utilizam tubulações, estruturas, chutes, equipamentos de transporte, sistemas de utilidades e componentes submetidos a desgaste, vibração ou esforços repetitivos.
Em atividades de manutenção, a soldagem pode ocorrer em áreas de difícil acesso ou em componentes cuja parada interfere na disponibilidade da operação.
A necessidade de pós-aquecimento não deve ser presumida apenas porque o componente pertence ao setor de mineração.
O ponto central é identificar se a junta apresenta características que justificam um controle térmico específico, considerando o material, o procedimento de soldagem, a responsabilidade do componente e as condições de serviço.
A análise também deve prever como o processo será monitorado e documentado no ambiente de execução.
Papel e celulose
Fábricas de papel e celulose reúnem linhas de processo, equipamentos, tubulações, sistemas de vapor, utilidades e estruturas metálicas com diferentes requisitos operacionais.
Uma intervenção de soldagem pode envolver áreas sujeitas a temperatura, pressão, umidade, agentes químicos ou restrições de acesso.
Em uma demanda desse tipo, a classificação da solda deve considerar a função do componente e o impacto de uma falha sobre a segurança e a continuidade do processo.
O pós-aquecimento pode ser incluído no planejamento quando indicado pela avaliação técnica, com acompanhamento da temperatura e respeito às instruções de execução.
A etapa deve permanecer alinhada às demais medidas de controle da qualidade da soldagem.
Critérios para identificar uma demanda crítica
Alguns sinais ajudam a orientar uma avaliação especializada:
- A junta participa da contenção de fluidos, pressão ou temperatura;
- Uma falha pode provocar vazamento, parada operacional, dano ao equipamento ou risco à segurança;
- O componente apresenta elevada restrição, grande espessura ou configuração que dificulta o controle da soldagem;
- O material e o procedimento indicam atenção especial ao hidrogênio difusível e à velocidade de resfriamento;
- A junta está localizada em uma área de difícil acesso para reparo ou inspeção posterior;
- O equipamento atende a um processo contínuo ou a uma operação de alta responsabilidade;
- O projeto, a especificação do cliente, o procedimento de soldagem ou a norma aplicável prevê controle térmico após a soldagem;
- Há necessidade de registrar temperaturas e demonstrar rastreabilidade da execução.
Esses critérios não substituem a análise de um profissional habilitado nem determinam, sozinhos, que o pós-aquecimento seja obrigatório.
Eles servem para indicar quando uma conversa técnica deve ocorrer antes da execução da solda ou da intervenção de manutenção.
Planejamento técnico da aplicação
Para avaliar uma demanda de pós-aquecimento em soldas críticas, É necessário reunir informações como identificação do componente, desenho ou isométrico, material, espessura, tipo e localização da junta, procedimento de soldagem, condições de serviço, acessibilidade, requisitos de inspeção e documentos contratuais ou normativos aplicáveis.
Também devem ser esclarecidos o momento da intervenção, as condições do local, a disponibilidade de energia e a necessidade de acompanhamento ou registro da temperatura.
A Point Thermic Equipamentos mantém atuação com tratamento térmico resistivo localizado, monitoramento por termopares e atendimento a setores como óleo e gás, petroquímica, siderurgia, mineração, papel e celulose e química.
A empresa também declara capacidade de atendimento em todo o território nacional, mobilização rápida e personalização dos serviços.
Para uma avaliação responsável, essas informações devem ser complementadas pelos dados específicos da junta e pelos requisitos do projeto, sem presumir parâmetros, prazos ou resultados antes da análise técnica.
Assim, o serviço de pós-aquecimento para soldagem pode ser relevante em diferentes segmentos industriais, mas sua aplicação deve resultar de uma decisão documentada e compatível com a criticidade do componente.
O valor do processo está no controle térmico planejado, no monitoramento adequado e na integração com o procedimento de soldagem e os demais controles de integridade da instalação.
Como avaliar a contratação de um serviço de pós-aquecimento?
A contratação de um serviço de pós-aquecimento para soldagem deve começar pela compreensão das condições reais da intervenção.
Mais do que solicitar apenas um equipamento ou uma equipe em campo, é importante reunir informações que permitam avaliar a junta soldada, o material envolvido, o procedimento aplicável e o nível de controle térmico necessário.
Essa preparação ajuda a transformar uma necessidade operacional em uma demanda técnica bem definida, reduzindo ambiguidades durante a análise.
Pontos de verificação de informações do projeto
Antes de solicitar uma avaliação, organize, conforme a disponibilidade do projeto, os seguintes dados:
- Identificação do equipamento, tubulação ou componente que será submetido ao pós-aquecimento;
- Localização da junta e condições de acesso para instalação dos elementos de aquecimento e dos pontos de medição;
- Material de base, espessura, geometria e configuração da junta, quando essas informações estiverem documentadas;
- Processo de soldagem utilizado e estágio previsto da intervenção;
- Procedimento de soldagem e demais documentos técnicos aplicáveis;
- Requisitos de pré-aquecimento, temperatura entre passes e pós-aquecimento definidos para a atividade;
- Quantidade de juntas, sequência de execução e possíveis restrições de produção;
- Condições ambientais e operacionais que possam interferir na montagem ou no acompanhamento do serviço;
- Requisitos de segurança, isolamento, permissão de trabalho e liberação da área;
- Necessidade de registros de temperatura, relatórios ou documentação de encerramento.
Nem todos esses dados estarão disponíveis no primeiro contato
Ainda assim, quanto mais completo for o conjunto de informações compartilhado, mais consistente tende a ser a análise da solução adequada.
Quando houver lacunas, elas devem ser identificadas abertamente, sem substituir dados de engenharia por suposições.
Documentos e procedimentos que devem ser alinhados
O pós-aquecimento precisa estar vinculado ao procedimento técnico aplicável à soldagem e ao componente.
Por isso, a avaliação deve considerar os documentos de engenharia, as especificações do projeto, os procedimentos de soldagem qualificados quando aplicáveis e os requisitos internos do contratante.
Também é importante verificar quais critérios serão usados para iniciar, manter, acompanhar e encerrar o ciclo térmico.
A definição dos parâmetros não deve ser feita apenas com base em uma prática genérica ou em uma experiência isolada.
Temperatura, tempo de manutenção, distribuição do calor, posicionamento dos sensores e forma de registro devem seguir o procedimento qualificado, a especificação do projeto e os requisitos normativos aplicáveis à situação.
A própria avaliação técnica deve esclarecer quais informações precisam ser confirmadas pelo responsável pela engenharia ou pela inspeção.
Outro ponto relevante é a rastreabilidade.
Antes da contratação, vale alinhar se serão necessários registros de temperatura, identificação dos termopares, indicação dos pontos monitorados, histórico do ciclo e relatório técnico.
Esses requisitos podem variar conforme o setor, a criticidade do componente e os critérios de aceitação definidos para a atividade.
Como avaliar a capacidade técnica do prestador?
A empresa selecionada deve demonstrar que compreende a relação entre soldagem, controle de temperatura e integridade da junta.
Na prática, isso envolve avaliar a experiência declarada em aplicações industriais, a capacidade de interpretar os requisitos do projeto, a qualificação da equipe envolvida e a disponibilidade de uma metodologia de acompanhamento compatível com a demanda.
Também é pertinente perguntar como será feito o controle da temperatura após a soldagem, de que maneira os termopares serão utilizados, quais registros poderão ser produzidos e como eventuais desvios serão tratados conforme o procedimento aplicável.
Essas perguntas não substituem a análise da engenharia, mas ajudam o contratante a diferenciar uma abordagem tecnicamente estruturada de uma solução baseada apenas na aplicação de calor.
A Point Thermic Equipamentos atua desde 2011 com soluções de tratamento térmico resistivo localizado e serviços relacionados ao pré e pós-aquecimento para soldagem.
A empresa possui certificação ISO 9001:2015, obtida em 2021, e atender demandas industriais em todo o território nacional.
Esses dados podem fazer parte da avaliação documental do fornecedor, juntamente com a verificação de sua capacidade de atender aos requisitos específicos do projeto.
A certificação, por si só, não elimina a necessidade de alinhar escopo, responsabilidades, procedimentos e critérios de controle.
Mobilização e personalização da solução
A mobilização deve ser analisada em conjunto com as características da área, o acesso à junta, a sequência de soldagem e os requisitos de segurança.
Em demandas industriais, a solução pode precisar ser adaptada à geometria do componente, ao espaço disponível, à quantidade de pontos de controle e à rotina operacional do local.
Por isso, É necessário descrever previamente as limitações da instalação e as condições de trabalho conhecidas.
A Point Thermic destaca como atributos de sua atuação a rapidez na mobilização e a personalização dos serviços.
Esses atributos devem ser entendidos como pontos para discussão na etapa de escopo, e não como promessa automática de prazo ou de resultado.
A confirmação depende das informações técnicas fornecidas, da disponibilidade necessária para a demanda e das condições efetivas de execução, que devem ser alinhadas diretamente com a empresa.
Uma boa solicitação também separa claramente o que pertence ao prestador e o que permanece sob responsabilidade do contratante, da engenharia, da inspeção ou da operação.
Essa divisão pode abranger liberação da área, acesso ao componente, documentação, segurança, acompanhamento do ciclo térmico e aprovação dos registros.
O que enviar para solicitar uma análise técnica?
Para avançar de forma objetiva, encaminhe à Point Thermic uma descrição da necessidade acompanhada dos documentos disponíveis e das restrições conhecidas.
Informe se a demanda está relacionada a uma intervenção programada, uma necessidade emergencial ou uma contratação recorrente, sem presumir que essas modalidades tenham as mesmas condições técnicas ou comerciais.
Na solicitação, destaque a identificação do componente, a localização da junta, os materiais e espessuras documentados, o procedimento de soldagem, os requisitos de temperatura, a quantidade estimada de juntas, as condições de acesso e os registros esperados.
Se houver normas internas, especificações do cliente ou exigências de inspeção, elas também devem ser disponíveis para análise.
A conversa técnica deve servir para confirmar o escopo, os documentos necessários, a forma de monitoramento, as responsabilidades de cada parte e a modalidade mais adequada de atendimento.
A partir daí, a empresa poderá orientar a avaliação da prestação de serviço e, quando pertinente, das alternativas de locação ou venda de equipamentos para tratamento térmico.
O objetivo é escolher uma solução compatível com o procedimento aplicável e com a criticidade da solda, sem tratar uma modalidade como universalmente superior.
Serviço, locação ou venda de equipamentos para tratamento térmico
A escolha entre contratar um serviço especializado, locar equipamentos ou adquirir uma solução própria depende do escopo da operação, da frequência das intervenções, da disponibilidade de profissionais qualificados e dos requisitos de controle definidos para cada projeto.
Essas modalidades não são universalmente equivalentes nem existe uma alternativa melhor para todos os cenários. A decisão deve considerar os riscos do trabalho, a infraestrutura disponível e o procedimento aplicável.
Contratação de uma prestação de serviço
Na prestação de serviço, a empresa especializada participa da execução do tratamento térmico conforme os requisitos técnicos definidos para a atividade.
Esse modelo pode ser adequado quando o contratante precisa de apoio para planejar e realizar uma intervenção específica, inclusive em soldas críticas, paradas industriais ou demandas que exigem mobilização e personalização.
Além da disponibilização dos recursos necessários à execução, a contratação de um serviço permite alinhar previamente informações como:
- Material e espessura dos componentes;
- Tipo e localização das juntas soldadas;
- Ciclo térmico previsto no procedimento aplicável;
- Pontos de medição e acompanhamento da temperatura;
- Condições de acesso e segurança da área;
- Critérios de registro, inspeção e rastreabilidade.
No caso da Point Thermic Equipamentos, a prestação de serviços de tratamento térmico integra o portfólio da empresa, que também atua com pré e pós-aquecimento para soldagem.
A avaliação deve ser feita a partir dos requisitos reais do projeto, sem substituir procedimentos qualificados, especificações de engenharia ou normas aplicáveis.
Quando a locação de equipamentos pode ser considerada?
A locação pode ser avaliada por empresas que precisam utilizar equipamentos de tratamento térmico durante uma determinada atividade, mas não pretendem incorporá-los permanentemente ao próprio patrimônio.
Esse cenário pode ocorrer em intervenções pontuais, paradas de manutenção, ampliações industriais ou períodos em que a demanda varia.
Antes de optar pela locação, é importante verificar se a equipe responsável possui capacidade para instalar, operar, monitorar e documentar o processo conforme os requisitos técnicos.
Também devem ser analisados o tipo de equipamento necessário, a compatibilidade com a aplicação, a disponibilidade de infraestrutura e as responsabilidades definidas entre as partes.
A Point Thermic oferece locação de equipamentos para tratamento térmico.
As condições técnicas e comerciais devem ser confirmadas diretamente com a empresa, considerando o escopo específico, a modalidade de uso e os requisitos de segurança da operação.
Quando a aquisição de equipamentos pode fazer sentido?
A compra pode ser considerada por organizações que possuem demanda recorrente e desejam estruturar internamente determinadas atividades de tratamento térmico.
Entretanto, a aquisição envolve mais do que obter o equipamento. Requer planejamento de operação, capacitação, manutenção, armazenamento, calibração quando aplicável, controle documental e definição de responsabilidades.
A decisão deve considerar a frequência de utilização, a diversidade de aplicações, a disponibilidade de profissionais habilitados e a capacidade de manter o processo sob controle ao longo do tempo.
Em algumas situações, contratar uma equipe especializada pode ser mais compatível com o escopo; em outras, a aquisição pode integrar uma estrutura industrial já existente.
A Point Thermic também informa atuar na venda de equipamentos para tratamento térmico
A especificação adequada deve ser analisada de acordo com o processo, o componente, o ciclo térmico e os controles exigidos, evitando a escolha baseada apenas em características genéricas do equipamento.
Integração com o tratamento térmico resistivo localizado
A prestação de serviço, a locação e a venda podem estar relacionadas ao tratamento térmico resistivo localizado, técnica utilizada para concentrar o aquecimento em uma região definida do componente, conforme o planejamento técnico da intervenção.
A aplicação pode exigir distribuição controlada de calor, acompanhamento por termopares e registros compatíveis com o procedimento adotado.
Essa integração é especialmente relevante quando o trabalho envolve juntas soldadas, tubulações de processo ou componentes submetidos a condições operacionais exigentes.
O método, os parâmetros e os critérios de aceitação devem ser definidos por profissionais responsáveis pelo projeto e pela execução, considerando os materiais, a geometria e os requisitos aplicáveis.
Com experiência declarada desde 2011, certificação ISO 9001:2015 obtida em 2021 e atuação disponível em diferentes setores industriais, a Point Thermic pode ser consultada para avaliar qual das três verticais — serviço, locação ou venda — é compatível com a necessidade apresentada.
Para iniciar essa análise, compartilhe o escopo do trabalho, os desenhos ou informações disponíveis, o procedimento aplicável, o local da intervenção e os requisitos de controle térmico.
A orientação técnica final deve resultar de uma avaliação técnica específica, sem presumir que uma modalidade seja superior às demais.
Qual é a diferença entre pré-aquecimento e pós-aquecimento para soldagem?
O pré-aquecimento ocorre antes e, conforme o procedimento aplicável, durante a soldagem.
Sua finalidade geral é controlar a condição térmica inicial da junta, reduzir gradientes excessivos de temperatura e contribuir para uma solidificação mais previsível.
Essa distinção é importante porque as duas práticas não são automaticamente equivalentes nem substituem uma à outra.
O pré-aquecimento está relacionado à preparação e ao controle térmico durante a execução
O pós-aquecimento está relacionado ao controle posterior da junta, inclusive como parte da estratégia para favorecer a redução do hidrogênio difusível e diminuir o risco de trincas por hidrogênio quando essa necessidade é prevista na avaliação técnica.
O tratamento térmico pós-soldagem, por sua vez, pode ter objetivos metalúrgicos e de alívio de tensões próprios, definidos pelo projeto, pelo material, pela espessura, pelo procedimento de soldagem e pelos requisitos aplicáveis.
Quando o pós-aquecimento é considerado em uma soldagem?
A necessidade de pós-aquecimento deve ser analisada antes da execução, e não decidida apenas com base na aparência final do cordão.
Entre os fatores normalmente avaliados em uma análise de engenharia estão o tipo e a condição do material, a espessura, a geometria e a restrição da junta, o processo de soldagem, o nível de hidrogênio potencialmente introduzido, a temperatura de pré-aquecimento, a sequência de passes e a criticidade do componente.
Também podem influenciar a decisão os requisitos do projeto, a especificação de soldagem, os códigos ou normas adotados, as condições ambientais e as consequências de uma eventual descontinuidade.
Em tubulações de processo e componentes de alta responsabilidade operacional, a avaliação deve ser especialmente cuidadosa, pois a integridade da junta está relacionada à segurança operacional e à continuidade do processo industrial.
O pós-aquecimento não deve ser tratado como uma etapa universalmente obrigatória para toda solda.
Sua aplicação, seus parâmetros, sua duração e seus critérios de aceitação precisam seguir procedimento qualificado, orientação do responsável técnico e requisitos contratuais ou normativos aplicáveis ao serviço.
Como o pós-aquecimento contribui para reduzir o risco de trincas por hidrogênio?
Durante determinados processos de soldagem, o hidrogênio pode ser introduzido no metal de solda ou na região termicamente afetada.
Quando há combinação de hidrogênio difusível, microestrutura suscetível, tensões residuais e condições metalúrgicas ou geométricas desfavoráveis, pode existir risco de trincas por hidrogênio, também conhecidas como trincas retardadas.
O pós-aquecimento mantém a junta soldada sob controle térmico após a soldagem.
Essa condição pode favorecer a difusão e a saída gradual de parte do hidrogênio residual, reduzindo um dos fatores associados ao mecanismo de trincamento.
Entretanto, o aquecimento posterior não elimina automaticamente todos os riscos e não substitui o controle de consumíveis, a preparação da junta, o pré-aquecimento, a qualificação do procedimento ou a inspeção adequada.
A avaliação deve considerar o conjunto de variáveis do serviço.
Por isso, não é tecnicamente responsável aplicar uma temperatura ou um tempo padrão sem verificar o procedimento de soldagem, o material e os requisitos do componente.
A finalidade do controle térmico é contribuir para uma abordagem integrada de integridade da solda, não oferecer uma garantia isolada de desempenho.
Qual é a função dos termopares durante o pós-aquecimento?
Os termopares são sensores utilizados para acompanhar a temperatura em pontos definidos da junta ou de regiões próximas.
Durante o pós-aquecimento, eles permitem verificar se a condição térmica está sendo mantida de acordo com o procedimento estabelecido e se existem variações que exijam avaliação ou ajuste operacional.
A quantidade, a posição e a forma de fixação dos sensores devem ser determinadas conforme a geometria da peça, a distribuição esperada de calor, a espessura, a configuração da solda e os critérios do procedimento.
Em termos gerais, o monitoramento deve representar adequadamente a região de interesse, evitando que uma única leitura seja interpretada como retrato completo do comportamento térmico.
O acompanhamento pode ser associado ao registro dos valores medidos, à identificação da junta, ao período de aplicação e às ocorrências observadas durante a execução.
Essa rastreabilidade facilita a verificação posterior do processo e contribui para a organização dos registros de qualidade.
O controle técnico depende não apenas do sensor, mas também da instalação correta, da leitura confiável e da interpretação dos dados à luz do procedimento aplicável.
Quais normas e procedimentos devem orientar o pós-aquecimento?
Não existe uma única referência que possa ser aplicada indistintamente a todas as soldagens.
A base técnica deve ser definida pelo projeto, pelo cliente, pelo setor industrial, pelo material, pelo equipamento e pelo procedimento de soldagem aprovado.
Podem ser considerados códigos, normas, especificações técnicas, requisitos de inspeção e documentos de fabricação ou manutenção aplicáveis ao caso.
Antes do início do serviço, É necessário alinhar pelo menos o procedimento de soldagem, os materiais envolvidos, a identificação das juntas, a condição inicial do componente, os critérios de temperatura, o método de monitoramento, os registros requeridos e a forma de liberação da atividade.
Quando houver requisitos de segurança, acesso a áreas industriais ou interface com outras disciplinas, esses pontos também devem integrar o planejamento.
A Point Thermic trabalha com controle técnico do processo, monitoramento via termopares e procedimentos rigorosamente definidos.
A empresa também possui certificação ISO 9001:2015, obtida em 2021, como parte de seu compromisso declarado com a qualidade e a melhoria contínua.
A certificação não substitui a análise específica de cada soldagem, mas é um elemento institucional a ser considerado na avaliação documental do fornecedor.
Quando contratar um serviço em vez de considerar a locação ou a venda de equipamentos?
A prestação de serviço pode ser considerada quando a empresa contratante busca uma execução conduzida por equipe especializada, com planejamento, aplicação do aquecimento, monitoramento e controle técnico integrados à demanda.
Essa alternativa pode ser adequada para intervenções pontuais, necessidades emergenciais ou situações em que não há interesse em manter uma estrutura própria dedicada ao tratamento térmico.
A locação pode ser avaliada quando existe uma necessidade temporária de equipamentos e a execução será coordenada pela própria organização ou por uma equipe previamente definida.
Já a venda pode fazer sentido em estratégias de aquisição de ativos, recorrência de demandas ou estruturação de capacidade interna.
A escolha depende da frequência dos serviços, da disponibilidade de pessoal qualificado, dos requisitos de controle, da responsabilidade operacional e da política de manutenção e utilização dos equipamentos.
A Point Thermic informa atuar nas verticais de prestação de serviço, locação e venda de equipamentos para tratamento térmico.
A modalidade mais adequada não deve ser presumida. Precisa ser discutida a partir do escopo, dos documentos técnicos, do ambiente de trabalho e do nível de suporte necessário.
A integração com o tratamento térmico resistivo localizado também deve ser analisada conforme a configuração da junta e o objetivo do processo.
Que informações enviar para solicitar uma avaliação técnica?
Quanto mais completo for o conjunto de informações iniciais, mais objetiva tende a ser a análise da demanda.
O solicitante pode organizar, conforme a disponibilidade do projeto:
- Identificação do equipamento, da linha ou do componente;
- Desenho, isométrico, croqui ou descrição da geometria da junta;
- Material, espessura e condição de acesso;
- Processo e procedimento de soldagem aplicáveis;
- Informação sobre pré-aquecimento, consumíveis e sequência de execução;
- Localização da atividade e condições gerais do ambiente industrial;
- Quantidade e identificação das juntas envolvidas;
- Requisitos de inspeção, registros e rastreabilidade;
- Necessidade de serviço, locação ou aquisição de equipamento;
- Janela operacional, restrições de segurança e interfaces com outras equipes.
Essas informações não substituem a análise do responsável técnico.
Elas servem para estruturar a conversa, identificar documentos ausentes e esclarecer se a demanda requer contratação de serviço, disponibilização de equipamentos ou uma combinação dessas alternativas.
Também é necessário informar se o trabalho está ligado a manutenção, fabricação, parada industrial, reparo emergencial ou contrato de longo prazo, sem pressupor prazos ou condições comerciais antes da avaliação da empresa.
Como avançar com uma demanda de pós-aquecimento para soldagem?
O próximo passo é reunir os requisitos técnicos e solicitar à Point Thermic uma avaliação da aplicação pretendida.
A empresa informa atender demandas em todo o território nacional, oferecer mobilização rápida e personalizar os serviços conforme a necessidade apresentada.
Esses atributos devem ser confirmados e detalhados diretamente durante o alinhamento comercial e técnico, de acordo com o escopo real do projeto.
Na avaliação, é importante esclarecer o objetivo do pós-aquecimento, os documentos que regerão a atividade, o método de monitoramento, os registros esperados, a modalidade de contratação e as responsabilidades de cada parte.
Para empresas dos setores de óleo e gás, petroquímica, siderurgia, mineração, papel e celulose ou química, a análise deve considerar a criticidade do componente e os requisitos específicos do ambiente industrial.
Em síntese, o pós-aquecimento é uma etapa de controle térmico posterior à soldagem que pode contribuir para a redução do hidrogênio residual e do risco de trincas por hidrogênio quando tecnicamente aplicável.
A decisão deve ser baseada em procedimento, monitoramento e requisitos de segurança, e não em uma solução genérica.
Compartilhar os dados da junta, do material, do procedimento e do ambiente de trabalho é o caminho mais seguro para avaliar a alternativa adequada entre prestação de serviço, locação ou venda de equipamentos para tratamento térmico.
Para saber mais sobre Serviço de pós-aquecimento para soldagem
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.