Galeria
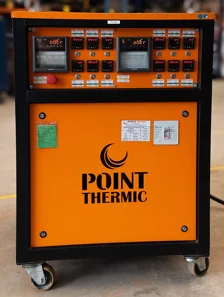
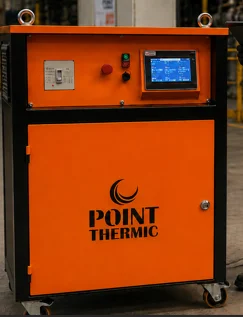
Clique nas imagens para ampliar
O que é o alívio de tensões em vasos de pressão e por que ele é realizado?
Alívio de tensões em vasos de pressão é um tratamento térmico aplicado, conforme o escopo técnico e o procedimento definido para o equipamento, com o objetivo de reduzir tensões residuais geradas principalmente por processos de soldagem.
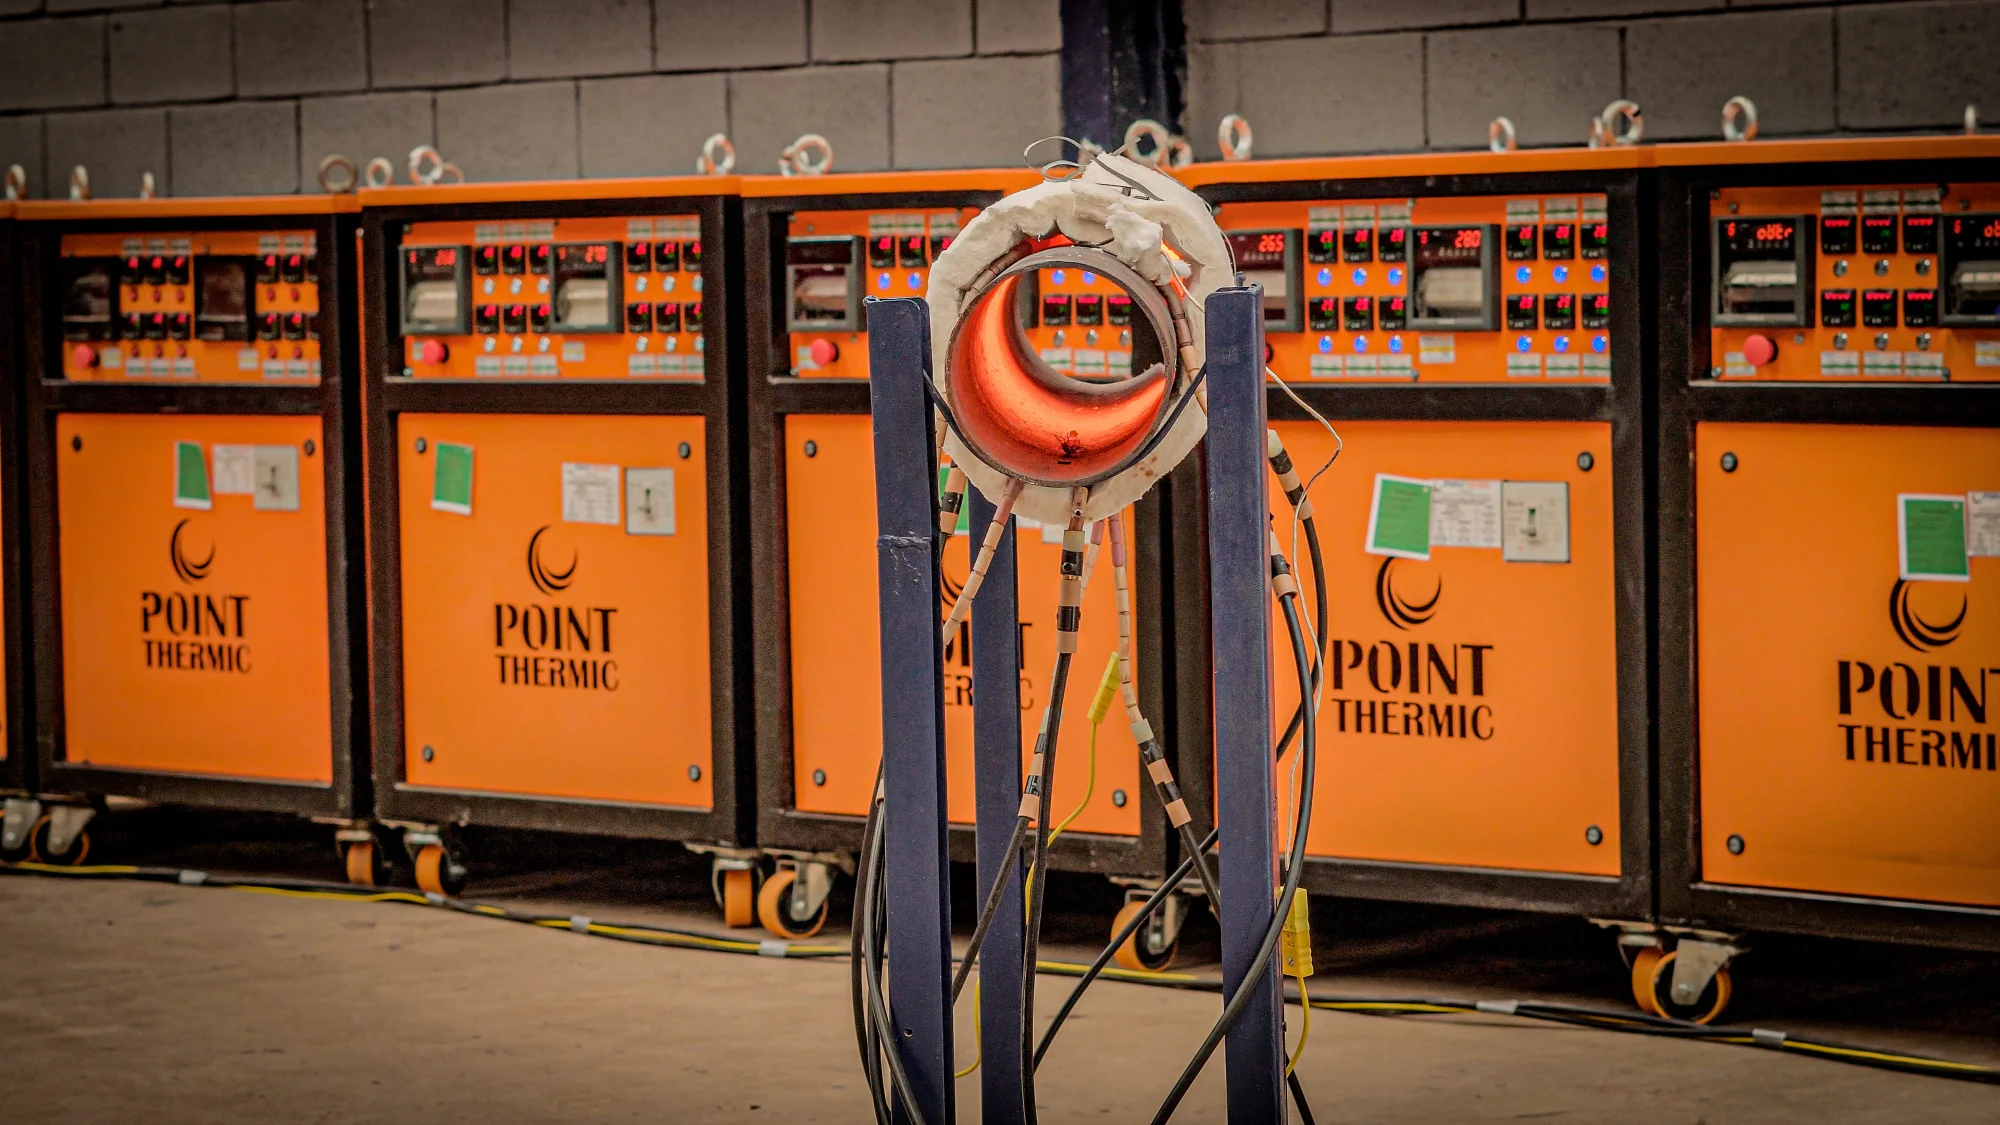
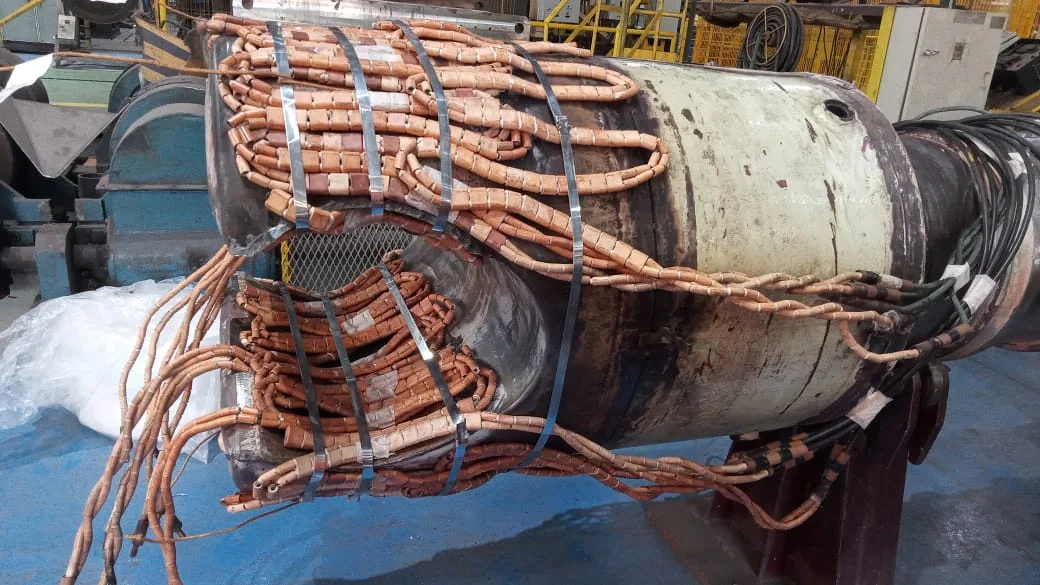
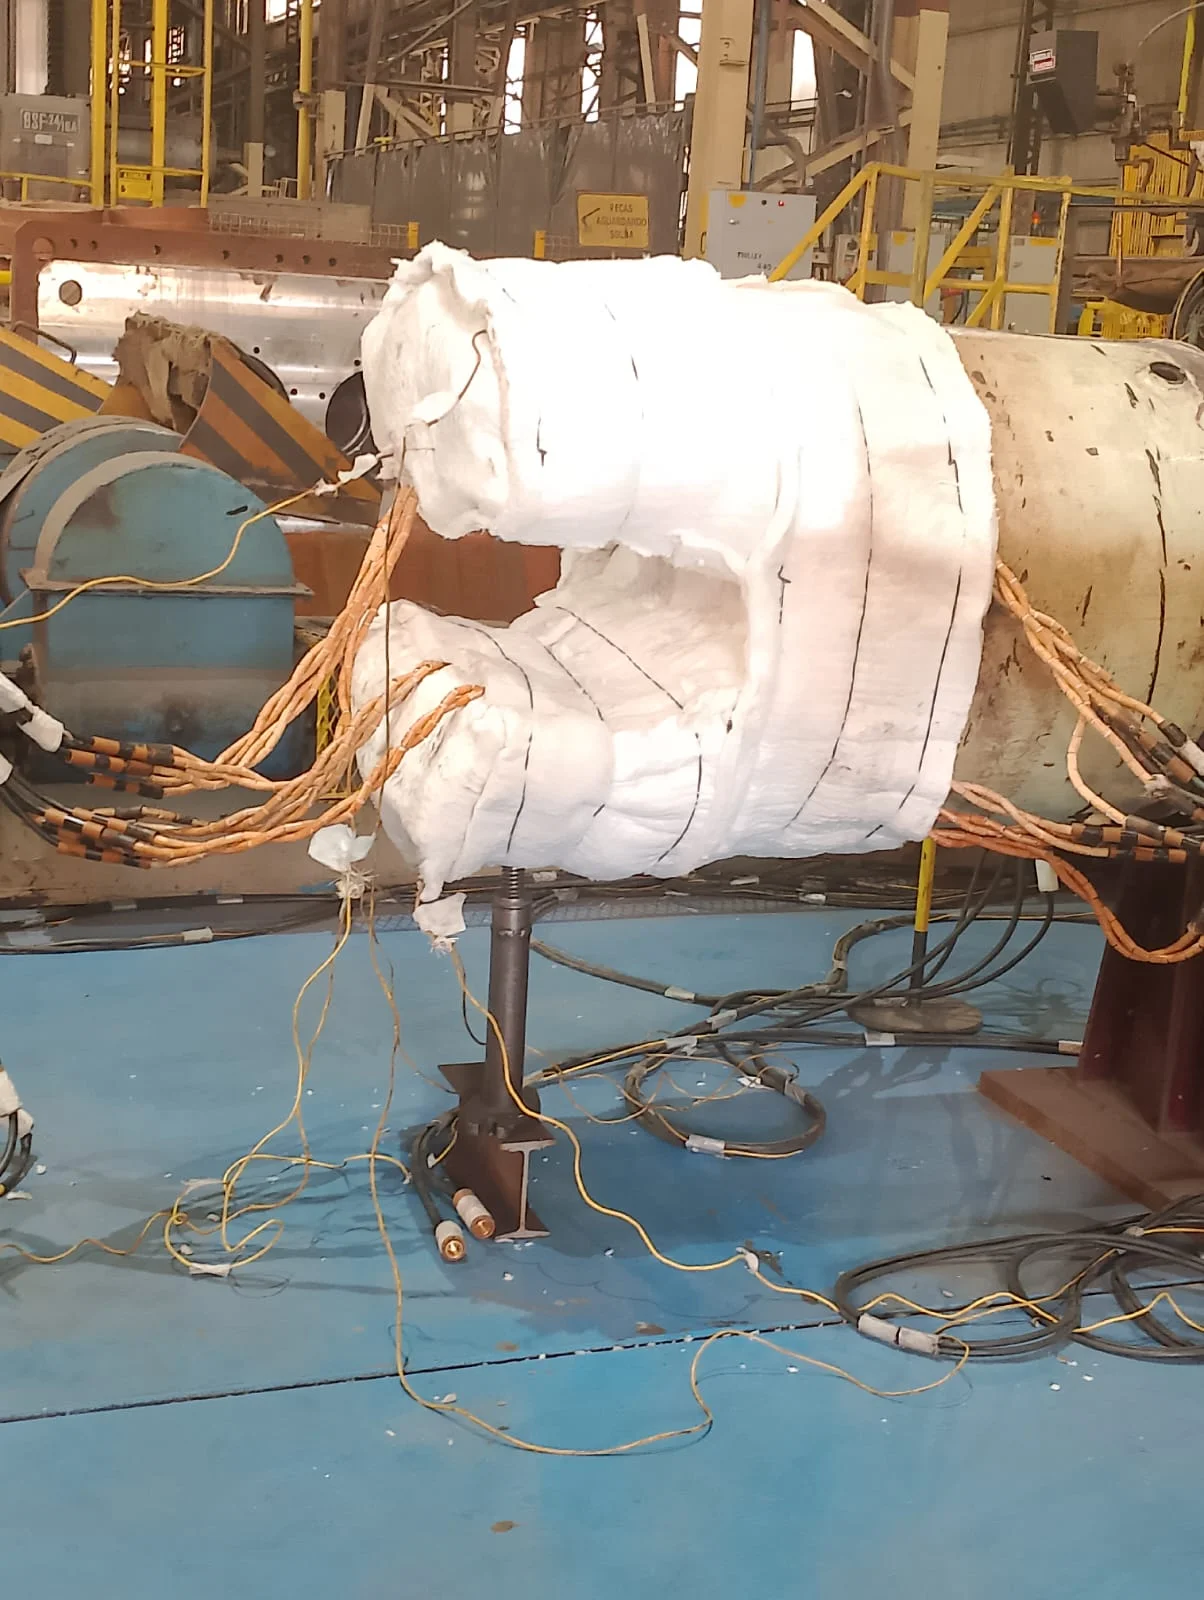
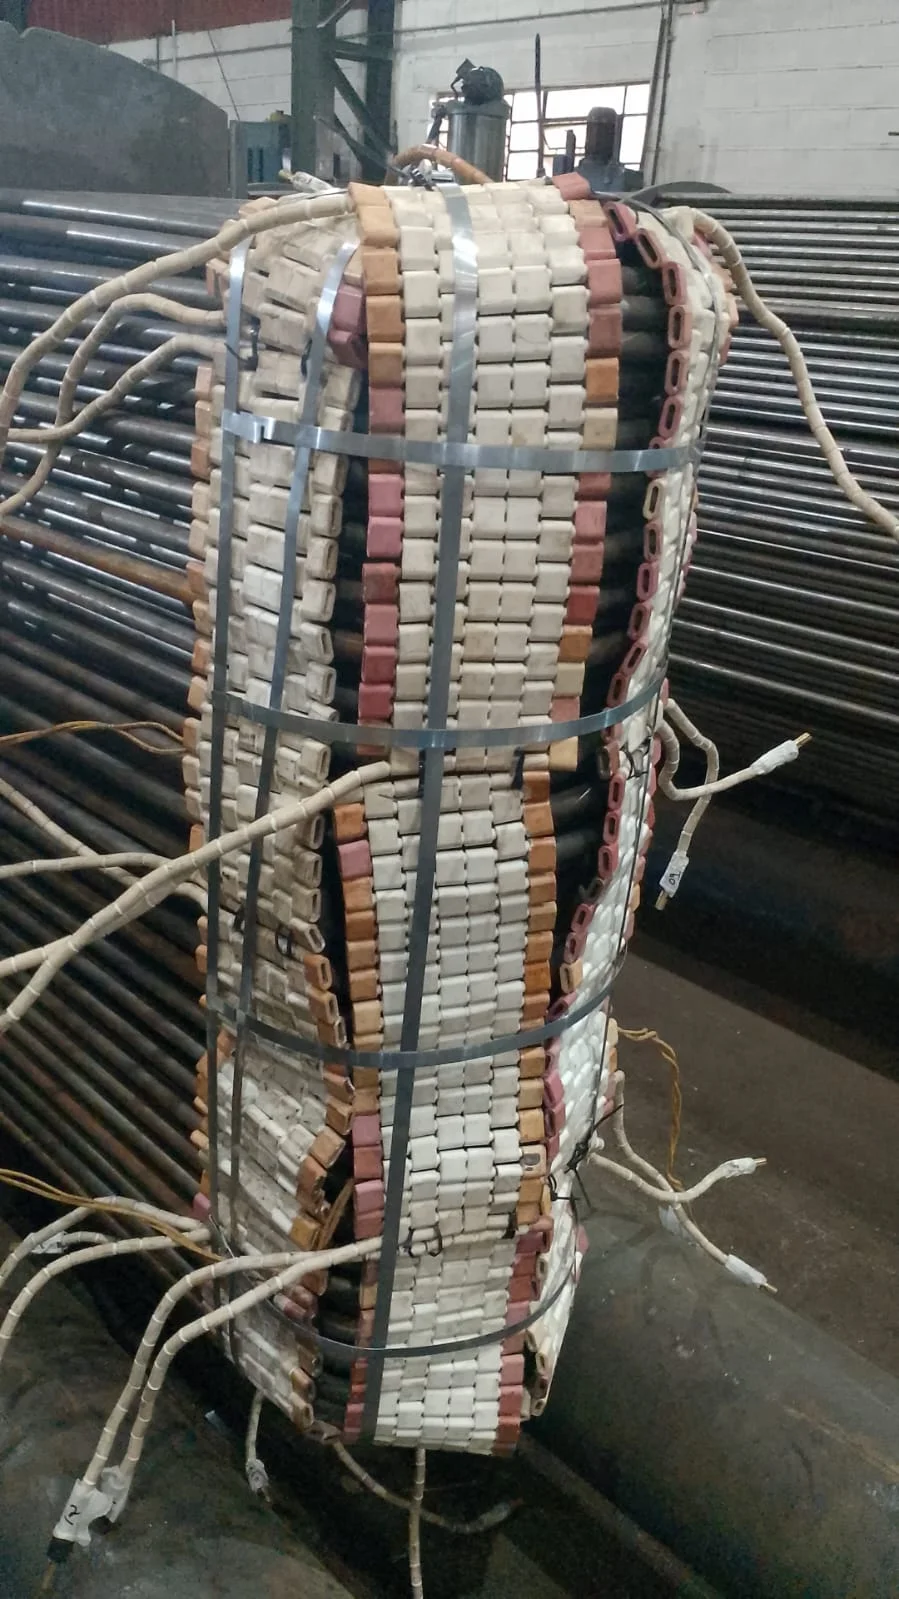
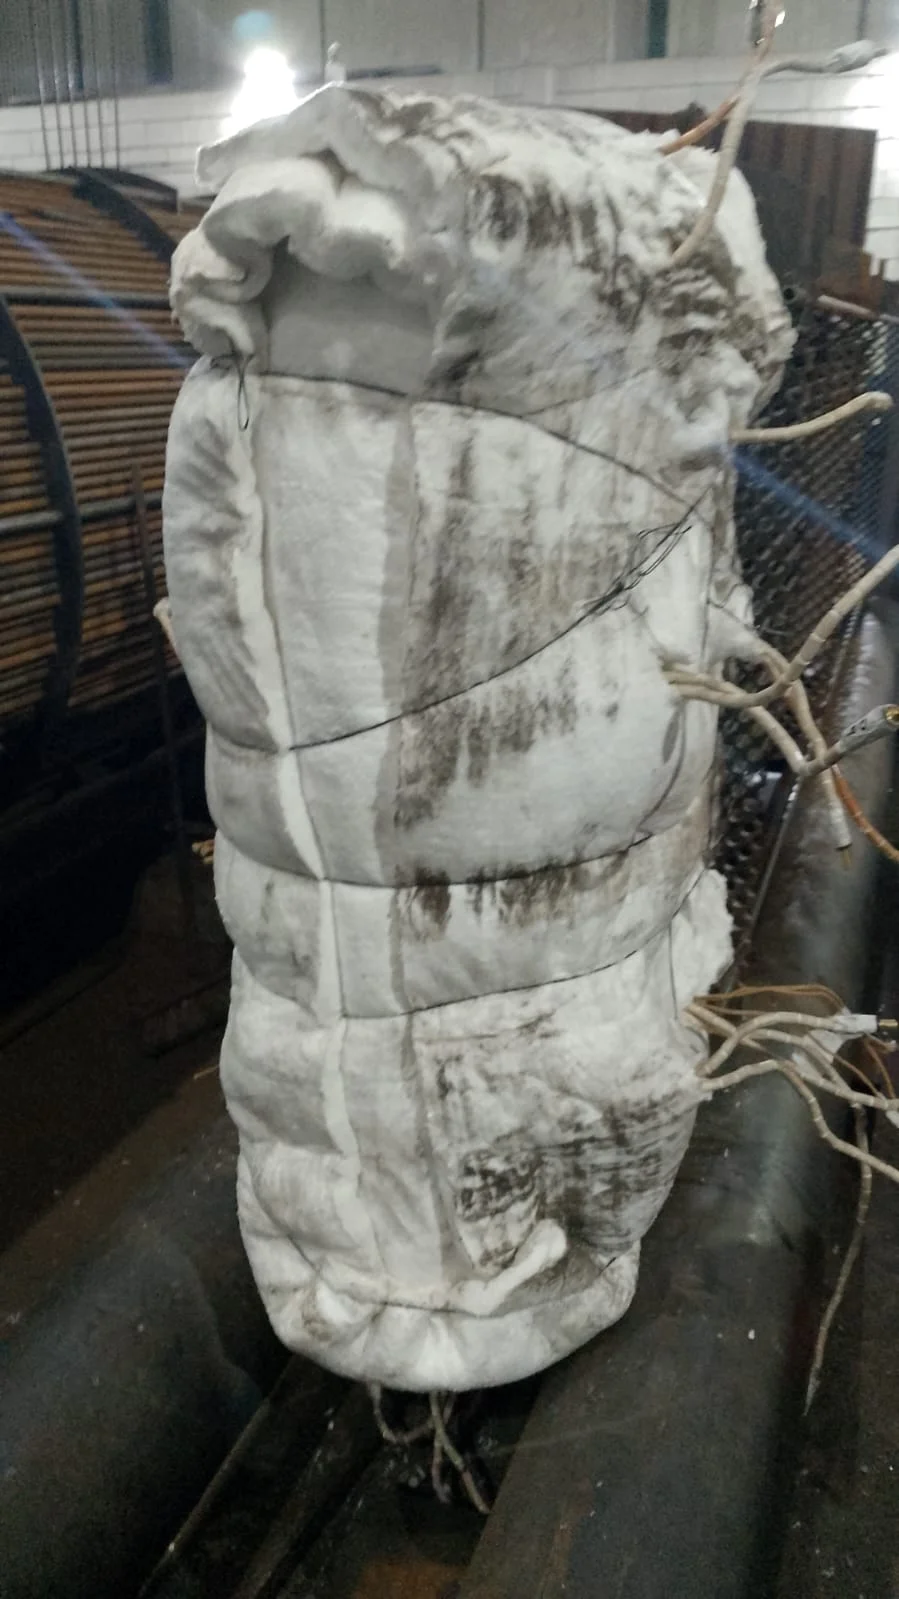
Em aplicações localizadas, resistências elétricas aquecem a região de interesse de maneira controlada, enquanto termopares calibrados monitoram a temperatura e os ciclos térmicos são registrados para apoiar a rastreabilidade do processo.
Como a soldagem gera tensões residuais?
Durante a soldagem, o metal é submetido a aquecimento intenso e localizado, seguido de resfriamento.
Essa variação térmica provoca expansão e contração diferentes entre o metal de solda, a zona termicamente afetada e o material adjacente.
Como resultado, podem permanecer tensões internas mesmo quando não há carga externa aplicada ao componente.
Essas tensões residuais não devem ser analisadas de forma isolada.
A avaliação precisa considerar o material, a geometria do equipamento, a junta soldada, o histórico de fabricação ou reparo e os requisitos técnicos aplicáveis.
Em vasos de pressão, essa análise é relevante porque a integridade estrutural depende da interação entre tensões internas, carregamentos de operação, descontinuidades e condições de serviço.
Onde o tratamento pode ser aplicado?
O tratamento térmico de alívio de tensões pode ser considerado em diferentes equipamentos e estruturas industriais, sempre de acordo com uma avaliação técnica específica.
Entre as aplicações educacionais mais comuns do setor estão:
- vasos de pressão e seus componentes soldados;
- tubulações e juntas soldadas;
- caldeiras e equipamentos submetidos a ciclos térmicos ou pressão;
- trocadores de calor e outros equipamentos industriais;
- estruturas metálicas e componentes fabricados ou reparados por soldagem.
A execução localizada pode ser adequada quando o escopo técnico concentra a necessidade de tratamento em uma junta ou região específica.
A definição do método, da área de aquecimento e dos parâmetros deve seguir o procedimento aplicável ao equipamento e aos requisitos do projeto, da fabricação, do reparo ou da inspeção.
Principais benefícios metalúrgicos e operacionais
Quando tecnicamente indicado e executado conforme os requisitos definidos, o tratamento pode contribuir para:
- reduzir tensões residuais na região tratada;
- diminuir o risco associado à formação ou propagação de trincas em condições compatíveis com a avaliação técnica;
- melhorar determinadas propriedades metalúrgicas do conjunto soldado;
- aumentar a ductilidade do material na região submetida ao tratamento;
- reduzir a dureza na zona termicamente afetada;
- apoiar a confiabilidade estrutural e a vida útil planejada do equipamento.
Esses benefícios não representam uma promessa automática de desempenho.
O resultado depende das características do material, do projeto, da soldagem, do procedimento térmico, dos controles utilizados e dos critérios de aceitação aplicáveis.
A Point Thermic realiza serviços de tratamento térmico desde 2011, utilizando resistências elétricas, termopares calibrados e registro dos ciclos térmicos.
A empresa trabalha com processos controlados e rastreáveis e que possui certificação ISO 9001:2015, aspectos que devem ser considerados na avaliação técnica do escopo adequado.
Preparação da área e definição do escopo técnico
O tratamento começa com a análise do equipamento, da junta soldada e do objetivo definido no escopo técnico.
Em vasos de pressão, tubulações, caldeiras, trocadores de calor e estruturas metálicas, a região de aquecimento deve ser delimitada considerando a geometria da peça, a posição da solda, o material disponível e o procedimento aplicável.
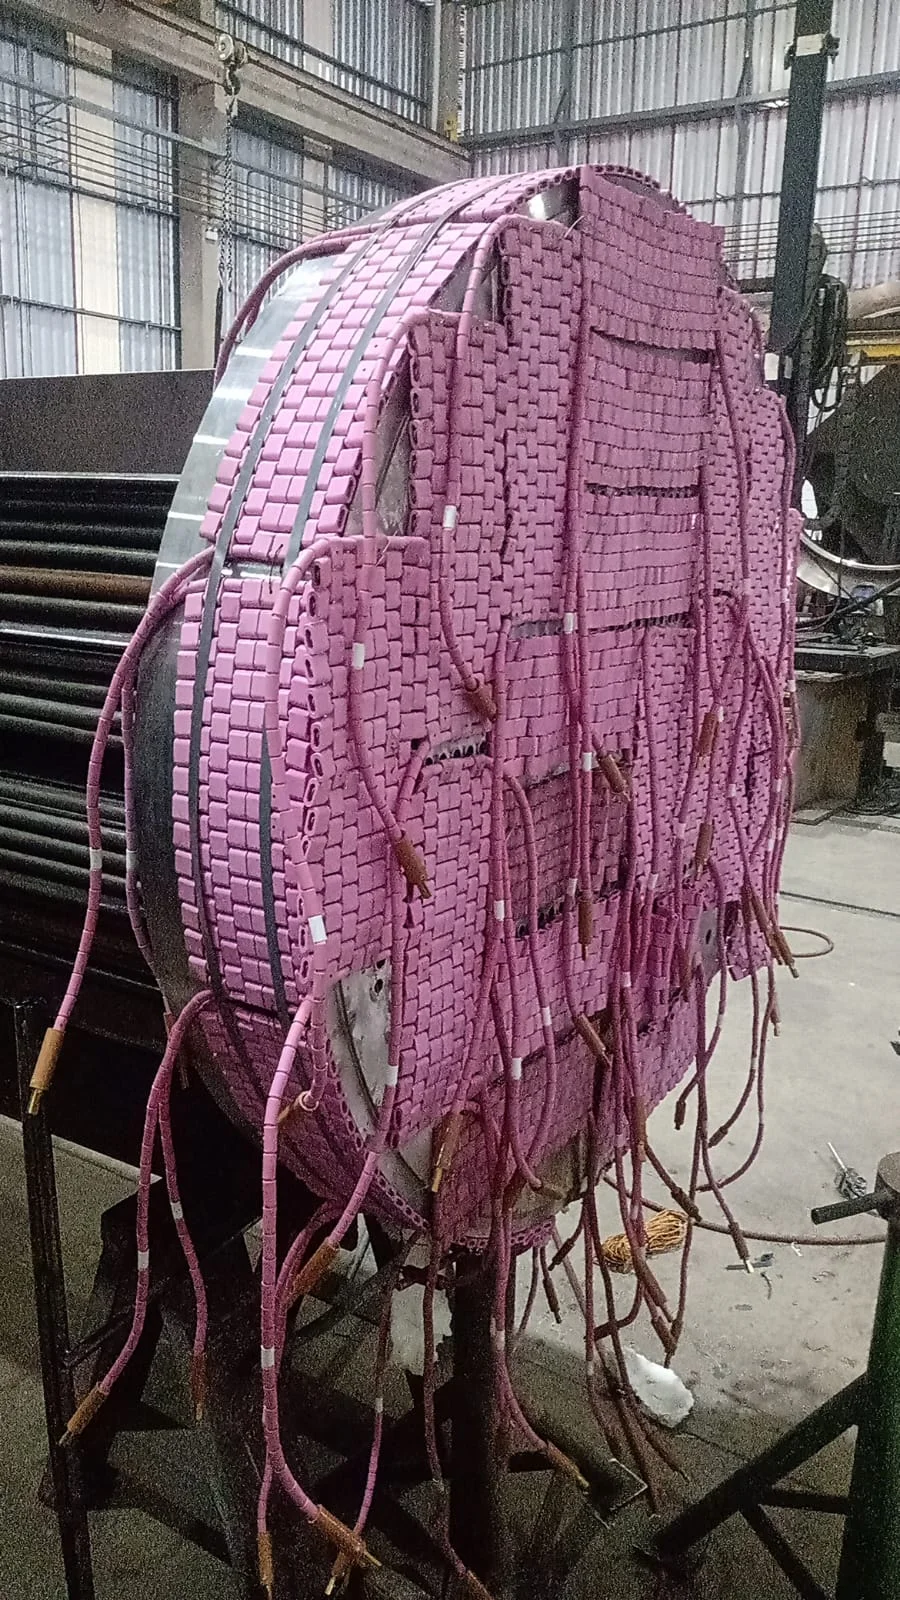
Essa preparação orienta a distribuição das resistências elétricas, a instalação dos sensores e os critérios de acompanhamento do ciclo térmico.
Antes da execução, também é necessário alinhar os requisitos de controle e registro aplicáveis ao serviço.
A definição prévia evita que o aquecimento seja tratado de forma genérica e permite adequar a operação às características do componente e da união soldada.
Aquecimento controlado por resistências elétricas
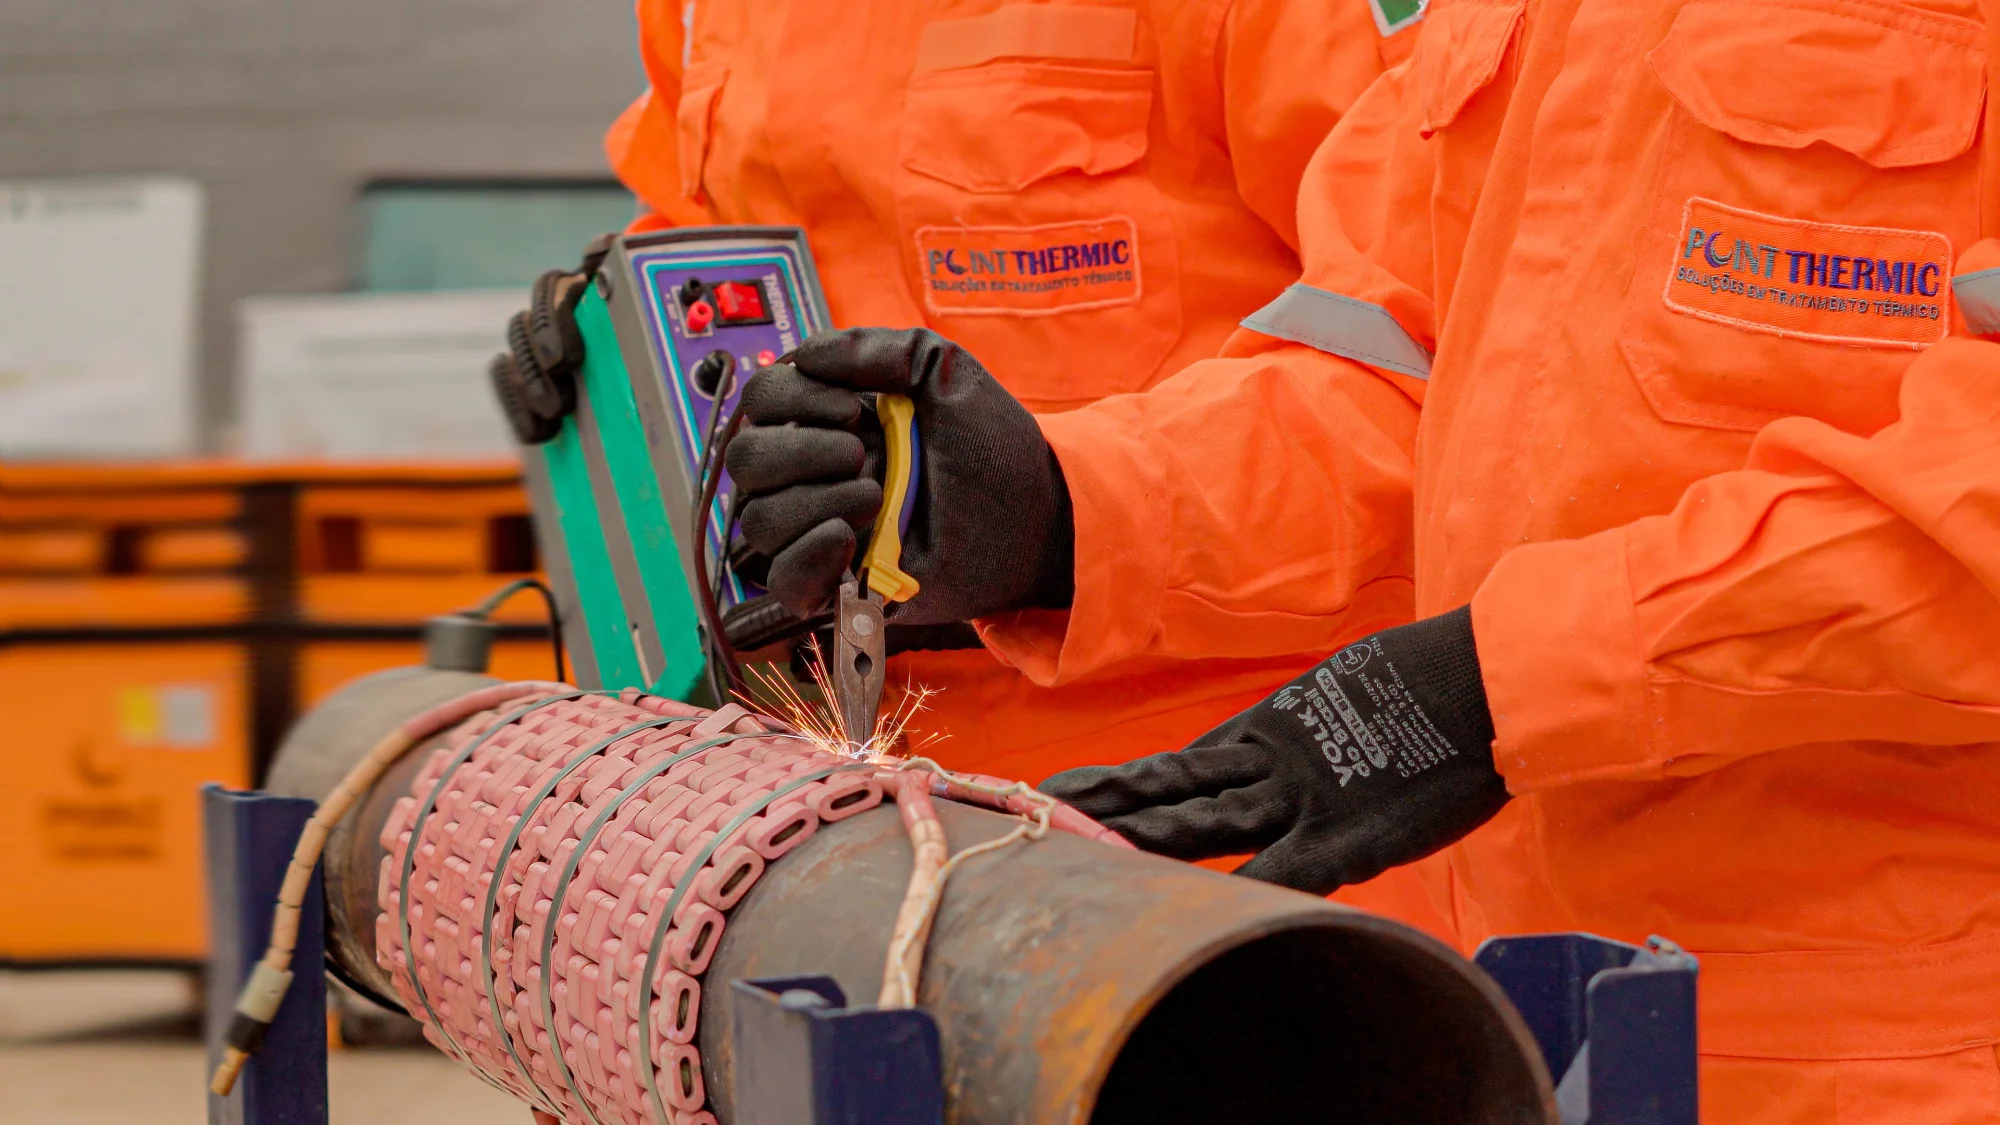
Na etapa de aquecimento, resistências elétricas são posicionadas na região definida para transferir calor de maneira localizada e controlada.
O objetivo é conduzir o componente ao ciclo térmico previsto no procedimento técnico, com evolução gradual e acompanhamento contínuo, sem substituir a avaliação de engenharia ou os requisitos estabelecidos para o equipamento.
Essa abordagem é especialmente útil quando o tratamento precisa ser realizado no próprio local de instalação ou em uma área específica do componente.
No alívio de tensões em vasos de pressão, a aplicação localizada pode ser considerada conforme o escopo técnico, a configuração do vaso, a junta soldada e os critérios definidos para o serviço.
Monitoramento com termopares calibrados
A temperatura é acompanhada por termopares calibrados instalados em pontos representativos da região tratada.
O monitoramento permite verificar a evolução térmica durante o aquecimento, a permanência no intervalo previsto e o resfriamento conforme os parâmetros estabelecidos no procedimento aplicável.
A posição dos termopares e a quantidade de pontos de medição devem ser definidas de acordo com a geometria, a espessura, a extensão da área aquecida e os requisitos técnicos do trabalho.
Assim, o controle não se limita à potência aplicada pelas resistências. Ele depende da medição efetiva da temperatura do componente ao longo do ciclo.
Registro dos ciclos térmicos e rastreabilidade
Os ciclos térmicos são registrados para documentar a execução e permitir a rastreabilidade do tratamento.
O registro deve relacionar, conforme o escopo do serviço, a identificação do equipamento ou da junta, os pontos de medição, a evolução da temperatura e as etapas relevantes do ciclo.
Essa documentação oferece uma base objetiva para a análise do atendimento ao procedimento e para a organização dos registros de qualidade.
No caso do alívio de tensões em vasos de pressão, a rastreabilidade é particularmente importante porque conecta a operação realizada ao componente, à junta tratada e aos critérios técnicos utilizados.
Procedimentos técnicos e normas aplicáveis
Os parâmetros do tratamento não devem ser definidos apenas pela experiência operacional.
Temperatura, taxa de aquecimento, tempo de permanência, distribuição dos sensores e condições de resfriamento devem seguir o procedimento técnico, as especificações do projeto e as normas aplicáveis ao equipamento e ao serviço.
A seleção desses critérios depende de informações como material, espessura, tipo de junta, finalidade do tratamento e requisitos documentais do contratante.
Por isso, a avaliação deve ser feita por profissionais habilitados e alinhada ao responsável técnico, sem presumir um único ciclo válido para todos os vasos de pressão ou estruturas soldadas.
Experiência e controle da execução
A Point Thermic atua desde 2011 com Tratamento Térmico Resistivo Localizado e reúne experiência no atendimento a aplicações industriais.
A empresa informa utilizar equipe especializada, equipamentos modernos, termopares calibrados e registro dos ciclos térmicos, mantendo os processos controlados e rastreáveis.
A certificação ISO 9001:2015, recebida pela empresa em 2021, integra os sinais de compromisso com a qualidade e a melhoria dos processos.
Para avaliar a contratação, o cliente deve consultar a Point Thermic sobre o escopo adequado, os documentos necessários e a forma de execução compatível com seu equipamento e procedimento técnico.
Benefícios, aplicações e critérios para contratar o serviço
O tratamento térmico localizado pode ser considerado quando uma junta soldada, uma região reparada ou parte de um equipamento industrial precisa passar por um ciclo controlado de aquecimento para reduzir tensões residuais e apoiar a confiabilidade estrutural.
No caso do alívio de tensões em vasos de pressão, a aplicabilidade deve ser analisada conforme o material, o projeto, o histórico de fabricação ou manutenção e os procedimentos técnicos definidos para o equipamento.
Aplicações em diferentes setores industriais
A solução é utilizada, de forma educacional e conforme o escopo técnico aplicável, em operações de óleo e gás, petroquímica, siderurgia, mineração e caldeirarias.
Entre os componentes que podem ser avaliados estão vasos de pressão, tubulações, caldeiras, trocadores de calor, equipamentos industriais e estruturas metálicas com juntas soldadas.
A decisão não deve ser baseada apenas no tipo de indústria.
É necessário verificar a condição do componente, a configuração da solda, o material envolvido, os requisitos do projeto e o procedimento de tratamento definido pelo responsável técnico.
Em determinadas situações, o aquecimento localizado por resistências elétricas pode ser uma alternativa adequada ao tratamento de uma região específica, enquanto outros casos podem exigir tratamento térmico em forno ou uma abordagem diferente.
Relação com propriedades metalúrgicas e integridade da solda
A soldagem pode gerar tensões residuais e alterações metalúrgicas na zona termicamente afetada.
Quando tecnicamente indicado, o tratamento térmico contribui para reduzir essas tensões, diminuir a dureza da região tratada e favorecer o aumento da ductilidade.
Esses efeitos podem ajudar a reduzir o risco de trincas associado a condições inadequadas de tensão e dureza, sem representar promessa automática de desempenho ou substituição das demais verificações de integridade.
A avaliação deve considerar a interação entre material, espessura, geometria, energia térmica aplicada, taxa de aquecimento, temperatura de patamar, resfriamento e requisitos do procedimento.
Por isso, os parâmetros não devem ser definidos apenas por uma referência genérica. Precisam estar vinculados ao escopo técnico e às normas aplicáveis ao equipamento.
Pontos de verificação para solicitar uma avaliação técnica
Antes de contratar o serviço, É necessário reunir:
- identificação do equipamento, componente ou estrutura a ser tratado;
- material e, quando disponível, certificados ou documentos de fabricação;
- localização, extensão e configuração da junta soldada;
- desenhos, isométricos, prontuários ou registros de manutenção pertinentes;
- procedimento de soldagem e procedimento de tratamento térmico aplicável;
- requisitos do projeto, da inspeção e das normas técnicas adotadas;
- necessidade de aquecimento localizado ou possibilidade de tratamento em forno;
- critérios para instalação dos termopares, controle de temperatura e registro do ciclo;
- formato esperado para os relatórios e demais evidências de rastreabilidade;
- condições de acesso, preparação da área e requisitos de segurança para a execução.
Com essas informações, a empresa contratada pode avaliar o escopo com maior precisão e indicar se a prestação do serviço, a locação de equipamentos ou a venda de equipamentos é a alternativa mais compatível com a necessidade apresentada.
Quando o tratamento localizado pode ser considerado?
O tratamento localizado pode ser considerado quando o requisito técnico está concentrado em uma junta soldada ou em uma região delimitada do componente, desde que o procedimento aplicável permita essa abordagem e que o controle térmico seja compatível com o projeto.
A decisão deve levar em conta a geometria do equipamento, a distribuição de calor, os limites de temperatura, a acessibilidade e os requisitos de registro.
A confirmação da aplicabilidade depende da análise técnica do caso.
Em vasos de pressão e outros equipamentos sujeitos a condições severas de operação, a definição deve ser alinhada aos documentos do projeto, às normas aplicáveis e às responsabilidades dos profissionais envolvidos.
Como a rastreabilidade contribui para a conformidade?
A rastreabilidade permite relacionar o equipamento tratado aos parâmetros efetivamente aplicados durante o ciclo térmico.
O monitoramento por termopares calibrados e o registro das temperaturas ao longo do processo fornecem evidências para a análise do atendimento ao procedimento definido.
Esses registros podem apoiar a verificação técnica, a documentação de manutenção e a avaliação de conformidade, desde que sejam produzidos conforme os requisitos estabelecidos para o serviço.
Na Point Thermic, o tratamento é apresentado como um processo controlado e rastreável, integrado ao compromisso de qualidade associado à certificação ISO 9001:2015.
Prestação do serviço, locação e venda de equipamentos!
Na prestação do serviço, a empresa executa o tratamento térmico conforme o escopo contratado, utilizando equipe especializada e equipamentos adequados à atividade.
Na locação, o cliente utiliza os equipamentos disponibilizados e deve definir previamente as responsabilidades operacionais, os requisitos técnicos e a documentação necessária.
Na venda, o equipamento passa a integrar os ativos do comprador, que precisa avaliar sua adequação, operação, manutenção, calibração e atendimento aos procedimentos internos.
A escolha entre essas modalidades depende da estrutura técnica do cliente, da natureza da intervenção e dos requisitos de controle.
A Point Thermic atua com prestação de serviço, locação e venda de equipamentos para tratamento térmico; a modalidade mais adequada deve ser confirmada após a análise do escopo.
A página de tratamento térmico resistivo localizado e os conteúdos sobre pré e pós-aquecimento para soldagem ajudam a complementar a avaliação.
Para definir o escopo adequado, Deve-se consultar a Point Thermic com as informações técnicas disponíveis do equipamento, da junta e do procedimento aplicável.
Para saber mais sobre Alívio de tensões em vasos de pressão
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.