Galeria
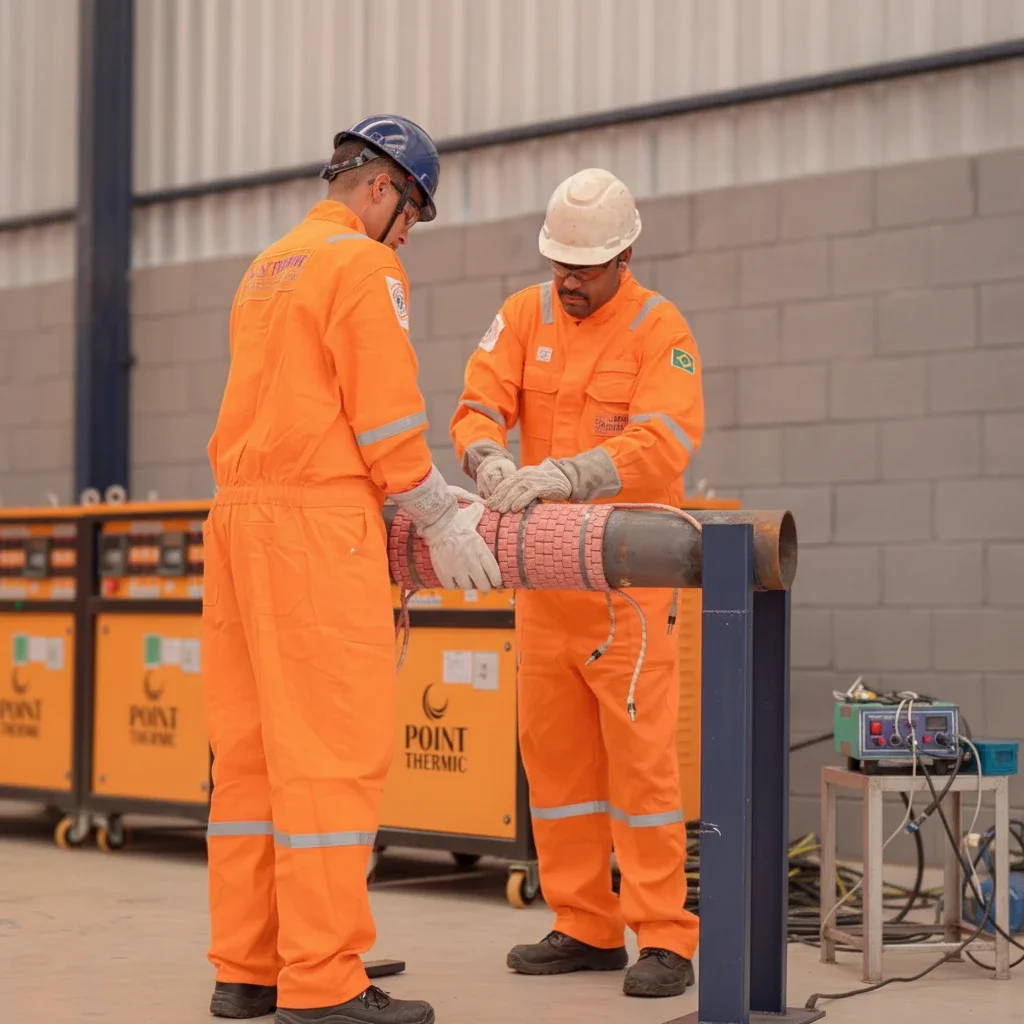
Clique nas imagens para ampliar
O que são trincas por hidrogênio e por que preveni-las?
A prevenção de trincas por hidrogênio é uma prática de controle de risco essencial em soldas críticas, especialmente quando a falha pode comprometer a integridade de tubulações, equipamentos ou componentes submetidos a condições severas de operação.
Essas trincas não resultam de um único fator. Sua ocorrência depende da combinação entre hidrogênio difusível, microestrutura suscetível, tensões residuais e condições específicas do procedimento de soldagem.
Durante a soldagem, o hidrogênio pode ser introduzido por fontes como umidade, contaminantes, consumíveis inadequadamente armazenados ou superfícies sem preparação adequada.
Parte desse hidrogênio permanece dissolvida no metal de solda e na região afetada pelo calor.
Após o resfriamento, ele pode se deslocar por regiões da microestrutura e se concentrar em áreas submetidas a tensões, descontinuidades ou elevada dureza.
Como ocorre a fragilização pelo hidrogênio?
A fragilização pelo hidrogênio ocorre quando o hidrogênio atômico se difunde pelo metal e alcança regiões de maior concentração de tensões ou de menor capacidade de deformação.
Nessas condições, o material pode perder parte da sua ductilidade local e tornar-se mais suscetível à nucleação e à propagação de trincas.
O risco tende a ser mais relevante quando estão presentes, simultaneamente:
- Hidrogênio difusível.
- Microestrutura suscetível.
- Tensão residual.
- Restrição da junta.
- Tempo e temperatura.
Por isso, uma solda pode apresentar aparência inicialmente satisfatória e ainda exigir controle, monitoramento e inspeção compatíveis com sua criticidade.
A avaliação técnica deve considerar o material, a espessura, o grau de restrição, o procedimento de soldagem, os consumíveis, as condições térmicas e os requisitos normativos aplicáveis.
Relação entre hidrogênio, microestrutura e tensões
O hidrogênio difusível não atua de forma isolada.
O comportamento da junta depende da interação entre o ciclo térmico da soldagem e as características metalúrgicas do material.
Um resfriamento mais severo pode favorecer a formação de regiões de maior dureza na zona fundida ou na zona termicamente afetada pelo calor.
Ao mesmo tempo, a contração da solda pode gerar tensões residuais que dificultam a acomodação das deformações.
Quando a microestrutura apresenta baixa capacidade de absorver tensões e existe hidrogênio disponível para difusão, a suscetibilidade à trinca aumenta.
O controle preventivo, portanto, deve reduzir a entrada e a retenção de hidrogênio, controlar as condições térmicas e verificar se a junta atende aos critérios definidos no procedimento qualificado.
Nesse contexto, o pré-aquecimento, o controle da temperatura de interpasse e o pós-aquecimento podem fazer parte de uma estratégia integrada.
A aplicação de qualquer etapa térmica deve ser definida conforme o procedimento aplicável, o material, a configuração da junta e a avaliação do responsável técnico.
O pós-aquecimento para soldagem, quando previsto, busca favorecer a saída controlada do hidrogênio residual por meio de temperatura monitorada e mantida conforme os parâmetros estabelecidos.
a prevenção não substitui a inspeção.
Soldas críticas devem ser avaliadas por profissionais habilitados, com métodos de inspeção, critérios de aceitação, registros e requisitos de segurança definidos para cada aplicação.
A ausência de indicação visual não comprova, por si só, a inexistência de uma descontinuidade ou trinca.
Termos técnicos em linguagem acessível
Os principais pontos são:
- Trinca por hidrogênio.
- Hidrogênio difusível.
- Zona termicamente afetada pelo calor.
- Dureza.
- Tensão residual.
- Pós-aquecimento.
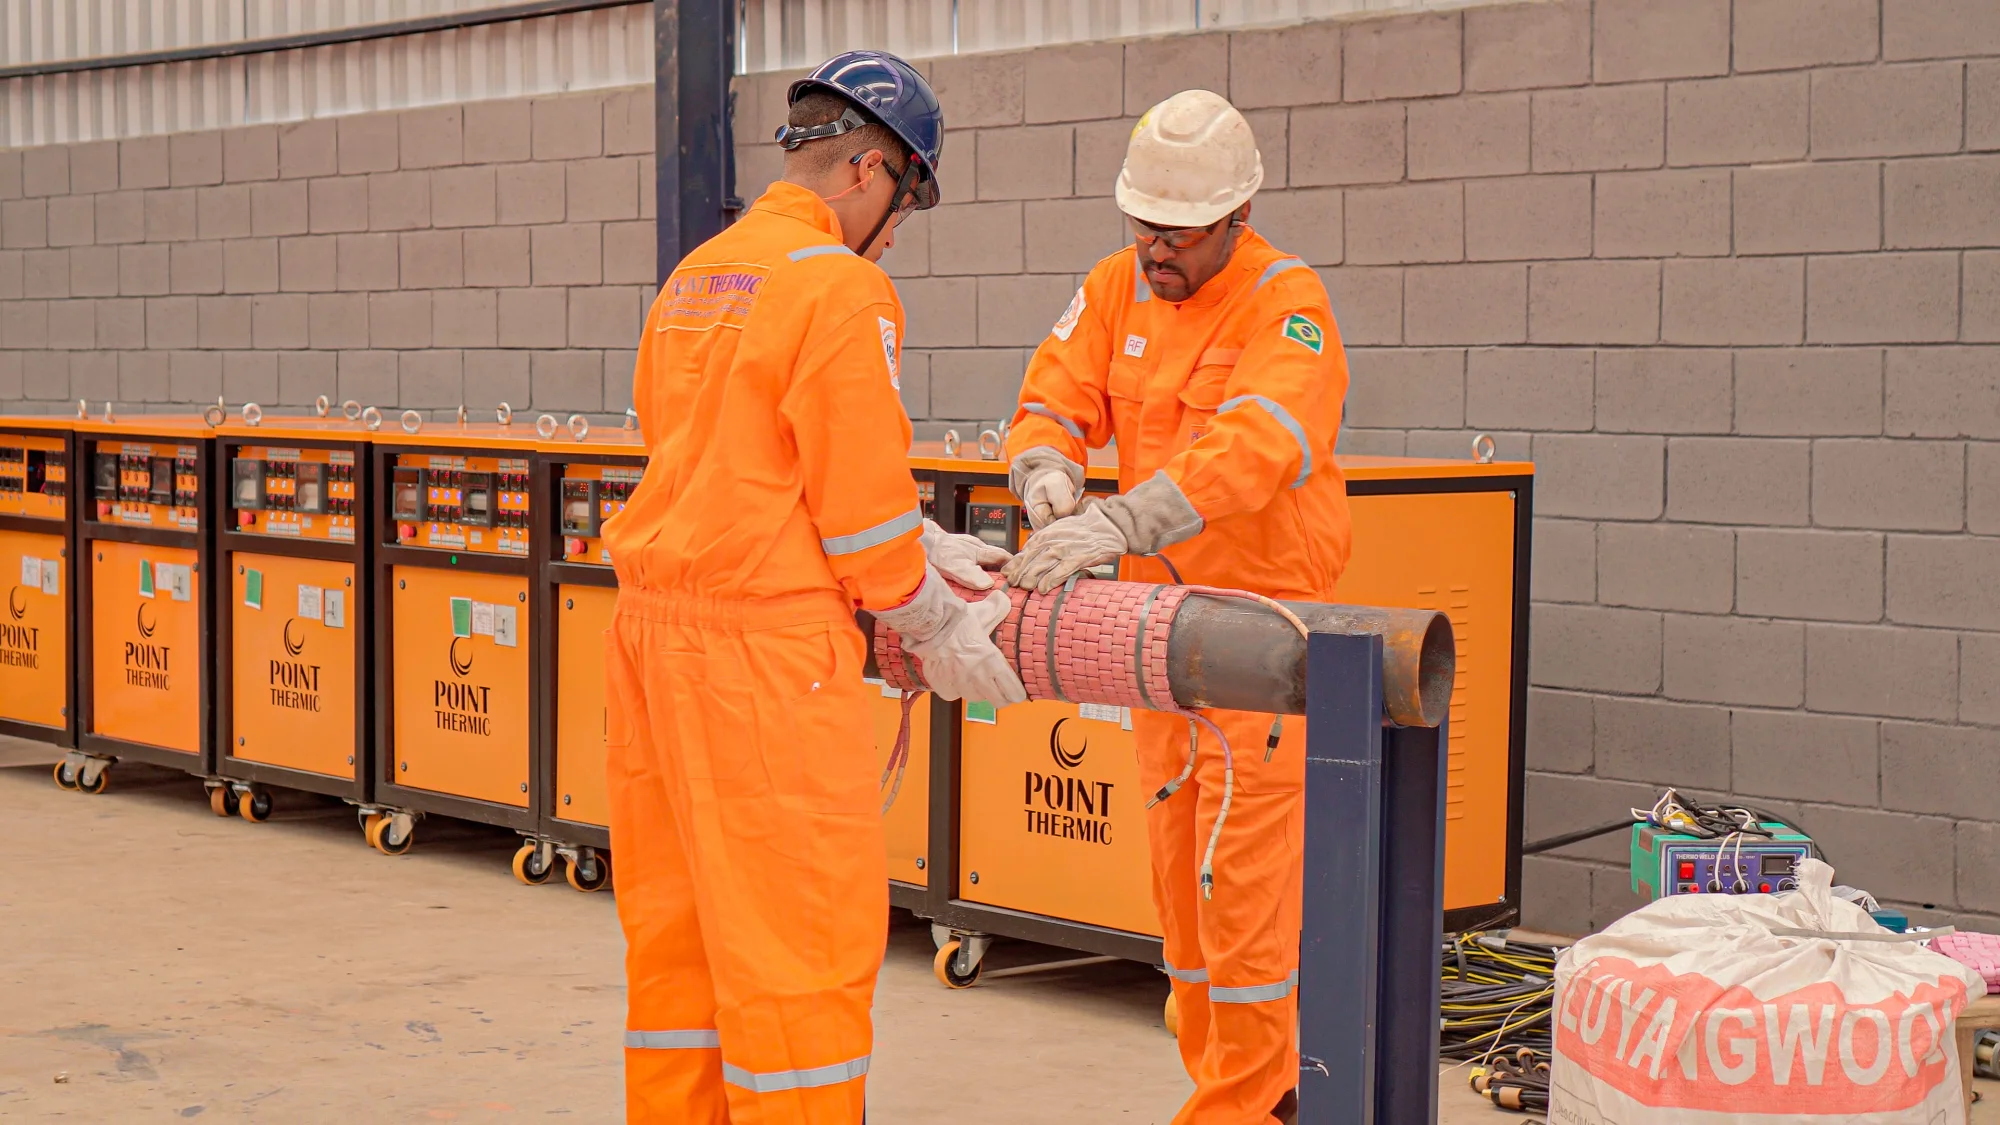
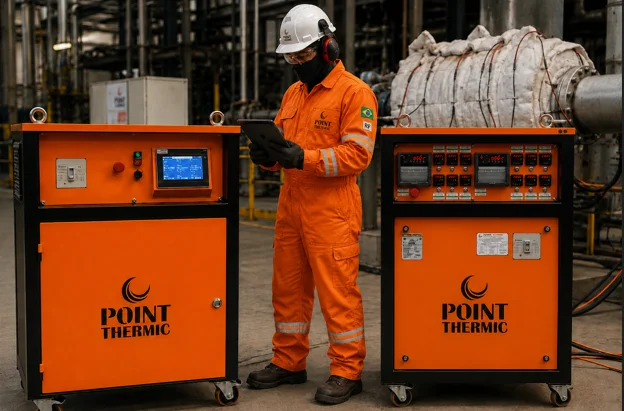
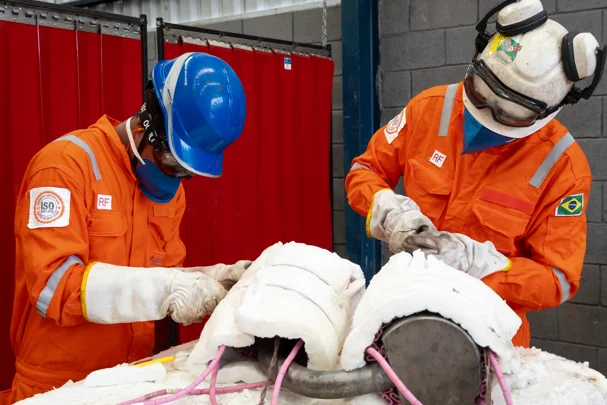
A Point Thermic Equipamentos atua com soluções de Pré e Pós-aquecimento para Soldagem e Tratamento Térmico Resistivo Localizado, utilizando controle de temperatura e monitoramento por termopares conforme procedimentos definidos para cada demanda.
Essa abordagem está relacionada à confiabilidade operacional de intervenções industriais, mas a seleção do tratamento adequado continua dependendo da análise técnica da junta, dos materiais, dos consumíveis, das condições de execução e dos requisitos normativos.
Fatores que aumentam o risco de trincas por hidrogênio
A prevenção de trincas por hidrogênio depende da análise conjunta dos consumíveis, das condições térmicas, da metalurgia do material e das tensões geradas durante a soldagem.
O risco não é determinado por uma única variável. Ele tende a aumentar quando há hidrogênio difusível disponível, microestrutura suscetível, elevada restrição da junta e tensões residuais suficientes para favorecer a iniciação e a propagação de descontinuidades.
Pontos de verificação de fontes de hidrogênio em consumíveis
Antes da execução, verifique no procedimento de soldagem e nos registros de controle:
- tipo de processo, consumível e condição de fornecimento especificados;
- possibilidade de absorção de umidade por eletrodos, fluxos ou superfícies contaminadas;
- integridade das embalagens e condições de armazenamento;
- identificação, lote e rastreabilidade dos consumíveis;
- condições de secagem, conservação e uso definidas pelo fabricante e pelo procedimento qualificado;
- limpeza da junta, removendo água, óleo, graxa, tinta, ferrugem e outros contaminantes que possam contribuir para a introdução de hidrogênio;
- tempo de exposição dos consumíveis ao ambiente e forma de controle após a abertura da embalagem.
O hidrogênio difusível é aquele capaz de se deslocar pela região soldada e pela zona termicamente afetada.
Durante ou após o resfriamento, ele pode se concentrar em regiões de maior tensão ou em descontinuidades metalúrgicas.
Por isso, o controle dos consumíveis deve ser tratado como parte da integridade da junta, e não apenas como uma atividade de almoxarifado.
Influência da umidade e do armazenamento
A umidade é uma das fontes mais relevantes de hidrogênio na soldagem.
Consumíveis expostos a ambiente úmido, armazenados sem controle ou utilizados fora das condições previstas podem apresentar maior potencial de introdução de hidrogênio no arco e no metal de solda.
A mesma atenção deve ser aplicada à preparação da junta e ao ambiente de trabalho, especialmente quando há condensação, chuva, lavagem recente ou superfícies frias.
O armazenamento deve preservar a condição especificada para cada consumível.
Na prática, isso exige separar materiais conforme sua identificação, evitar embalagens danificadas, controlar a exposição ambiental e registrar eventuais tratamentos autorizados pelo procedimento ou pelo fabricante.
Não se deve substituir requisitos documentados por práticas genéricas de secagem ou reaquecimento, pois temperatura, tempo e manuseio dependem do consumível e da especificação aplicável.
Efeitos do pré-aquecimento e da temperatura de interpasse
O pré-aquecimento reduz a velocidade de resfriamento da junta e pode favorecer a difusão do hidrogênio antes que a região soldada atinja condições mais suscetíveis à fragilização.
Também pode contribuir para controlar a formação de microestruturas endurecidas, desde que seja aplicado dentro dos limites definidos para o material, a espessura, o processo e o procedimento de soldagem.
A temperatura de interpasse deve ser acompanhada ao longo da execução.
Um valor abaixo do previsto pode acelerar o resfriamento e aumentar a suscetibilidade metalúrgica; um valor acima do limite estabelecido pode alterar a microestrutura, o ciclo térmico e as propriedades requeridas.
O controle deve considerar:
- temperatura mínima de pré-aquecimento antes do início e entre passes;
- método e pontos de medição;
- uniformidade do aquecimento ao redor da junta;
- intervalo entre passes;
- temperatura máxima de interpasse;
- condições ambientais que possam provocar resfriamento ou condensação;
- registro dos valores medidos e das ações tomadas em caso de desvio.
Pré-aquecimento, controle de interpasse e pós-aquecimento são etapas diferentes.
A prevenção de trincas por hidrogênio exige que essas etapas sejam coordenadas, sem tratar uma delas como substituta automática das demais.
Papel da dureza, da restrição e das tensões residuais
A dureza elevada na região da solda ou da zona termicamente afetada pode estar associada a uma microestrutura mais suscetível à fragilização pelo hidrogênio, especialmente quando combinada com resfriamento rápido e presença de hidrogênio difusível.
A avaliação deve considerar o material de base, o metal de solda, o ciclo térmico e os critérios de aceitação definidos para a aplicação.
A restrição da junta também é determinante.
Componentes espessos, geometrias com baixa liberdade de movimentação, interseções, reparos e montagens rigidamente fixadas podem limitar a contração natural durante o resfriamento.
Essa condição eleva as tensões internas e pode favorecer a abertura de uma trinca quando coexistem hidrogênio e susceptibilidade metalúrgica.
As tensões residuais resultam da contração desigual e dos ciclos térmicos da soldagem
Mesmo sem uma carga externa durante a execução, elas podem permanecer na região soldada e contribuir para a propagação de uma descontinuidade.
Por esse motivo, a análise deve integrar:
- composição e condição metalúrgica do material;
- espessura e geometria do componente;
- nível de restrição da montagem;
- sequência e energia de soldagem;
- dureza especificada ou verificada;
- teor de hidrogênio difusível conforme o requisito aplicável;
- necessidade de tratamento térmico ou permanência em determinada condição de temperatura;
- inspeções previstas antes, durante e após a soldagem.
Como transformar os fatores de risco em um roteiro de controle?
Antes da soldagem, a equipe responsável deve confirmar se o procedimento é qualificado para a junta e se contempla material, consumível, faixa de espessura, posição, processo, pré-aquecimento, interpasse e demais variáveis essenciais.
Durante a execução, é necessário medir e registrar as condições definidas, controlar a exposição dos consumíveis, verificar a limpeza da junta e interromper o trabalho quando houver desvio que comprometa a integridade do processo.
A seleção dos critérios não deve ser feita apenas com base em uma prática habitual.
Requisitos normativos, especificações do projeto, documentação do fabricante, procedimento de soldagem e avaliação do responsável técnico precisam ser considerados em conjunto.
Quando a junta for crítica, a análise pode exigir controles adicionais de dureza, inspeção, temperatura ou hidrogênio difusível, sempre conforme a documentação aplicável.
A Point Thermic Equipamentos atua com soluções de pré e pós-aquecimento para soldagem, com controle técnico de temperatura e possibilidade de personalização conforme a demanda industrial disponível.
Em aplicações que envolvem soldas críticas, a definição do método de aquecimento, da instrumentação e dos registros deve partir das condições reais do componente e do procedimento qualificado.
A capacitação da equipe e a rastreabilidade das medições são elementos essenciais para conectar segurança, qualidade e confiabilidade operacional.
Como o pós-aquecimento ajuda a reduzir o hidrogênio residual?
Em soldas críticas, essa medida pode contribuir para reduzir a suscetibilidade a trincas por hidrogênio, desde que seja definida por procedimento qualificado e aplicada considerando o material, o consumível, a geometria da junta, o nível de restrição e os requisitos normativos pertinentes.
O mecanismo não depende apenas de elevar a temperatura.
A efetividade do tratamento está relacionada ao encadeamento entre aquecimento controlado, tempo de permanência, distribuição térmica, monitoramento e resfriamento conforme os critérios técnicos aplicáveis.
Por isso, o pós-aquecimento deve ser tratado como parte de uma estratégia de integridade da solda, e não como uma correção isolada para qualquer condição de fabricação.
Como o controle é realizado?
De forma conceitual, a execução deve seguir uma sequência documentada:
- Análise do procedimento aplicável.
- Preparação da instrumentação.
- Aplicação do aquecimento.
- Monitoramento do ciclo.
- Manutenção e resfriamento.
- Registro e liberação.
A localização dos termopares, a quantidade de pontos de medição, a faixa de temperatura e o tempo de permanência não devem ser escolhidos por regra genérica.
Esses parâmetros precisam ser definidos pelo procedimento aplicável e pelo responsável técnico, pois variam de acordo com a junta e com as condições de fabricação ou manutenção.
Pré-aquecimento, temperatura de interpasse e pós-aquecimento
Embora estejam relacionados ao controle térmico da soldagem, esses conceitos têm funções diferentes.
O pré-aquecimento é aplicado antes e durante o início da soldagem para reduzir a velocidade de resfriamento, auxiliar no controle da microestrutura e diminuir condições favoráveis à retenção de hidrogênio e à formação de regiões endurecidas.
A temperatura de interpasse é o limite ou a condição térmica verificada entre passes sucessivos.
Seu controle ajuda a manter o procedimento dentro da janela definida para a execução da junta, evitando que a deposição prossiga com a peça excessivamente fria ou aquecida além do permitido.
O pós-aquecimento ocorre depois da soldagem, com a finalidade de manter a região em uma condição térmica controlada que favoreça a saída do hidrogênio difusível.
Ele não substitui o pré-aquecimento, o controle de interpasse, a seleção adequada de consumíveis, a preparação da junta ou a inspeção.
A prevenção de trincas por hidrogênio depende da combinação dessas medidas e da compatibilidade com o procedimento qualificado.
Uniformidade, segurança e rastreabilidade
A uniformidade térmica é essencial.
Uma junta pode apresentar diferenças entre a região central, as extremidades, os acessórios e as áreas mais afastadas da solda.
Por esse motivo, o planejamento deve considerar a distribuição do calor, o acesso à peça, o isolamento quando previsto, a estabilidade da instrumentação e os riscos para as pessoas, equipamentos e instalações próximas.
Também é importante preservar a rastreabilidade do ciclo.
Registros de identificação da junta, posicionamento dos termopares, evolução da temperatura, intervenções e eventuais desvios fornecem evidências para a verificação da conformidade.
A inspeção e a segurança operacional continuam indispensáveis, especialmente em tubulações, componentes pressurizados e equipamentos de setores como óleo e gás, petroquímica e siderurgia.
Nenhum tratamento térmico deve ser executado sem análise de riscos, autorização operacional e definição das responsabilidades técnicas.
A Point Thermic Equipamentos atua no fornecimento de Pós-Aquecimento para Soldagem com controle de temperatura por termopares e procedimentos definidos.
Conforme a necessidade industrial, a empresa disponibiliza essa solução como serviço e também trabalha com locação e venda de equipamentos para Tratamento Térmico.
A especificação da alternativa deve ser discutida a partir da demanda, da criticidade da junta, da instrumentação necessária e dos requisitos de segurança, sem pressupor que uma configuração seja adequada para todos os casos.
O pós-aquecimento é obrigatório em toda soldagem?
A necessidade deve ser avaliada no procedimento de soldagem e nas condições específicas da junta, considerando material, consumível, espessura, restrição, hidrogênio potencialmente introduzido e requisitos técnicos aplicáveis.
O pós-aquecimento elimina sozinho o risco de trincas?
Ele pode favorecer a redução do hidrogênio residual, mas não substitui o controle de consumíveis, o armazenamento adequado, o pré-aquecimento, a temperatura de interpasse, a execução conforme procedimento e as inspeções previstas.
Por que utilizar termopares?
Os termopares permitem acompanhar a temperatura em pontos definidos e verificar se o ciclo está sendo conduzido de forma controlada.
A quantidade e o posicionamento devem seguir o procedimento e a avaliação técnica da junta.
Como decidir entre executar o serviço e utilizar um equipamento próprio?
A decisão depende da criticidade, da frequência da demanda, do acesso, da necessidade de mobilização, da instrumentação disponível, da capacitação da equipe e dos requisitos de segurança e rastreabilidade.
Uma avaliação técnica da Point Thermic pode ajudar a identificar a alternativa mais coerente com o cenário industrial.
Como estruturar o controle do tratamento térmico?
A seleção de uma solução para prevenção de trincas por hidrogênio deve começar pelo procedimento de soldagem aplicável e pela criticidade do componente.
Antes da execução, é importante reunir as informações disponíveis sobre material, espessura, junta, consumíveis, restrição, sequência de soldagem, temperaturas previstas, requisitos de inspeção e condições de acesso.
Esses dados orientam a definição do pré-aquecimento, do controle de interpasse e da necessidade de pós-aquecimento, sempre sob avaliação do responsável técnico e em conformidade com os requisitos normativos aplicáveis.
Pontos de verificação de documentação, medição e registros
Os principais pontos são:
- Procedimento de soldagem qualificado e instruções específicas para a junta.
- Identificação do material, da espessura e das condições de restrição do componente.
- Registros de consumíveis, incluindo condições de armazenamento, secagem ou manutenção definidas pelo procedimento aplicável.
- Critérios estabelecidos para pré-aquecimento, temperatura de interpasse e eventual pós-aquecimento.
- Instrumentos de medição compatíveis com a faixa de temperatura e com a precisão requerida pelo processo.
- Posicionamento e identificação dos termopares ou de outros pontos de medição previstos.
- Registro das temperaturas ao longo da operação, incluindo identificação da junta, data, equipamento e responsáveis pelo acompanhamento.
- Relatórios de inspeção e liberação, quando exigidos pelo plano de qualidade ou pela especificação do projeto.
- Evidências de desvios, interrupções, reaplicações de calor e ações tomadas durante a execução.
A documentação não deve ser tratada apenas como formalidade.
Ela permite verificar se o ciclo térmico foi executado conforme o procedimento, facilita a rastreabilidade e oferece subsídios para a avaliação posterior da integridade da solda.
Como avaliar a mobilização e a adequação do serviço?
A solução técnica deve ser analisada de acordo com o ambiente e com a complexidade da intervenção.
Entre os critérios genéricos de avaliação estão:
- Criticidade da solda.
- Acesso e geometria.
- Instrumentação.
- Uniformidade térmica.
- Integração com a operação.
- Capacidade de adaptação.
- Qualificação e controle técnico.
A mobilização pode ser estruturada para uma demanda emergencial ou para um contrato de longo prazo, conforme a necessidade industrial disponível pelo cliente.
Em ambos os casos, a decisão deve priorizar a compatibilidade entre o método, o procedimento aprovado, os recursos de segurança e a criticidade do serviço, e não apenas a disponibilidade do equipamento.
Segurança, qualidade e continuidade operacional
O tratamento térmico relacionado à soldagem precisa estar integrado ao planejamento de segurança e qualidade.
A área deve ser avaliada quanto a riscos elétricos, superfícies aquecidas, isolamento de linhas, presença de materiais ou atmosferas perigosas e interferências com outras atividades.
Também é necessário estabelecer responsabilidades, comunicação entre as equipes e critérios para interromper o trabalho quando as condições reais divergirem do planejamento.
Do ponto de vista da qualidade, o controle deve abranger preparação, instalação, aquecimento, monitoramento, resfriamento conforme o procedimento e verificação dos registros.
A rastreabilidade dos dados ajuda a relacionar cada resultado à junta e ao ciclo executado, enquanto a análise de desvios contribui para a melhoria contínua.
A Point Thermic Equipamentos atua com Pré e Pós-aquecimento para Soldagem e pode fornecer serviços, locação e venda de equipamentos para Tratamento Térmico.
A escolha entre essas modalidades depende da estrutura disponível, da duração da demanda, da necessidade de acompanhamento técnico e do nível de personalização requerido.
A empresa possui certificação ISO 9001:2015, um sinal institucional de adoção de um sistema de gestão da qualidade e de compromisso com a melhoria contínua, sem que isso substitua a avaliação técnica específica de cada serviço.
Em quais setores esse tipo de controle pode ser relevante?
A análise pode ser necessária em diferentes ambientes industriais nos quais existam soldas críticas ou componentes submetidos a requisitos rigorosos de integridade.
Entre os setores atendidos pela Point Thermic estão óleo e gás, siderurgia, mineração, papel e celulose, química e petroquímica.
A aplicabilidade deve ser definida conforme o equipamento, o material, o procedimento e os requisitos de segurança de cada instalação.
O pós-aquecimento é sempre necessário após uma soldagem?
A necessidade deve ser avaliada pelo procedimento de soldagem, pelas características do material e da junta, pelo risco de formação de trincas, pela restrição, pelos consumíveis e pelos requisitos normativos ou do projeto.
A decisão cabe ao responsável técnico, com base nas condições específicas da intervenção.
Como saber se a medição de temperatura é adequada?
É necessário verificar se os instrumentos e termopares são compatíveis com o ciclo previsto, se estão posicionados nos pontos definidos pelo procedimento e se permitem registrar as temperaturas relevantes de maneira rastreável.
A adequação também depende da geometria da junta, da distribuição do calor e dos critérios de aceitação estabelecidos.
A solução pode ser utilizada em uma parada ou em uma necessidade emergencial?
A Point Thermic atende demandas emergenciais e contratos de longo prazo.
A viabilidade de cada mobilização deve ser discutida com base no acesso, na criticidade, na instrumentação, nas condições de segurança e na documentação necessária para a execução.
Locação, venda ou prestação de serviço. Qual modalidade escolher?
A escolha depende da frequência de uso, da disponibilidade de equipe qualificada, da complexidade do ciclo, da necessidade de supervisão técnica e dos recursos internos do contratante.
Uma avaliação consultiva ajuda a comparar a autonomia operacional com a necessidade de suporte especializado, sem separar essa decisão dos requisitos de qualidade e segurança.
Planeje a solução com orientação técnica!
Para discutir uma necessidade de Pré ou Pós-aquecimento para Soldagem, locação ou venda de equipamentos para Tratamento Térmico, o próximo passo é reunir as informações do procedimento, da junta, do equipamento, do acesso e dos requisitos de segurança.
A Point Thermic Equipamentos pode avaliar o contexto técnico e orientar uma alternativa compatível com a demanda, considerando a possibilidade de atendimento emergencial ou de contrato de longo prazo, além do nível de personalização necessário.
Para saber mais sobre Prevenção de trincas por hidrogênio
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.