Galeria
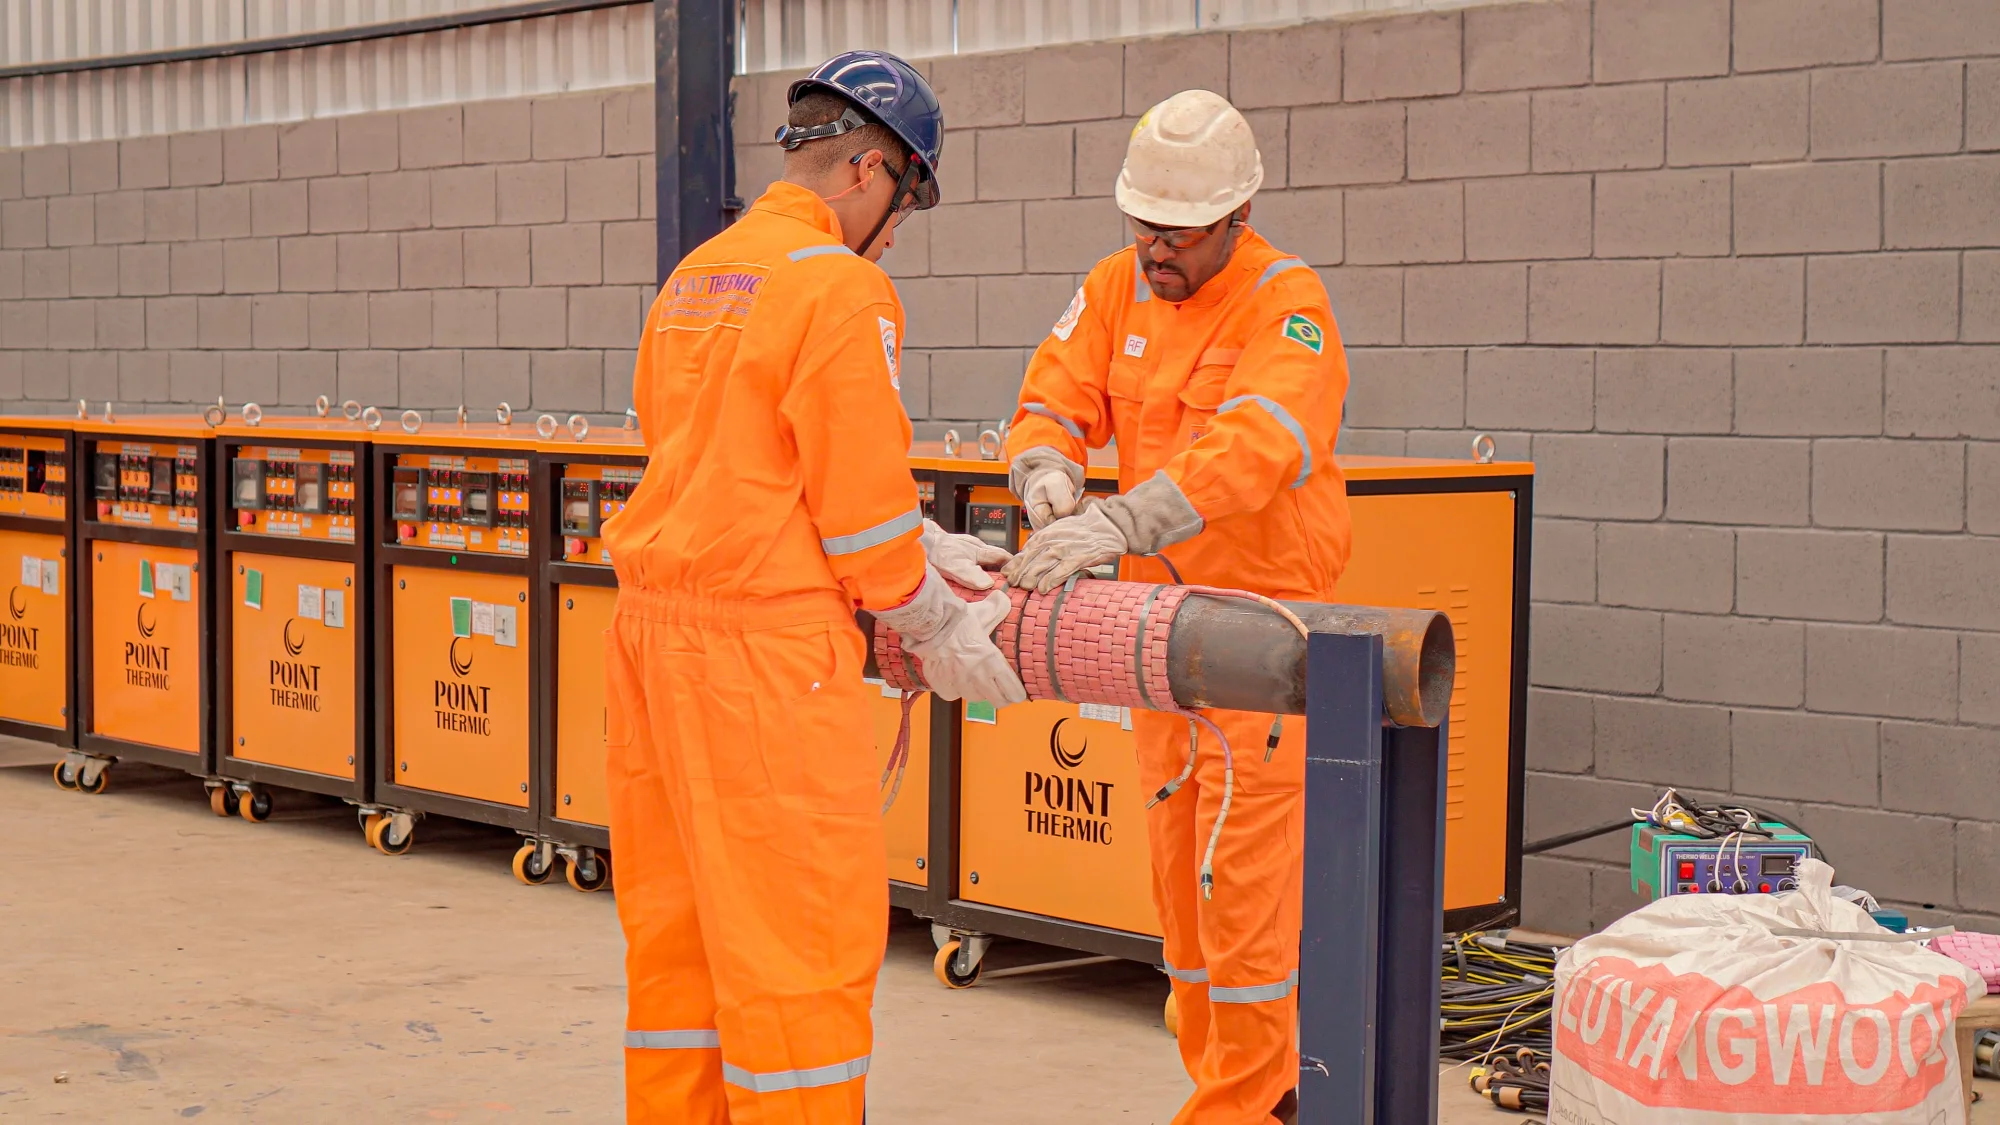
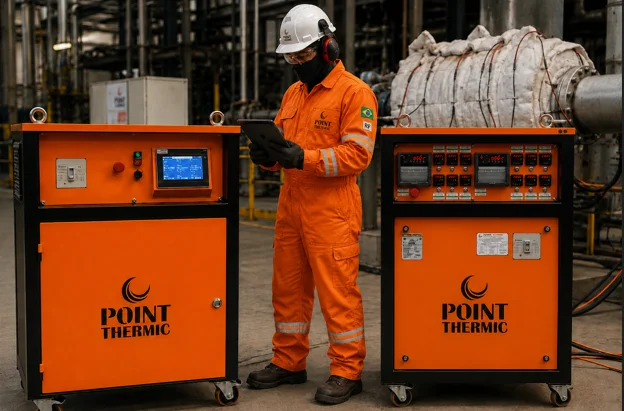
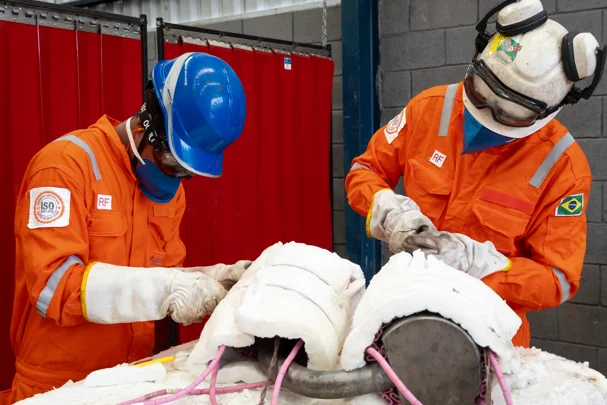
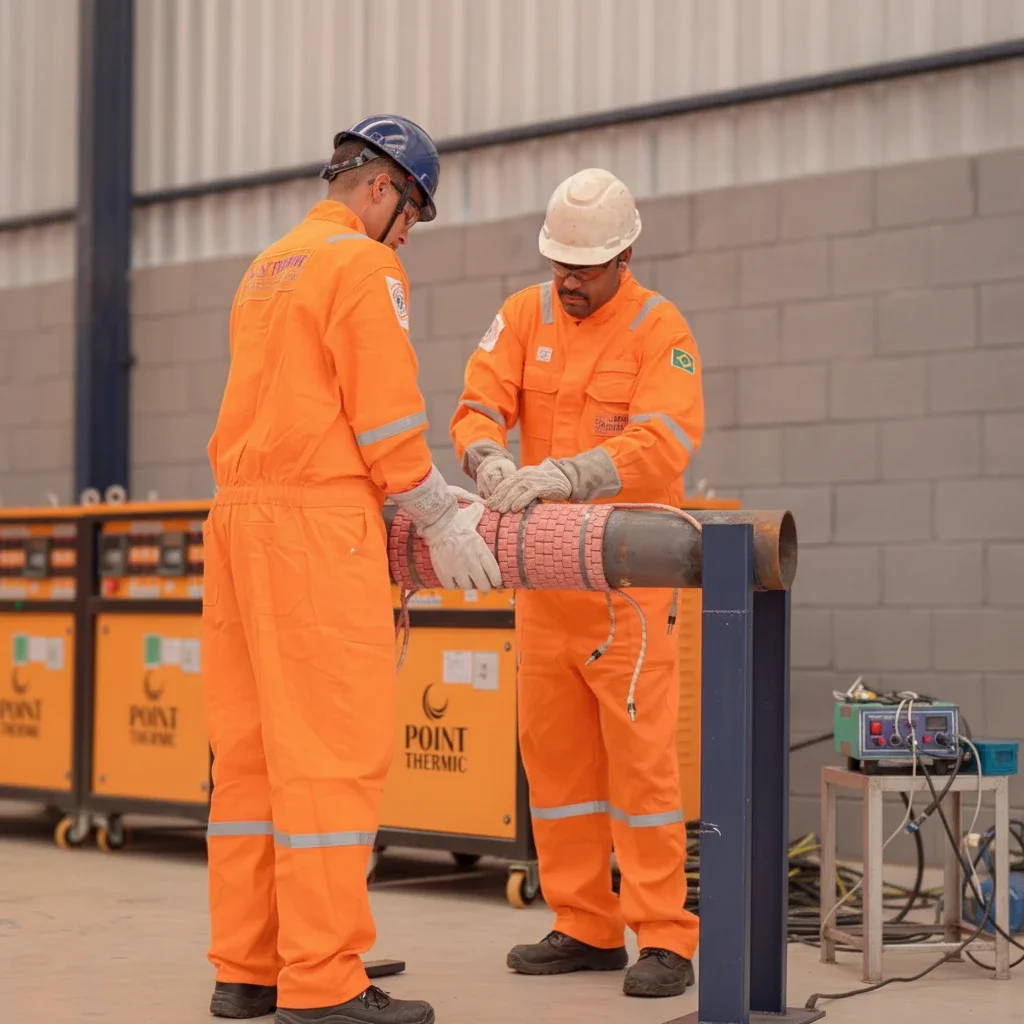
Clique nas imagens para ampliar
O que é pós-aquecimento para soldagem e por que ele é importante?
Essa etapa favorece a difusão do hidrogênio residual, reduzindo a possibilidade de trincas por hidrogênio e contribuindo para a integridade e a confiabilidade da união soldada.
Na prática, o processo mantém a região soldada aquecida por condições previamente definidas e acompanhadas durante a operação.
O controle não representa simplesmente aplicar calor. É necessário considerar o material, a espessura, a configuração da junta, o procedimento de soldagem e os requisitos técnicos do projeto.
A avaliação deve ser conduzida por profissionais qualificados, com instrumentos adequados e registros que permitam verificar a execução.
A Point Thermic Equipamentos fornece soluções de pré e pós-aquecimento para soldagem, com controle técnico do processo e monitoramento por termopares, conforme as informações institucionais apresentadas.
O serviço pode ser considerado em soldas críticas de tubulações e componentes industriais, especialmente quando o hidrogênio difusível e as tensões residuais representam mecanismos relevantes de risco.
Sua aplicação, entretanto, não substitui consumíveis adequados, procedimento de soldagem, inspeção ou demais controles de qualidade.
Como o pós-aquecimento atua após a execução da solda?
Em termos gerais, consiste em elevar ou manter a temperatura da região soldada de maneira controlada durante um período definido tecnicamente, com acompanhamento por sensores.
O objetivo pode incluir favorecer a difusão do hidrogênio residual e reduzir condições associadas ao risco de trincas por hidrogênio, sem substituir o controle completo do processo de soldagem.
A lógica do processo envolve mais do que aplicar calor sobre o componente
É necessário considerar a junta soldada, o metal de solda, a zona afetada pelo calor, o hidrogênio difusível e as tensões residuais.
A interação entre esses elementos varia conforme o material, a espessura, o grau de restrição da junta, a sequência de passes, os consumíveis, a temperatura inicial e os requisitos definidos para o serviço.
Verificação da soldagem
Após a execução da solda, a equipe deve confirmar que a junta foi concluída conforme o procedimento de soldagem e que a condição do componente permite iniciar a etapa térmica prevista.
Essa verificação é importante porque o pós-aquecimento não corrige descontinuidades, falhas de execução ou problemas de preparação que já estejam presentes na junta.
O metal de solda e a zona afetada pelo calor podem apresentar diferentes condições metalúrgicas e térmicas.
Além disso, a junta pode estar submetida a tensões residuais decorrentes da contração e da expansão do material durante os ciclos de aquecimento e resfriamento.
Por esse motivo, a decisão de aplicar o processo deve estar apoiada em documentação técnica e avaliação de profissional qualificado.
Os principais pontos são:
- Posicionamento dos sensores.
- Aquecimento controlado.
- Manutenção da condição térmica.
- Resfriamento controlado.
Como o calor favorece a difusão do hidrogênio?
O hidrogênio pode estar presente na região da solda em forma difusível e, dependendo das condições, deslocar-se por regiões do metal de solda e da zona afetada pelo calor.
Quando há material suscetível, tensão residual elevada e condições metalúrgicas desfavoráveis, esse elemento pode contribuir para o desenvolvimento de trincas por hidrogênio, especialmente em juntas de maior responsabilidade.
A elevação e a manutenção controladas da temperatura aumentam a mobilidade do hidrogênio no material, favorecendo sua difusão antes que se concentre em regiões críticas.
O efeito esperado depende do ciclo aplicado e das características da junta.
Portanto, a temperatura e o tempo não devem ser tratados como números genéricos aplicáveis a qualquer solda.
Eles precisam ser definidos ou validados conforme o material, a espessura, o procedimento de soldagem, a condição de serviço, o nível de restrição e os códigos ou especificações pertinentes.
Também é importante distinguir o mecanismo de difusão do hidrogênio de outros objetivos de tratamento térmico.
A finalidade, o ciclo e os critérios de aceitação podem ser diferentes, mesmo quando há uso de resistências elétricas e controle por termopares.
Essa distinção evita que um processo seja aplicado fora da finalidade para a qual foi especificado.
Fluxograma textual do processo
Soldagem concluída
→ verificação da junta e dos requisitos do procedimento
→ posicionamento e conferência dos termopares
→ instalação do sistema de aquecimento e dos instrumentos de registro
→ aquecimento progressivo e monitorado
→ manutenção da condição térmica prevista
→ acompanhamento de temperatura, uniformidade e eventuais desvios
→ resfriamento conforme orientação técnica
→ análise dos registros e encerramento da operação.
Esse fluxo é uma representação geral.
A sequência real pode incluir inspeções, liberações, controles de segurança, verificações de isolamento, ajustes operacionais e critérios adicionais definidos para o projeto.
A documentação aplicável deve prevalecer sobre qualquer roteiro genérico.
Erro comum: confundir aquecimento com pós-aquecimento controlado
Um erro recorrente é considerar que qualquer aplicação de calor após a soldagem corresponde a um pós-aquecimento tecnicamente válido.
Aquecer sem sensores adequadamente posicionados, sem registro, sem controle de uniformidade e sem parâmetros aprovados não permite demonstrar que a junta recebeu o ciclo necessário.
Outro equívoco é copiar uma temperatura ou um tempo utilizados em outro componente.
Materiais, espessuras, geometrias, restrições e condições de serviço diferentes podem responder de maneira distinta ao mesmo ciclo.
Da mesma forma, a ausência de uma trinca visível imediatamente após a operação não comprova que o risco foi controlado, pois a avaliação da integridade pode exigir inspeções e períodos de observação definidos pelo responsável técnico.
Na prática, um pós-aquecimento confiável combina fonte térmica adequada, sensores compatíveis, instrumentos verificados, leitura contínua ou conforme o método definido, registros rastreáveis e decisão técnica documentada.
A contratação de uma empresa especializada, como a Point Thermic Equipamentos, deve ser acompanhada da validação do escopo, dos requisitos do procedimento de soldagem, dos critérios de registro e das responsabilidades de engenharia e inspeção.
A empresa oferece soluções de pré e pós-aquecimento, além de locação e venda de equipamentos para tratamento térmico, mas os parâmetros de cada operação devem ser confirmados para o componente específico e para a documentação aplicável.
Diferença entre pré-aquecimento, pós-aquecimento e tratamento térmico pós-soldagem
Pré-aquecimento, pós-aquecimento e tratamento térmico pós-soldagem são etapas relacionadas ao controle térmico de uma junta soldada, mas não representam o mesmo processo.
A diferença principal está no momento em que cada procedimento ocorre, no mecanismo que se pretende controlar e nos requisitos definidos pelo projeto, pelo procedimento de soldagem e pelas especificações técnicas aplicáveis.
Comparação conceitual entre as etapas!
| Etapa | Momento de aplicação | Finalidade principal | Forma de controle |
|---|---|---|---|
| Pré-aquecimento | Antes e, conforme o procedimento, durante a soldagem | Controlar as condições térmicas da junta e reduzir gradientes térmicos excessivos | Medição e acompanhamento da temperatura da região de soldagem conforme critérios definidos |
| Pós-aquecimento | Logo após a conclusão da soldagem, quando previsto | Favorecer a difusão do hidrogênio residual e reduzir o risco de determinados mecanismos de trinca | Manutenção controlada da temperatura durante o período estabelecido pelo procedimento aplicável |
| Tratamento térmico pós-soldagem | Após a soldagem, em uma etapa própria e formalmente especificada | Promover alterações metalúrgicas ou alívio de tensões conforme a necessidade do componente e do projeto | Ciclo térmico documentado com aquecimento, permanência e resfriamento sob critérios técnicos específicos |
Essa tabela é uma referência conceitual.
Ela não substitui a análise da engenharia, o procedimento de soldagem qualificado, os códigos aplicáveis ou as especificações do cliente.
A escolha de uma ou mais etapas depende de fatores como material, espessura, geometria, restrição da junta, condição de serviço, consumíveis, sequência de soldagem e risco associado à falha.
O que é o pré-aquecimento?
O pré-aquecimento ocorre antes do início da soldagem e pode continuar durante a deposição dos passes, conforme os requisitos definidos para a junta.
Seu objetivo é estabelecer uma condição térmica adequada no metal de base e nas regiões próximas à solda.
Ao reduzir diferenças muito acentuadas de temperatura, o procedimento pode contribuir para um resfriamento mais controlado e para a redução de condições favoráveis ao surgimento de descontinuidades relacionadas à soldagem.
O pré-aquecimento não deve ser entendido como um aquecimento genérico ou aplicado de maneira intuitiva.
A temperatura precisa ser acompanhada por meios apropriados, e o método de aquecimento deve ser compatível com o componente, o acesso disponível, a geometria da junta e os requisitos de segurança.
Também é necessário considerar a temperatura entre passes quando essa variável fizer parte do procedimento de soldagem.
Na prática, a necessidade de pré-aquecimento pode estar relacionada à composição do material, à espessura, à capacidade de dissipação de calor, ao nível de restrição da junta e ao controle do hidrogênio difusível.
A decisão deve ser tomada por profissionais responsáveis pelo planejamento e pela execução da soldagem, com base em documentação técnica aplicável.
O que é o pós-aquecimento?
Diferentemente do pré-aquecimento, que prepara e mantém uma condição térmica durante a execução da junta, o pós-aquecimento busca manter a região soldada sob uma condição controlada após o término da deposição.
Uma das finalidades associadas a esse processo é favorecer a difusão do hidrogênio residual para fora da região soldada em condições controladas.
A presença de hidrogênio difusível, combinada com tensões residuais, microestrutura suscetível e outras condições metalúrgicas, pode contribuir para o risco de trincas por hidrogênio.
Por isso, o pós-aquecimento pode ser considerado uma medida de controle de risco em determinadas soldas críticas, mas não elimina a necessidade de boas práticas de armazenamento e uso de consumíveis, preparação da junta, controle do procedimento e inspeção.
O processo deve envolver acompanhamento da temperatura, manutenção pelo período determinado e resfriamento compatível com o procedimento.
Não existe uma faixa universal que possa ser aplicada a todas as juntas.
Os parâmetros dependem do material, da espessura, da energia de soldagem, da configuração do componente, do procedimento qualificado e dos requisitos normativos ou contratuais.
O que é o tratamento térmico pós-soldagem?
O tratamento térmico pós-soldagem é uma operação distinta, normalmente planejada como um ciclo térmico formal após a execução da solda.
Dependendo do projeto e do material, pode ter objetivos relacionados ao alívio de tensões residuais, à adequação de propriedades metalúrgicas ou ao atendimento de requisitos específicos de fabricação e serviço.
Esse tratamento pode envolver uma sequência controlada de aquecimento, permanência e resfriamento, com critérios próprios para uniformidade térmica, instrumentação, registro e aceitação.
Sua execução deve ser definida por uma especificação técnica, um código de construção, um procedimento aprovado ou outra base documental pertinente.
Portanto, não é correto tratar todo aquecimento realizado depois da soldagem como tratamento térmico pós-soldagem.
Também não se deve presumir que o tratamento térmico pós-soldagem substitua o pós-aquecimento.
Os processos podem ter objetivos diferentes e podem ser exigidos em momentos distintos.
Em determinadas situações, um procedimento pode especificar apenas o pré-aquecimento; em outras, pode exigir pós-aquecimento, tratamento térmico pós-soldagem ou uma combinação de controles.
Essa decisão pertence ao planejamento técnico da junta e às responsabilidades definidas no projeto.
Por que os termos não devem ser usados como sinônimos?
Usar os termos como sinônimos pode gerar falhas de comunicação entre engenharia, fabricação, inspeção, manutenção e contratação de serviços.
Quando um documento solicita pós-aquecimento, por exemplo, é necessário compreender se a finalidade está relacionada ao controle do hidrogênio após a soldagem.
Quando solicita tratamento térmico pós-soldagem, é preciso identificar o ciclo térmico completo, seus objetivos, sua instrumentação e seus critérios de aceitação.
A terminologia também influencia a preparação dos equipamentos, a instalação dos sensores, a elaboração dos registros e a liberação da junta.
Um aquecimento executado sem definição de objetivo, sem monitoramento adequado ou sem rastreabilidade não deve ser apresentado automaticamente como uma etapa tecnicamente equivalente a um processo especificado.
Uma forma prática de evitar ambiguidades é responder às seguintes perguntas antes da execução.
Qual mecanismo de falha ou requisito de fabricação está sendo controlado?
O documento aplicável determina apenas uma condição de temperatura ou um ciclo térmico completo?
Quem é o responsável pela aprovação do procedimento e pela liberação da junta?
O processo será executado pela equipe de fabricação, por uma prestadora especializada ou com equipamentos locados ou adquiridos?
Como relacionar a escolha ao projeto e ao procedimento de soldagem?
A definição correta começa pela análise do projeto e do procedimento de soldagem.
Devem ser considerados o material de base, o metal de solda, a espessura, a geometria, a restrição, a condição de serviço e as consequências de uma eventual descontinuidade.
Também é importante verificar requisitos do cliente, códigos de construção, normas técnicas, critérios de inspeção e condições de segurança da atividade.
Em uma tubulação de processo ou em um componente submetido a alta responsabilidade operacional, por exemplo, a decisão não deve ser baseada apenas na disponibilidade de um equipamento de aquecimento.
O planejamento precisa relacionar o risco técnico à sequência de fabricação, ao controle de temperatura e à documentação que demonstrará a execução.
O mesmo raciocínio se aplica a aplicações nos setores de óleo e gás, petroquímica, siderurgia, mineração, papel e celulose e indústria química, sempre respeitando as particularidades de cada projeto.
Para empresas que precisam estruturar essa atividade, é possível consultar soluções especializadas de pré-aquecimento e de tratamento térmico resistivo localizado da Point Thermic.
A empresa informa atuar com soluções de pré e pós-aquecimento para soldagem, além de oferecer locação e venda de equipamentos para tratamento térmico.
A contratação, entretanto, deve ser precedida pela validação dos requisitos técnicos, do escopo de execução, do método de monitoramento e da documentação necessária para a aplicação específica.
Resumo para evitar confusão
O pré-aquecimento prepara a junta antes da soldagem e pode ser mantido entre os passes.
O pós-aquecimento ocorre depois da soldagem, quando previsto, e pode auxiliar no controle do hidrogênio residual sob condições definidas.
O tratamento térmico pós-soldagem é um processo distinto, normalmente estruturado como um ciclo térmico completo para atender objetivos metalúrgicos ou requisitos de projeto.
A escolha entre essas etapas não deve ser feita por semelhança de nomes ou pela simples ordem cronológica.
Ela precisa ser fundamentada no projeto, no procedimento de soldagem, na especificação aplicável, na avaliação de riscos e na responsabilidade técnica.
Essa precisão terminológica melhora a comunicação, evita a execução de controles inadequados e contribui para a rastreabilidade da integridade da união soldada.
Controle de temperatura e monitoramento por termopares
O termopar é um sensor utilizado para medir a temperatura em um ponto específico do componente durante o aquecimento, a manutenção térmica e o resfriamento.
No pós-aquecimento para soldagem, sua função é transformar uma operação que poderia ser apenas uma aplicação de calor em um processo mensurável, acompanhado e comparável aos limites definidos pelo procedimento de soldagem, pela especificação do projeto ou pelo requisito técnico aplicável.
A leitura do termopar permite verificar se a região de interesse atingiu e permaneceu sob a condição térmica prevista.
Esse acompanhamento é relevante porque a temperatura pode variar entre o metal de solda, a zona afetada pelo calor, o metal de base e áreas mais afastadas da junta.
Sem monitoramento, o aquecimento pode ser insuficiente em uma região, excessivo em outra ou aplicado de maneira irregular, comprometendo a rastreabilidade da operação.
Por que o posicionamento dos termopares é decisivo?
A posição dos sensores não deve ser escolhida de forma padronizada para todos os serviços.
Ela depende de fatores como geometria do componente, espessura, configuração da junta, acesso à região soldada, método de aquecimento, material, condição de serviço e requisitos estabelecidos na documentação aplicável.
A análise também deve considerar a possibilidade de gradientes térmicos, especialmente em componentes de maior dimensão ou com distribuição de calor desigual.
A quantidade de pontos de medição igualmente depende do componente e do procedimento.
Não existe uma quantidade universal que substitua a avaliação técnica de cada aplicação.
Em uma junta com geometria simples, a distribuição dos sensores pode ser diferente daquela necessária em uma tubulação, em um componente com restrições de acesso ou em uma região sujeita a perdas térmicas significativas.
O objetivo é obter uma leitura representativa da condição térmica da junta e identificar diferenças relevantes entre os pontos monitorados.
Para isso, a instalação deve ser realizada de modo compatível com o sensor, com o equipamento de aquecimento e com o procedimento aprovado.
A responsabilidade pela definição desses critérios deve permanecer com profissionais qualificados, considerando a engenharia do projeto e os requisitos de inspeção.
Registro da temperatura ao longo da operação
O monitoramento não se limita à leitura isolada de uma temperatura.
É necessário acompanhar a evolução térmica ao longo das etapas previstas, registrar as informações pertinentes e relacioná-las ao momento da execução.
Esse histórico pode ajudar a demonstrar quando o aquecimento foi iniciado, como a temperatura se comportou, se houve manutenção da condição requerida e como ocorreu o resfriamento controlado, quando aplicável.
A rastreabilidade deve ser coerente com o nível de criticidade do serviço.
Entre as informações que podem ser consideradas estão a identificação do componente ou da junta, o procedimento utilizado, os pontos de medição, o instrumento empregado, as leituras observadas, eventuais ocorrências e a liberação da etapa por pessoa responsável.
A forma e o nível de detalhamento dos registros dependem dos requisitos do projeto, do cliente, da inspeção e dos documentos técnicos aplicáveis.
Esse registro também contribui para a análise de desvios.
Caso um sensor apresente uma leitura diferente dos demais, o evento deve ser avaliado antes de se concluir que o processo foi uniforme.
A diferença pode estar relacionada à posição do sensor, à transferência de calor, à condição superficial, ao instrumento ou a uma característica real do componente.
A interpretação não deve ser feita apenas com base em uma leitura isolada.
Uniformidade e controle do aquecimento
Controlar a temperatura significa acompanhar não apenas o alcance de uma condição térmica, mas também a distribuição do calor e a estabilidade do processo.
O aquecimento sem controle pode criar regiões com temperaturas distintas, gerar gradientes indesejados ou dificultar a avaliação do comportamento térmico da junta.
Por isso, o monitoramento deve estar integrado ao planejamento da operação e não ser tratado como uma etapa meramente burocrática.
Também é importante diferenciar leitura de controle.
O termopar fornece uma referência da temperatura no ponto em que está instalado, mas a interpretação dessa informação exige conhecimento sobre a transferência de calor, a configuração da junta e os critérios definidos para o serviço.
Instrumentos adequados, instalação correta e registros confiáveis são necessários para que a medição apoie uma decisão técnica.
Os limites de temperatura, o tempo de manutenção, a taxa de aquecimento e a forma de resfriamento não devem ser generalizados.
Esses parâmetros precisam ser definidos ou validados conforme o material, a espessura, o procedimento de soldagem, a especificação aplicável e a responsabilidade técnica do projeto.
O uso de valores genéricos pode levar a decisões inadequadas e não substitui a documentação de engenharia.
Pontos de verificação de controle por termopares
Antes de liberar a operação, a equipe responsável pode verificar os seguintes pontos:
- sensores selecionados de acordo com o serviço e o instrumento de leitura;
- posicionamento definido com base na geometria do componente e no procedimento aplicável;
- identificação dos pontos de medição e correspondência com o registro da operação;
- instrumentos adequados para a faixa de trabalho prevista e em condição apropriada de uso;
- leitura acompanhada durante as etapas relevantes do aquecimento e do resfriamento;
- registros preenchidos de forma rastreável e associados à junta ou ao componente correto;
- avaliação da uniformidade entre os pontos monitorados;
- limites e critérios de aceitação confirmados antes da execução;
- desvios, interrupções ou leituras incoerentes analisados e documentados;
- liberação final realizada conforme a responsabilidade definida no projeto.
Esse Pontos de verificação é uma orientação geral e não substitui o procedimento de soldagem, a especificação do cliente, o código de projeto ou a avaliação de engenharia.
Cada operação deve ser conduzida por profissionais qualificados, utilizando instrumentos adequados e critérios previamente definidos.
Na contratação de um serviço de pós-aquecimento, É necessário solicitar previamente a descrição da metodologia de monitoramento, os critérios de posicionamento dos sensores, a forma de registro das temperaturas e o fluxo de tratamento de eventuais desvios.
A Point Thermic Equipamentos informa atuar com soluções de tratamento térmico e controle técnico para aplicações industriais, mas os parâmetros de cada intervenção devem ser avaliados conforme os requisitos específicos da junta, do componente e do projeto.
Pós-aquecimento para soldagem em componentes e operações críticas
O pós-aquecimento para soldagem pode ser relevante em juntas, tubulações de processo e componentes industriais submetidos a elevada responsabilidade operacional.
A necessidade, a forma de execução e os critérios de aceitação devem ser definidos por avaliação técnica, procedimento de soldagem, material, espessura, condição de serviço e requisitos aplicáveis ao projeto.
Onde o processo pode ser considerado?
Em tubulações de processo, uma falha na junta soldada pode afetar a contenção de fluidos, interromper uma operação ou exigir uma intervenção não planejada.
Por esse motivo, o controle térmico após a soldagem pode integrar uma estratégia de prevenção para situações em que o projeto, o procedimento ou a avaliação de engenharia identifique sensibilidade ao hidrogênio difusível, à restrição da junta ou às tensões residuais.
O mesmo raciocínio se aplica a componentes industriais como conexões, suportes, bocais, trechos de tubulação, estruturas soldadas e outros elementos cuja integridade seja importante para a segurança ou para a continuidade operacional.
A relevância do processo não decorre apenas do tamanho do componente
Geometria, espessura, material, grau de restrição, sequência de soldagem, condição ambiental, consumíveis e controle realizado antes e durante a soldagem também podem influenciar a decisão técnica.
Em juntas submetidas a alta responsabilidade operacional, o pós-aquecimento deve ser tratado como uma etapa documentada do processo, e não como um aquecimento genérico aplicado sem critério.
A equipe responsável precisa compreender qual risco está sendo controlado, quais temperaturas devem ser acompanhadas, por quanto tempo a condição deve ser mantida e como os registros serão avaliados.
Esses parâmetros não são universais e não devem ser definidos apenas pela prática de campo ou por uma regra simplificada.
Setores industriais relacionados
A aplicação desse tipo de controle térmico pode ser analisada em diferentes segmentos industriais, sempre conforme os requisitos específicos de cada instalação e projeto:
- Óleo e gás.
- Petroquímica e indústria química.
- Siderurgia.
- Mineração.
- Papel e celulose.
Essa relação de setores é educacional e não significa que toda junta de uma determinada indústria exija pós-aquecimento.
A indicação depende da análise do projeto e da documentação técnica aplicável.
Em uma mesma planta, duas juntas aparentemente semelhantes podem receber tratamentos diferentes por causa do material, da espessura, da geometria, do procedimento de soldagem ou da condição de serviço.
Riscos associados à falha de uma junta
A falha de uma junta soldada pode assumir diferentes formas e consequências.
Em uma tubulação de processo, por exemplo, uma trinca pode comprometer a estanqueidade e exigir isolamento do trecho para inspeção e reparo.
Em um componente estrutural, uma descontinuidade pode reduzir a margem de segurança ou acelerar a necessidade de intervenção.
Em uma instalação contínua, a indisponibilidade de um equipamento pode gerar impactos de manutenção, produção e segurança, ainda que a consequência concreta dependa do sistema envolvido.
As trincas por hidrogênio representam um dos mecanismos que justificam atenção especial em determinadas condições de soldagem.
O hidrogênio difusível pode permanecer na região da solda e se deslocar pelo metal, enquanto tensões residuais e características metalúrgicas podem contribuir para o desenvolvimento de descontinuidades.
O aquecimento controlado após a soldagem pode favorecer a saída desse hidrogênio, mas não elimina a necessidade de controlar as demais variáveis do processo.
Também é importante evitar uma interpretação excessiva.
O pós-aquecimento não corrige uma junta executada fora do procedimento, não substitui consumíveis adequados, não elimina a necessidade de inspeção e não transforma automaticamente uma solda em uma união conforme.
Seu papel deve ser definido dentro de um conjunto de medidas de qualidade, incluindo preparação, execução, controle de temperatura, inspeção e avaliação por profissionais qualificados.
Integridade estrutural, continuidade e segurança
A integridade de uma junta está relacionada à capacidade de o componente desempenhar sua função durante as condições previstas de operação.
Quando o controle térmico é especificado de maneira adequada, os registros de temperatura e as evidências de execução podem apoiar a rastreabilidade da intervenção e a análise posterior pela engenharia, inspeção ou gestão de ativos.
Essa rastreabilidade é especialmente útil em operações críticas porque permite verificar se a etapa planejada foi realizada conforme os requisitos definidos.
O registro não substitui o julgamento técnico, mas ajuda a conectar a execução em campo ao procedimento aprovado, ao componente tratado e aos critérios de liberação.
Assim, o controle térmico passa a fazer parte da gestão da integridade, em vez de ser visto como uma atividade isolada.
Na prática, a decisão deve considerar perguntas como. Qual é a consequência potencial de uma falha? A junta está submetida a alta restrição? Existe histórico ou possibilidade de trincas relacionadas ao hidrogênio? O material e a espessura exigem cuidados adicionais? Qual procedimento de soldagem foi aprovado? Como a temperatura será medida e registrada? Quais áreas precisam ser avaliadas antes da liberação do componente?
Análise específica antes da contratação
Antes de contratar uma execução em campo ou selecionar equipamentos, o responsável deve reunir as informações disponíveis sobre o componente, a junta, o procedimento de soldagem, o material, a espessura, a condição de serviço, o acesso à área, os requisitos de segurança e os critérios de inspeção.
Também é necessário alinhar previamente as responsabilidades entre contratante, engenharia, inspeção, soldagem e segurança do trabalho.
A Point Thermic Equipamentos atua com soluções de tratamento térmico resistivo localizado e serviços relacionados a pré e pós-aquecimento para soldagem.
Conforme as dados institucionais, a empresa atende demandas industriais com equipe especializada, controle técnico, possibilidade de personalização e mobilização para diferentes necessidades.
A empresa também oferece locação e venda de equipamentos para tratamento térmico, o que permite avaliar a alternativa mais adequada entre contratar uma execução especializada ou utilizar equipamentos dentro de uma estrutura técnica própria.
A escolha entre serviço, locação ou aquisição deve considerar a complexidade da operação, a disponibilidade de pessoal qualificado, os requisitos de monitoramento, a necessidade de registros e a responsabilidade pela aprovação do processo.
Não há uma solução única para todos os componentes.
Para conhecer a abordagem aplicável ao caso, o leitor pode consultar a página interna de soluções industriais da Point Thermic e encaminhar à empresa os dados técnicos disponíveis para avaliação.
Em qualquer setor, o ponto central é evitar decisões baseadas somente no nome do processo ou em uma expectativa genérica de segurança.
O pós-aquecimento deve ser especificado, monitorado e documentado de acordo com a engenharia responsável e com os requisitos técnicos do projeto.
Essa cautela ajuda a preservar a integridade estrutural, apoiar a continuidade operacional e reduzir riscos associados à execução de juntas críticas, sem substituir inspeções, procedimentos aprovados ou a responsabilidade do profissional habilitado.
Benefícios, limitações e critérios para especificar o processo
O pós-aquecimento para soldagem pode ser especificado como uma medida de controle quando a engenharia identifica risco relacionado ao hidrogênio difusível, à configuração da junta, às tensões residuais ou às condições de serviço.
Seu objetivo não é simplesmente manter uma peça aquecida, mas aplicar uma etapa tecnicamente definida, monitorada e registrada, coerente com o procedimento de soldagem e com os requisitos do projeto.
Benefícios potenciais do processo
Quando previsto por uma avaliação técnica, o pós-aquecimento pode favorecer a redução do hidrogênio residual na região da junta soldada.
O aquecimento controlado contribui para a difusão desse hidrogênio antes que a combinação entre material suscetível, tensões residuais e condições metalúrgicas aumente o risco de trincas por hidrogênio.
Essa relação é especialmente relevante em soldas críticas, nas quais uma descontinuidade pode afetar a integridade estrutural, a segurança operacional ou a continuidade de um sistema industrial.
Outro benefício potencial é ampliar a confiabilidade do processo de fabricação ou manutenção.
Isso ocorre porque a operação deixa de depender apenas da execução do arco de soldagem e passa a incluir uma etapa posterior com critérios definidos de temperatura, permanência, monitoramento e resfriamento.
A contribuição real, porém, depende da correta especificação e execução.
O pós-aquecimento não deve ser apresentado como uma garantia isolada contra falhas, nem como substituto de outras barreiras de qualidade.
Em termos práticos, os benefícios esperados precisam ser relacionados ao mecanismo de falha que se pretende controlar.
Se a preocupação principal for a presença de hidrogênio difusível em uma junta suscetível, a estratégia térmica poderá fazer parte da prevenção de trincas retardadas.
Se o problema estiver associado a seleção de material, preparação inadequada, consumíveis, sequência de passes, contaminação ou inspeção insuficiente, o aquecimento posterior, por si só, não corrige a causa.
Essa distinção evita decisões baseadas em uma interpretação simplificada do processo.
Limitações e controles que continuam indispensáveis
O pós-aquecimento não substitui um procedimento de soldagem qualificado, a seleção e o armazenamento adequados dos consumíveis, o controle das condições de execução, a inspeção ou o controle da qualidade.
Também não elimina a necessidade de avaliar o material de base, o metal de solda, a zona afetada pelo calor, a geometria da junta e as tensões impostas pelo conjunto soldado.
A etapa térmica tampouco deve ser tratada como aquecimento sem controle.
Temperatura excessiva, distribuição irregular, posicionamento inadequado dos sensores ou ausência de registros podem comprometer a validade da operação e dificultar a demonstração de que o requisito foi atendido.
Por isso, a definição deve considerar o procedimento aplicável, os instrumentos disponíveis, a forma de medição e os critérios para liberar a junta após o ciclo.
Também é importante reconhecer que não existe uma condição universal de pós-aquecimento aplicável a todas as soldas.
Parâmetros como temperatura, tempo, taxa de resfriamento, distribuição do calor e pontos de medição dependem do projeto e não devem ser definidos apenas por analogia com outro serviço.
A decisão precisa ser sustentada por engenharia, documentação técnica e avaliação do responsável qualificado.
Critérios para especificar o processo
Antes de solicitar ou contratar o serviço, a equipe de engenharia, soldagem, inspeção e manutenção deve reunir informações suficientes para caracterizar a demanda.
Entre os principais critérios estão:
- Material e condição metalúrgica.
- Geometria e restrição da junta.
- Condição de serviço.
- Procedimento e sequência de soldagem.
- Requisitos normativos e do cliente.
- Monitoramento e rastreabilidade.
A pergunta orientadora para a engenharia é. Qual mecanismo de falha está sendo controlado? A resposta deve indicar se a preocupação envolve hidrogênio difusível, trincas retardadas, tensões residuais, comportamento metalúrgico ou outra condição específica.
Sem essa definição, há risco de especificar uma atividade térmica sem relação clara com o problema técnico.
Transparência na decisão técnica
A necessidade do processo deve ser confirmada caso a caso, com base no procedimento de soldagem, na especificação aplicável, no projeto, na condição do componente e na avaliação do responsável técnico.
Informações gerais sobre o setor podem orientar a análise, mas não substituem os documentos que governam uma determinada junta.
Na prática, o contratante deve validar previamente quais dados serão disponibilizados à empresa executora, quais registros precisam ser produzidos e quem fará a liberação da operação.
Também é necessário alinhar a interface entre execução, inspeção e segurança, principalmente em intervenções realizadas em equipamentos industriais, tubulações de processo ou áreas com riscos operacionais.
A Point Thermic Equipamentos atua com soluções de tratamento térmico e serviços relacionados a pré e pós-aquecimento para soldagem.
A empresa oferece controle técnico, personalização conforme a demanda industrial e atendimento a necessidades emergenciais ou contratos de longo prazo.
Essas informações institucionais não eliminam a necessidade de validar, para cada trabalho, o escopo técnico, os documentos aplicáveis, os critérios de aceitação e as responsabilidades envolvidas.
O pós-aquecimento é necessário em toda solda?
A necessidade depende do material, da espessura, da restrição da junta, do procedimento de soldagem, da condição de serviço, da criticidade do componente e dos requisitos normativos ou contratuais.
A decisão deve ser tomada por engenharia ou por profissional qualificado, com base na documentação aplicável.
O processo elimina totalmente o risco de trincas por hidrogênio?
Não é adequado prometer eliminação total do risco.
O pós-aquecimento pode contribuir para reduzir o hidrogênio residual e mitigar a possibilidade de trincas por hidrogênio quando corretamente especificado, mas o resultado depende também de materiais, consumíveis, preparação, execução, controle de umidade, sequência de soldagem e inspeção.
Quando o pós-aquecimento pode ser considerado em uma especificação?
Ele pode ser considerado quando a análise técnica identifica suscetibilidade ao hidrogênio, elevada restrição, requisitos particulares do material ou alta responsabilidade operacional da junta.
A confirmação deve vir do procedimento de soldagem, do projeto, do código aplicável ou da orientação formal do responsável técnico.
É possível contratar apenas o aquecimento, sem monitoramento?
O aquecimento sem monitoramento e sem registro reduz a rastreabilidade da operação e pode impedir a verificação de que os requisitos foram atendidos.
O escopo deve definir sensores, leitura, registros, limites de controle, critérios de interrupção e liberação, conforme a necessidade do serviço.
A empresa pode ajudar a definir se o processo é aplicável?
A Point Thermic pode ser consultada para discutir uma demanda de pós-aquecimento, locação ou venda de equipamentos de tratamento térmico.
O contratante deve fornecer as informações técnicas disponíveis e confirmar com a engenharia, a inspeção e o responsável técnico quais requisitos devem ser atendidos antes da execução.
Como avançar com critério técnico?
O próximo passo é organizar a documentação da junta, identificar o mecanismo de falha que se pretende controlar e solicitar uma avaliação técnica compatível com o projeto.
Ao consultar a Point Thermic, informe o tipo de componente, a finalidade da intervenção, os requisitos conhecidos e as condições de execução.
A definição final deve permanecer vinculada ao procedimento de soldagem, à especificação aplicável e à aprovação dos profissionais responsáveis.
Como é estruturada a prestação do serviço de pós-aquecimento?
A prestação do serviço de pós-aquecimento é estruturada para transformar uma necessidade de controle térmico em uma operação planejada, monitorada e documentada.
Em vez de simplesmente aplicar calor à junta soldada, o processo deve considerar os requisitos do projeto, o procedimento de soldagem, as características do componente e os critérios definidos pela engenharia, pela inspeção e pelo responsável técnico.
Essa abordagem ajuda a preservar a rastreabilidade da atividade e a reduzir decisões improvisadas em operações industriais críticas.
Entendimento da demanda industrial
Análise dos requisitos e definição da estratégia.
Preparação do equipamento e da área. Com a estratégia definida, ocorre a preparação dos equipamentos de tratamento térmico, dos acessórios e da área de trabalho. Essa preparação inclui a verificação das condições de instalação, da disponibilidade de energia e do acesso à junta, além da avaliação dos pontos em que os elementos de aquecimento e os sensores poderão ser posicionados. A preparação também deve considerar isolamento, proteção da equipe, interferências com outros serviços e condições de segurança da operação. Em ambientes industriais, a organização da área é especialmente relevante porque o pós-aquecimento pode ocorrer próximo a tubulações, componentes, estruturas, linhas de processo e equipamentos em manutenção. A execução deve respeitar as permissões de trabalho, os controles de segurança e as restrições operacionais estabelecidas para o local. A Point Thermic Equipamentos atua com soluções de tratamento térmico resistivo localizado e dispõe de alternativas de prestação de serviço, locação e venda de equipamentos. A escolha entre essas modalidades depende da necessidade do contratante, da estrutura disponível e do nível de apoio técnico requerido para a operação.
Instalação do monitoramento. A instalação do monitoramento é uma etapa essencial para que o aquecimento não seja conduzido apenas por estimativa. Termopares ou outros instrumentos adequados devem ser posicionados conforme a configuração do componente e o procedimento aplicável. A quantidade, a localização e a forma de fixação dos sensores não devem ser presumidas, pois variam de acordo com a geometria da junta, a distribuição esperada de temperatura e os critérios de controle. Antes da execução, É necessário verificar se os instrumentos estão adequados ao serviço, se as leituras podem ser acompanhadas e se o sistema de registro está preparado. O contratante também deve confirmar como serão tratados desvios, interrupções, perda de leitura ou condições que impeçam a continuidade segura da operação.
Execução e acompanhamento do processo. A execução envolve a aplicação controlada de calor, o acompanhamento das leituras e a manutenção das condições previstas pelo procedimento. O foco não é apenas atingir uma condição térmica, mas demonstrar que ela foi alcançada e mantida de forma compatível com os requisitos definidos para aquela junta. Durante a operação, o acompanhamento deve permitir identificar variações relevantes, regiões com aquecimento insuficiente, interrupções ou qualquer comportamento que exija avaliação. O controle técnico contribui para que a atividade seja conduzida com base em evidências, e não somente na percepção visual ou na experiência informal do operador. A Point Thermic destaca a atuação de equipe especializada e o controle técnico do processo como parte de sua proposta de atendimento. Essas informações devem ser entendidas como atributos institucionais apresentados pela empresa. A adequação de cada execução, entretanto, continua dependendo da análise do caso, dos documentos do projeto e da validação dos responsáveis técnicos envolvidos. A empresa também informa capacidade de mobilização rápida e atendimento a demandas emergenciais ou contratos de longo prazo. Essa possibilidade não representa um prazo previsto nem substitui a necessidade de avaliar previamente a disponibilidade de recursos, as condições do local e os requisitos de segurança. A confirmação deve ser feita diretamente com a Point Thermic conforme a demanda industrial.
Registros, encerramento e validação técnica. Ao final do aquecimento, os registros da operação devem ser organizados para permitir a reconstrução do que foi realizado. Dependendo do escopo definido, podem fazer parte dessa documentação as leituras de temperatura, a identificação da junta, os horários relevantes, as ocorrências observadas, os instrumentos utilizados e as liberações correspondentes. O encerramento técnico deve verificar se a operação foi concluída conforme o procedimento aplicável e se há alguma pendência para inspeção, continuidade da fabricação, manutenção ou liberação do componente. O pós-aquecimento não elimina a necessidade de inspeções, controles de qualidade ou demais etapas previstas no plano de soldagem. Ele é uma etapa integrada ao processo de fabricação ou reparo, não uma substituição desses controles. Antes da contratação, É necessário confirmar quais registros serão produzidos, quem fará a validação, quais critérios serão utilizados para aceitar a execução e como eventuais desvios serão tratados. Essa clareza evita expectativas comerciais ou técnicas não documentadas e melhora a comunicação entre contratante, prestador, engenharia, inspeção e operação.
Integração entre serviço, locação e venda de equipamentos
A arquitetura de atendimento pode ser ajustada ao perfil da demanda.
Em uma necessidade pontual, a contratação de um serviço executado por equipe especializada pode concentrar a preparação, o monitoramento, a execução e os registros em uma única solução.
Em outros cenários, a locação de equipamentos pode ser considerada quando o contratante possui equipe e estrutura próprias para conduzir a atividade sob os procedimentos aplicáveis.
A venda de equipamentos pode atender organizações que precisam incorporar recursos de tratamento térmico à sua operação, desde que sejam avaliados treinamento, instrumentação, manutenção, segurança e capacidade interna de controle.
A decisão não deve considerar apenas a disponibilidade do equipamento, mas também a responsabilidade pela instalação, pelo acompanhamento das temperaturas, pela documentação e pela liberação técnica.
Para conhecer as alternativas disponíveis, o leitor pode consultar internamente as páginas de locação de equipamentos e venda de equipamentos da Point Thermic.
A escolha da modalidade deve ser orientada pela complexidade da junta, pela urgência operacional, pela estrutura do contratante e pelos requisitos definidos para o serviço, sem assumir condições comerciais ou prazos que não tenham sido formalmente confirmados.
Em síntese, uma prestação de pós-aquecimento bem estruturada começa na compreensão da demanda e termina com registros capazes de demonstrar como a operação foi conduzida.
A personalização disponível pela Point Thermic pode ser relevante para diferentes contextos industriais, mas cada atendimento deve ser validado com base no procedimento de soldagem, nos requisitos do projeto e na avaliação dos profissionais responsáveis.
A certificação ISO 9001:2015 da empresa é um sinal institucional de compromisso com a qualidade e a melhoria contínua, mas não representa, por si só, a aprovação automática de qualquer execução.
A conformidade de cada serviço depende da aplicação correta dos requisitos técnicos e da validação correspondente.
Normas, documentação e evidências de qualidade
A qualidade de um serviço de pós-aquecimento para soldagem não deve ser avaliada apenas pelo aquecimento realizado no componente.
Ela depende da definição técnica aplicável, do controle dos parâmetros previstos, da competência das pessoas envolvidas e da existência de registros que permitam verificar o que foi executado.
Por isso, antes do início da atividade, é importante relacionar o serviço ao projeto, ao procedimento de soldagem e aos critérios de aceitação estabelecidos pelo responsável técnico.
Como identificar os requisitos aplicáveis?
A primeira etapa é confirmar quais normas, códigos, especificações do cliente e documentos de engenharia governam a junta soldada.
A seleção depende de fatores como tipo de componente, material, espessura, condição de serviço, criticidade da operação e finalidade do tratamento térmico.
Em instalações industriais, podem existir requisitos internos do proprietário, documentos de fabricação, critérios de inspeção e procedimentos específicos para determinada família de materiais.
Não é adequado escolher uma referência normativa apenas pelo nome do serviço.
O pós-aquecimento pode estar relacionado a exigências do procedimento de soldagem, a uma avaliação de risco de trincas por hidrogênio ou a uma condição definida no projeto.
A engenharia responsável deve verificar, entre outros pontos:
- qual procedimento de soldagem foi aprovado para a junta;
- quais consumíveis e condições de armazenamento foram previstos;
- se há requisito específico para pré-aquecimento, pós-aquecimento ou tratamento térmico pós-soldagem;
- quais registros de temperatura devem ser produzidos;
- quais inspeções e critérios de aceitação serão aplicados;
- quem está autorizado a liberar o componente para a etapa seguinte.
Essa análise evita que uma prática genérica seja tratada como requisito universal.
Temperaturas, tempos, posicionamento de sensores e critérios de resfriamento devem ser definidos conforme a documentação aplicável, e não por uma regra única para todos os materiais e geometrias.
Documentos que podem compor o controle técnico
A documentação varia conforme o contrato, o projeto e o sistema de qualidade adotado.
De forma geral, o responsável pela contratação pode solicitar a identificação dos documentos que orientarão a execução e dos registros que demonstrarão o acompanhamento da atividade.
Entre os documentos possíveis do setor estão:
- procedimento de soldagem aplicável à junta;
- especificação técnica do projeto ou do cliente;
- instrução de trabalho para aquecimento e monitoramento;
- registros de temperatura obtidos durante a operação;
- relatório de execução do serviço;
- identificação do componente, da junta e da etapa realizada;
- registros de inspeção ou de liberação;
- critérios de aceitação definidos pela engenharia ou pela inspeção.
A presença de um documento, por si só, não comprova a conformidade da atividade
É necessário verificar se ele corresponde à revisão vigente, se foi aplicado ao componente correto e se os registros estão preenchidos de modo legível e coerente com a sequência executada.
Também é necessário esclarecer previamente quem revisará os dados, quais desvios exigem tratamento e qual área será responsável pela liberação.
Rastreabilidade e evidência da execução
Rastreabilidade é a capacidade de relacionar a atividade realizada ao componente, à junta, ao procedimento e aos registros correspondentes.
No contexto do pós-aquecimento, isso pode envolver a identificação da junta, a referência ao documento aplicável, a indicação dos pontos monitorados, a sequência da operação e as leituras registradas ao longo do processo.
A rastreabilidade não significa criar documentos além do necessário.
Significa preservar evidências suficientes para responder perguntas técnicas importantes. Qual junta foi tratada, com base em qual requisito, em que momento o monitoramento ocorreu e quem avaliou o resultado? A forma dos registros deve ser definida pelo sistema de qualidade do projeto ou do contratante.
Portanto, não se deve presumir que determinado formulário, relatório ou certificado seja fornecido em todos os serviços sem confirmação prévia.
Também é importante distinguir registro de temperatura de interpretação técnica.
O registro mostra o comportamento acompanhado durante a operação; a avaliação de conformidade exige comparação com os limites e critérios aprovados para aquela aplicação.
Essa análise deve ser feita por profissional qualificado, em conjunto com engenharia, inspeção e, quando aplicável, segurança industrial.
ISO 9001:2015 e compromisso com a qualidade
Conforme as dados institucionais, a Point Thermic Equipamentos obteve a certificação ISO 9001:2015 em 2021.
Essa certificação é apresentada como um sinal do compromisso da empresa com a qualidade e a melhoria contínua dos processos.
Ela contribui para a percepção de maturidade do sistema de gestão, mas não deve ser interpretada como comprovação automática de que toda execução específica atende a qualquer norma, código ou requisito de cliente.
A conformidade de um serviço continua dependendo da aplicação correta dos documentos pertinentes, da qualificação necessária, do controle do processo, dos registros e da avaliação técnica da atividade.
Ao analisar uma contratação, o cliente pode confirmar o escopo aplicável da certificação e verificar como os requisitos do seu projeto serão tratados.
Essa postura preserva a transparência e evita associar a certificação a promessas que não foram disponíveis.
Validações adequadas antes da contratação!
Antes de contratar um serviço de pós-aquecimento para soldagem, é prudente reunir as informações técnicas disponíveis e submetê-las às áreas responsáveis.
Engenharia, inspeção, soldagem, manutenção e segurança podem ter responsabilidades diferentes, mas a coordenação entre essas áreas reduz ambiguidades sobre execução e liberação.
Uma lista de verificação pode incluir:
- identificação do componente e das juntas envolvidas;
- material, espessura e condição de serviço, quando disponíveis;
- procedimento de soldagem e revisão vigente;
- requisito do projeto para pré-aquecimento, pós-aquecimento ou tratamento térmico;
- necessidade de monitoramento por termopares;
- forma esperada de registro e rastreabilidade;
- inspeções previstas antes e depois da atividade;
- critérios de aceitação e tratamento de eventuais desvios;
- responsabilidades pela aprovação, acompanhamento e liberação;
- necessidade de equipamento, equipe ou serviço especializado.
Quando alguma informação estiver ausente, o mais seguro é interromper a definição operacional e solicitar esclarecimento ao responsável técnico.
Uma empresa prestadora pode analisar a demanda e orientar a estrutura do atendimento, mas a decisão sobre requisitos de projeto e aceitação deve permanecer alinhada às autoridades técnicas competentes.
Quais documentos devo enviar para avaliação?
Em geral, são úteis o procedimento de soldagem aplicável, a especificação do cliente, os requisitos do projeto, as informações disponíveis sobre o componente e os critérios de inspeção.
A relação exata depende da aplicação e deve ser confirmada com a equipe responsável.
A empresa deve informar quais registros serão gerados?
É necessário solicitar a descrição dos registros previstos e confirmar como eles serão relacionados à junta e ao procedimento aplicável.
O formato e o conteúdo dependem do contrato e dos requisitos do projeto.
A certificação ISO 9001:2015 substitui a análise da documentação da obra?
Não.
A certificação disponível para a Point Thermic representa um elemento institucional relacionado à gestão da qualidade e à melhoria contínua.
A análise da conformidade de cada serviço ainda depende dos requisitos técnicos, da execução e das evidências correspondentes.
Quem deve aprovar os parâmetros do pós-aquecimento?
Os parâmetros devem ser definidos ou validados conforme o procedimento de soldagem, o projeto, o código aplicável e a responsabilidade técnica estabelecida.
A prestadora, a engenharia, a inspeção e o cliente devem alinhar previamente suas atribuições.
O que devo confirmar ao contratar a Point Thermic?
Confirme o escopo técnico da atividade, os documentos de referência, o método de monitoramento, os registros esperados, os responsáveis pela liberação e a integração entre serviço e requisitos do projeto.
A Point Thermic oferece soluções de tratamento térmico e atendimento personalizado; os detalhes aplicáveis à demanda devem ser validados diretamente com a empresa.
A combinação entre requisitos claros, monitoramento, registros e revisão por profissionais qualificados fortalece a confiabilidade da decisão técnica.
Mais do que aquecer uma junta, o objetivo é demonstrar que a etapa foi planejada, executada e avaliada de forma coerente com a integridade do componente e com as exigências do projeto.
Para saber mais sobre Pós-aquecimento para soldagem
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.