Galeria
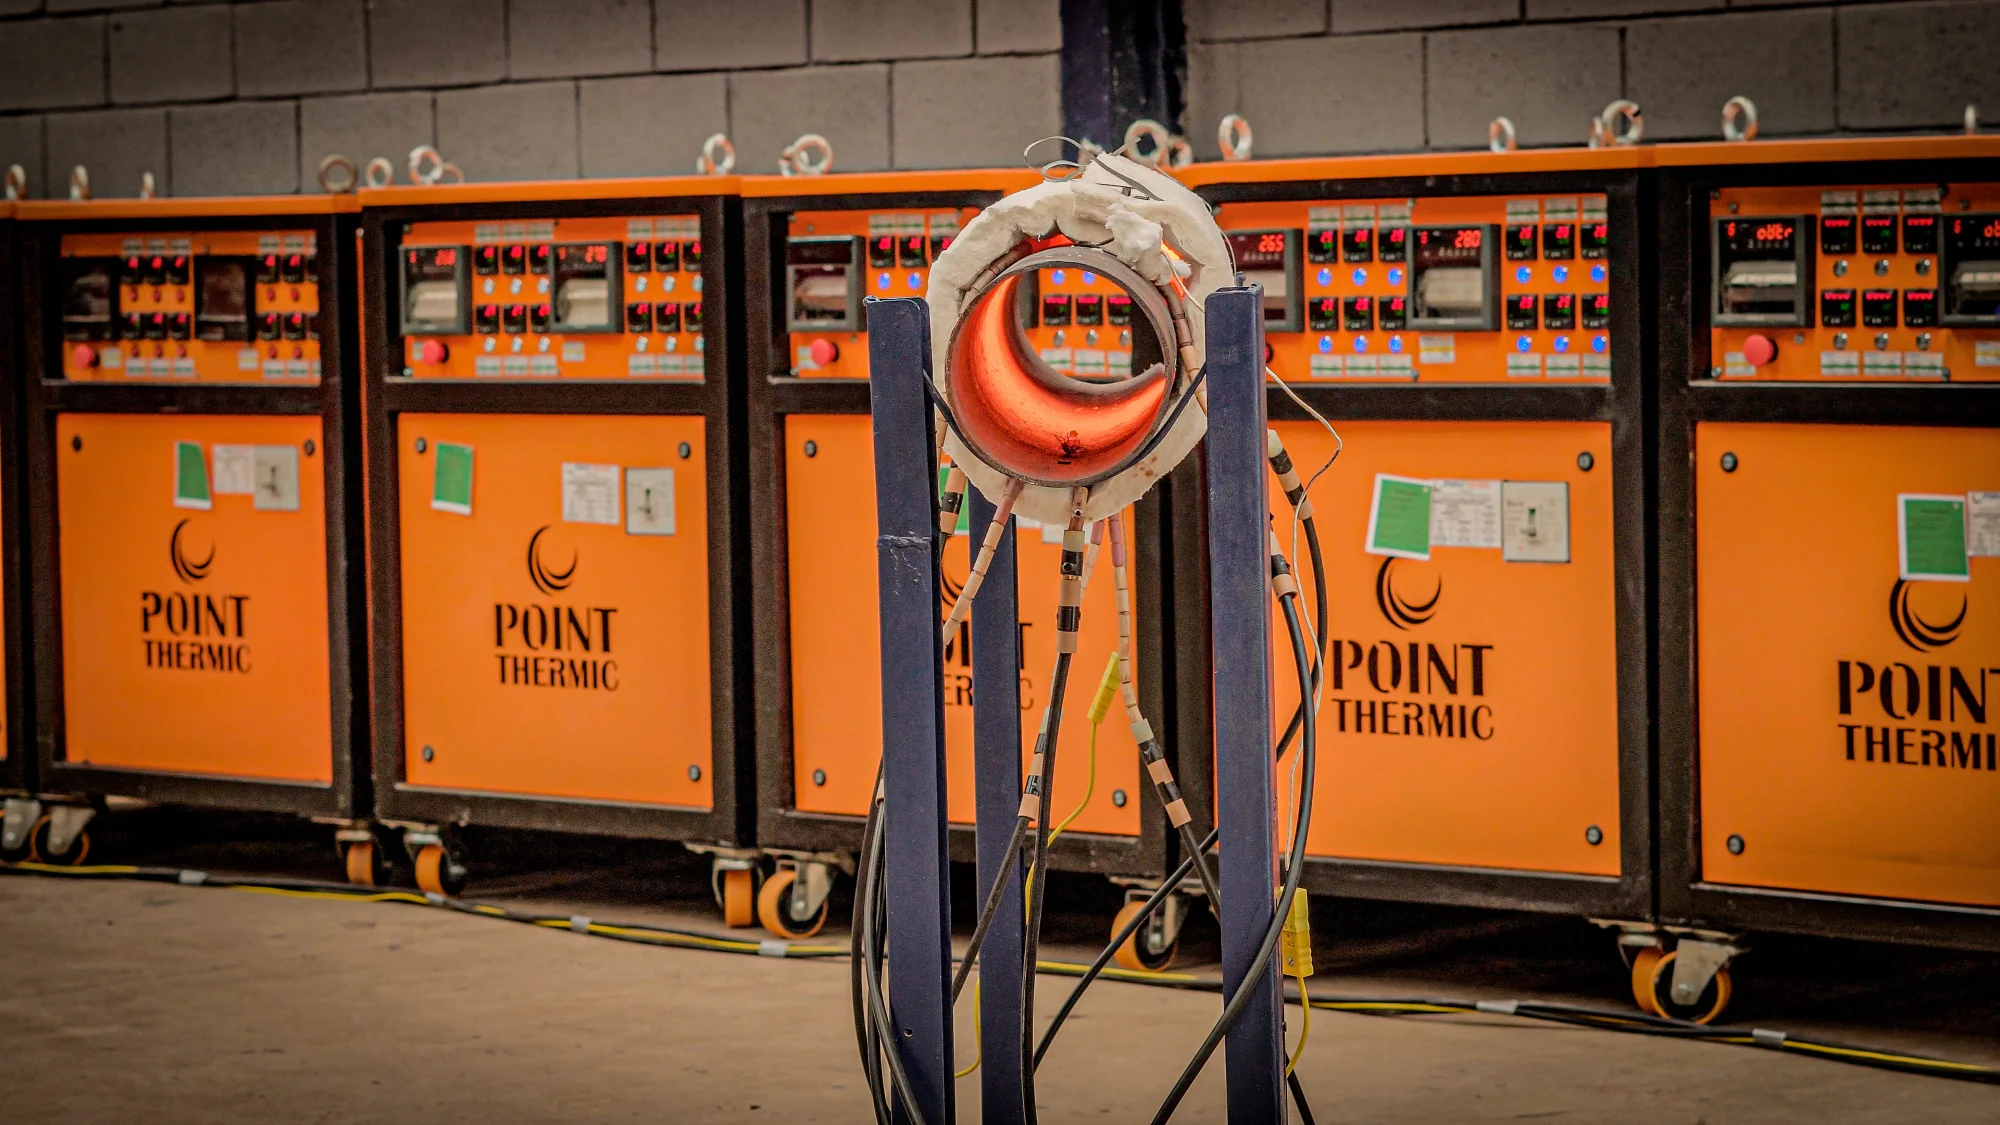
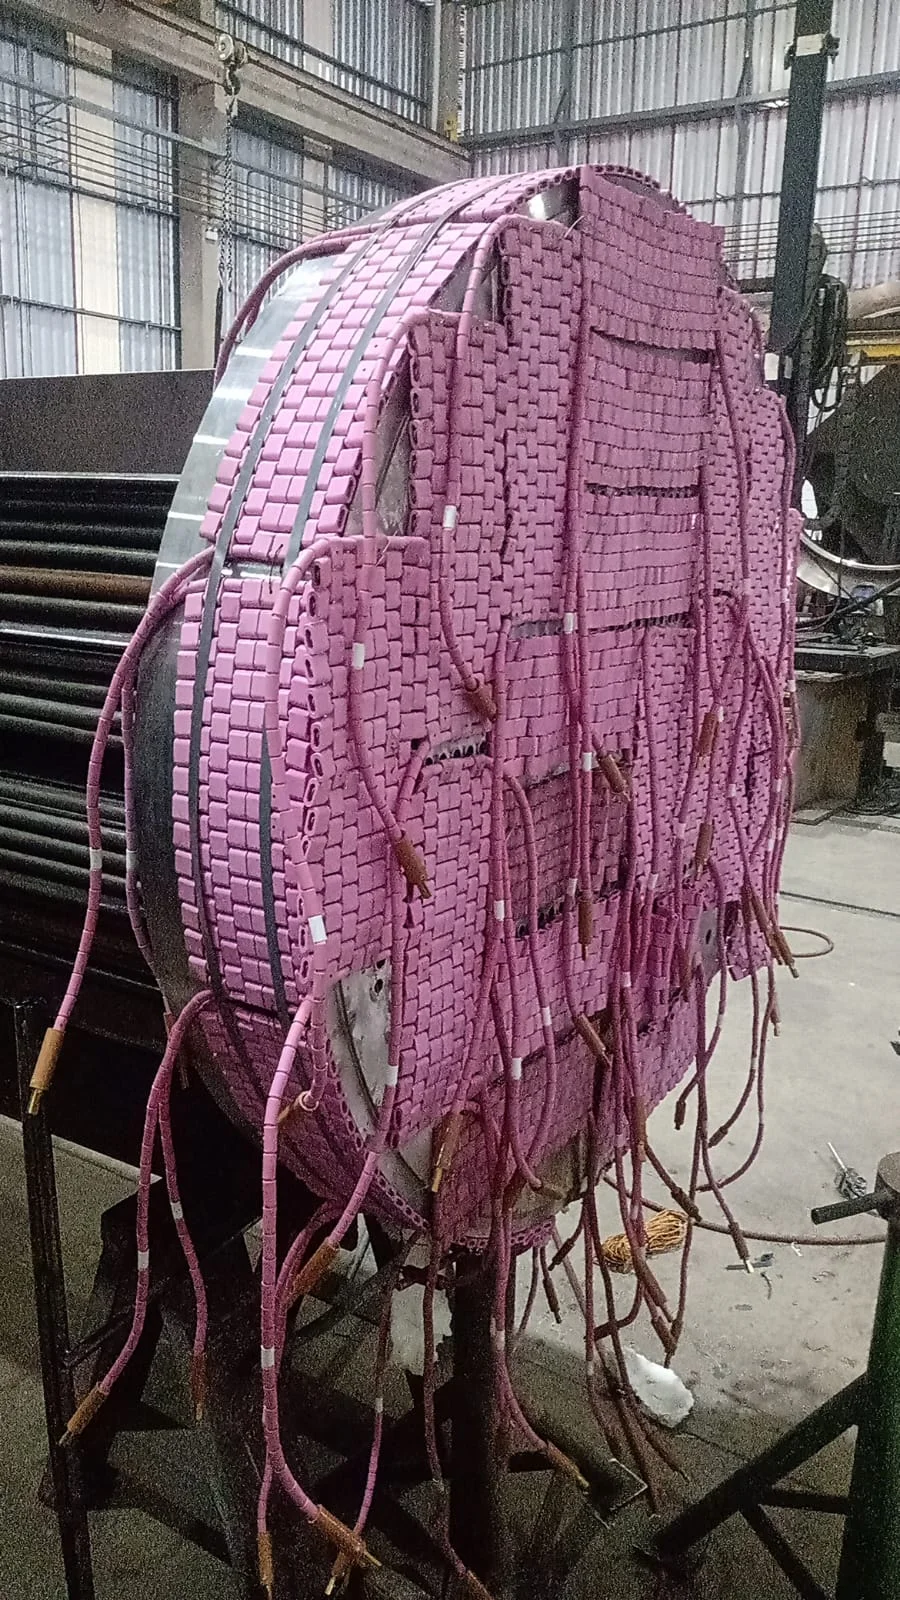
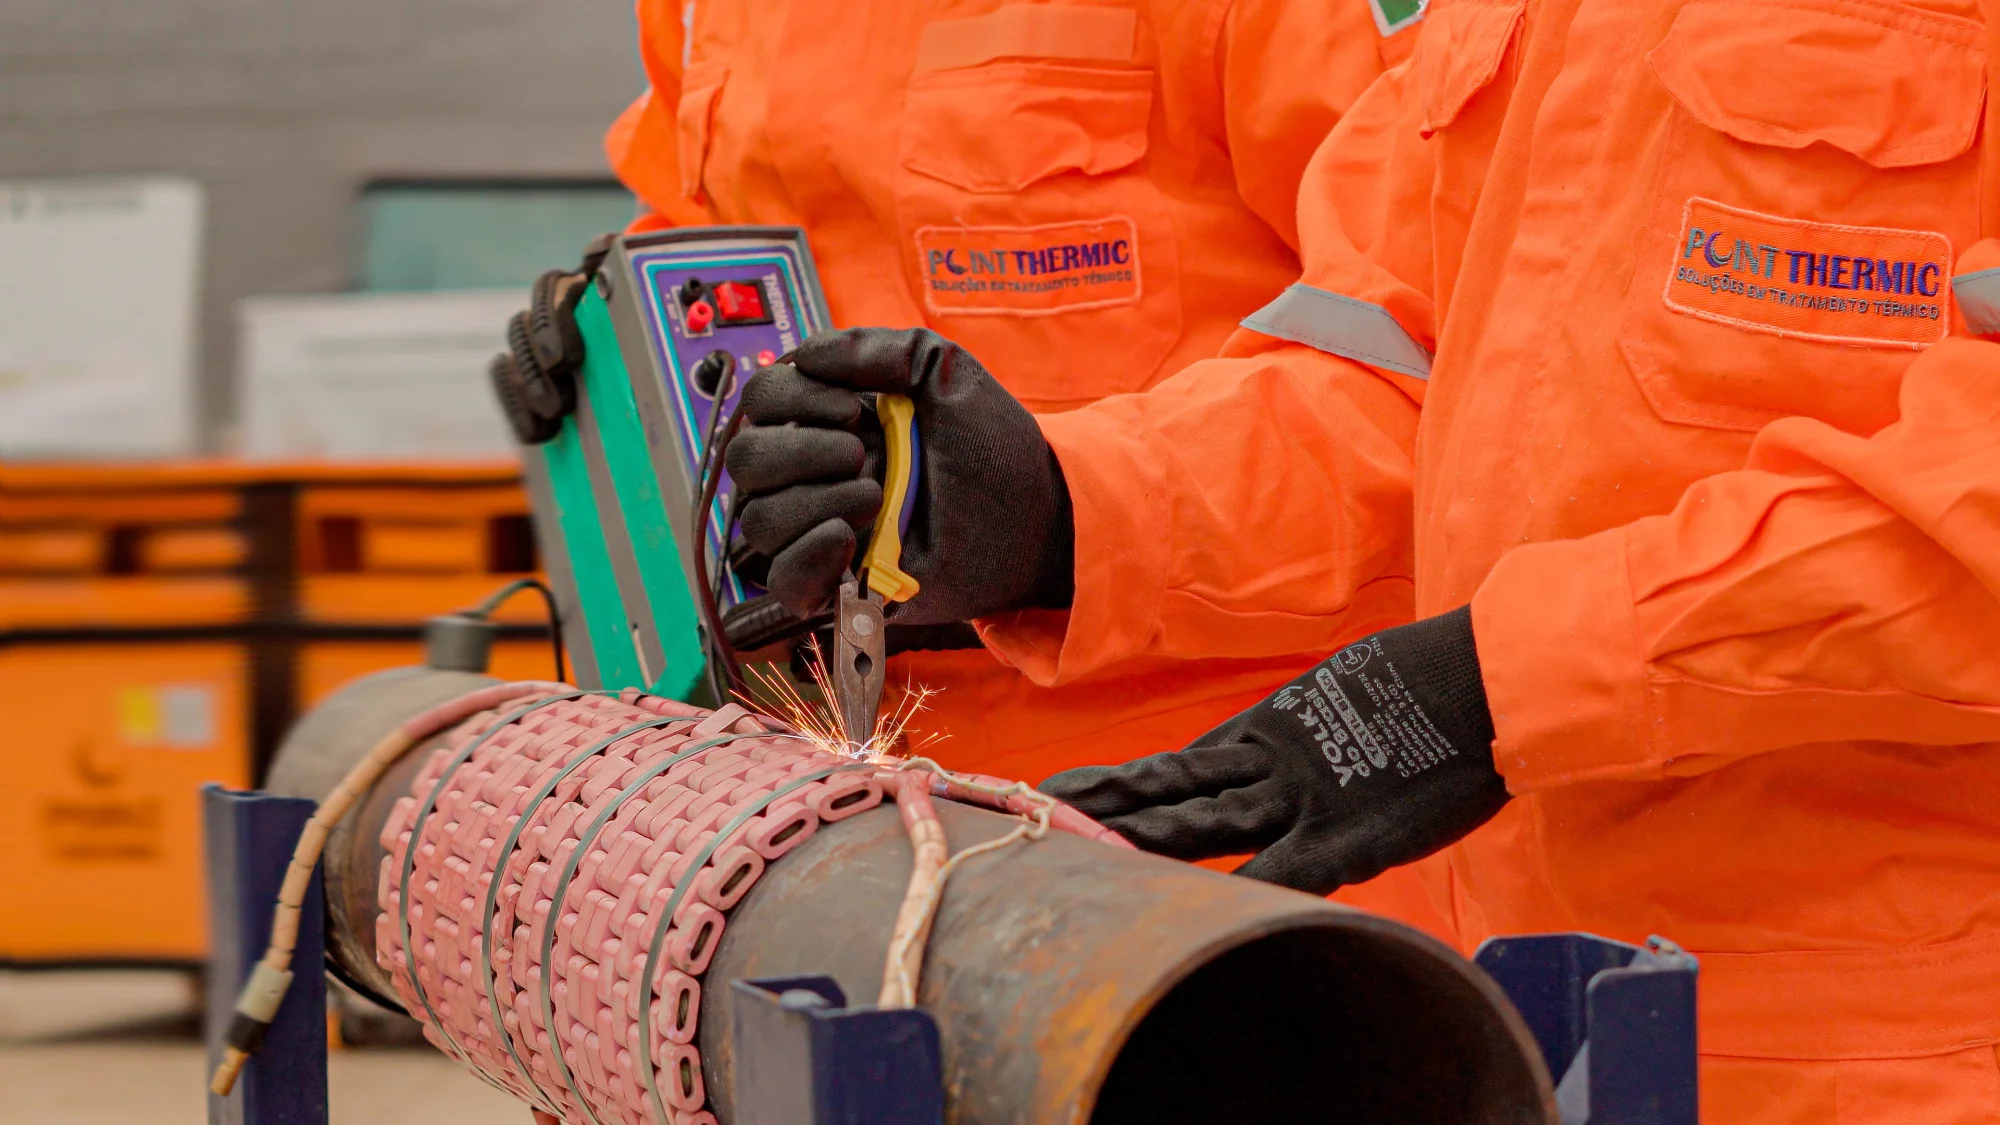
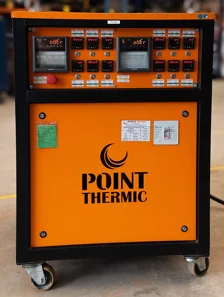
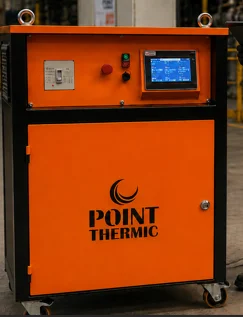
Clique nas imagens para ampliar
O que é alívio de tensões em caldeiras e por que ele é importante?
O alívio de tensões em caldeiras é um tratamento térmico aplicado, conforme avaliação e procedimento técnico, para reduzir tensões residuais formadas principalmente durante operações de soldagem.
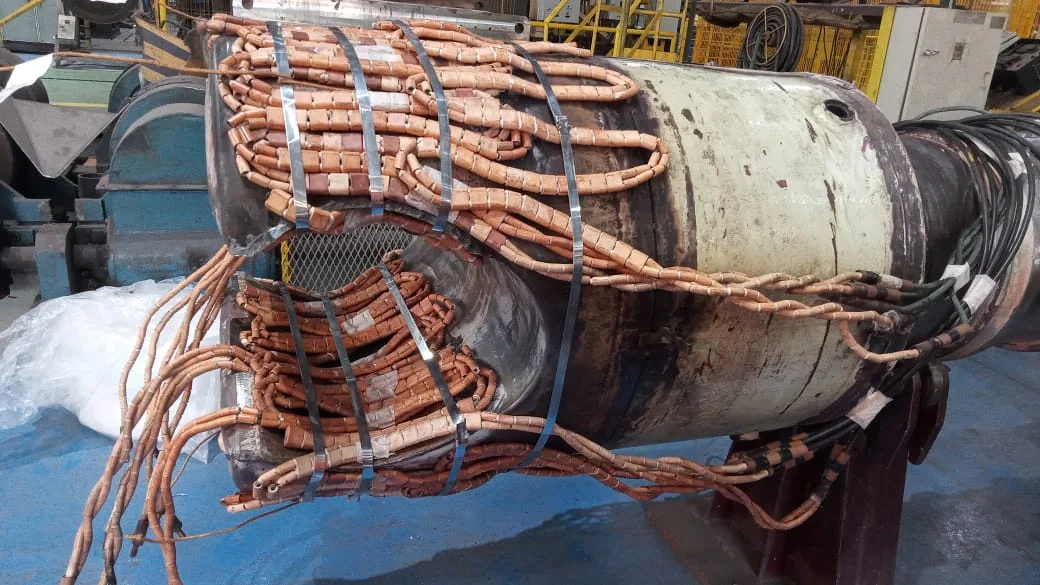
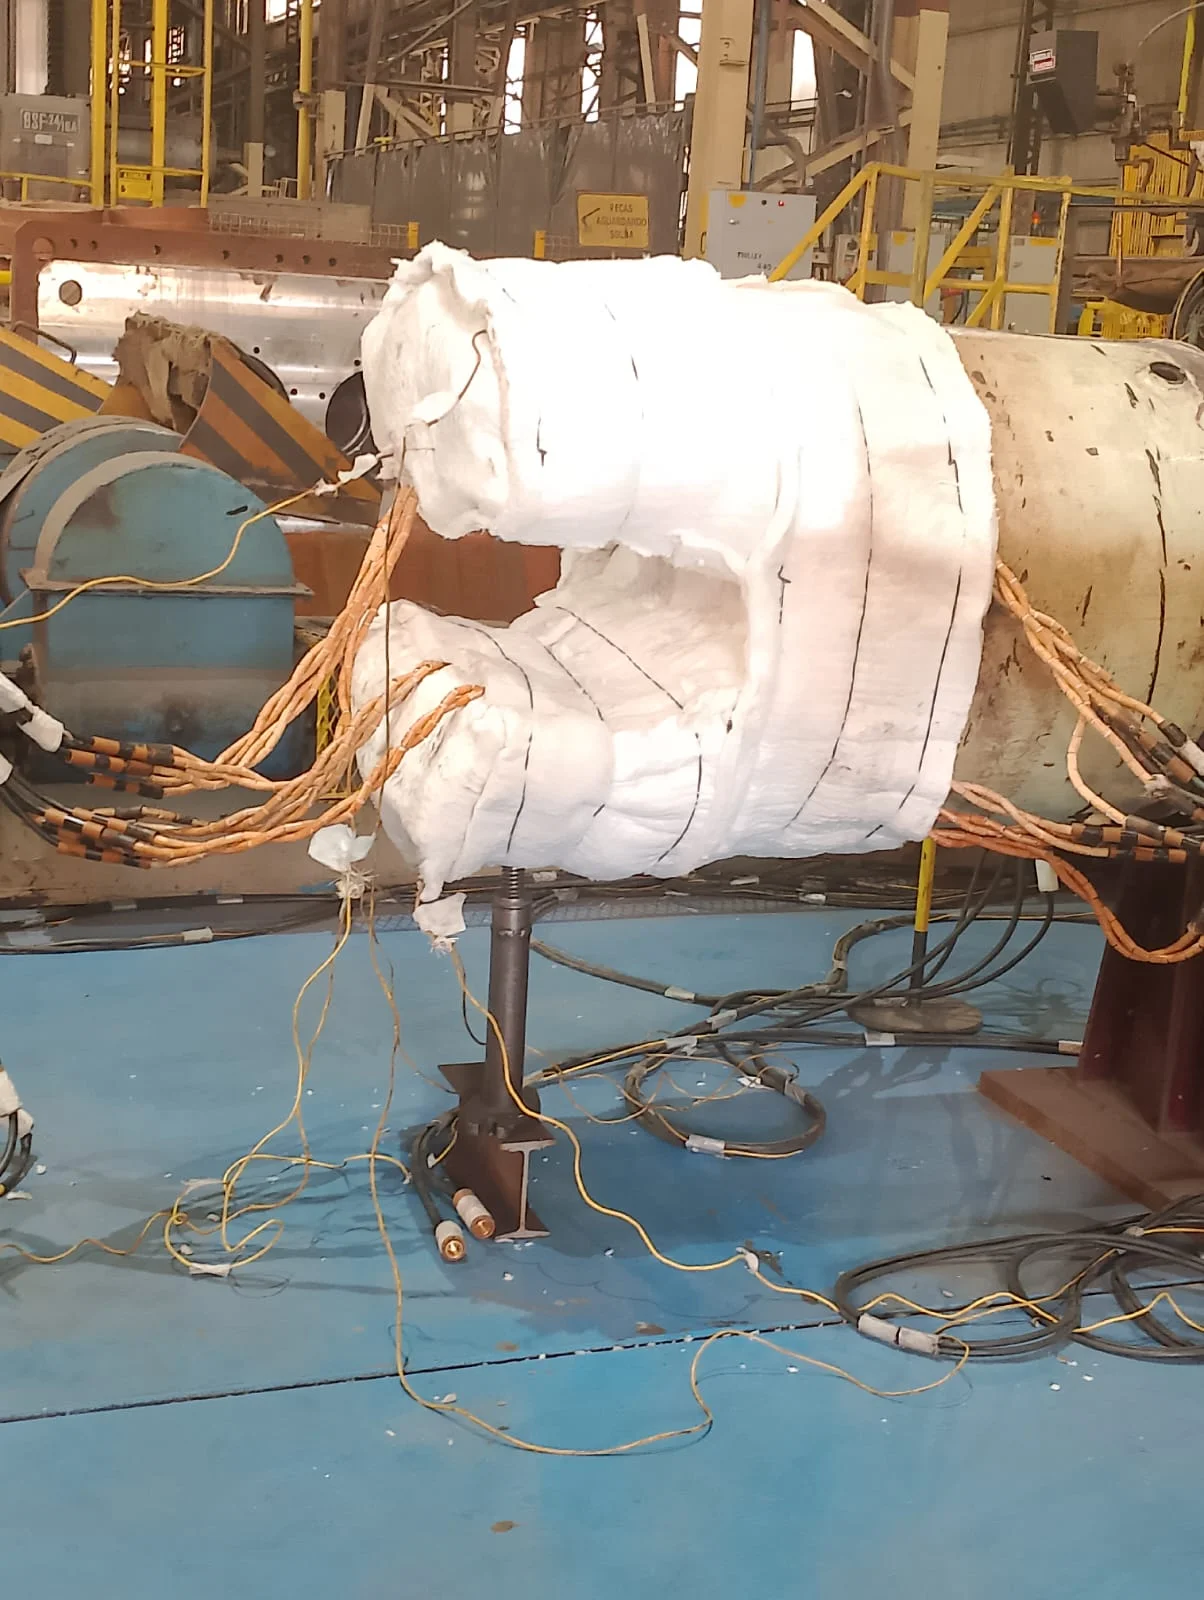
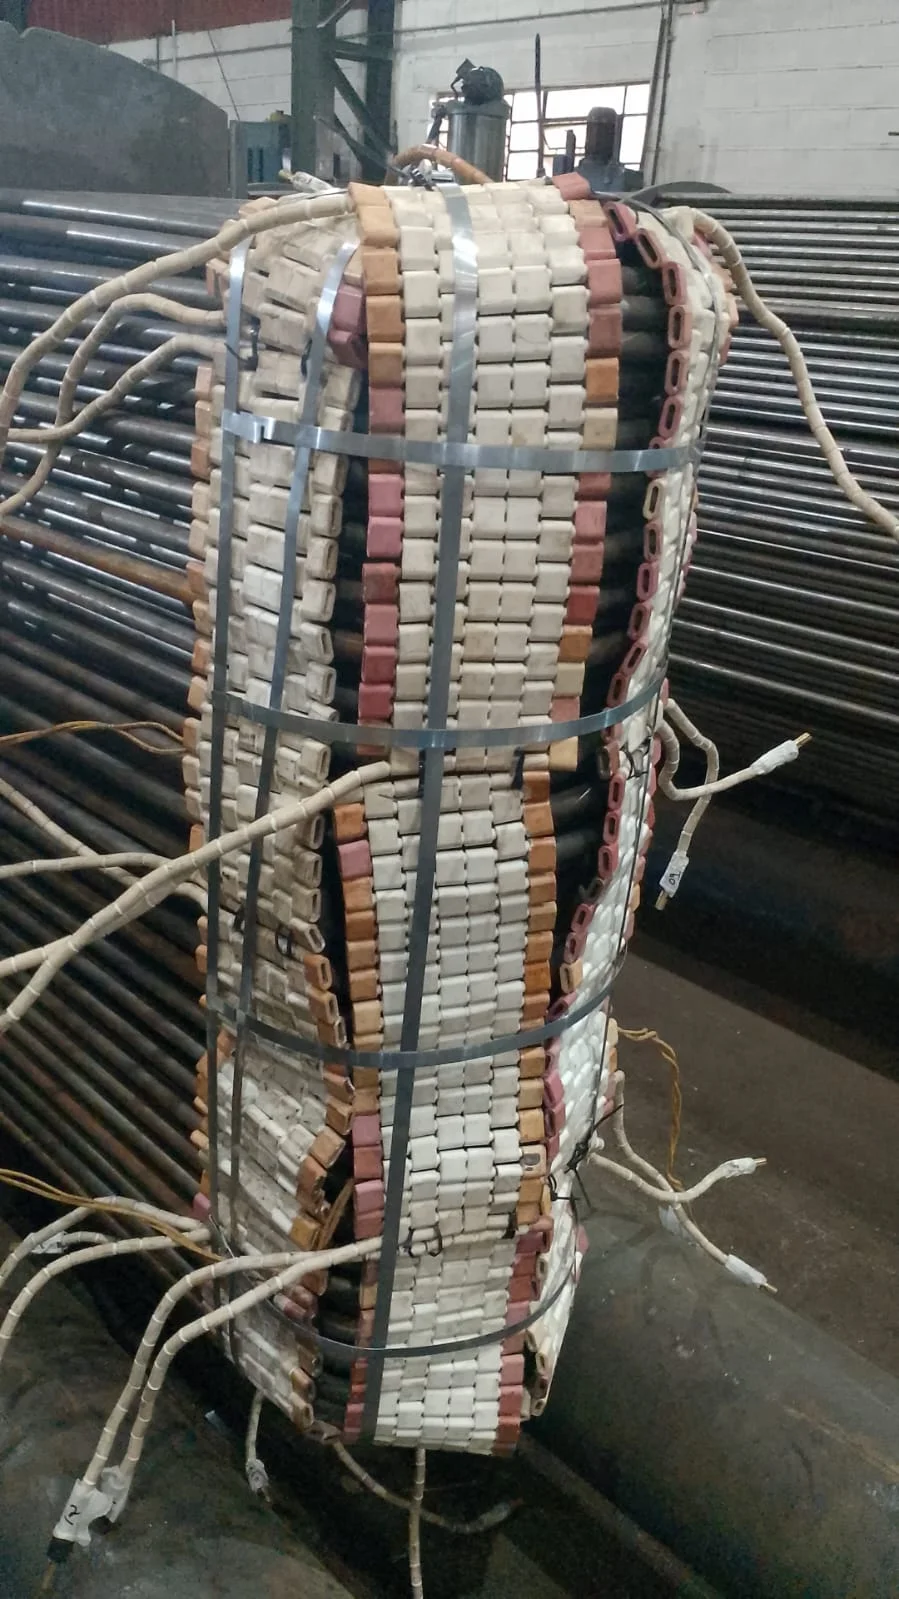
Em termos gerais, o processo utiliza aquecimento controlado da região de interesse, frequentemente com resistências elétricas e monitoramento por termopares, para favorecer uma condição metalúrgica mais estável.
Em caldeiras, tubulações, vasos de pressão e outros equipamentos sujeitos a esforços térmicos e mecânicos, essa medida pode contribuir para a confiabilidade operacional, a durabilidade dos componentes e a prevenção de falhas associadas à fabricação ou ao reparo.
As tensões residuais são esforços internos que permanecem no material mesmo depois de cessarem as forças externas responsáveis pela fabricação, montagem ou soldagem.
Durante a soldagem, a área próxima ao cordão sofre aquecimento e resfriamento de forma localizada.
Essa variação térmica provoca expansão e contração diferentes entre o metal de solda, a zona termicamente afetada e o material de base.
Como consequência, podem surgir tensões internas, alterações de dureza, redução localizada de ductilidade e condições favoráveis à deformação ou ao aparecimento de descontinuidades.
Em uma caldeira, essas condições merecem atenção porque juntas soldadas, bocais, tubulações, coletores e componentes submetidos a pressão podem operar com ciclos térmicos repetidos.
Quando não são devidamente avaliadas, as tensões residuais podem se somar aos esforços de serviço e contribuir para distorções, perda de estabilidade dimensional ou propagação de trincas em determinadas condições.
O risco não deve ser presumido de maneira isolada. A necessidade do tratamento depende do material, da espessura, do tipo de junta, do histórico de fabricação ou manutenção, do procedimento de soldagem e dos requisitos técnicos aplicáveis.
Entre os benefícios potenciais de um tratamento de alívio de tensões tecnicamente especificado, destacam-se:
- redução de tensões residuais concentradas na região soldada;
- diminuição da possibilidade de deformações associadas ao estado de tensões do componente;
- controle de alterações metalúrgicas relacionadas à dureza e à ductilidade na zona termicamente afetada;
- contribuição para reduzir condições que podem favorecer o surgimento ou a evolução de trincas;
- maior previsibilidade do comportamento do conjunto durante etapas posteriores de fabricação, inspeção ou operação;
- apoio à confiabilidade e à vida útil do equipamento, sem substituir inspeções, ensaios ou demais controles de integridade.
A escolha do tratamento deve ser baseada em avaliação técnica, e não apenas no tipo de equipamento.
É importante verificar o projeto, o material, os registros de soldagem, os requisitos do cliente, as normas e especificações aplicáveis, além das condições de acesso e segurança para execução.
Também devem ser considerados o método de aquecimento, a distribuição das resistências elétricas, a posição dos termopares, a proteção da área e a necessidade de acompanhar o ciclo térmico de forma documentada.
Na prestação de serviços da A Point Thermic Equipamentos Ltda., fundada em 2011, o tratamento térmico resistivo localizado é realizado com uso de resistências elétricas, termopares calibrados e registro dos ciclos térmicos, conforme as informações técnicas fornecidas pela empresa.
A certificação ISO 9001:2015, recebida em 2021, integra os sinais de compromisso disponível com a qualidade e a melhoria dos processos.
Para uma decisão segura, o responsável industrial deve solicitar uma avaliação compatível com o equipamento e confirmar previamente o procedimento, os critérios de controle, a documentação esperada e a adequação do serviço às exigências de segurança operacional e conformidade técnica.
Etapas do tratamento térmico resistivo localizado
O tratamento térmico resistivo localizado utiliza resistências elétricas posicionadas na região que precisa ser aquecida, permitindo atuar de forma concentrada em juntas soldadas e componentes industriais.
A temperatura é acompanhada por termopares calibrados, enquanto o ciclo térmico é registrado para apoiar a rastreabilidade e a verificação da conformidade com o procedimento técnico aplicável.
A execução deve ser definida a partir das características do equipamento, do material, da geometria da região, do histórico de fabricação ou reparo e dos requisitos de segurança operacional.
Por isso, os parâmetros de aquecimento, permanência e resfriamento não devem ser generalizados. Precisam ser estabelecidos e avaliados tecnicamente para cada aplicação.
Fluxo geral do processo
Os principais pontos são:
- Avaliação técnica da aplicação.
- Preparação da região.
- Posicionamento do sistema de aquecimento.
- Instalação dos termopares.
- Execução do ciclo térmico.
- Registro e verificação.
- Encerramento e avaliação.
Preparação e posicionamento das resistências
A preparação é determinante para que o calor seja aplicado na região correta.
O posicionamento das resistências deve considerar a geometria da junta, a espessura e a configuração do componente, além de possíveis limitações de acesso.
Em caldeiras, tubulações, vasos de pressão e trocadores de calor, uma avaliação inadequada da área pode afetar a uniformidade do aquecimento e a qualidade do controle térmico.
O tratamento localizado não significa simplesmente aquecer um ponto isolado.
A área de influência e a distribuição térmica precisam ser definidas de maneira coerente com o objetivo do serviço.
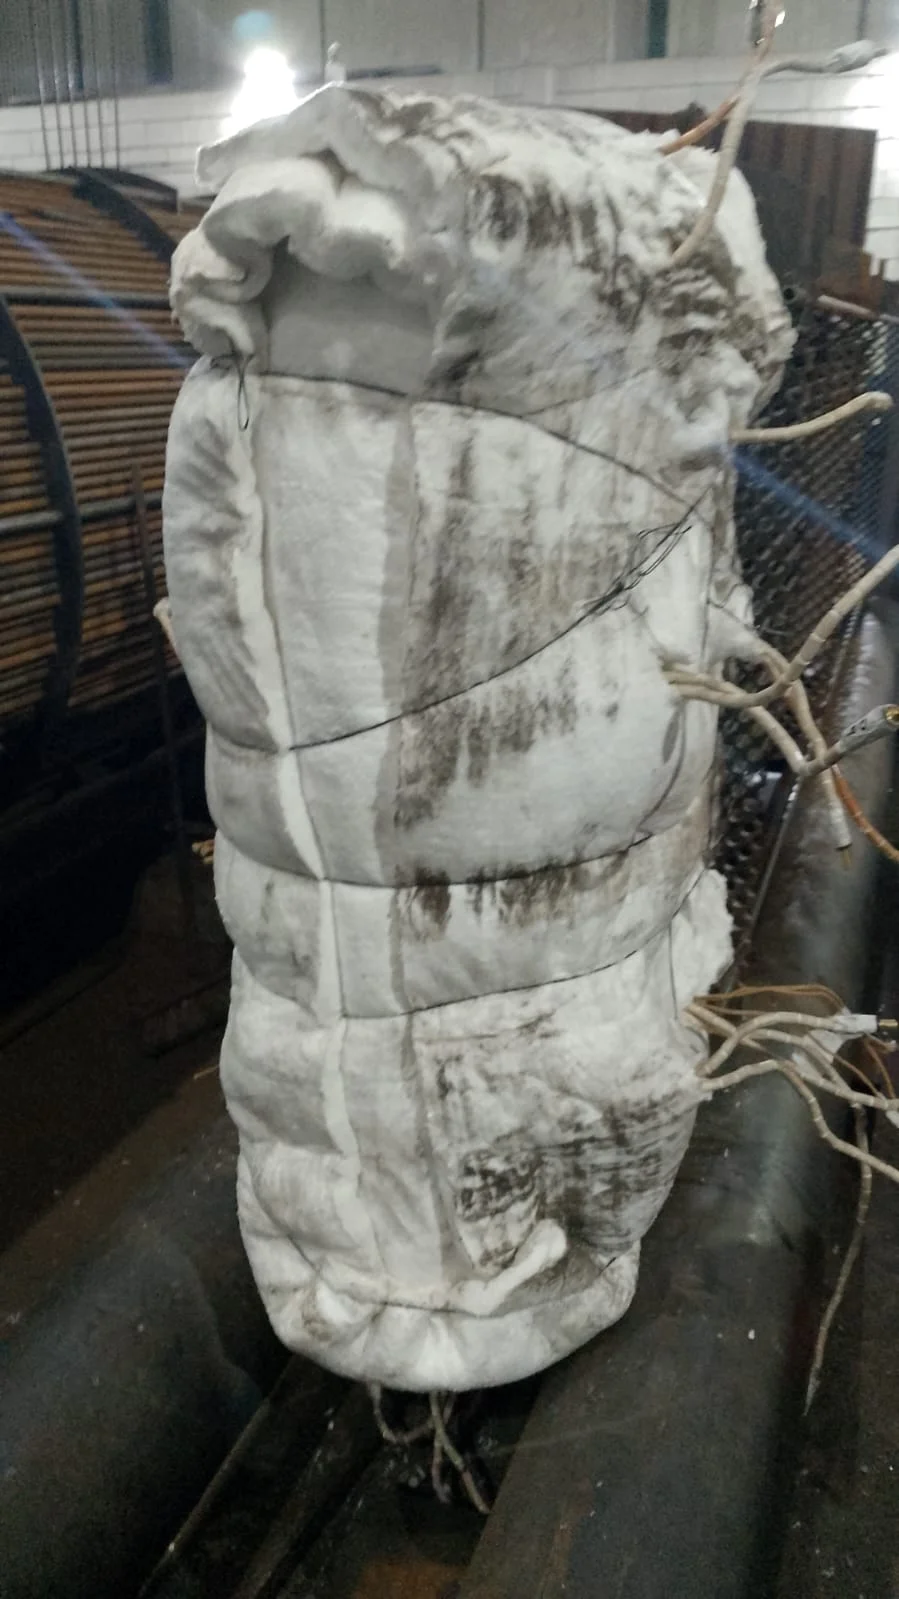
O planejamento também deve considerar isolamento, proteção de instrumentos próximos e condições de segurança da operação, sempre de acordo com o procedimento aplicável e com a análise da equipe responsável.
Controle por termopares e rastreabilidade dos ciclos
Os termopares calibrados são instrumentos essenciais para acompanhar a temperatura durante o processo.
Suas leituras permitem verificar a evolução do aquecimento e identificar desvios que exijam avaliação técnica.
A quantidade, a posição e a forma de monitoramento devem ser determinadas conforme a aplicação, sem adoção automática de um arranjo único para todos os equipamentos.
O registro dos ciclos térmicos transforma o acompanhamento da operação em evidência documentada.
Esses registros podem apoiar a análise do cumprimento do procedimento, a identificação de ocorrências e a organização do histórico do equipamento.
A rastreabilidade é especialmente relevante em ambientes industriais nos quais a conformidade técnica, a manutenção e a segurança operacional dependem de documentação consistente.
Na A Point Thermic, fundada em 2011, a metodologia disponível combina resistências elétricas, termopares calibrados e registro dos ciclos térmicos.
A empresa também possui certificação ISO 9001:2015, aspecto associado ao compromisso com a qualidade e a melhoria dos processos.
A certificação não substitui a avaliação específica de cada serviço, mas representa um elemento que pode ser considerado na análise documental de um fornecedor.
Tratamento localizado ou tratamento em forno
O tratamento resistivo localizado concentra o aquecimento em uma região previamente definida e pode ser considerado quando o componente, o acesso ou a natureza do reparo não favorecem o deslocamento para um forno.
Já o tratamento térmico em forno envolve a colocação do equipamento ou de uma parte dele em uma câmara apropriada, conforme a viabilidade dimensional, logística e técnica da aplicação.
A escolha entre as alternativas depende do projeto, do material, da geometria, da extensão da área a ser tratada, dos requisitos do procedimento e das condições disponíveis no local.
Portanto, o tratamento localizado não deve ser apresentado como substituto universal do tratamento em forno.
A decisão precisa ser fundamentada por avaliação técnica e pelos critérios de conformidade aplicáveis.
Pontos de verificação de controles e documentação
Os principais pontos são:
- Identificação do equipamento e da região a ser tratada.
- Verificação do procedimento técnico e dos critérios de aceitação aplicáveis.
- Registro das condições de preparação e montagem.
- Conferência do posicionamento das resistências elétricas.
- Verificação da identificação e da calibração dos termopares utilizados.
- Acompanhamento e registro do ciclo térmico.
- Anotação de ocorrências, desvios ou intervenções realizadas.
- Organização dos registros para rastreabilidade e análise técnica.
- Avaliação da necessidade de tratamento localizado ou em forno.
- Definição dos documentos que devem ser entregues ao final do serviço.
Esse conjunto de controles ajuda a estruturar uma execução verificável, mas não substitui a engenharia responsável, os procedimentos do cliente ou as normas e especificações aplicáveis.
Para selecionar uma solução, É necessário solicitar à empresa informações sobre metodologia, instrumentos de controle, rastreabilidade, qualificação da equipe, documentação fornecida e adequação do tratamento ao equipamento.
A Point Thermic mantém atendimento nacional e atuação em tratamento térmico resistivo localizado para diferentes segmentos industriais, com adaptação às necessidades técnicas de cada projeto.
Aplicações em caldeiras e outros equipamentos industriais
O tratamento térmico de alívio de tensões pode ser considerado após operações de soldagem ou reparo que introduzam tensões residuais em componentes industriais.
Em caldeiras, por exemplo, a avaliação pode envolver juntas soldadas, regiões de tubulações, conexões, tambores e outros pontos definidos pelo procedimento aplicável.
O objetivo é reduzir tensões internas e contribuir para condições metalúrgicas mais controladas, sempre conforme o material, o projeto, o histórico de fabricação e os requisitos técnicos do equipamento.
Onde o tratamento pode ser considerado?
A aplicação deve ser analisada caso a caso, especialmente em componentes submetidos a pressão, ciclos térmicos ou esforços mecânicos relevantes.
Entre os exemplos educacionais de equipamentos e regiões que podem entrar nessa avaliação estão:
- Caldeiras.
- Tubulações.
- Vasos de pressão.
- Trocadores de calor.
- Estruturas e equipamentos industriais.
Nesse contexto, o alívio de tensões em caldeiras não deve ser tratado como uma etapa automática ou isolada.
A necessidade do serviço depende de uma avaliação técnica que considere o procedimento de soldagem, a especificação do material, a espessura, a configuração da junta, o histórico térmico e os requisitos de segurança e conformidade aplicáveis.
Relação entre tensões residuais, dureza, ductilidade e trincas
A soldagem produz aquecimento e resfriamento localizados.
Essa variação térmica pode gerar tensões residuais e alterações na zona termicamente afetada.
Dependendo das características do conjunto soldado, essas condições podem estar associadas a deformações, concentração de esforços, mudanças de dureza e redução localizada da ductilidade.
O tratamento térmico resistivo localizado utiliza resistências elétricas para aquecer uma região definida de maneira controlada.
Com o acompanhamento por termopares calibrados e o registro do ciclo térmico, o processo pode contribuir para reduzir tensões residuais e favorecer uma condição metalúrgica mais adequada.
A redução de dureza e o aumento da ductilidade são possibilidades relacionadas ao tratamento, mas não devem ser apresentados como resultados uniformes para todos os materiais, componentes ou condições de execução.
Ao reduzir fatores que podem favorecer a concentração de esforços, o tratamento pode contribuir para diminuir o risco de trincas associadas a tensões residuais.
Ainda assim, a segurança operacional depende do conjunto de medidas de engenharia, incluindo projeto, seleção de materiais, qualidade da soldagem, inspeções, procedimento aprovado e controle das condições de operação.
Aplicações por setor industrial
Em óleo e gás e petroquímica, a análise pode envolver tubulações, vasos de pressão e equipamentos soldados submetidos a condições operacionais exigentes.
Na siderurgia e na mineração, o tratamento pode ser avaliado em equipamentos, estruturas e componentes reparados ou fabricados por soldagem.
No setor de energia, caldeiras, trocadores de calor e sistemas associados podem demandar uma análise específica quando houver necessidade de controlar tensões residuais após intervenções.
A Point Thermic mantém atuação em tratamento térmico resistivo localizado para diferentes segmentos industriais, com processos controlados e rastreáveis, uso de resistências elétricas e acompanhamento por termopares calibrados.
A empresa também possui certificação ISO 9001:2015, experiência desde 2011 e atendimento nacional.
Esses dados ajudam a contextualizar a capacidade declarada de estruturar o serviço, mas a definição da solução deve permanecer vinculada à documentação e aos requisitos técnicos de cada projeto.
Para situações em que o controle térmico durante a execução da solda seja determinante, também é relevante avaliar as orientações de Pré e Pós-Aquecimento para Soldagem.
O pré-aquecimento e o pós-aquecimento possuem finalidades próprias e não devem ser confundidos automaticamente com o tratamento posterior de alívio de tensões.
Avaliação caso a caso
Miniquadro técnico: antes de definir o tratamento, verifique o material e a espessura do componente, o tipo e a localização das soldas, o procedimento de soldagem, as condições de operação, os critérios de controle de temperatura, a necessidade de registro dos ciclos térmicos e os documentos exigidos pelo projeto ou pelo responsável técnico.
Uma avaliação adequada também deve esclarecer se o aquecimento localizado atende à geometria e à extensão da região envolvida ou se a aplicação exige outra abordagem, como o tratamento térmico em forno.
A escolha entre as alternativas depende das características do componente, da acessibilidade, dos requisitos metalúrgicos e do procedimento técnico aplicável.
Por isso, o tratamento deve ser planejado com base em análise documentada, sem substituir inspeções ou demais controles de integridade.
Como avaliar a solução e quais dúvidas esclarecer?
A escolha de uma solução para tratamento térmico deve considerar mais do que a disponibilidade de resistências elétricas ou de um equipamento de aquecimento.
É necessário verificar se a empresa compreende o componente a ser tratado, o procedimento aplicável, as condições de soldagem e os requisitos de controle e documentação.
Em caldeiras, tubulações, vasos de pressão e outros equipamentos industriais, a avaliação técnica prévia ajuda a definir se o tratamento resistivo localizado, o tratamento em forno ou outra abordagem é compatível com o serviço.
Critérios técnicos para selecionar uma empresa ou equipamento
Antes da contratação, avalie se o fornecedor consegue explicar com clareza:
- como será preparada a região de tratamento e posicionada a resistência elétrica;
- como a temperatura será acompanhada por termopares calibrados;
- de que forma os ciclos térmicos serão registrados e disponibilizados para análise;
- quais informações do equipamento e da junta soldada serão consideradas na definição do procedimento;
- como serão tratadas eventuais limitações de acesso, geometria, isolamento e operação no local;
- se a solução escolhida é um serviço executado pela equipe especializada ou uma alternativa de locação ou venda de equipamentos.
Também é importante solicitar a indicação dos documentos que farão parte do controle do serviço.
Dependendo do procedimento aplicável e dos requisitos do cliente, podem ser relevantes registros de temperatura, identificação dos pontos monitorados, informações do equipamento utilizado e evidências de execução.
A documentação deve ser compatível com o escopo contratado e não deve ser confundida com uma promessa automática de desempenho do componente.
Perguntas sobre controle, rastreabilidade e adequação
Uma empresa tecnicamente preparada deve conseguir responder, de maneira objetiva, perguntas como:
- Quais dados precisam ser analisados antes do tratamento?
- Como os termopares são posicionados e controlados durante o ciclo?
- Como é feita a rastreabilidade das medições e dos registros térmicos?
- O serviço será realizado de forma localizada ou há necessidade de avaliar tratamento em forno?
- Qual procedimento técnico ou requisito do cliente orientará a execução?
- Quais informações serão entregues ao final do trabalho?
- A equipe possui experiência com o setor e com o tipo de equipamento envolvido?
Essas perguntas são especialmente úteis quando o objetivo é realizar alívio de tensões em caldeiras.
A decisão não deve ser baseada apenas no nome do processo, mas na compatibilidade entre o método, o material, a junta soldada, a geometria do equipamento e os controles exigidos.
A análise deve ser feita caso a caso por profissionais habilitados e conforme os documentos técnicos aplicáveis.
Contratação, locação e venda de equipamentos!
A contratação de um serviço pode ser adequada quando o cliente precisa de planejamento, mobilização, execução e registros sob uma mesma coordenação.
Já a locação ou a venda de equipamentos pode fazer sentido para empresas que possuem equipe própria e estrutura para operar o sistema conforme os procedimentos internos.
Em ambos os casos, devem ser esclarecidos o escopo técnico, os acessórios incluídos, as responsabilidades de operação, os requisitos de segurança e a documentação esperada.
A Point Thermic Equipamentos Ltda. Atua desde 2011 com Tratamento Térmico Resistivo Localizado, pré e pós-aquecimento para soldagem, locação e venda de equipamentos para tratamento térmico.
A empresa mantém atendimento nacional, equipe especializada e processos controlados e rastreáveis.
Em 2021, recebeu a certificação ISO 9001:2015, aspecto que deve ser considerada como parte do histórico de gestão da qualidade, sem substituir a verificação da adequação do serviço ao procedimento específico do cliente.
Qual informação devo enviar para iniciar uma avaliação?
Reúna, quando disponíveis, desenhos ou croquis, identificação do equipamento, material, localização das soldas, condições de acesso, procedimento de soldagem, requisitos do cliente e critérios de inspeção.
A empresa poderá indicar quais dados adicionais são necessários para analisar o escopo.
Como saber se o tratamento localizado é apropriado?
A escolha depende da geometria, do tamanho e da acessibilidade do componente, além do procedimento aplicável e dos requisitos metalúrgicos.
O tratamento localizado e o tratamento em forno não devem ser considerados equivalentes sem uma avaliação técnica.
A locação de equipamentos inclui a execução do serviço?
Locação, venda e prestação de serviço são modalidades distintas.
Confirme previamente o que está incluído em cada proposta e quais atividades ficarão sob responsabilidade do contratante.
Que controles de temperatura devem ser esclarecidos?
Pergunte sobre o uso de termopares calibrados, o posicionamento dos pontos de medição, o acompanhamento do ciclo e a forma de registro.
Os detalhes devem seguir o procedimento técnico aplicável ao equipamento.
É possível solicitar tratamento em forno?
Essa alternativa deve ser analisada conforme as dimensões, a configuração e os requisitos do componente.
Esses conteúdos podem ser relacionados na arquitetura interna do site com os respectivos endereços publicados pela empresa.
Para solicitar uma avaliação, descreva o equipamento, o objetivo do tratamento, a localização das juntas, as condições de acesso e os documentos técnicos disponíveis.
Em seguida, peça uma análise do escopo, dos controles, dos registros e da modalidade mais adequada.
Valores, prazos, disponibilidade e condições comerciais devem ser confirmados diretamente com a Point Thermic, sem serem presumidos a partir de uma descrição geral do serviço.
Para saber mais sobre Alívio de tensões em caldeiras
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.