Galeria
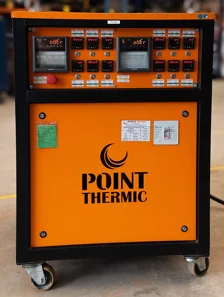
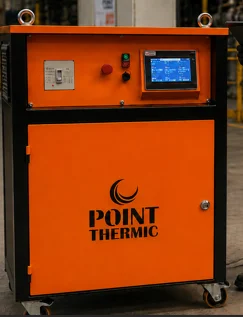
Clique nas imagens para ampliar
O que é tratamento térmico para juntas soldadas?
Tratamento térmico para juntas soldadas é o aquecimento controlado da região soldada, seguido de manutenção e resfriamento conforme procedimento técnico aplicável, com o objetivo de alterar ou aliviar efeitos metalúrgicos do ciclo de soldagem, como tensões residuais e variações de dureza.
Como o processo atua após a soldagem?
A soldagem envolve fusão, solidificação e resfriamento do material.
Como diferentes regiões da peça aquecem e esfriam em velocidades distintas, podem surgir gradientes térmicos e deformações localizadas.
Esses fenômenos contribuem para a formação de tensões residuais, que permanecem no componente mesmo depois de concluída a operação de soldagem.
O tratamento térmico pode ser considerado quando o projeto, o material, a geometria da peça, a espessura, o tipo de junta ou os requisitos de fabricação indicam a necessidade de controlar esses efeitos.
Sua finalidade não é simplesmente aquecer o metal, mas executar um ciclo térmico definido e monitorado, compatível com o procedimento de soldagem e com os critérios técnicos aplicáveis ao equipamento.
Em uma junta soldada, o aquecimento controlado pode favorecer a redistribuição de tensões e influenciar propriedades metalúrgicas como ductilidade e dureza.
A resposta efetiva, porém, depende das características do material, da configuração da junta, do histórico térmico e das condições especificadas no procedimento.
Por isso, a avaliação e a aprovação do ciclo devem envolver os profissionais responsáveis pela engenharia, fabricação, inspeção ou manutenção.
Tratamento térmico não é aquecimento operacional
Uma distinção importante é que o tratamento térmico possui finalidade metalúrgica e deve seguir uma sequência definida de preparação, aquecimento, controle, manutenção e resfriamento.
O simples aquecimento de uma tubulação, estrutura ou equipamento para facilitar uma atividade operacional não caracteriza, por si só, um tratamento térmico de alívio de tensões.
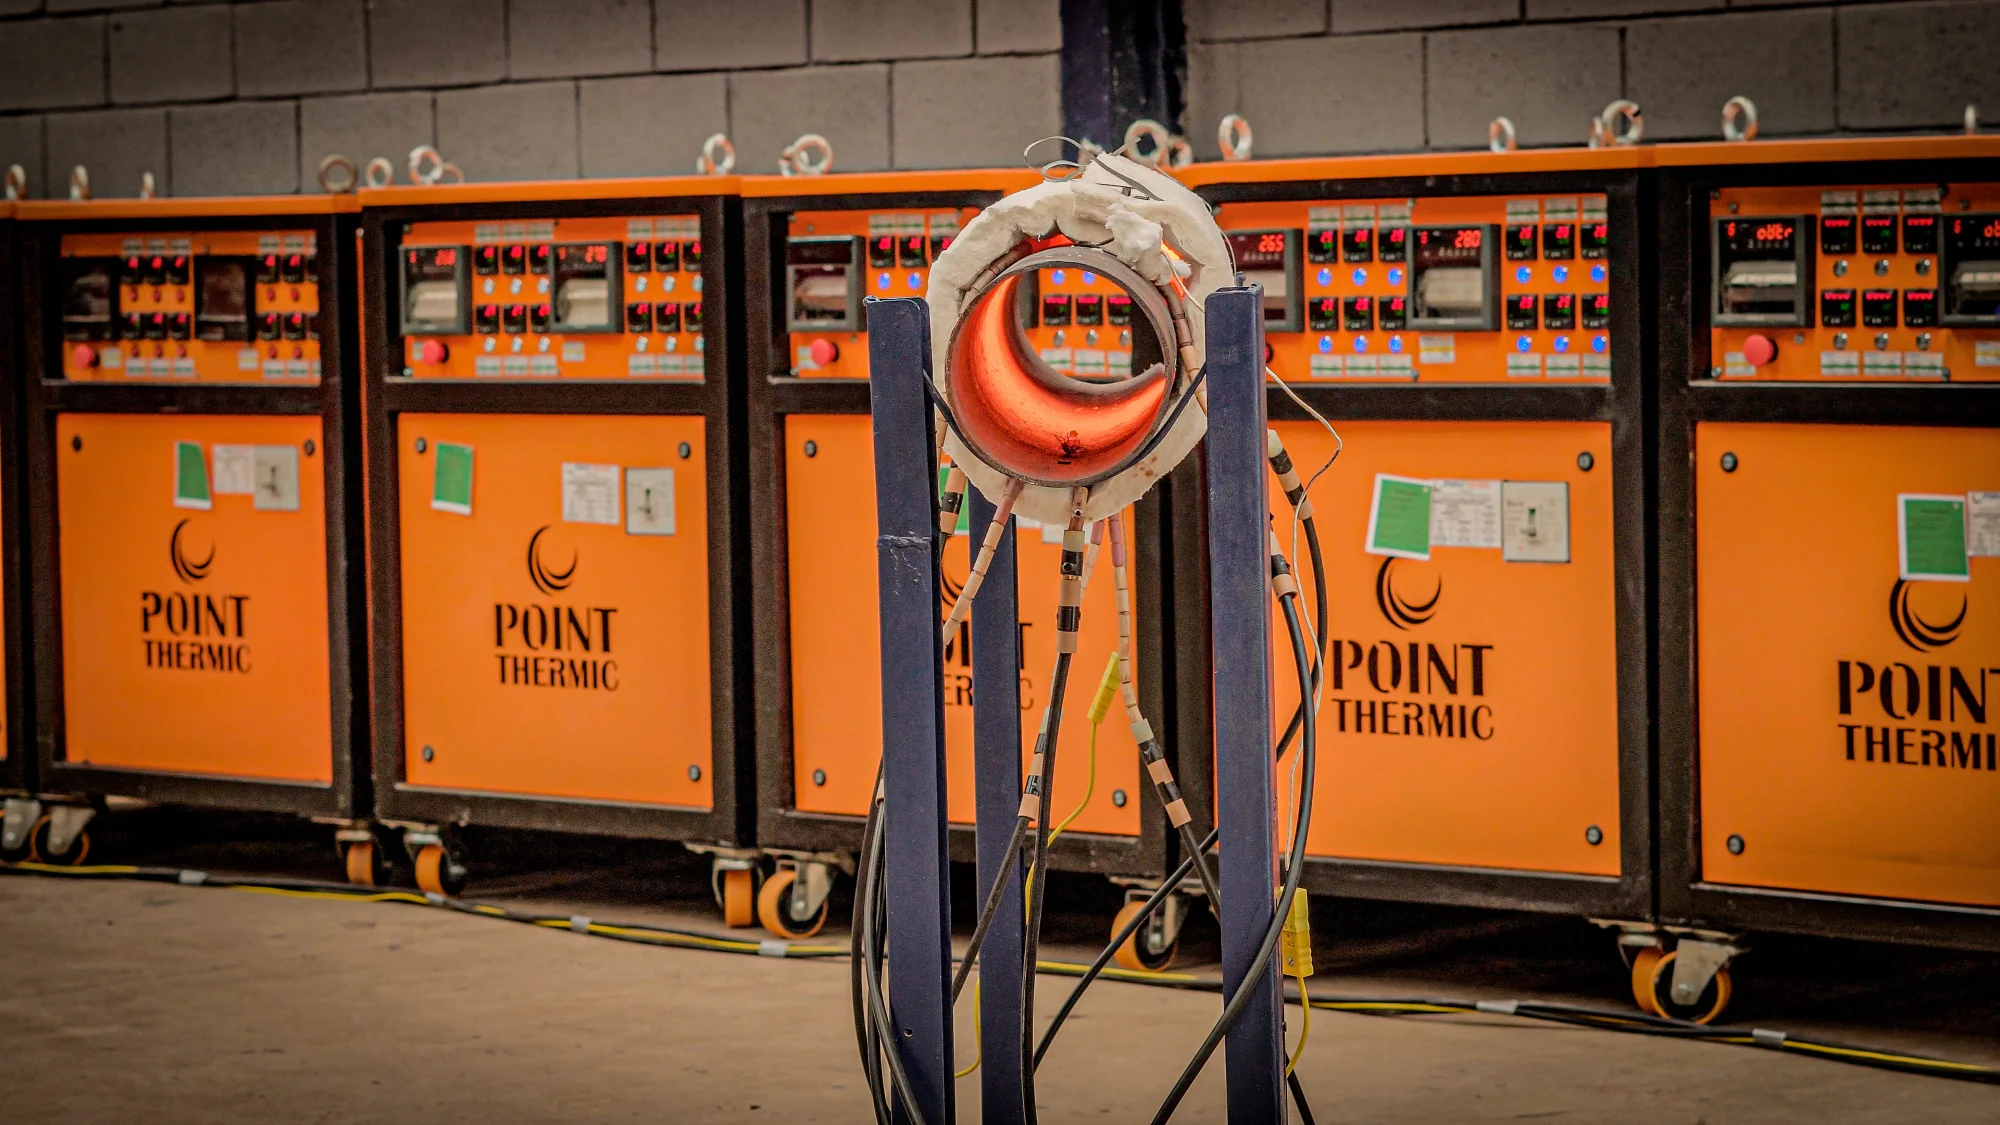
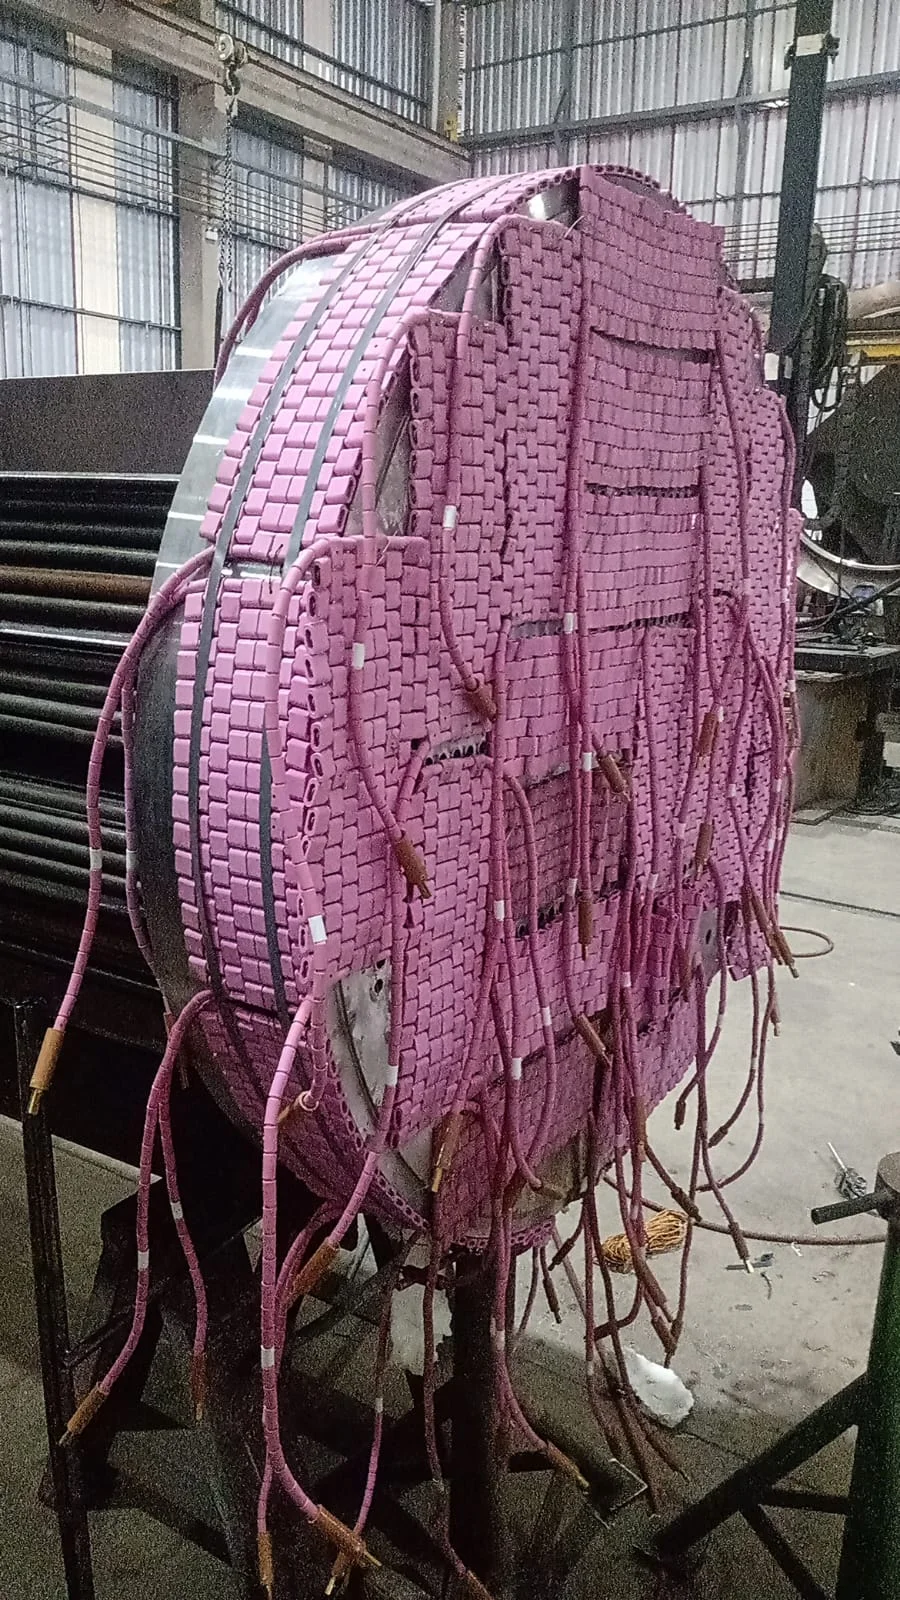
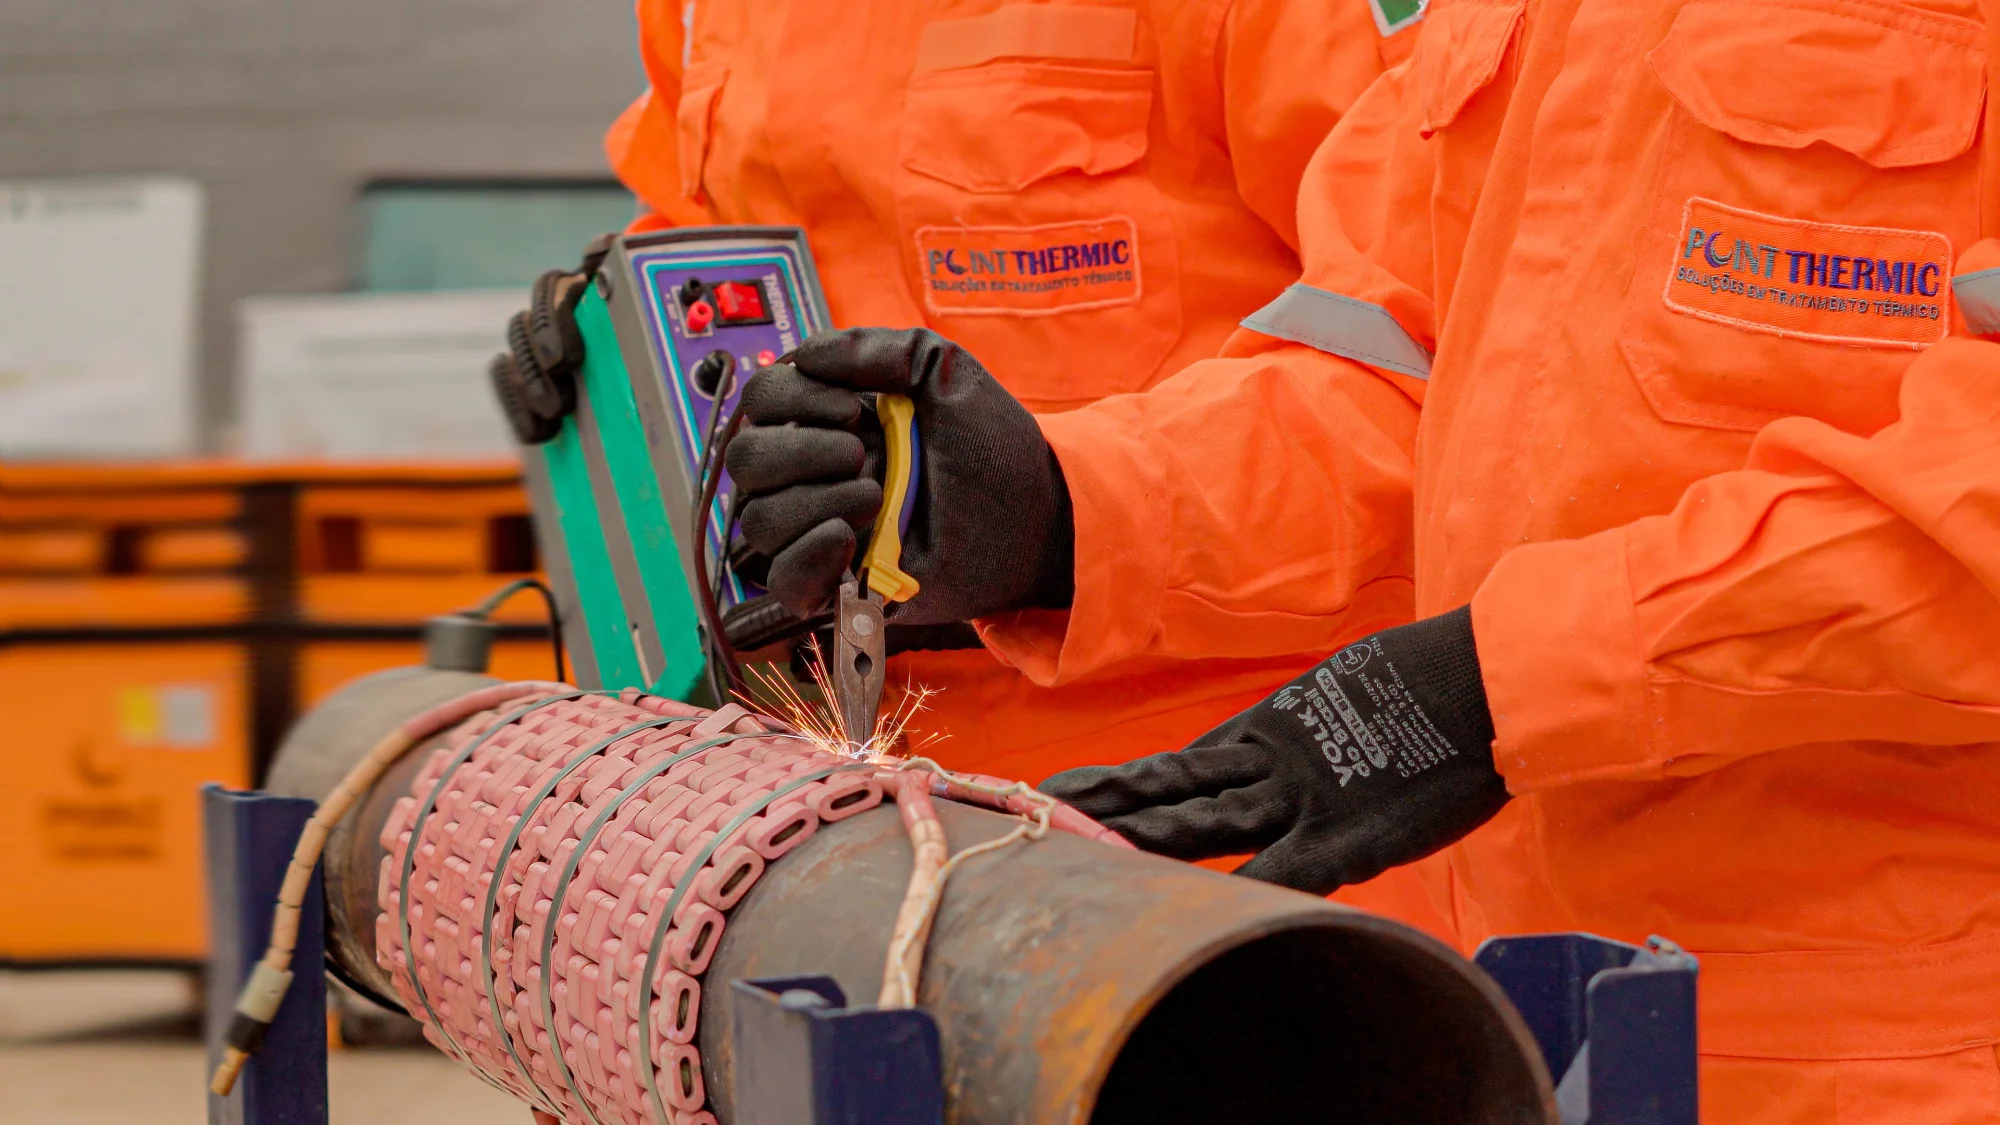
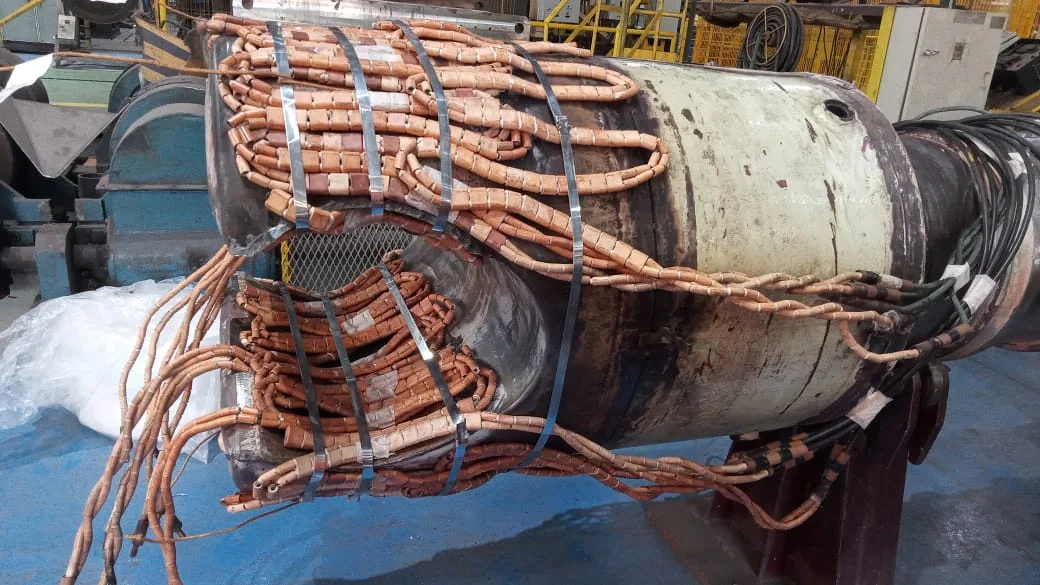
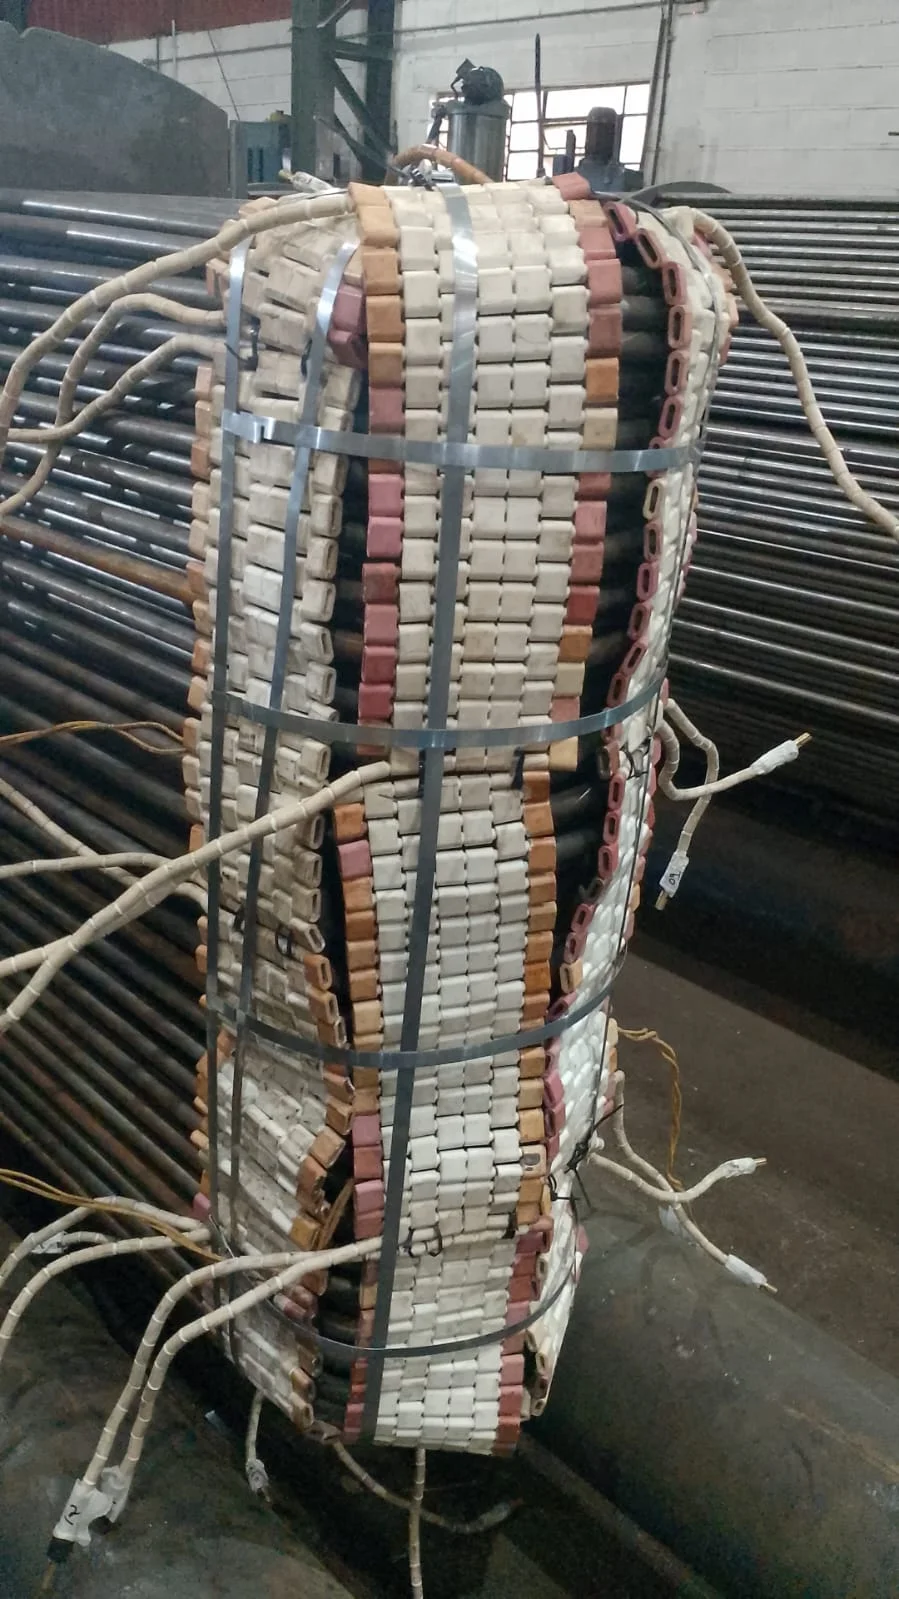
No tratamento resistivo localizado, resistências elétricas são instaladas ao redor da junta ou da região especificada, permitindo concentrar o aquecimento no trecho previsto.
Termopares calibrados são utilizados para acompanhar a temperatura, enquanto o ciclo térmico é registrado para fornecer evidências de execução e apoiar a rastreabilidade.
A configuração, os limites de controle e os critérios de aceitação devem ser definidos pelo procedimento técnico aplicável, sem adoção automática de parâmetros genéricos.
Essa abordagem pode ser relevante em juntas de tubulações, vasos de pressão, caldeiras, trocadores de calor, equipamentos industriais e estruturas metálicas, especialmente quando o tratamento precisa ser realizado no próprio local e a intervenção deve se concentrar na região soldada.
A escolha do método depende da análise técnica do ativo e não apenas da existência de uma solda.
Glossário essencial
Os principais pontos são:
- Junta soldada.
- Zona termicamente afetada.
- Tensão residual.
- Ductilidade.
- Dureza.
- Ciclo térmico.
- Rastreabilidade.
Quando buscar uma avaliação técnica?
A necessidade de tratamento deve ser analisada antes da execução ou conforme os requisitos de inspeção e manutenção do equipamento.
É necessário reunir informações sobre material, geometria, espessura, localização da junta, acessibilidade, procedimento de soldagem, condições de operação e requisitos documentais do projeto.
Esses dados ajudam a determinar se o tratamento localizado é aplicável e quais controles precisam ser considerados.
A Point Thermic atua desde 2011 com tratamento térmico resistivo localizado e orienta a avaliação de cada aplicação de acordo com as características disponíveis pelo contratante.
Como o ciclo deve ser compatível com o procedimento técnico aplicável, a decisão final precisa ser validada pelos responsáveis competentes pelo projeto, pela soldagem, pela inspeção ou pela integridade estrutural.
Por que o alívio de tensões é importante após a soldagem?
A soldagem gera uma união localizada por meio de um ciclo de aquecimento e resfriamento.
Como a região aquecida se expande e depois se contrai de maneira diferente das áreas adjacentes, podem permanecer tensões residuais no conjunto soldado.
O alívio de tensões é um tratamento térmico destinado a reduzir ou redistribuir essas tensões, conforme um procedimento técnico definido para o material, a geometria da junta e a aplicação do equipamento.
Como surgem as tensões residuais?
Durante a soldagem, o metal próximo à junta recebe calor intenso, enquanto as regiões mais afastadas permanecem em temperaturas diferentes.
Esse gradiente térmico provoca expansão e contração não uniformes.
A própria solidificação do metal de solda e as restrições impostas pela geometria da peça também podem contribuir para a formação de tensões residuais.
Quando o resfriamento é desigual, determinadas áreas podem ficar submetidas a esforços internos de tração ou compressão mesmo sem a aplicação de uma carga externa.
Esses esforços não são necessariamente visíveis em uma inspeção visual comum.
Por isso, sua avaliação deve considerar o material, o processo de soldagem, a espessura, a configuração da junta, as condições de serviço e os requisitos técnicos aplicáveis.
A zona termicamente afetada merece atenção especial
Ela não é fundida durante a soldagem, mas sofre alterações de temperatura capazes de influenciar sua microestrutura, dureza e ductilidade.
A combinação entre tensões residuais, descontinuidades, concentração de tensões e condições de operação pode elevar a relevância de uma avaliação de engenharia antes da definição do tratamento.
Possíveis benefícios do alívio de tensões
Quando especificado e executado de acordo com um procedimento adequado, o tratamento pode contribuir para a estabilidade metalúrgica e mecânica da junta soldada.
Os benefícios esperados dependem do material, do histórico térmico, da configuração da solda, do ciclo aplicado e dos critérios de aceitação definidos para o serviço.
Os principais pontos são:
- Redução ou redistribuição de tensões residuais.
- Controle da dureza.
- Preservação da ductilidade.
- Menor suscetibilidade à formação ou propagação de trincas.
- Maior previsibilidade do comportamento da junta.
Esses benefícios não devem ser tratados como promessas automáticas.
O tratamento térmico não substitui a qualificação do procedimento de soldagem, a inspeção da junta, a verificação do material ou a análise das condições de operação.
Também não corrige, por si só, todos os tipos de descontinuidade ou falha de fabricação.
Por que o controle do ciclo é decisivo?
O resultado do alívio de tensões depende da relação entre aquecimento, manutenção e resfriamento.
Um ciclo aplicado sem controle suficiente pode não atender à finalidade prevista ou pode alterar propriedades importantes do material.
Por essa razão, a temperatura deve ser acompanhada por instrumentos apropriados, os pontos de medição precisam ser definidos conforme a configuração da junta e o ciclo executado deve ser registrado para análise posterior.
A uniformidade térmica também é relevante.
O fato de uma região atingir determinada temperatura não significa, isoladamente, que todo o volume de interesse tenha seguido a mesma condição.
Posicionamento das resistências, isolamento, geometria do componente, dissipação de calor e quantidade de pontos de medição são fatores que podem influenciar o aquecimento localizado.
Na prática, o tratamento deve seguir um procedimento técnico aplicável, elaborado ou validado pelos responsáveis competentes.
Esse procedimento pode estabelecer critérios para preparação, montagem, monitoramento, manutenção da condição térmica e resfriamento.
Os requisitos variam conforme o projeto e não devem ser substituídos por uma regra genérica baseada apenas no tipo de equipamento.
Exemplo em tubulação ou equipamento industrial
Considere, de forma genérica, uma junta soldada em uma tubulação ou em um componente de equipamento industrial que precise atender a requisitos específicos de integridade.
Após a soldagem, a equipe responsável pode avaliar o material, a espessura, a geometria, o acesso à junta, o histórico do processo e as condições previstas de operação.
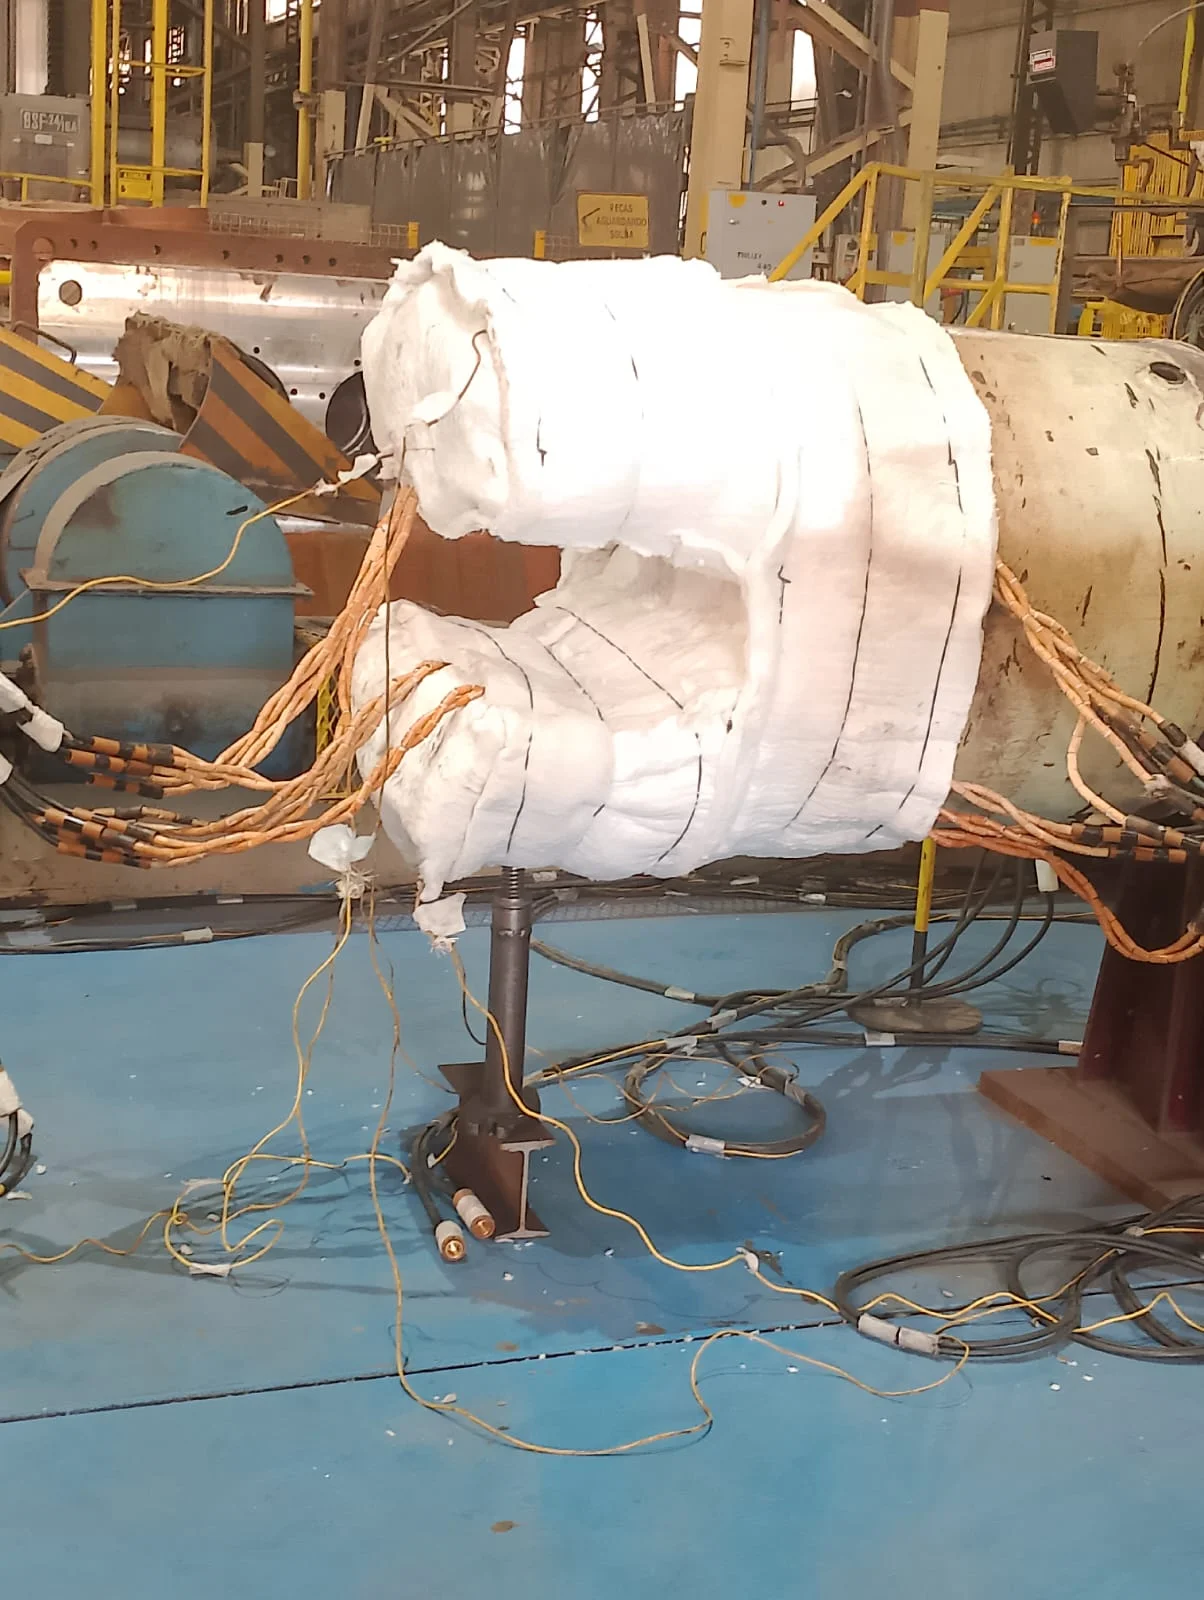
Se o procedimento técnico aplicável indicar a necessidade de alívio de tensões, o aquecimento pode ser concentrado na região da junta por meio de resistências elétricas, com isolamento e monitoramento por termopares.
O ciclo deve ser acompanhado e documentado, permitindo verificar se as condições previstas foram alcançadas e mantidas conforme os critérios definidos para aquela aplicação.
Esse exemplo não representa uma indicação automática para toda tubulação, vaso, caldeira ou equipamento.
Uma junta semelhante visualmente pode exigir uma abordagem diferente em razão do material, da geometria, da restrição estrutural, do processo de soldagem ou dos requisitos do projeto.
A decisão deve ser tomada por profissionais responsáveis pela engenharia, fabricação, inspeção ou manutenção, conforme o escopo da atividade.
Relação com o pré e pós-aquecimento para soldagem
O alívio de tensões após a soldagem não deve ser confundido com o pré-aquecimento ou com o pós-aquecimento adotado durante e imediatamente após a execução da solda.
Cada etapa possui finalidade, momento de aplicação e critérios próprios.
O pré-aquecimento pode ser utilizado para controlar condições térmicas antes e durante a soldagem, enquanto o pós-aquecimento pode fazer parte de uma estratégia específica de controle do resfriamento ou de outros requisitos do procedimento.
A seleção dessas etapas depende do material, da espessura, do processo de soldagem, do consumível, das condições ambientais, da geometria e dos requisitos técnicos do projeto.
A Point Thermic atua com tratamento térmico resistivo localizado em aplicações industriais relacionadas a óleo e gás, petroquímica, siderurgia, mineração e caldeirarias.
A empresa possui experiência desde 2011, equipe especializada, equipamentos modernos e processos controlados e rastreáveis.
Essas informações apoiam a compreensão de sua atuação, mas a indicação de um tratamento específico continua dependendo da avaliação técnica de cada junta e dos documentos do projeto.
o alívio de tensões deve ser especificado, executado e avaliado por profissionais competentes, de acordo com o material, a junta soldada, o equipamento, o procedimento de soldagem e os requisitos normativos ou contratuais aplicáveis.
Os benefícios descritos são potenciais e não constituem promessa de resultado, garantia de integridade ou substituição de inspeção e avaliação de engenharia.
Como funciona o tratamento térmico resistivo localizado?
O tratamento térmico resistivo localizado é um processo de aquecimento controlado aplicado a uma região específica de um componente industrial, normalmente ao redor de uma junta soldada.
Em vez de submeter toda a peça a uma fonte térmica ampla, o método concentra a energia na área definida pelo procedimento técnico, utilizando resistências elétricas, isolamento térmico e termopares para acompanhar o ciclo de temperatura.
Essa abordagem pode ser adequada quando a intervenção precisa se concentrar na junta soldada e nas regiões adjacentes, especialmente em tubulações, vasos de pressão, caldeiras, trocadores de calor, equipamentos industriais e estruturas metálicas.
A configuração do serviço, entretanto, depende do material, da geometria, da espessura, do acesso à junta, dos requisitos do projeto e do procedimento aplicável.
Por isso, o tratamento térmico para juntas soldadas deve ser planejado e avaliado por profissionais tecnicamente competentes.
Etapas do processo
Embora a execução possa variar conforme o ativo e o procedimento técnico, o fluxo operacional costuma envolver as seguintes etapas:
- Preparação da área.
- Definição da configuração.
- Montagem dos elementos.
- Verificação antes do aquecimento.
- Aquecimento controlado.
- Manutenção da condição térmica.
- Resfriamento controlado.
- Encerramento e registro.
Como as resistências elétricas distribuem o calor?
As resistências elétricas funcionam como elementos de aquecimento instalados na proximidade da junta soldada.
Quando energizadas, produzem calor e o transferem para a superfície e para o volume do material por condução.
A distribuição não depende apenas da potência disponível. O posicionamento, o contato com a área, o isolamento, a geometria da peça e a distância em relação à junta também influenciam o comportamento térmico.
No tratamento localizado, o propósito é concentrar a intervenção na região prevista, sem transformar o processo em um aquecimento indiscriminado de todo o equipamento.
Isso pode ser relevante em atividades de campo ou em componentes que não podem ser facilmente encaminhados para um forno.
Ainda assim, o aquecimento localizado não deve ser entendido como uma solução automática para qualquer junta.
A escolha precisa considerar a configuração do ativo, a acessibilidade, os materiais envolvidos, as condições de operação e os critérios técnicos do projeto.
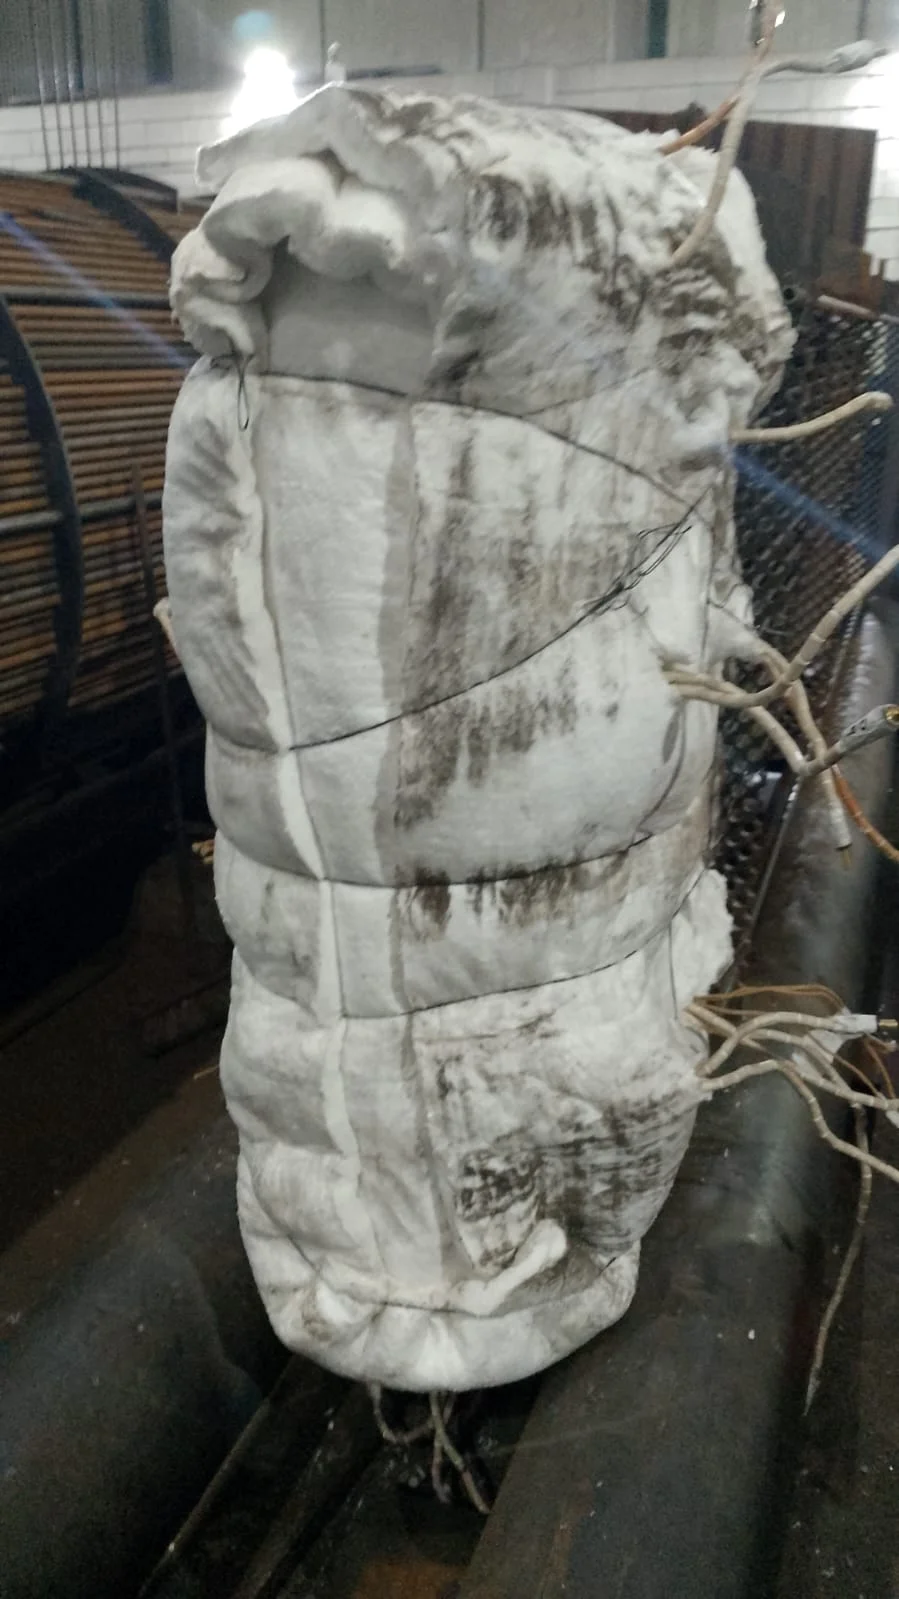
O isolamento térmico exerce uma função importante nesse arranjo
Ele ajuda a reduzir a dissipação de calor para o ambiente e contribui para que a energia permaneça concentrada na região de interesse.
O isolamento, porém, deve ser aplicado de acordo com a montagem definida para o serviço.
Espessura, cobertura, fixação e distância dos elementos devem ser avaliadas tecnicamente, sem adotar uma receita única para diferentes equipamentos.
Por que a uniformidade térmica é importante?
Uma junta soldada não deve ser analisada apenas pela temperatura indicada em um único ponto.
A leitura precisa representar o comportamento da região que participa do ciclo, considerando a junta, a zona termicamente afetada e as áreas adjacentes definidas no procedimento.
Diferenças relevantes entre pontos de medição podem indicar que a distribuição de calor precisa ser revista ou que a montagem não está atendendo ao critério estabelecido.
Por essa razão, o posicionamento dos termopares é uma etapa crítica.
Eles devem ser instalados em locais definidos tecnicamente e permanecer adequadamente fixados durante o processo.
Termopares calibrados permitem acompanhar as temperaturas registradas com uma base de medição controlada, mas a calibração, a identificação e a integridade das conexões também precisam ser verificadas.
O controle do ciclo não se limita à observação visual do equipamento
A aquisição e o registro dos dados permitem comparar o comportamento térmico observado com o procedimento aplicável.
Assim, o registro contribui para a rastreabilidade e para a análise de eventuais desvios, em vez de funcionar apenas como uma formalidade documental.
Diagrama conceitual da montagem
Um diagrama simplificado pode ser compreendido da seguinte forma.
Equipamento ou estrutura metálica → junta soldada → resistências elétricas ao redor da região definida → isolamento térmico sobre a montagem → termopares posicionados para monitoramento → sistema de controle e registro do ciclo.
Esse esquema é apenas conceitual.
A disposição real dos elementos deve ser determinada a partir das características do componente e do procedimento técnico.
Em uma tubulação, por exemplo, a montagem pode precisar acompanhar a curvatura e as limitações de acesso.
Em um vaso de pressão ou trocador de calor, a geometria, os acessórios e as áreas próximas podem exigir outra configuração.
Pontos de verificação de preparação
Antes do início do aquecimento, É necessário confirmar tecnicamente:
- identificação correta da junta e do componente;
- disponibilidade do procedimento aplicável e dos requisitos do projeto;
- condições de acesso e segurança da área de trabalho;
- compatibilidade da montagem com a geometria do equipamento;
- posicionamento e fixação das resistências elétricas;
- instalação e identificação dos termopares;
- condição de calibração dos instrumentos utilizados;
- cobertura e integridade do isolamento térmico;
- funcionamento do sistema de controle e registro;
- definição do responsável pela avaliação dos dados e pela liberação das etapas.
Essa lista não substitui uma análise de engenharia nem um procedimento aprovado.
Ela serve como referência para organizar a preparação e reduzir o risco de omissões antes da execução.
Aplicação pela Point Thermic
A Point Thermic atua desde 2011 com Tratamento Térmico Resistivo Localizado e informa trabalhar com equipe especializada, equipamentos modernos e processos controlados e rastreáveis.
A empresa atende aplicações industriais e também oferece alternativas de locação e venda de equipamentos para tratamento térmico.
A escolha entre prestação de serviço e fornecimento de equipamento depende da estrutura do contratante, da complexidade da atividade, dos recursos disponíveis e da responsabilidade definida para a operação.
Para avaliar um serviço, o contratante deve reunir informações como identificação do equipamento, localização da junta, material conhecido, condições de acesso, documentação disponível e requisitos do projeto.
Com esses dados, a análise técnica pode orientar a configuração mais compatível, sem presumir parâmetros de temperatura, tempo ou montagem antes de conhecer as características da aplicação.
A definição do método deve considerar o procedimento aplicável, a integridade do equipamento, o controle do ciclo e a documentação necessária para a rastreabilidade da execução.
Controle de temperatura e registro do ciclo térmico
O controle de temperatura é um dos elementos centrais do tratamento térmico de alívio de tensões em juntas soldadas.
A medição precisa permite acompanhar se o aquecimento, a manutenção e o resfriamento estão ocorrendo conforme o procedimento técnico aplicável ao material, à geometria e à configuração da junta.
Por isso, o registro do ciclo térmico não é apenas uma formalidade documental. Ele fornece evidências para verificar a aderência do processo aos critérios previamente definidos.
Papel dos termopares calibrados
Os termopares são instalados em posições tecnicamente definidas para medir a temperatura na região de interesse.
A calibração é importante porque a confiabilidade da leitura depende da capacidade do instrumento de fornecer medições compatíveis com um padrão conhecido.
Um termopar sem controle metrológico adequado pode gerar uma falsa percepção de conformidade, mesmo quando o sistema de aquecimento está operando normalmente.
Na avaliação técnica, devem ser considerados o tipo de termopar, a identificação do instrumento, a condição de calibração e o posicionamento em relação à junta soldada.
A quantidade e a distribuição dos pontos de medição dependem do procedimento aplicável, da dimensão do componente, da geometria da solda e da necessidade de acompanhar a uniformidade térmica.
Essas definições devem ser feitas por profissionais competentes e responsáveis pela engenharia ou pelo tratamento.
Monitoramento contínuo e uniformidade do aquecimento
As resistências elétricas fornecem calor de maneira localizada, mas a distribuição térmica ao redor da junta precisa ser acompanhada durante todo o ciclo.
O sistema de controle deve permitir observar a evolução da temperatura, identificar diferenças entre pontos de medição e avaliar eventuais desvios durante o aquecimento, a manutenção e o resfriamento.
A uniformidade não significa que todos os pontos apresentarão necessariamente o mesmo valor em cada instante.
Significa que o comportamento térmico deve permanecer dentro dos limites estabelecidos pelo procedimento técnico.
Isolamento adequado, posicionamento correto das resistências, contato apropriado dos termopares e proteção contra perdas excessivas de calor influenciam a qualidade da medição e a estabilidade do processo.
Uma avaliação de controle pode considerar:
- identificação da junta, do componente e do serviço;
- posicionamento e identificação dos termopares;
- condição de calibração dos instrumentos;
- evolução da temperatura nos pontos monitorados;
- uniformidade térmica da região tratada;
- ocorrência de interrupções, desvios ou alarmes;
- registro das etapas de aquecimento, manutenção e resfriamento;
- análise e aprovação dos registros por profissional habilitado ou responsável pelo procedimento.
Registro do ciclo térmico e rastreabilidade
O registro do ciclo térmico reúne dados que permitem reconstruir o comportamento da operação.
Em geral, a documentação pode relacionar a identificação do serviço, o componente tratado, a junta avaliada, os instrumentos utilizados, os pontos de medição e a sequência temporal das temperaturas.
O formato e o nível de detalhamento dependem dos requisitos do projeto e do procedimento técnico aplicável.
A rastreabilidade conecta a medição ao serviço executado
Assim, não basta armazenar uma curva de temperatura sem identificação. É necessário conseguir relacionar o arquivo ou relatório à junta, ao equipamento, à ordem de serviço ou a outro sistema de controle definido pelo contratante.
Essa conexão facilita a análise posterior, a liberação documental e a investigação de eventuais desvios.
Um exemplo genérico de registro pode conter:
- identificação do componente e da junta soldada;
- data da execução e referência do procedimento;
- identificação dos equipamentos e termopares utilizados;
- situação da calibração dos instrumentos;
- pontos de medição e sequência do ciclo;
- observações sobre montagem, isolamento e ocorrências;
- responsável pela execução e pela análise técnica;
- conclusão quanto à aderência ao procedimento aplicável.
Esse modelo é apenas ilustrativo.
Os campos obrigatórios devem ser definidos conforme os requisitos do projeto, os documentos de qualidade e a responsabilidade técnica envolvida.
Documentos e evidências para avaliação técnica
Antes da mobilização, o contratante pode solicitar a relação dos documentos previstos para o serviço e confirmar como serão tratados os registros de temperatura.
Entre as evidências que podem ser avaliadas estão o procedimento técnico aprovado, os registros de calibração, a identificação dos instrumentos, os relatórios do ciclo, os apontamentos de desvios e os critérios de análise e aceite.
A Point Thermic atua com tratamento térmico resistivo localizado e seus processos são controlados e rastreáveis.
A empresa recebeu a certificação ISO 9001:2015 em 2021, informação que se relaciona ao seu compromisso com a qualidade e a melhoria dos processos.
Essa certificação não substitui a análise dos requisitos específicos de cada projeto, nem elimina a necessidade de verificar documentos, responsabilidades e critérios técnicos aplicáveis ao serviço contratado.
Perguntas técnicas antes da execução
Os principais pontos são:
- Como os termopares serão identificados e posicionados?
- Os instrumentos possuem calibração compatível com o serviço?
- Quais dados serão registrados durante o ciclo térmico?
- Como serão tratados desvios, interrupções ou leituras fora do esperado?
- Quem analisará os registros e confirmará a aderência ao procedimento?
- Como os documentos serão vinculados à junta e ao equipamento tratado?
Para projetos que exigem estrutura própria de aquecimento, medição e registro, também é possível avaliar as alternativas de locação e venda de equipamentos, sempre considerando a compatibilidade técnica, os recursos disponíveis e a responsabilidade pela operação.
Quando a necessidade envolver uma solução específica, a Point Thermic pode ser consultada para uma avaliação técnica baseada nas características do componente e nos requisitos do projeto.
Por que os termopares precisam ser calibrados?
Porque a calibração contribui para a confiabilidade das medições e permite avaliar se os valores registrados são adequados ao procedimento técnico aplicável.
O que o registro do ciclo comprova?
Ele fornece evidências do comportamento da temperatura ao longo do processo e permite verificar a aderência aos critérios definidos.
A interpretação final depende do procedimento, do material, da junta e da análise técnica competente.
Um registro de temperatura isolado é suficiente?
A rastreabilidade também depende da identificação do componente, dos instrumentos, dos pontos de medição, do procedimento utilizado e do tratamento dado a eventuais desvios.
Quem deve avaliar os dados registrados?
A análise deve ser realizada por profissional competente e responsável pela avaliação do tratamento, considerando os requisitos do projeto e os documentos técnicos aplicáveis.
Aplicações do tratamento térmico para juntas soldadas
O tratamento térmico para juntas soldadas pode ser aplicado em diferentes ativos industriais quando o projeto, o material, a geometria da junta, as condições de acesso e o procedimento técnico indicam a necessidade de controlar os efeitos térmicos da soldagem.
A escolha do método não deve ser feita apenas pelo formato do equipamento. Também é necessário considerar os requisitos do projeto, a sequência de fabricação ou manutenção, as condições de campo, a possibilidade de isolamento da região e os critérios de inspeção definidos pelos responsáveis técnicos.
Aplicações em tubulações e vasos de pressão
Em tubulações, o tratamento pode ser considerado em juntas circunferenciais, derivações, conexões e outros pontos soldados que façam parte de sistemas industriais.
A aplicação localizada é especialmente relevante quando a intervenção precisa se concentrar na região da junta e o componente não pode ser encaminhado integralmente para um forno.
Nessa situação, resistências elétricas são posicionadas ao redor da área de interesse para promover o aquecimento conforme o ciclo previsto no procedimento aplicável.
Em vasos de pressão, a avaliação pode envolver soldas de união, bocais, reforços, componentes de fechamento e regiões submetidas a requisitos específicos de fabricação ou reparo.
A decisão depende da configuração do vaso, da espessura e do material, da acessibilidade, da possibilidade de montagem do isolamento térmico e das exigências documentais do projeto.
O tratamento localizado não deve ser entendido como uma indicação automática para toda junta soldada em vaso de pressão.
A compatibilidade precisa ser analisada por profissional responsável, considerando também inspeções, registros e critérios de aceitação aplicáveis.
Caldeiras e trocadores de calor
Caldeiras podem reunir tubos, coletores, tambores, serpentinas e outros componentes com juntas soldadas submetidas a condições operacionais relevantes.
Em atividades de fabricação, manutenção ou reparo, o tratamento térmico pode ser avaliado para determinadas regiões quando previsto pelo procedimento técnico.
A aplicação deve levar em conta a geometria do conjunto, a proximidade de componentes, o acesso para instalação das resistências e a necessidade de proteger áreas que não participam diretamente do ciclo.
Nos trocadores de calor, a avaliação pode abranger conexões, bocais, canais, carcaças e componentes soldados.
Como esses equipamentos apresentam configurações variadas, a definição do método depende da disposição das juntas, da possibilidade de aquecimento uniforme e das condições de montagem.
Em campo, a alternativa localizada pode ser considerada quando o equipamento permanece instalado e a intervenção precisa ser concentrada em uma área delimitada.
Quando o componente é removível e sua dimensão permite tratamento integral em uma estrutura apropriada, o tratamento em forno pode ser analisado como alternativa conceitual.
Equipamentos industriais e estruturas metálicas
O tratamento térmico também pode ser avaliado em equipamentos industriais e estruturas metálicas que contenham juntas soldadas sujeitas a tensões residuais ou a requisitos metalúrgicos definidos no projeto.
Entre os exemplos estão conjuntos soldados, bases, suportes, componentes de máquinas, módulos industriais e partes estruturais.
A aplicabilidade depende do material, da espessura, da sequência de soldagem, da geometria e da função do componente.
Em estruturas metálicas, é importante diferenciar uma necessidade de tratamento térmico de um simples aquecimento operacional.
O processo deve seguir um ciclo definido tecnicamente, com controle de temperatura, monitoramento por termopares e registro das informações relevantes.
Aquecer uma região sem critérios de uniformidade, isolamento, controle e resfriamento não caracteriza, por si só, um tratamento de alívio de tensões devidamente executado.
A condição de acesso é outro fator decisivo.
Componentes instalados em áreas confinadas, em altura, próximos a outros equipamentos ou integrados a sistemas maiores podem exigir planejamento específico para montagem, isolamento, instrumentação e segurança operacional.
Por isso, um exemplo de aplicação serve como referência educacional, mas não substitui a análise do ativo e do procedimento aplicável.
Setores que utilizam esse tipo de solução
As aplicações estão associadas a diferentes segmentos industriais, como óleo e gás, petroquímica, siderurgia, mineração, química e energia.
Em todos eles, podem existir tubulações, vasos de pressão, caldeiras, trocadores de calor, equipamentos industriais e estruturas metálicas com necessidades distintas de fabricação, manutenção ou reparo.
No setor de óleo e gás e na indústria petroquímica, a avaliação costuma estar relacionada à complexidade dos sistemas, à integração entre equipamentos e à necessidade de documentar atividades realizadas em juntas e componentes.
Na siderurgia e na mineração, o tratamento pode ser analisado em equipamentos, tubulações e estruturas submetidos a rotinas industriais exigentes.
Na indústria química e no setor de energia, a seleção do método também depende da configuração do ativo, do material, do procedimento de soldagem e dos requisitos do projeto.
Essa diversidade reforça que o tratamento térmico para juntas soldadas não é uma solução padronizada aplicada da mesma forma em todos os setores.
A finalidade, o método e os controles devem ser definidos a partir das características do componente e da documentação técnica correspondente.
Aplicação localizada ou tratamento em forno!
A comparação entre tratamento localizado e tratamento em forno deve ser qualitativa e baseada no contexto da intervenção.
O aquecimento localizado concentra as resistências elétricas na região definida para o ciclo.
Pode ser considerado quando o componente está instalado, quando há restrição de transporte ou quando a área de interesse é uma junta específica.
Também exige avaliação de acesso, isolamento, uniformidade térmica, posicionamento dos termopares e controle das condições ao redor da junta.
O tratamento em forno envolve o aquecimento do componente ou conjunto dentro de uma instalação preparada para essa finalidade.
Pode ser analisado quando a peça é transportável, quando suas dimensões são compatíveis com a estrutura disponível e quando o tratamento integral ou mais abrangente é tecnicamente pertinente.
A escolha não deve ser feita apenas pela preferência operacional. É necessário verificar o procedimento, os requisitos do projeto, a geometria, o material e a documentação exigida.
| Critério de avaliação | Tratamento localizado | Tratamento em forno |
|---|---|---|
| Contexto de uso | Pode ser considerado para juntas em componentes instalados ou de difícil transporte | Pode ser considerado para peças removíveis e compatíveis com a instalação disponível |
| Região aquecida | Concentra o aquecimento na área definida pelo procedimento | Envolve o componente ou conjunto conforme a configuração do forno |
| Logística | Pode reduzir a necessidade de deslocamento do ativo, sem eliminar o planejamento de campo | Exige transporte, preparação e compatibilidade dimensional quando aplicável |
| Controle necessário | Requer montagem adequada, isolamento, termopares e acompanhamento do ciclo | Requer controle do ciclo, uniformidade e documentação da operação |
| Decisão técnica | Depende de acesso, geometria, material e condições do local | Depende de dimensões, transportabilidade, procedimento e objetivo do tratamento |
A tabela apresenta diferenças conceituais, não uma regra de seleção
Um responsável técnico deve avaliar a alternativa adequada para cada caso, inclusive quando houver limitações de acesso, interferências, requisitos de inspeção ou necessidade de preservar componentes próximos.
A Point Thermic atua com tratamento térmico resistivo localizado e também informa em seu portfólio o tratamento térmico em forno, além de locação e venda de equipamentos para tratamento térmico.
A empresa atende nacionalmente e mantém processos controlados e rastreáveis, conforme o contexto institucional disponível.
Para uma avaliação, o contratante deve reunir dados sobre o ativo, a junta, o material, a geometria, a acessibilidade, o procedimento técnico e os requisitos documentais.
Com essas informações, a consulta pode direcionar a análise da solução mais compatível, sem substituir a validação do profissional responsável pelo projeto ou pela execução.
Normas, documentação e critérios para contratar o serviço
A contratação de um serviço de tratamento térmico para juntas soldadas deve começar pela definição técnica do escopo, e não apenas pela disponibilidade de equipamentos.
O contratante precisa verificar se o prestador compreende o ativo, a junta, o material, a geometria, as condições de acesso, o procedimento de soldagem e os requisitos de inspeção aplicáveis ao projeto.
Essa análise ajuda a estabelecer quais documentos serão necessários, como o ciclo térmico será controlado e quais evidências deverão ser entregues ao final da execução.
Por que o procedimento técnico aprovado é indispensável?
O procedimento técnico aprovado orienta a execução do tratamento e estabelece os critérios que devem ser observados pela equipe responsável.
Ele pode definir, conforme os requisitos do projeto e as características da junta, a preparação da área, o posicionamento das resistências elétricas, a instalação dos termopares, o isolamento térmico, o controle do aquecimento, a manutenção das condições previstas e o resfriamento.
Não é adequado tratar o aquecimento de uma junta como uma operação padronizada para todos os materiais e equipamentos.
O ciclo térmico precisa estar relacionado às condições específicas do serviço e ser validado pelos profissionais responsáveis.
Material, espessura, geometria, configuração da solda, acessibilidade e requisitos de inspeção podem influenciar a forma de execução e de registro.
Antes da mobilização, o contratante deve confirmar:
- Qual é o objetivo do tratamento e quais juntas ou componentes estão incluídos no escopo.
- Qual procedimento técnico será utilizado e quem será responsável por sua aprovação.
- Quais requisitos do projeto, do proprietário do equipamento ou da inspeção devem ser atendidos.
- Como serão definidos o posicionamento dos termopares, o isolamento e a área de aquecimento.
- Quais registros serão gerados durante a execução.
- Como eventuais desvios, interrupções ou alterações serão comunicados e tratados.
O procedimento técnico não substitui a avaliação de engenharia nem deve ser aplicado de maneira genérica.
Sua função é transformar os requisitos técnicos do projeto em instruções controláveis, verificáveis e compatíveis com a execução em campo ou em ambiente preparado.
Verificação dos requisitos normativos e do projeto
A existência de requisitos normativos, especificações internas ou critérios do proprietário do equipamento deve ser verificada caso a caso.
Como esses requisitos podem variar conforme o setor, o ativo, o material e a finalidade da intervenção, não é prudente indicar uma norma específica como obrigatória sem conhecer o projeto completo.
Na etapa de contratação, a empresa responsável pelo serviço e o contratante devem alinhar quais documentos serão considerados referência.
Podem fazer parte dessa análise desenhos, especificações de fabricação, procedimentos de soldagem, requisitos de inspeção, registros de materiais, instruções de manutenção e critérios de aceitação definidos para o equipamento.
A seleção dos documentos aplicáveis deve ser feita pelos responsáveis técnicos do projeto.
Também é importante esclarecer as responsabilidades.
O prestador pode executar o tratamento conforme o escopo aprovado, controlar os equipamentos e registrar o ciclo térmico.
Já a definição dos critérios de engenharia, a aprovação do procedimento e a interpretação dos resultados podem depender do contratante, do responsável técnico, da inspeção ou de outra autoridade definida no projeto.
Essa divisão precisa estar documentada para reduzir ambiguidades.
Uma contratação tecnicamente consistente deve considerar, pelo menos, quatro dimensões:
- Escopo.
- Critérios.
- Execução.
- Evidências.
Documentos de rastreabilidade e registros do ciclo
O registro do ciclo térmico é uma evidência importante para verificar a aderência da execução ao procedimento aplicável.
Ele permite relacionar a junta ou o componente tratado às condições monitoradas durante o serviço, tornando a informação mais útil para inspeção, manutenção, controle de qualidade e histórico do equipamento.
Entre os documentos que podem ser avaliados tecnicamente estão:
- Identificação do equipamento, componente ou junta incluída no escopo.
- Procedimento técnico ou instrução de trabalho utilizado.
- Identificação dos instrumentos e recursos empregados na execução.
- Registros de calibração aplicáveis aos termopares e instrumentos de medição.
- Distribuição ou identificação dos pontos de medição, quando prevista no procedimento.
- Registro do aquecimento, da manutenção e do resfriamento conforme os critérios estabelecidos.
- Relatório de ocorrências, interrupções, desvios ou observações de campo.
- Identificação dos responsáveis pela execução, acompanhamento e aprovação documental, quando definida pelo projeto.
A calibração deve ser tratada como parte do sistema de controle da medição.
Um termopar calibrado contribui para que a temperatura registrada seja analisada com base em um instrumento controlado, mas a calibração, isoladamente, não promove a adequação de todo o tratamento.
Posicionamento, contato, isolamento, uniformidade do aquecimento e interpretação do ciclo também precisam ser avaliados de acordo com o procedimento.
Da mesma forma, manter um gráfico ou arquivo de dados não significa, por si só, que o tratamento foi tecnicamente aceito.
O registro precisa ser relacionado ao procedimento e analisado por profissionais competentes.
Quando houver desvio, a decisão sobre sua aceitação, correção ou necessidade de avaliação complementar deve seguir a governança técnica do projeto.
Pontos de verificação para avaliar a capacidade técnica
Antes de contratar, o comprador pode solicitar uma conversa técnica e utilizar as perguntas abaixo como roteiro:
- A empresa já executa tratamentos térmicos resistivos localizados para o tipo de aplicação previsto?
- Como o escopo é analisado antes da mobilização?
- Quais informações do equipamento e da junta são necessárias para preparar a execução?
- Como são selecionados e posicionados os termopares?
- Como a calibração dos instrumentos é controlada e apresentada documentalmente?
- Como as resistências elétricas são instaladas e como o isolamento é considerado?
- De que forma o ciclo térmico é monitorado e registrado?
- Qual documento orienta a execução e quem valida os critérios técnicos?
- Como são tratados desvios, interrupções ou condições diferentes das previstas?
- Quais registros serão entregues ao final do serviço?
- Como ocorre a comunicação entre prestador, contratante, inspeção e responsável técnico?
- O escopo pode ser atendido por tratamento localizado ou deve ser avaliada uma alternativa em forno?
As respostas devem ser avaliadas com base em evidências e na compatibilidade com o projeto, não apenas em declarações comerciais.
Também é necessário verificar se o prestador consegue explicar o processo de forma clara, delimitar suas responsabilidades e indicar quais decisões dependem do responsável técnico do contratante.
Atenção a generalizações na contratação
Expressões como execução conforme norma, controle total ou tratamento adequado precisam ser contextualizadas.
Para serem tecnicamente úteis, devem estar associadas ao procedimento aplicável, ao ativo tratado, aos instrumentos utilizados, aos registros produzidos e aos critérios de avaliação definidos para aquele projeto.
A certificação de um sistema de gestão da qualidade também deve ser interpretada corretamente.
A Point Thermic recebeu a certificação ISO 9001:2015 em 2021, e A empresa trabalha com processos controlados e rastreáveis.
Esse dado sinaliza uma estrutura de gestão voltada à qualidade e à melhoria dos processos, mas não elimina a necessidade de analisar o escopo específico, os requisitos do projeto e a documentação de cada serviço.
A Point Thermic atua desde 2011 com Tratamento Térmico Resistivo Localizado, pré e pós-aquecimento para soldagem, tratamento térmico em forno, limpeza química industrial e locação e venda de equipamentos para tratamento térmico.
Para uma contratação, essas capacidades devem ser relacionadas à necessidade concreta do cliente, considerando o tipo de ativo, as condições de campo e a forma de controle exigida.
Como avançar com uma consulta técnica?
Uma consulta inicial mais produtiva deve reunir as informações disponíveis sobre a junta, o equipamento, o material, a geometria, o acesso, o procedimento de soldagem e os requisitos documentais do projeto.
Com esse conjunto de dados, a Point Thermic pode avaliar o escopo técnico e orientar a alternativa tecnicamente compatível entre prestação de serviço, locação ou venda de equipamentos, sem substituir a aprovação dos responsáveis técnicos do contratante.
O ponto central é contratar com base em procedimento, competência e evidências.
A combinação entre controle de temperatura, termopares calibrados, registros do ciclo, rastreabilidade e comunicação clara permite que o tratamento seja analisado de forma objetiva e alinhada às exigências aplicáveis.
Para solicitar uma avaliação, o contratante deve encaminhar à Point Thermic as informações técnicas disponíveis e confirmar previamente quais documentos e critérios precisam ser atendidos.
Como comparar as alternativas de tratamento térmico?
A escolha entre tratamento resistivo localizado, tratamento térmico em forno, locação de equipamentos ou compra de equipamentos deve partir das características do ativo e dos requisitos do procedimento técnico aplicável.
O material, a geometria, a espessura, a dimensão e a quantidade de peças influenciam a solução, mas não são os únicos critérios.
Também é necessário considerar o acesso à junta, o ambiente de execução, a infraestrutura disponível, a necessidade de mobilização e a responsabilidade pelo controle do ciclo térmico.
Não existe uma alternativa universalmente adequada para todas as situações.
O método deve ser definido após a avaliação técnica do equipamento ou da estrutura, da condição de campo e da documentação do projeto.
Em aplicações de tratamento térmico para juntas soldadas, essa análise ajuda a evitar que uma decisão baseada apenas no tipo de material desconsidere limitações de acesso, distribuição de calor, segurança operacional ou rastreabilidade.
Diferenças conceituais entre aquecimento localizado e tratamento em forno!
O tratamento resistivo localizado concentra o aquecimento na região de interesse, normalmente ao redor de uma junta soldada ou de uma área definida do componente.
Resistências elétricas são posicionadas conforme a configuração da aplicação, com isolamento térmico e monitoramento por termopares.
Essa abordagem pode ser considerada quando o equipamento permanece instalado, quando a intervenção precisa ocorrer em campo ou quando não é viável deslocar toda a peça para uma estrutura de maior porte.
O tratamento térmico em forno envolve a colocação do componente em um ambiente destinado ao aquecimento controlado.
A alternativa pode ser avaliada quando a peça possui dimensões compatíveis com o forno, quando há necessidade de tratar um conjunto mais amplo ou quando a logística de transporte e movimentação é tecnicamente viável.
A uniformidade do processo, a capacidade do forno e o procedimento aplicável precisam ser analisados antes da definição.
A diferença principal não está em classificar um método como melhor em termos absolutos, mas em verificar qual configuração atende ao ciclo térmico requerido, às características do ativo e às condições de execução.
Em ambos os casos, controle de temperatura, registros do ciclo e aderência ao procedimento são elementos essenciais.
| Critério | Tratamento resistivo localizado | Tratamento térmico em forno |
|---|---|---|
| Contexto de uso | Pode ser avaliado para equipamentos instalados e intervenções em campo | Pode ser avaliado para componentes transportáveis e compatíveis com a capacidade do forno |
| Região aquecida | Concentra-se na junta ou na área definida pelo procedimento | Abrange o componente ou o conjunto conforme a configuração do forno |
| Mobilização | Pode reduzir a necessidade de deslocar o ativo, dependendo do acesso e da infraestrutura | Pode exigir transporte, movimentação e preparação da peça |
| Fator crítico | Posicionamento das resistências, isolamento e uniformidade na área tratada | Compatibilidade entre peça, forno, capacidade de carga e ciclo especificado |
| Controle | Termopares, monitoramento e registro do ciclo | Monitoramento do ambiente e da peça, com registro conforme o procedimento |
A tabela é uma comparação conceitual.
A decisão final depende da especificação técnica, da avaliação do responsável pelo processo e dos requisitos aplicáveis ao projeto.
Fatores para escolher o método
Antes de solicitar uma proposta técnica ou definir a infraestrutura, o contratante pode organizar as informações abaixo:
- Tipo de ativo.
- Condição de instalação.
- Dimensão e geometria.
- Material e junta.
- Ciclo térmico requerido.
- Instrumentação.
- Infraestrutura.
- Rastreabilidade.
- Responsabilidade operacional.
A avaliação também deve considerar se a intervenção ocorrerá durante uma parada industrial, em uma área de manutenção ou em uma unidade produtiva em operação.
Esses contextos podem alterar a logística, o acesso e a necessidade de coordenação com outras equipes, sem substituir a análise técnica do procedimento.
Quando a locação de equipamentos pode ser considerada?
A locação pode ser considerada quando a empresa precisa utilizar equipamentos de tratamento térmico em uma demanda específica, em uma mobilização temporária ou em um projeto cuja frequência de uso ainda não justifica a aquisição de uma infraestrutura própria.
Essa alternativa também pode ser analisada quando existe uma necessidade pontual de ampliar a capacidade disponível, desde que haja compatibilidade entre o equipamento, o ciclo previsto e os recursos da equipe responsável.
A decisão não deve considerar apenas a disponibilidade imediata do equipamento.
É importante verificar a capacidade de controle, a instrumentação, os acessórios, a calibração aplicável, as condições de instalação, a documentação e a responsabilidade pela operação.
A compatibilidade deve ser confirmada antes da mobilização, especialmente quando o tratamento envolve juntas soldadas, equipamentos pressurizados ou estruturas de importância operacional.
Na locação, o contratante também deve esclarecer o escopo técnico. Se receberá somente o equipamento ou se haverá apoio especializado para montagem, acompanhamento, registros e encerramento da atividade.
Essas condições variam conforme a contratação e devem ser formalizadas antes do início do serviço, sem presumir prazos, garantias ou condições comerciais não disponíveis.
Quando a compra de equipamentos pode fazer sentido?
A compra pode ser avaliada por empresas que realizam tratamentos térmicos com recorrência, mantêm uma equipe habilitada para operar os sistemas e possuem infraestrutura para armazenar, inspecionar e utilizar os equipamentos.
Também pode fazer sentido quando a organização precisa integrar a execução ao próprio planejamento de manutenção ou desenvolver uma capacidade operacional contínua.
Entretanto, adquirir o equipamento não elimina a necessidade de especificação técnica
A empresa compradora deve analisar a faixa de aplicação pretendida, a compatibilidade com os ativos, os recursos de controle, os termopares, a aquisição de dados, o isolamento e a rastreabilidade dos ciclos.
A operação deve seguir procedimentos aplicáveis e ser conduzida por profissionais competentes, com registros suficientes para a avaliação técnica.
A compra e a locação são decisões diferentes da contratação de um serviço completo.
No serviço, a execução pode ser conduzida por uma empresa especializada conforme o escopo acordado.
Na aquisição ou locação, o contratante precisa definir como serão organizadas a preparação, a montagem, o acompanhamento, a análise dos dados e a documentação do processo.
Árvore de decisão simplificada
Os principais pontos são:
- O componente pode ser deslocado com critério técnico e possui dimensões compatíveis com um forno? Se sim, compare a alternativa em forno com o tratamento localizado considerando o ciclo, a logística e a uniformidade requerida.
Se não, avalie uma solução localizada em campo, condicionada ao acesso, à infraestrutura e ao procedimento aplicável. - A necessidade é pontual ou recorrente? Se pontual, compare a contratação do serviço com a locação de equipamentos.
Se recorrente, avalie a compra, considerando equipe, infraestrutura, controle e rastreabilidade. - O contratante possui recursos para executar e documentar o processo? Se não, a contratação de uma empresa especializada pode ser mais coerente com a responsabilidade técnica definida para o projeto.
Se sim, ainda será necessário validar a compatibilidade do equipamento e do procedimento antes da execução.
Como a Point Thermic pode ser consultada?
A Point Thermic atua em prestação de serviço, locação de equipamentos e venda de equipamentos para tratamento térmico.
A empresa foi fundada em 2011 e ampliou seu portfólio com serviços de locação em 2020 e com Tratamento Térmico em Forno em 2023.
A escolha entre essas verticais deve ser feita após o envio das informações técnicas do ativo, da junta, do ambiente de execução e da necessidade de controle.
A Point Thermic possui certificação ISO 9001:2015, recebida em 2021, e informa trabalhar com processos controlados e rastreáveis.
Essa certificação deve ser compreendida no contexto do sistema de gestão da qualidade e não substitui a análise específica do procedimento, da competência necessária ou dos requisitos do projeto.
O atendimento nacional e a agilidade de mobilização da empresa podem ser considerados na organização da demanda, sempre mediante confirmação do escopo aplicável.
Para uma avaliação técnica, o contratante pode apresentar desenhos ou informações do componente, material, geometria, localização da junta, condições de acesso, quantidade de peças, procedimento disponível e forma de documentação esperada.
Com esses dados, torna-se possível discutir a adequação conceitual entre tratamento resistivo localizado, tratamento em forno, locação ou venda de equipamentos, sem transformar uma alternativa em indicação automática.
O tratamento térmico para juntas soldadas é uma etapa de engenharia que pode ser considerada para reduzir tensões residuais e apoiar a integridade de componentes após a soldagem.
A necessidade, o método e os critérios de aceitação dependem do material, da geometria, da espessura, do procedimento de soldagem, dos requisitos do projeto e das normas aplicáveis.
Por isso, as respostas abaixo têm caráter educacional e devem ser complementadas por uma avaliação técnica responsável.
O que é tratamento térmico de alívio de tensões?
É um processo controlado de aquecimento, manutenção e resfriamento aplicado a uma junta soldada ou a uma região definida do componente, conforme um procedimento técnico aplicável.
Seu objetivo é favorecer a redução de tensões residuais geradas pelos ciclos de aquecimento e resfriamento da soldagem, sem confundir o tratamento com um simples aquecimento operacional.
Durante a soldagem, a região próxima ao cordão sofre variações de temperatura e transformações que podem produzir gradientes térmicos, alterações de dureza e tensões internas.
O alívio de tensões busca tratar essa condição de maneira controlada
A resposta do material, contudo, depende de fatores como composição, condição metalúrgica, geometria da junta, restrições do conjunto e histórico térmico.
Assim, não é tecnicamente adequado presumir um resultado uniforme para todos os componentes.
No tratamento resistivo localizado, resistências elétricas são posicionadas ao redor da junta e o ciclo é acompanhado por termopares calibrados.
O registro do ciclo térmico fornece evidências para verificar a execução em relação ao procedimento definido.
A avaliação e a aprovação dos critérios devem permanecer sob responsabilidade dos profissionais competentes pelo projeto, pela soldagem, pela inspeção ou pela integridade do equipamento.
Termos essenciais:
- Junta soldada.
- Zona termicamente afetada.
- Tensão residual.
- Ductilidade.
- Dureza.
Para entender a aplicação em campo, consulte a solução de Tratamento Térmico Resistivo Localizado da Point Thermic, empresa especializada no segmento desde 2011.
Em quais equipamentos o processo pode ser aplicado?
O tratamento pode ser considerado, conforme o procedimento técnico e as características do ativo, em juntas de tubulações, vasos de pressão, caldeiras, trocadores de calor, equipamentos industriais e estruturas metálicas.
A aplicação também pode ser analisada em operações dos setores de óleo e gás, petroquímica, siderurgia, mineração, química e energia, além de serviços realizados por caldeirarias.
A indicação não deve ser feita apenas com base no nome do equipamento.
É necessário avaliar o material, a geometria, a espessura, a acessibilidade à junta, as restrições de montagem, a condição operacional, os riscos associados ao aquecimento e os requisitos de inspeção.
Em alguns casos, a intervenção localizada pode ser compatível com a condição de campo; em outros, um tratamento em forno pode ser tecnicamente mais adequado.
Essa decisão deve ser tomada por profissionais responsáveis, considerando o procedimento aplicável e os documentos do projeto.
Também é importante diferenciar aplicação possível de indicação automática.
O fato de uma junta estar em uma tubulação ou em um vaso de pressão não determina, por si só, que o tratamento será necessário ou que um método específico deverá ser utilizado.
Como a temperatura é monitorada?
A temperatura é monitorada por termopares calibrados posicionados em pontos definidos pelo procedimento técnico.
Esses sensores acompanham a evolução térmica da junta e das regiões adjacentes, permitindo observar o aquecimento, a manutenção e o resfriamento do ciclo.
As resistências elétricas fornecem o aquecimento localizado, enquanto o sistema de controle e aquisição registra os dados necessários à análise posterior.
O posicionamento dos termopares, a distribuição das resistências, o isolamento térmico e a uniformidade do aquecimento são aspectos relevantes.
Uma leitura isolada ou a observação visual da resistência não substitui o monitoramento instrumentado.
Da mesma forma, parâmetros de temperatura, tempo e configuração não devem ser definidos genericamente, pois dependem do material, da junta e do procedimento aplicável.
Quando há desvios, interrupções ou condições diferentes das previstas, a ocorrência deve ser registrada e analisada tecnicamente.
A decisão sobre repetição, aceitação ou tratamento complementar não deve ser tomada automaticamente pelo equipamento ou por uma regra geral.
Por que registrar o ciclo térmico?
O registro do ciclo térmico cria uma evidência rastreável do que ocorreu durante o serviço.
Ele pode permitir a verificação das etapas de aquecimento, manutenção e resfriamento em comparação com o procedimento técnico aprovado ou com os requisitos definidos para o projeto.
Por isso, registrar dados não é apenas uma formalidade documental. É uma forma de apoiar a análise de conformidade e a investigação de eventuais desvios.
Dependendo do escopo contratado e dos requisitos aplicáveis, a documentação pode incluir identificação do componente ou da junta, pontos de medição, identificação dos instrumentos, informações de calibração, gráficos ou registros de temperatura, ocorrências do ciclo e identificação dos responsáveis pela execução e pela análise.
A relação exata de documentos deve ser definida antes da mobilização, sem presumir que todos os projetos exigem o mesmo conjunto de evidências.
Na Point Thermic, os processos são descritos como controlados e rastreáveis, e a empresa recebeu a certificação ISO 9001:2015 em 2021.
Essa informação reforça a relevância atribuída ao controle da qualidade, mas não substitui a verificação dos documentos específicos do serviço nem a análise dos requisitos técnicos do contratante.
Qual a diferença entre tratamento localizado e em forno?
O tratamento localizado utiliza resistências elétricas para concentrar o aquecimento na região da junta ou em uma área definida do componente.
Essa alternativa pode ser considerada quando o ativo está instalado, quando a intervenção precisa ocorrer no próprio local ou quando o escopo se concentra em uma região específica.
A viabilidade depende de acesso, isolamento, segurança, geometria, controle térmico e procedimento aplicável.
O tratamento térmico em forno envolve o aquecimento do componente ou de um conjunto dentro de uma estrutura preparada para esse fim.
Pode ser avaliado quando as dimensões, a quantidade de peças, a uniformidade desejada, a logística e a infraestrutura disponível tornam essa abordagem compatível com o projeto.
O método não deve ser escolhido apenas pela percepção de que é mais amplo ou mais simples.
Em termos práticos, a decisão considera pelo menos cinco perguntas. O componente pode ser removido ou transportado com critério técnico; a junta está acessível no campo; o projeto exige tratamento localizado ou abrangente; há infraestrutura compatível; e quais registros e critérios de aceitação foram definidos? A resposta deve ser técnica e específica para cada situação.
A Point Thermic atua com tratamento resistivo localizado e também possui em seu portfólio o Tratamento Térmico em Forno, além de locação e venda de equipamentos.
A escolha entre prestação de serviço, locação ou aquisição exige avaliação de compatibilidade, responsabilidade operacional, recursos disponíveis e requisitos do processo.
Como solicitar uma avaliação técnica à Point Thermic?
O interessado pode encaminhar à Point Thermic as informações técnicas disponíveis sobre a junta ou o equipamento, como tipo de componente, material, geometria, localização, condição de acesso, procedimento de soldagem, requisitos do projeto e documentação de inspeção.
Também é útil esclarecer se a necessidade envolve prestação de serviço, locação de equipamentos ou venda de equipamentos.
A avaliação deve considerar o escopo real, os riscos da operação, os critérios de controle, os registros necessários e a alternativa entre tratamento localizado e tratamento em forno.
A Point Thermic informa atuar em atendimento nacional, com equipe especializada, equipamentos modernos e foco em agilidade de mobilização.
A confirmação da solução adequada depende, porém, da análise das informações fornecidas e dos requisitos técnicos aplicáveis.
Para iniciar uma consulta, solicite uma avaliação técnica à empresa pelos canais oficiais disponíveis, sem presumir preço, prazo ou garantia antes da definição do escopo.
Como próximo passo, também podem ser consultadas as soluções de Tratamento Térmico Resistivo Localizado, Tratamento Térmico em Forno, locação de equipamentos e venda de equipamentos.
Para saber mais sobre Tratamento térmico para juntas soldadas
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.