Galeria
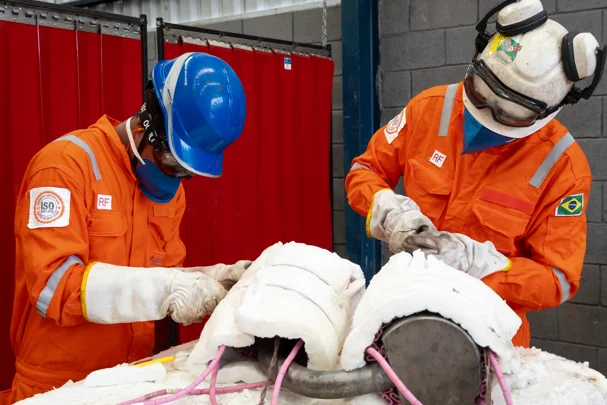
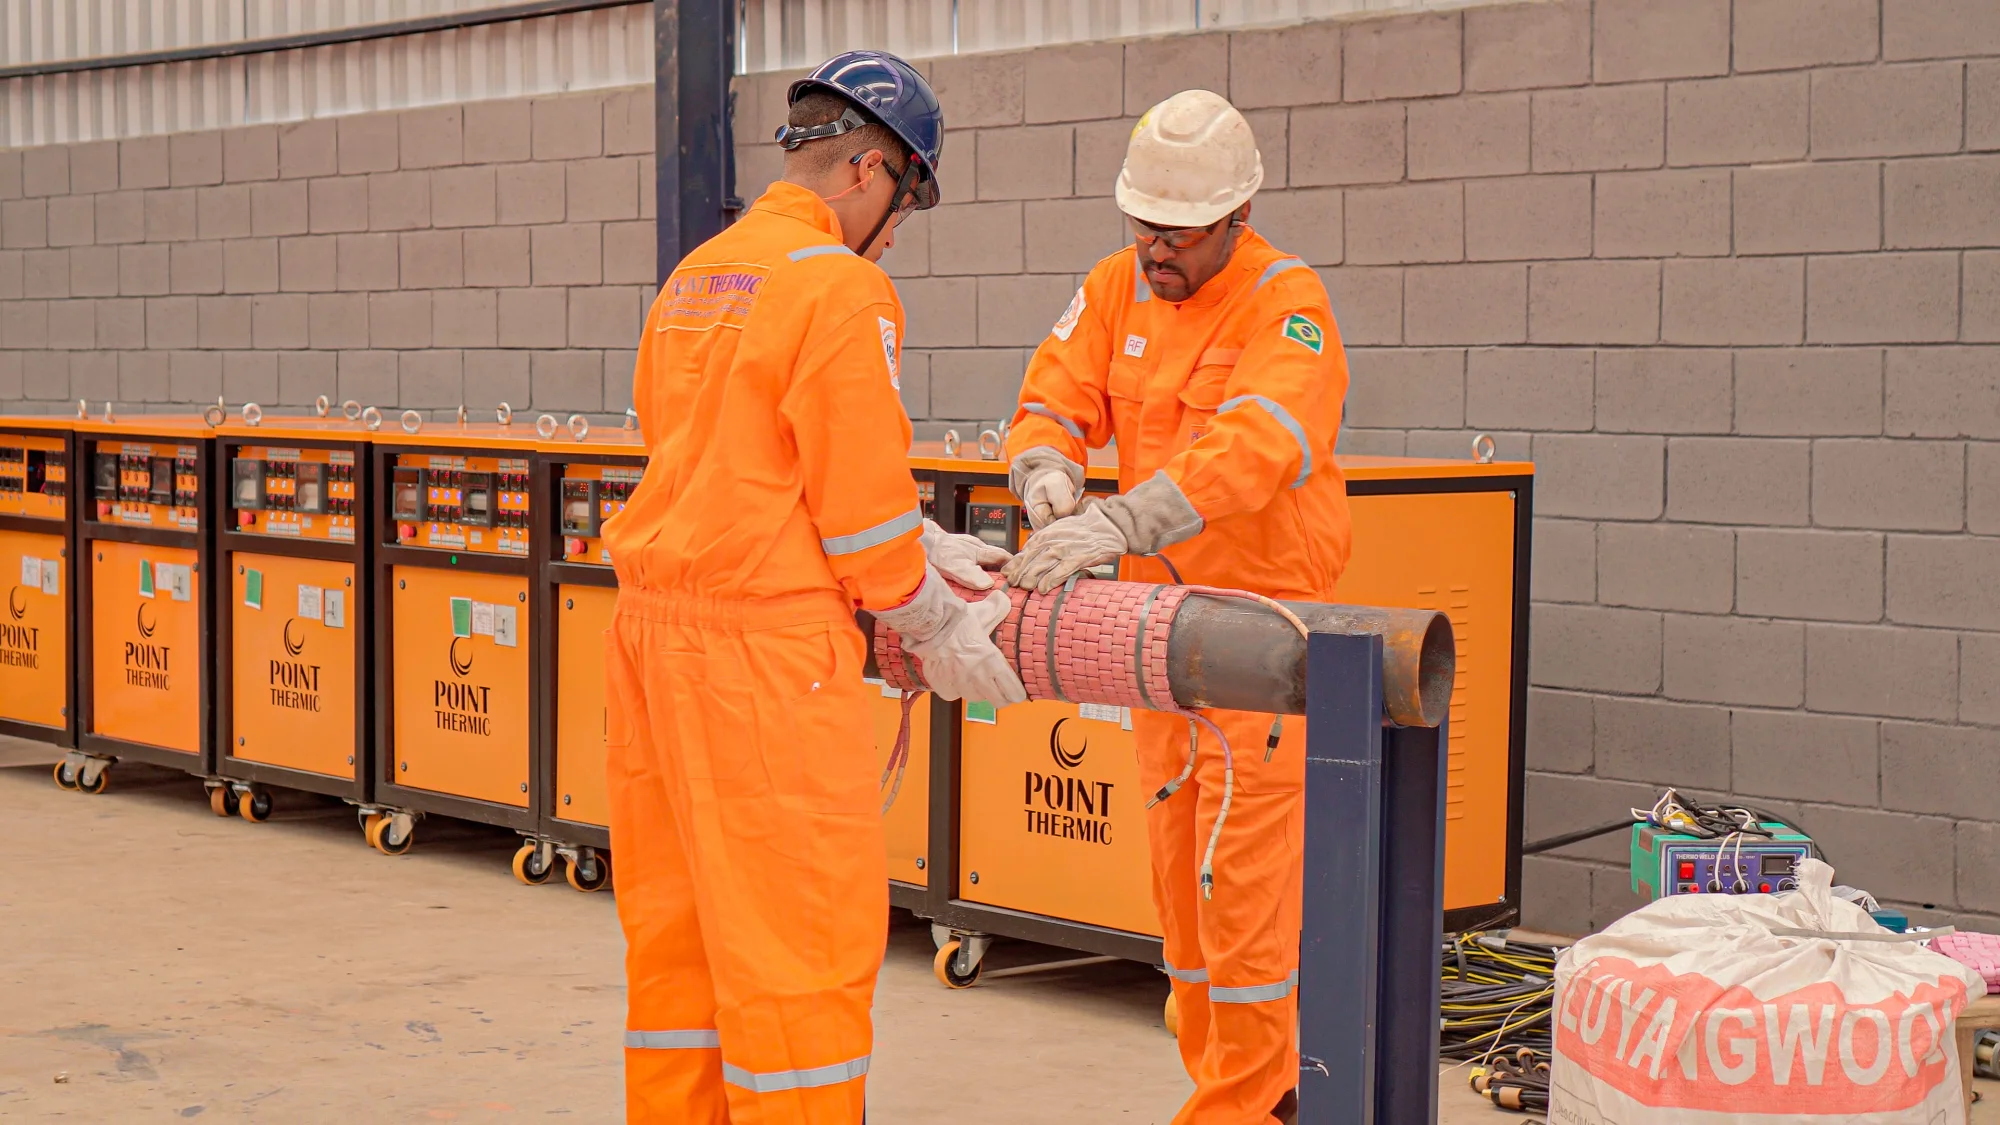
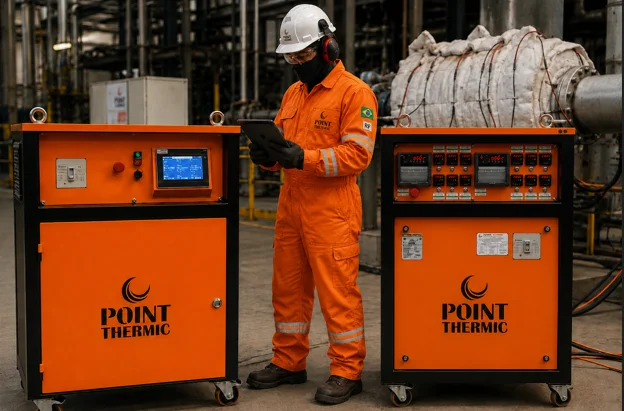
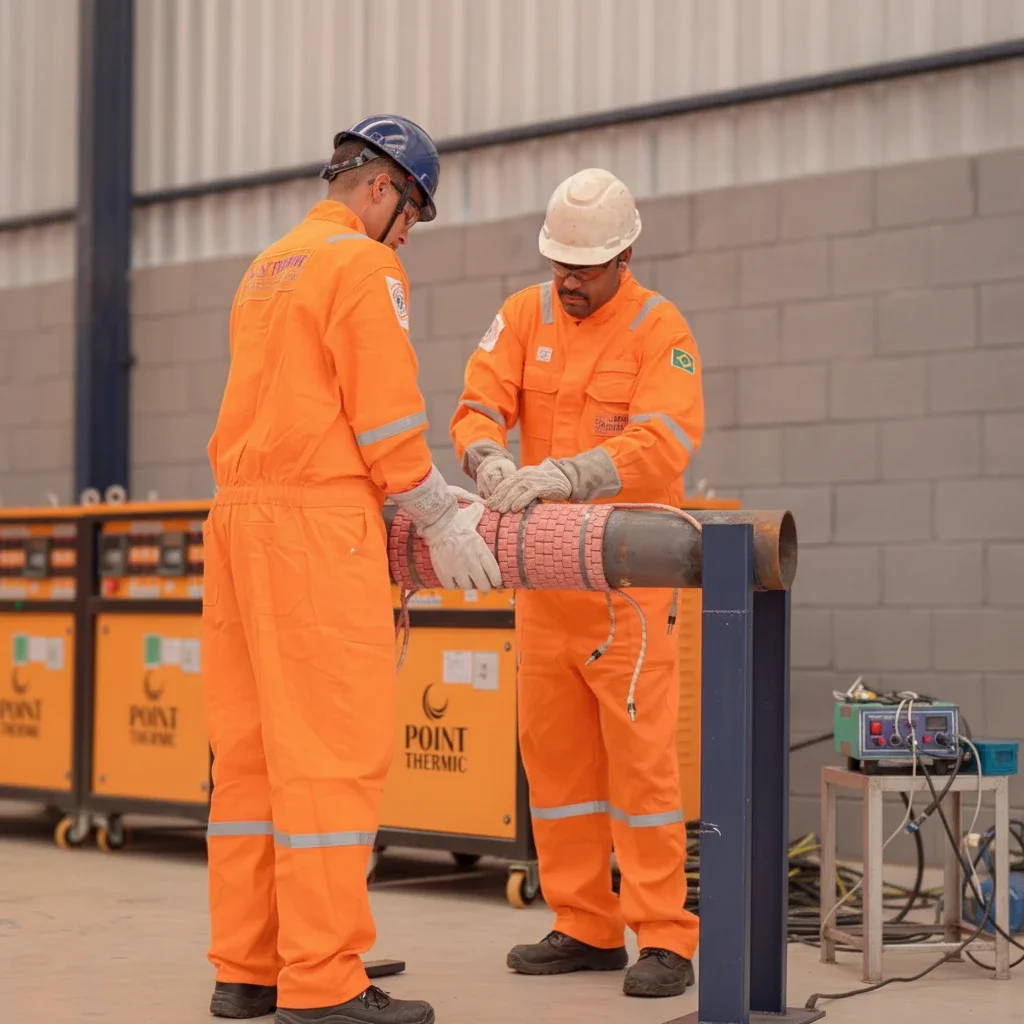
Clique nas imagens para ampliar
O que é tratamento térmico pós-solda?
O tratamento térmico pós-solda é um conjunto de práticas destinadas a controlar o ciclo térmico aplicado depois da execução de uma solda.
Conforme o projeto, o material, a espessura, o procedimento de soldagem e os requisitos técnicos aplicáveis, esse aquecimento pode contribuir para a redução do hidrogênio residual e para o controle das condições da junta soldada.
A definição do processo deve ser feita por profissional competente, com base em procedimento qualificado, normas e critérios de engenharia; portanto, não se trata de uma etapa automática para toda soldagem.
Durante a soldagem, o metal de solda e a zona termicamente afetada são submetidos a aquecimentos e resfriamentos que podem gerar tensões residuais e alterações microestruturais.
Quando existem fatores como presença de hidrogênio difusível, material suscetível, restrição da junta ou condições específicas de serviço, pode haver aumento do risco de descontinuidades, incluindo trincas relacionadas ao hidrogênio.
O controle posterior da temperatura deve ser avaliado em conjunto com a seleção de consumíveis, o procedimento de soldagem, a preparação da junta e as inspeções aplicáveis.
É importante diferenciar as etapas:
- Pré-aquecimento.
- Pós-aquecimento.
- Tratamento térmico pós-solda.
Na avaliação inicial, normalmente devem ser considerados:
- a finalidade do aquecimento e o momento correto de aplicação;
- o material de base, o consumível, a espessura e a geometria do componente;
- o nível de restrição da junta e as condições operacionais previstas;
- a distribuição do calor e a uniformidade da temperatura;
- o posicionamento dos termopares e a forma de registro do ciclo térmico;
- os critérios de aceitação, inspeção e rastreabilidade definidos para o serviço.
| Termo | Relação com o processo |
|---|---|
| Pós-aquecimento | Aquecimento controlado após a soldagem, quando previsto por requisitos técnicos. |
| Tratamento térmico localizado | Aplicação de calor em uma região definida do componente, com controle da área e da temperatura. |
| Termopares | Sensores usados para monitorar a temperatura em pontos determinados da junta ou do componente. |
| Trincas por hidrogênio | Descontinuidades cuja ocorrência pode estar relacionada à combinação de hidrogênio, material suscetível, tensões e condições metalúrgicas. |
| Tensões residuais | Tensões que permanecem no componente após o ciclo de aquecimento e resfriamento da soldagem. |
A Point Thermic Equipamentos atua com soluções de tratamento térmico resistivo localizado e de pré e pós-aquecimento para soldagem.
No serviço de pós-aquecimento da empresa, o controle da temperatura utiliza termopares e procedimentos definidos conforme o contexto técnico da intervenção.
Para conhecer os critérios aplicáveis a um caso concreto, o escopo deve ser avaliado com base nos documentos do projeto, nas normas pertinentes e nas condições reais de execução.
A página sobre pós-aquecimento para soldagem pode complementar esta explicação após a validação do respectivo link interno.
Por que o pós-aquecimento é importante em soldas críticas?
Em determinadas condições, esse aquecimento auxilia a redução do hidrogênio difusível retido no metal de solda e na zona termicamente afetada, contribuindo para diminuir o risco de trincas relacionadas ao hidrogênio.
Esse mecanismo é especialmente relevante em soldas críticas, nas quais uma descontinuidade pode comprometer a segurança operacional de tubulações de processo ou de outros componentes industriais.
A trinca por hidrogênio não depende de um único fator.
O risco pode resultar da combinação entre hidrogênio residual, suscetibilidade do material, tensões residuais e condições metalúrgicas produzidas durante o ciclo de soldagem.
Por isso, o pós-aquecimento não deve ser entendido como uma garantia de eliminação de falhas, mas como uma medida de controle que precisa estar integrada ao procedimento de soldagem, à seleção e ao acondicionamento dos consumíveis, ao pré-aquecimento quando aplicável e às inspeções previstas.
Entre os benefícios potenciais do pós-aquecimento estão:
- favorecer a difusão controlada do hidrogênio residual;
- reduzir a probabilidade de trincas relacionadas ao hidrogênio quando o processo é tecnicamente indicado;
- apoiar a confiabilidade de juntas submetidas a responsabilidades operacionais elevadas;
- contribuir para o controle do ciclo térmico após a deposição do metal de solda;
- fornecer registros que auxiliem a rastreabilidade e a avaliação da execução.
Um exemplo genérico é o reparo ou a fabricação de juntas em tubulações de processo e componentes utilizados nos setores de óleo e gás, petroquímica e siderurgia.
Nesses ambientes, a combinação de material, espessura, restrição da junta, processo de soldagem e condição de serviço pode exigir medidas específicas para controlar o risco de descontinuidades.
A necessidade do pós-aquecimento deve ser avaliada pelo procedimento qualificado e pelos requisitos técnicos aplicáveis ao projeto, e não presumida apenas com base no setor ou no tipo de componente.
O processo também não substitui boas práticas de soldagem nem a inspeção.
Preparação adequada da junta, controle dos consumíveis, qualificação do procedimento, competência dos profissionais, monitoramento da temperatura e ensaios definidos pela engenharia continuam sendo partes essenciais do controle de qualidade.
A temperatura e o tempo de manutenção devem ser estabelecidos por profissionais competentes, considerando as normas técnicas, especificações do projeto e condições reais da execução.
Na Point Thermic, o pós-aquecimento para soldagem é apresentado como uma solução com controle de temperatura por termopares e procedimentos definidos conforme o contexto técnico da intervenção.
A empresa mantém atuação em segmentos como óleo e gás, petroquímica e siderurgia.
Como o tratamento térmico localizado é planejado e executado?
A execução de um tratamento térmico localizado começa antes da aplicação de qualquer fonte de calor.
É necessário compreender o componente, a junta soldada, o material de base, o procedimento de soldagem, a geometria, as restrições e os requisitos do projeto.
A partir dessas informações, são definidos o ciclo térmico, a distribuição do aquecimento, os pontos de medição e os critérios de registro.
Temperaturas, rampas, tempo de permanência e limites de aceitação não devem ser presumidos. Precisam ser estabelecidos por procedimento técnico qualificado, projeto, normas aplicáveis e avaliação de profissional competente.
Fluxo operacional do processo
Os principais pontos são:
- Análise do escopo.
- Definição do procedimento.
- Preparação da área.
- Posicionamento dos elementos.
- Aquecimento controlado.
- Manutenção e monitoramento.
- Resfriamento e encerramento.
Preparação da área e pontos de medição
A preparação não se limita à instalação do equipamento.
É preciso confirmar se a superfície e o entorno permitem a montagem segura, se há interferências que possam afetar a distribuição do calor e se os pontos escolhidos representam adequadamente a junta soldada e a zona termicamente afetada.
A quantidade e a posição dos termopares dependem do componente, da geometria, da extensão do aquecimento e do procedimento definido para o caso.
Os termopares funcionam como pontos de leitura da temperatura
Já as resistências elétricas transformam energia elétrica em calor e são instaladas de modo a atender à área prevista no escopo.
O objetivo não é apenas aquecer, mas aplicar o calor de maneira controlada e compatível com o ciclo térmico especificado.
Por isso, a qualidade do processo depende tanto da fonte de aquecimento quanto da medição confiável e da interpretação dos registros.
Controles durante o aquecimento
Ao longo da operação, devem ser acompanhados, conforme o procedimento técnico:
- evolução da temperatura nos pontos monitorados;
- uniformidade térmica na região especificada;
- comportamento das rampas de aquecimento e resfriamento;
- estabilidade durante a permanência na condição definida;
- funcionamento das resistências elétricas e dos instrumentos;
- integridade dos termopares, cabos e conexões;
- ocorrência de desvios, interrupções ou condições inseguras;
- compatibilidade entre a execução em campo e os requisitos documentados.
Não é adequado tratar valores genéricos como parâmetros universais.
A temperatura, a velocidade de aquecimento, o período de permanência e a forma de resfriamento dependem do material, da espessura, da geometria, da restrição, do processo de soldagem e da condição de serviço.
Esses elementos devem ser analisados por profissionais habilitados e relacionados às normas, especificações e procedimentos aplicáveis.
Registros e rastreabilidade
Os registradores de temperatura ajudam a documentar o comportamento do ciclo térmico ao longo da execução.
Conforme o escopo, o conjunto documental pode reunir identificação do componente, localização da junta, configuração dos termopares, equipamentos empregados, sequência operacional, leituras registradas, ocorrências e critérios utilizados para o encerramento.
A documentação deve permitir relacionar o registro ao serviço executado, sem substituir inspeções ou avaliações exigidas pelo projeto.
No contexto técnico, a Point Thermic Equipamentos realiza serviços de tratamento térmico com monitoramento via termopares e procedimentos rigorosamente definidos conforme a necessidade técnica.
A empresa também atua com soluções de tratamento térmico resistivo localizado, além de oferecer locação e venda de equipamentos para tratamento térmico.
A execução deve ser encerrada somente quando os requisitos definidos para o caso estiverem documentados e as condições de segurança forem atendidas.
Assim, o tratamento térmico localizado deixa de ser uma simples aplicação de calor e passa a constituir um processo controlado, mensurável e rastreável.
Parâmetros e critérios técnicos que influenciam o processo
O tratamento térmico pós-solda deve ser especificado a partir das características da junta soldada, do material e das condições de serviço.
Não existe um ciclo universal aplicável a todos os componentes. A definição precisa considerar o procedimento de soldagem, os requisitos do projeto, as normas técnicas aplicáveis e a avaliação de profissionais habilitados.
Fatores que influenciam a especificação!
| Fator | Influência na definição do processo |
|---|---|
| Material de base | Pode alterar a resposta térmica, a suscetibilidade a mecanismos de dano e os requisitos de controle da junta. |
| Consumível | Sua composição e suas condições de uso devem ser compatíveis com o procedimento de soldagem e com a finalidade do tratamento. |
| Espessura | Influencia a distribuição de calor, a uniformidade térmica e a necessidade de avaliar diferentes regiões do componente. |
| Geometria | Curvas, mudanças de seção, conexões e áreas de difícil acesso podem afetar o posicionamento do aquecimento e dos pontos de medição. |
| Restrição | O grau de impedimento à movimentação do componente pode contribuir para tensões residuais e deve ser analisado no planejamento. |
| Processo de soldagem | Parâmetros, sequência de passes e condições da execução interferem na condição final da junta soldada. |
| Condição de serviço | Pressão, temperatura, fluido, ciclos operacionais e criticidade do componente ajudam a estabelecer os requisitos de controle e aceitação. |
Informações necessárias antes da execução
Para formular uma solicitação técnica consistente, o responsável pelo escopo deve reunir, quando aplicável:
- identificação do componente e da junta soldada;
- material de base, consumível e espessura envolvidos;
- desenho, geometria e condições de acesso à região;
- procedimento de soldagem utilizado ou previsto;
- histórico de reparos, tratamentos anteriores e inspeções disponíveis;
- condição de serviço e criticidade operacional;
- normas, especificações do projeto e critérios de aceitação aplicáveis;
- necessidade de integração com inspeção, manutenção ou outras atividades industriais.
Essas informações ajudam a definir a distribuição das resistências elétricas, os pontos de medição e a quantidade de termopares necessária para acompanhar o ciclo térmico.
O objetivo não é apenas aplicar calor, mas verificar se a região de interesse permanece dentro das condições estabelecidas pelo procedimento técnico.
Procedimento, medição e rastreabilidade
Temperaturas de aquecimento, rampas, tempo de permanência, critérios de uniformidade e demais parâmetros não devem ser adotados com base em referências genéricas.
Devem ser definidos a partir da engenharia responsável, do procedimento qualificado, da especificação do cliente e das normas aplicáveis ao componente.
Durante a execução, o monitoramento por termopares e registradores de temperatura permite acompanhar a resposta térmica em pontos representativos da junta e das áreas adjacentes.
A instalação deve ser planejada para reduzir o risco de leituras que não representem adequadamente a região tratada.
Também é necessário avaliar a distribuição do aquecimento, a estabilidade do ciclo e eventuais desvios em relação ao procedimento aprovado.
Os registros técnicos devem permitir a rastreabilidade do processo.
Conforme o escopo definido, isso pode incluir identificação da junta, equipamentos utilizados, pontos de medição, sequência de execução, registros de temperatura, ocorrências e avaliação final.
A documentação não substitui a inspeção, mas fornece evidências importantes para verificar se o tratamento foi executado de acordo com os critérios estabelecidos.
A Point Thermic oferece soluções personalizadas de Tratamento Térmico Resistivo Localizado e realizar o controle técnico do processo com monitoramento via termopares e procedimentos rigorosamente definidos.
Ainda assim, os parâmetros de cada serviço precisam ser confirmados para o componente, o projeto e os requisitos técnicos correspondentes.
Quem define o ciclo térmico?
A definição do ciclo térmico deve ser feita ou aprovada pela engenharia responsável pelo componente e pelo procedimento de soldagem, considerando as normas e especificações aplicáveis.
A empresa executora pode contribuir com a análise operacional, a configuração dos equipamentos e o monitoramento, mas não deve substituir a autoridade técnica responsável pelo projeto, pela soldagem ou pela inspeção.
Em caso de dúvida, o contratante deve encaminhar à Point Thermic as informações disponíveis para uma avaliação técnica do escopo.
A configuração final, a documentação necessária e os critérios de aceitação devem ser validados antes do início da execução.
Aplicações em diferentes setores industriais
O tratamento térmico pós-solda pode ser considerado em diferentes ambientes industriais quando uma junta soldada, uma tubulação de processo ou outro componente apresenta requisitos específicos de integridade, controle térmico e segurança operacional.
A aplicação não é uniforme. Deve levar em conta a criticidade do equipamento, o material, a geometria da região soldada, o acesso ao local, a condição de operação e os requisitos técnicos definidos para o serviço.
Exemplos de aplicação por setor
Os principais pontos são:
- Óleo e gás.
- Siderurgia.
- Mineração.
- Papel e celulose.
- Química.
- Petroquímica.
Esses exemplos são educacionais e não representam uma indicação automática para todos os componentes de um setor.
A necessidade do tratamento térmico deve ser definida a partir do procedimento de soldagem, das características do material, da espessura, da geometria, das restrições da montagem, da condição de serviço e das normas ou especificações aplicáveis.
Criticidade, acesso e continuidade operacional
Em tubulações de processo e componentes de alta responsabilidade, o planejamento precisa combinar a finalidade do tratamento com as condições reais do local.
O acesso para instalar resistências e termopares, a distribuição do aquecimento, a proteção da área, a presença de outros trabalhos de manutenção e a possibilidade de monitorar o ciclo térmico são fatores que influenciam a execução.
Também é importante avaliar a integração com inspeção, reparo, montagem, limpeza e preparação da linha.
Em determinados escopos, o tratamento térmico pode ocorrer junto a outras atividades industriais, desde que a sequência de trabalho, as responsabilidades e os critérios de segurança sejam previamente definidos.
Como referência complementar, o planejamento pode considerar a relação com serviços de limpeza química industrial e flushing hidráulico, sempre com validação dos endereços das respectivas páginas antes da publicação.
Atendimento conforme o escopo da demanda
A solução pode ser estruturada para uma necessidade emergencial ou para um contrato de longo prazo.
Em uma demanda emergencial, a prioridade é compreender rapidamente o escopo técnico, as condições de acesso, os riscos do local e os requisitos de segurança, sem substituir a análise profissional necessária.
Em contratos continuados, podem ser avaliados a recorrência das intervenções, a padronização documental, a disponibilidade de equipamentos e a definição das responsabilidades entre contratante e prestador.
A Point Thermic informa atender aos setores de óleo e gás, siderurgia, mineração, papel e celulose, química e petroquímica.
Também oferece soluções de tratamento térmico resistivo localizado, pré e pós-aquecimento para soldagem, com flexibilidade para demandas emergenciais e contratos de longo prazo.
A configuração do serviço, a mobilização, os equipamentos e as condições comerciais devem ser confirmados diretamente com a empresa após a avaliação do escopo.
Independentemente do setor, uma solicitação técnica mais completa deve informar o componente envolvido, o local da intervenção, o processo e o procedimento de soldagem, os materiais, a espessura, a condição operacional, as restrições de acesso, os requisitos de inspeção e a documentação esperada.
Essa abordagem ajuda a evitar a aplicação de uma solução genérica em um contexto que exige controle específico.
Serviço, locação ou venda de equipamentos para tratamento térmico!
A escolha entre contratar a prestação de serviço, locar equipamentos ou adquirir uma solução própria para tratamento térmico depende menos do equipamento isoladamente e mais do escopo técnico, da frequência de uso, da autonomia desejada e da responsabilidade pela execução.
Cada modelo envolve diferentes necessidades de planejamento, operação, documentação, capacitação e controle de segurança.
| Critério | Prestação de serviço | Locação de equipamentos | Compra de equipamentos |
|---|---|---|---|
| Autonomia do cliente | Menor necessidade de estrutura própria para executar o processo | Exige organização interna para operar o equipamento conforme o escopo definido | Oferece maior autonomia para demandas recorrentes, desde que exista competência operacional adequada |
| Complexidade do escopo | Adequada quando o processo requer equipe especializada e controle técnico | Pode atender operações em que o cliente dispõe de profissionais capacitados | Mais indicada quando há uso frequente e capacidade interna para planejar, operar e manter a solução |
| Frequência de uso | Pode ser avaliada para intervenções pontuais ou demandas específicas | Pode ser considerada quando a necessidade é temporária ou variável | Pode fazer sentido quando existe demanda recorrente e justificativa operacional para manter o equipamento |
| Responsabilidade pelo processo | Compartilhada conforme o escopo contratado e os procedimentos definidos | Exige definição clara sobre operação, acompanhamento e registros | Concentra no cliente a responsabilidade por operação, capacitação, controle e documentação |
| Mobilização e suporte | A execução é organizada de acordo com a demanda técnica apresentada | Depende da configuração disponibilizada e dos recursos do usuário | Requer planejamento próprio para disponibilidade, preparação e utilização dos equipamentos |
Perguntas para definir o modelo mais adequado
Antes de solicitar uma proposta ou avaliação, é útil reunir informações que permitam compreender a necessidade real:
- O tratamento será realizado em uma intervenção pontual, em uma parada programada ou em operações recorrentes?
- Qual é o componente ou a junta soldada envolvida e qual o escopo técnico previsto?
- Há procedimento de soldagem, especificação de tratamento térmico ou requisito de inspeção aplicável?
- O cliente possui profissionais capacitados para operar o equipamento e acompanhar o ciclo térmico?
- Quem será responsável pela instalação, pelo posicionamento dos termopares, pelo monitoramento e pelos registros?
- Existe estrutura para segurança da área, alimentação elétrica, proteção dos trabalhadores e controle de acesso?
- A necessidade envolve apenas o equipamento ou também planejamento, execução, acompanhamento e documentação?
- A configuração necessária está disponível para a aplicação e para as condições do local?
- Quais requisitos de mobilização, integração com outras atividades e liberação operacional devem ser considerados?
Quando considerar a prestação de serviço?
A contratação do serviço pode ser uma alternativa para empresas que precisam executar um tratamento térmico sem manter internamente toda a estrutura de equipamentos, planejamento e operação.
Nesse modelo, a avaliação deve considerar a complexidade do escopo, as condições de acesso, os requisitos de segurança e a necessidade de acompanhamento técnico durante o processo.
A Point Thermic Equipamentos informa atuar na prestação de serviços de tratamento térmico resistivo localizado, pré e pós-aquecimento para soldagem.
Conforme o contexto fornecido, a empresa conta com equipe especializada, utiliza monitoramento via termopares em seus serviços de pós-aquecimento e atende demandas em todo o território nacional.
A mobilização e a personalização da solução devem ser analisadas conforme cada solicitação, sem que disponibilidade, configuração, valores ou prazos sejam presumidos.
Locação ou compra: o que avaliar além do equipamento?
Na locação, é importante definir a configuração disponibilizada, o período de utilização, os recursos necessários no local e quem responderá pela operação, inspeção, registros e devolução.
A disponibilidade do equipamento, as condições comerciais e o suporte associado precisam ser confirmados diretamente com o fornecedor.
Na compra, a decisão deve considerar a frequência de uso, a capacidade da equipe, a necessidade de capacitação, a gestão da documentação e a responsabilidade pela manutenção e pelo controle operacional.
Ter o equipamento disponível não substitui a elaboração de um procedimento técnico nem a análise das condições específicas da junta, do material e do ciclo térmico.
Segurança, capacitação e controle operacional
Independentemente do modelo escolhido, a operação deve ser conduzida por profissionais competentes e conforme procedimento técnico aplicável.
O planejamento deve contemplar, entre outros aspectos:
- análise dos riscos da área e das atividades simultâneas;
- verificação das condições elétricas e físicas para instalação dos equipamentos;
- definição dos pontos de medição e posicionamento dos termopares;
- acompanhamento do aquecimento, da manutenção da temperatura e do resfriamento conforme os requisitos definidos;
- registro dos dados do ciclo térmico e identificação dos responsáveis;
- inspeção e avaliação da junta de acordo com o projeto, o procedimento e as normas aplicáveis;
- preservação da rastreabilidade dos documentos e das evidências de execução.
A Point Thermic oferece locação e venda de equipamentos para tratamento térmico, além da prestação de serviços.
A escolha entre essas alternativas deve ser feita com base na capacidade operacional disponível e no nível de suporte técnico necessário, e não apenas na aquisição ou no uso temporário do equipamento.
Como avançar com critério técnico?
Para solicitar uma avaliação técnica à Point Thermic, reúna o escopo da atividade, os dados disponíveis do componente, os requisitos do projeto ou procedimento e as condições previstas para execução.
A empresa poderá confirmar diretamente a disponibilidade, a configuração, os valores, os prazos e as condições aplicáveis à demanda.
Essa validação é essencial para definir se a melhor alternativa é contratar o serviço, locar equipamentos ou adquirir uma solução para uso próprio.
Qualidade, segurança e evidências de execução
A qualidade de um tratamento térmico pós-solda deve ser avaliada por evidências verificáveis do processo, não apenas por declarações comerciais.
O contratante deve verificar se o escopo foi analisado por profissionais competentes e se existem procedimentos técnicos, registros de temperatura, identificação dos instrumentos e documentação compatível com os requisitos do projeto.
Pontos de verificação de evidências técnicas
Antes de contratar ou aceitar a execução, É necessário solicitar e conferir:
- Procedimento técnico aplicável ao componente e à junta soldada.
- Definição das temperaturas de aquecimento e manutenção conforme o material, o procedimento de soldagem, a espessura, a geometria e a condição de serviço.
- Identificação dos pontos de medição e justificativa para o posicionamento dos termopares.
- Registros de temperatura produzidos durante o ciclo térmico.
- Identificação dos equipamentos e instrumentos utilizados no monitoramento.
- Evidências de verificação ou calibração dos instrumentos quando exigidas pelo contrato ou pelo sistema de qualidade.
- Registro de ocorrências, desvios e ações tomadas durante a execução.
- Relatório final com rastreabilidade entre o componente tratado, o procedimento utilizado e os resultados registrados.
- Definição das inspeções complementares necessárias após a soldagem e o tratamento térmico.
Registros de temperatura e rastreabilidade
O registro de temperatura permite comparar a execução real com o ciclo definido no procedimento.
Em uma aplicação com aquecimento resistivo localizado, os termopares devem ser posicionados de modo coerente com a distribuição térmica esperada e com a geometria da junta.
A quantidade e a localização dos pontos de medição, entretanto, precisam ser determinadas pela avaliação técnica do caso.
A documentação deve permitir identificar qual junta ou componente foi tratado, qual procedimento foi adotado, quando o ciclo ocorreu, quais instrumentos foram utilizados e se houve alguma interrupção ou condição fora do previsto.
Essa rastreabilidade facilita a análise do controle de qualidade e fornece base para a liberação técnica ou para a investigação de desvios.
Procedimentos, normas e competência técnica
A execução deve seguir um procedimento técnico aprovado ou definido para o escopo, considerando as normas aplicáveis, os documentos de engenharia, as especificações do cliente e os requisitos de segurança.
Temperatura, taxa de aquecimento, tempo de permanência, resfriamento e critérios de aceitação não devem ser escolhidos por uma referência genérica ou aplicados automaticamente a qualquer material.
Também é importante esclarecer as responsabilidades de cada parte.
O contratante, a engenharia, a equipe de soldagem, a inspeção e o prestador do tratamento térmico podem ter atribuições diferentes na definição, aprovação, acompanhamento e aceitação do processo.
A competência da equipe e a adequação dos equipamentos devem ser avaliadas em conjunto com a complexidade do serviço.
Limitações e necessidade de inspeção
Registros de temperatura comprovam aspectos importantes da execução, mas não substituem a análise completa da junta soldada.
O tratamento térmico não corrige, por si só, descontinuidades originadas por preparação inadequada, consumíveis incompatíveis, parâmetros incorretos de soldagem ou falhas de inspeção.
A necessidade de ensaios e verificações complementares deve ser definida conforme o projeto, o procedimento de soldagem, o material, a criticidade do componente e as normas aplicáveis.
Dependendo do escopo, podem ser necessários controles antes, durante e depois da soldagem.
A aceitação final deve permanecer sob responsabilidade dos profissionais e das instâncias técnicas designadas para o projeto.
A experiência da Point Thermic
Fundada em 2011, a Point Thermic Equipamentos informa atuar com soluções de Tratamento Térmico Resistivo Localizado, pré e pós-aquecimento para soldagem, além de locação e venda de equipamentos para tratamento térmico.
A empresa obteve a certificação ISO 9001:2015 em 2021, conforme o contexto institucional disponível.
A certificação e a trajetória da empresa são referências relevantes para uma avaliação inicial, mas o contratante ainda deve solicitar as evidências específicas do escopo que pretende executar.
Procedimentos, registros de temperatura, identificação dos termopares, documentação do equipamento e relatórios devem ser confirmados diretamente de acordo com os requisitos técnicos aplicáveis.
A Point Thermic também declara investimento em tecnologia e capacitação da equipe, com compromisso com a qualidade e a melhoria contínua.
Na prática, a consistência do processo deve ser verificada pela combinação entre competência, planejamento, controle térmico, rastreabilidade e inspeção adequada ao componente.
O que é tratamento térmico pós-solda?
Tratamento térmico pós-solda é o controle do aquecimento aplicado depois da execução de uma solda, conforme um procedimento técnico definido para o material, a junta, a espessura, a geometria e as condições de serviço.
O processo pode contribuir para a redução do hidrogênio residual e do risco de trincas relacionadas ao hidrogênio, mas não constitui uma garantia isolada contra falhas.
A necessidade, o ciclo térmico e os critérios de aceitação devem ser avaliados por profissionais competentes, com base no projeto, nas normas e nos requisitos aplicáveis.
Qual é a diferença entre pré-aquecimento e pós-aquecimento?
O pré-aquecimento ocorre antes e durante a soldagem, ajudando a controlar a taxa de resfriamento e as condições térmicas da junta.
O pós-aquecimento é realizado após a soldagem, com a finalidade definida pelo procedimento aplicável, incluindo o apoio à redução do hidrogênio difusível na junta soldada.
As duas etapas não são intercambiáveis e podem depender de fatores como material de base, consumível, espessura, processo de soldagem e restrição da peça.
Como o pós-aquecimento se relaciona ao hidrogênio residual e às trincas?
O hidrogênio difusível pode permanecer no metal de solda e na região próxima à zona termicamente afetada.
Em determinadas combinações de material, tensões residuais, restrição e condições de soldagem, esse fator pode contribuir para o risco de trincas por hidrogênio.
O pós-aquecimento pode favorecer a saída controlada de parte desse hidrogênio, porém sua eficácia depende da integração entre consumíveis adequados, procedimento de soldagem, preparação, controle térmico e inspeção.
Por isso, é mais correto falar em redução de risco do que em eliminação prevista de falhas.
Por que são usados termopares e registros de temperatura?
Termopares são usados para medir a temperatura em pontos definidos da junta e do componente durante o ciclo térmico.
Os registros ajudam a verificar se o aquecimento, a manutenção e o resfriamento seguiram os critérios estabelecidos no procedimento.
A quantidade e o posicionamento dos termopares, assim como os limites de temperatura e os requisitos de documentação, devem ser definidos pela análise técnica do caso.
O registro de temperatura também contribui para a rastreabilidade e para a avaliação posterior do processo.
Quais setores podem demandar essa solução?
O tratamento térmico pós-solda pode ser considerado em aplicações industriais nas quais a integridade da junta soldada tenha relevância para a segurança, a continuidade operacional ou a confiabilidade do componente.
Entre os contextos que podem demandar avaliação estão:
- óleo e gás;
- siderurgia;
- mineração;
- papel e celulose;
- indústria química;
- indústria petroquímica;
- tubulações de processo e outros componentes industriais de alta responsabilidade.
A aplicação não é automática para todo serviço de soldagem.
O ambiente, o acesso ao componente, a criticidade operacional, o material e os requisitos de inspeção precisam ser analisados antes da definição da solução.
É melhor contratar o serviço, alugar ou comprar equipamentos
A escolha depende do escopo técnico, da frequência de uso, da autonomia operacional desejada, da disponibilidade de pessoal capacitado, da necessidade de suporte e da responsabilidade pela execução e pelos registros.
A contratação do serviço pode ser considerada quando o cliente busca uma execução conduzida por equipe especializada.
A locação pode ser avaliada quando existe uma demanda delimitada e recursos internos para operar os equipamentos.
A compra tende a exigir planejamento para operação recorrente, capacitação, manutenção, documentação e controle do processo.
A Point Thermic informa atuar nas modalidades de prestação de serviço, locação e venda de equipamentos para tratamento térmico.
A configuração disponível, os valores, os prazos e as condições comerciais devem ser confirmados diretamente com a empresa.
Independentemente do modelo escolhido, a segurança da operação e a competência para executar o ciclo térmico devem fazer parte da decisão.
Como solicitar uma avaliação técnica?
Para uma avaliação adequada, o solicitante deve reunir, quando disponíveis, informações como:
- material de base e consumível;
- procedimento de soldagem aplicável;
- espessura, geometria e dimensões do componente;
- tipo de junta e nível de restrição;
- condição de serviço e criticidade operacional;
- local de execução e condições de acesso;
- requisitos de inspeção, documentação e normas aplicáveis;
- necessidade de contratação do serviço, locação ou compra de equipamentos.
Com esses dados, a definição do tratamento térmico pós-solda pode ser analisada de forma mais consistente, sem transformar referências genéricas em parâmetros de execução.
A Point Thermic deve ser consultada para validar o escopo, os requisitos técnicos, a forma de atendimento e as condições específicas do projeto.
A Point Thermic Equipamentos Ltda mantém atuação em todo o território nacional e oferece soluções de tratamento térmico resistivo localizado, pré e pós-aquecimento para soldagem, além de prestação de serviço, locação e venda de equipamentos.
Fundada em 2011, a empresa obteve a certificação ISO 9001:2015 em 2021, conforme as dados institucionais.
A definição final do processo deve considerar avaliação técnica, normas aplicáveis, procedimentos qualificados e requisitos de segurança.
Para saber mais sobre Tratamento térmico pós-solda
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.