Galeria
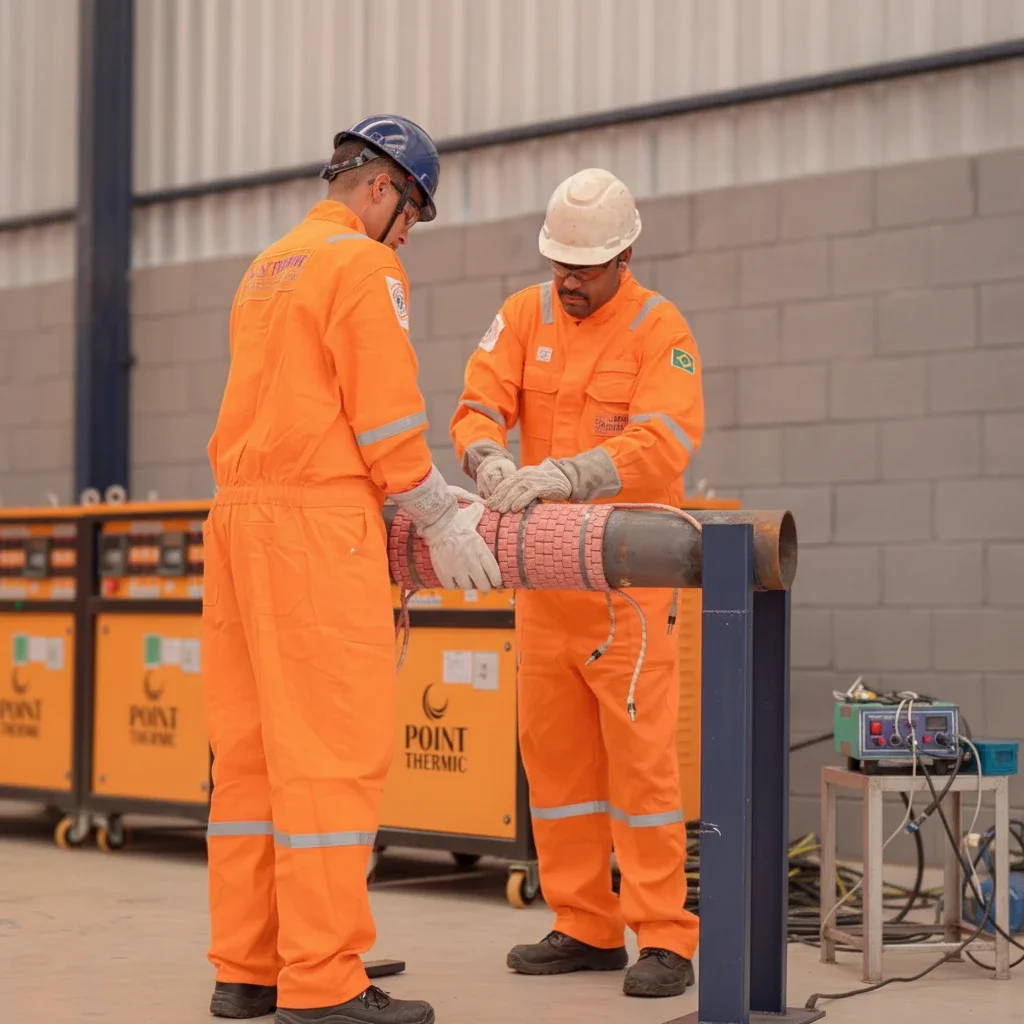
Clique nas imagens para ampliar
O que é pós-aquecimento industrial e por que ele importa?
O pós-aquecimento industrial é uma etapa controlada aplicada após a soldagem, na qual o componente permanece sob condições térmicas definidas para favorecer a redução do hidrogênio residual e limitar mecanismos associados ao resfriamento da junta.
Diferentemente de um aquecimento improvisado, o processo deve ser planejado com base no material, na espessura, no procedimento de soldagem, no projeto e nos requisitos técnicos aplicáveis.
A soldagem provoca transformações térmicas e metalúrgicas na região da junta
Conforme o calor se dissipa, podem surgir tensões e condições que influenciam a integridade do metal de solda e da zona termicamente afetada.
Por isso, o controle da temperatura após a deposição não deve ser tratado apenas como uma ação operacional. Ele integra a estratégia de controle de qualidade e confiabilidade de componentes soldados.
Um dos objetivos do pós-aquecimento é auxiliar na redução do hidrogênio residual retido na região soldada.
Quando combinado com condições metalúrgicas e mecânicas desfavoráveis, esse hidrogênio pode contribuir para o risco de trincas por hidrogênio, especialmente em soldas críticas.
A necessidade e os parâmetros do processo, porém, não são universais. Devem ser definidos por procedimento qualificado, especificações do cliente, requisitos do projeto e normas aplicáveis.
Em aplicações como tubulações de processo, componentes industriais e equipamentos submetidos a elevada responsabilidade operacional, o pós-aquecimento pode fazer parte de uma abordagem mais ampla de integridade da solda.
O controle adequado depende de planejamento, monitoramento por termopares e registros compatíveis com os critérios de aceitação definidos.
A Point Thermic Equipamentos oferece serviços de pós-aquecimento para soldagem com controle de temperatura e atendimento a demandas industriais, incluindo setores como óleo e gás, petroquímica e siderurgia.
Como o pós-aquecimento atua após a soldagem?
O pós-aquecimento industrial é aplicado depois da deposição da solda e do resfriamento inicial previsto no procedimento.
Seu objetivo geral é manter o componente soldado sob uma condição térmica controlada durante o período definido tecnicamente, favorecendo a redução do hidrogênio residual e a mitigação do risco de trincas relacionadas ao hidrogênio.
A necessidade e a forma de aplicação dependem do material, da espessura, do procedimento de soldagem, do projeto e dos requisitos técnicos aplicáveis.
Controle térmico após a soldagem
Após a soldagem, a região de junta apresenta gradientes de temperatura que podem influenciar o comportamento metalúrgico e mecânico do componente.
O pós-aquecimento busca controlar essa etapa por meio de uma taxa de resfriamento e de uma permanência térmica previamente estabelecidas.
Não se trata de simplesmente aplicar calor à peça, mas de seguir uma sequência definida em procedimento qualificado, com critérios para início, manutenção, acompanhamento e encerramento.
O tempo e a temperatura não devem ser escolhidos por aproximação.
Esses parâmetros precisam estar relacionados ao procedimento de soldagem, ao projeto, às características do componente e às especificações do cliente ou requisitos normativos aplicáveis.
Por isso, uma intervenção tecnicamente responsável começa pela análise documental e pela confirmação dos critérios de aceitação antes da montagem do sistema de aquecimento.
Papel dos termopares no monitoramento
Os termopares são instalados em pontos definidos para acompanhar a temperatura real da região de interesse.
As leituras permitem verificar se o aquecimento está alcançando a condição prevista e se existem diferenças relevantes entre os pontos monitorados.
A distribuição e a quantidade dos pontos de medição devem ser determinadas conforme a geometria do componente, a configuração da junta e o procedimento aplicável.
Durante a operação, os registros de temperatura ajudam a demonstrar a evolução do ciclo térmico, identificar desvios e apoiar a decisão de continuidade ou correção do processo.
No serviço de pós-aquecimento para soldagem da Point Thermic Equipamentos, o controle por termopares e o acompanhamento conforme procedimentos definidos integram a abordagem técnica disponível para a execução.
Planejamento não é aquecimento improvisado
Um aquecimento improvisado pode produzir temperaturas desiguais, deixar áreas sem controle, dificultar a comprovação do ciclo e comprometer a avaliação posterior da junta.
Mesmo quando a superfície parece aquecida de maneira uniforme, isso não confirma que todos os pontos relevantes estejam dentro da condição prevista.
O controle planejado deve considerar, pelo menos:
- análise do procedimento de soldagem e dos requisitos do projeto;
- definição dos pontos de medição e dos critérios de acompanhamento;
- instalação adequada dos termopares;
- configuração do sistema de aquecimento compatível com o escopo;
- acompanhamento das leituras durante o ciclo;
- registro de eventuais desvios e das medidas adotadas;
- encerramento com documentação suficiente para a rastreabilidade.
Assim, o pós-aquecimento deve ser tratado como uma etapa controlada da execução da soldagem, e não como uma aplicação genérica de calor.
A liberação do componente deve seguir os critérios definidos no procedimento, nas especificações do cliente e nos requisitos técnicos aplicáveis.
Para avaliar a solução mais adequada, É necessário consultar uma empresa especializada e fornecer informações sobre material, espessura, geometria, procedimento de soldagem e condições de operação.
Diferença entre pré-aquecimento, pós-aquecimento e tratamento térmico!
Pré-aquecimento, pós-aquecimento e tratamento térmico pós-soldagem são etapas distintas.
Embora possam fazer parte de uma mesma estratégia de controle da soldagem, cada uma ocorre em um momento diferente e atende a objetivos específicos relacionados à temperatura, ao hidrogênio residual, às tensões térmicas e às propriedades do componente.
A aplicação de uma ou mais dessas etapas depende de fatores como material, espessura, geometria, processo de soldagem, consumíveis, nível de responsabilidade do equipamento, procedimento qualificado, projeto e requisitos técnicos aplicáveis.
Portanto, não se deve presumir que toda solda exija as três.
| Etapa | Momento de aplicação | Objetivo principal | Relação com hidrogênio e tensões térmicas |
|---|---|---|---|
| Pré-aquecimento | Antes e, conforme o procedimento, durante a soldagem | Controlar a velocidade de resfriamento e as condições térmicas da junta | Pode reduzir condições favoráveis à formação de descontinuidades associadas ao hidrogênio e diminuir gradientes térmicos excessivos |
| Pós-aquecimento | Após a conclusão da soldagem, antes do resfriamento completo da junta | Manter a junta em uma condição térmica controlada para favorecer a difusão do hidrogênio residual | Contribui para reduzir o risco de trincas por hidrogênio quando previsto e executado conforme procedimento; não substitui o controle de outras variáveis da soldagem |
| Tratamento térmico pós-soldagem | Após a soldagem, seguindo ciclo térmico definido | Controlar tensões residuais e, quando aplicável, ajustar propriedades metalúrgicas da região soldada | Atua principalmente sobre o estado de tensões e a condição metalúrgica do componente; seus efeitos dependem do material e do ciclo especificado |
Pré-aquecimento: controle térmico antes da soldagem
O pré-aquecimento consiste em elevar e controlar a temperatura do material ou da região próxima à junta antes da deposição do metal de solda.
Durante a execução, essa condição pode precisar ser mantida dentro dos limites estabelecidos pelo procedimento de soldagem.
Sua função não é simplesmente aquecer a peça.
O objetivo é controlar o comportamento térmico da junta, especialmente a velocidade de resfriamento e a diferença de temperatura entre a área soldada e o material adjacente.
Em determinadas combinações de material, espessura, restrição e consumível, esse controle pode contribuir para reduzir a suscetibilidade a determinados mecanismos de trincamento.
A temperatura de pré-aquecimento, a faixa de manutenção e o método de medição devem ser definidos por documentação técnica aplicável.
Aquecer de maneira improvisada, sem distribuição adequada ou sem comprovar a temperatura, não equivale a executar um pré-aquecimento controlado.
Pós-aquecimento: ação após a deposição
O pós-aquecimento é aplicado depois da soldagem, com controle da temperatura durante um período definido pelo procedimento, pelo projeto ou por requisitos técnicos aplicáveis.
No contexto de soldas críticas, essa etapa pode favorecer a difusão do hidrogênio residual para fora da região soldada, reduzindo condições associadas ao risco de trincas por hidrogênio.
Esse processo não deve ser confundido com manter a peça aquecida de forma informal.
O controle depende da instalação adequada dos pontos de medição, do acompanhamento por termopares e do registro das temperaturas ao longo da operação.
A execução também precisa considerar a sequência de soldagem, o intervalo entre o término da deposição e o início do ciclo e as condições específicas definidas para a junta.
Tratamento térmico pós-soldagem: ciclo com finalidade própria
O tratamento térmico pós-soldagem, frequentemente associado à sigla PWHT em documentos técnicos, é um ciclo controlado de aquecimento, permanência e resfriamento aplicado depois da soldagem.
Sua finalidade pode incluir a redução de tensões residuais e o atendimento a requisitos metalúrgicos ou normativos específicos.
Diferentemente do pós-aquecimento voltado principalmente ao controle do hidrogênio residual, o tratamento térmico pós-soldagem possui um ciclo mais abrangente e uma finalidade definida pelo material, pelo projeto, pelo código ou pela especificação aplicável.
Temperatura, taxa de aquecimento, tempo de permanência, taxa de resfriamento e distribuição dos pontos de controle precisam ser estabelecidos por procedimento tecnicamente adequado.
Um tratamento térmico pós-soldagem não deve ser escolhido apenas porque a junta apresentou uma temperatura elevada após a soldagem.
O atendimento aos requisitos depende da execução integral do ciclo e da documentação correspondente.
Como evitar a confusão entre as três etapas?
Uma forma prática de diferenciar os conceitos é observar três perguntas:
- Quando o controle ocorre? Antes ou durante a soldagem, trata-se normalmente de pré-aquecimento; após a deposição, pode tratar-se de pós-aquecimento ou de tratamento térmico pós-soldagem, conforme a finalidade e o ciclo definido.
- Qual risco ou requisito está sendo tratado? O pré-aquecimento controla as condições térmicas da junta; o pós-aquecimento pode favorecer a difusão do hidrogênio residual; o tratamento térmico pós-soldagem atua de acordo com requisitos de tensões residuais e condição metalúrgica.
- Existe um procedimento documentado? A distinção técnica não deve ser feita apenas pelo nome usado em campo. O procedimento deve definir o ciclo, os pontos de medição, os critérios de aceitação, os registros e as responsabilidades de execução.
Na contratação de um serviço de pós-aquecimento industrial, É necessário confirmar qual dessas finalidades está prevista para a junta e quais documentos orientarão a operação.
A Point Thermic Equipamentos atua com serviços de pós-aquecimento para soldagem, além de locação e venda de equipamentos para tratamento térmico.
A definição da solução adequada deve ser feita a partir dos requisitos do projeto, do procedimento de soldagem, das normas aplicáveis e das especificações do cliente.
Principais aplicações em ambientes industriais
O pós-aquecimento industrial pode ser aplicado após a soldagem de tubulações de processo, componentes soldados e equipamentos submetidos a alta responsabilidade operacional.
Nesses contextos, o controle térmico contribui para reduzir o hidrogênio residual e mitigar o risco de trincas por hidrogênio, desde que a necessidade do processo e seus parâmetros estejam definidos por procedimento qualificado, requisitos do projeto e condições específicas do serviço.
Em tubulações de processo, o pós-aquecimento pode ser considerado em juntas soldadas cuja integridade seja relevante para a continuidade operacional e a segurança do sistema.
A avaliação não deve se basear apenas no tipo de tubulação. Material, espessura, consumíveis, condição de restrição, procedimento de soldagem e requisitos aplicáveis influenciam a decisão técnica.
Também pode ser utilizado em componentes soldados e equipamentos que operam sob condições exigentes, como pressão, temperatura, esforços mecânicos ou exposição a ambientes industriais agressivos.
A aplicação deve ser analisada caso a caso, pois nem toda solda exige pós-aquecimento, e a etapa não substitui outras medidas previstas no planejamento de fabricação, montagem, inspeção e controle da qualidade.
Entre os setores em que essa avaliação é especialmente relevante estão:
- óleo e gás, em tubulações, componentes e sistemas soldados associados a operações de processo;
- petroquímica e química, onde a confiabilidade de equipamentos e linhas pode ser essencial à segurança operacional;
- siderurgia, em estruturas, equipamentos e componentes sujeitos a solicitações térmicas e mecânicas;
- mineração, em sistemas e equipamentos soldados utilizados em operações de alta demanda;
- papel e celulose, em tubulações, equipamentos e componentes integrados a processos industriais contínuos.
A indicação do pós-aquecimento depende da combinação entre material, espessura, procedimento de soldagem, geometria da junta, nível de restrição, condição de operação e requisitos do cliente ou do projeto.
Por isso, a definição deve considerar a documentação técnica aplicável, os critérios de inspeção e a necessidade de monitoramento por termopares durante a execução.
Para uma contratação ou planejamento adequado, É necessário avaliar previamente o escopo das juntas, os materiais envolvidos, as espessuras, os procedimentos de soldagem e os registros exigidos.
A aplicabilidade em cada caso deve ser confirmada a partir das informações técnicas do serviço e dos requisitos definidos pelo responsável pelo projeto.
Etapas de planejamento e execução do serviço
O pós-aquecimento para soldagem deve ser planejado como uma atividade controlada, com critérios definidos antes do início da operação.
A metodologia precisa conectar o escopo da intervenção, o procedimento de soldagem aplicável, os pontos de medição, o sistema de aquecimento e os registros necessários para demonstrar a rastreabilidade do processo.
Os principais pontos são:
- Análise do escopo A primeira etapa consiste em compreender o componente ou a junta soldada que será atendida, o local da intervenção, as condições de acesso, as restrições operacionais e os requisitos de segurança. Também devem ser identificados o objetivo do pós-aquecimento, a documentação disponível e as responsabilidades de cada parte envolvida. Essa análise ajuda a evitar decisões baseadas apenas na geometria aparente da junta. Material, espessura, tipo de solda, sequência de execução, condições de resfriamento e criticidade do equipamento podem influenciar a estratégia de controle térmico. Quando houver informações incompletas, a definição técnica deve ser submetida ao responsável pelo projeto, pela soldagem ou pela inspeção.
- Avaliação do procedimento de soldagem O procedimento de soldagem deve ser analisado antes da mobilização e da instalação do sistema. Essa verificação permite identificar as temperaturas, os tempos, os métodos de medição e os critérios de aceitação previstos para a atividade, sempre de acordo com os documentos técnicos aplicáveis. O pós-aquecimento não deve ser definido por tentativa, percepção visual ou adaptação improvisada durante a execução. Os parâmetros precisam estar relacionados ao procedimento qualificado, às especificações do cliente, ao projeto e às normas aplicáveis. Caso existam divergências entre esses documentos, a execução deve aguardar a definição formal do responsável técnico.
- Definição dos pontos de medição Os pontos de medição devem ser definidos de modo a representar adequadamente a região aquecida e permitir a identificação de possíveis diferenças de temperatura. A distribuição considera a junta, a área adjacente, a configuração do componente, o acesso disponível e o comportamento térmico esperado. A quantidade e a posição dos termopares não devem ser escolhidas apenas pela facilidade de instalação. É necessário avaliar se os pontos de controle conseguem acompanhar a uniformidade do aquecimento e se são suficientes para evidenciar desvios relevantes. O planejamento também deve prever a identificação dos canais e a correspondência entre cada ponto físico e seu registro.
- Instalação dos termopares A instalação deve ser realizada de forma segura e compatível com o procedimento definido. Os termopares precisam permanecer adequadamente posicionados durante toda a operação, sem contato inadequado, deslocamento ou interferência que comprometa a leitura. Antes do início do aquecimento, Deve-se conferir a identificação dos pontos, a continuidade das conexões e a coerência das leituras. Essa verificação inicial contribui para reduzir o risco de executar o processo com sensores desconectados, mal posicionados ou associados a canais incorretos.
- Configuração do sistema de aquecimento Com os pontos de medição definidos e instalados, o sistema de aquecimento deve ser configurado conforme o procedimento e as condições do serviço. A área aquecida, a distribuição dos elementos de aquecimento e o controle dos canais devem ser compatíveis com a junta e com a estratégia térmica aprovada. O controle deve privilegiar uma evolução térmica estável e verificável, evitando aquecimento localizado sem acompanhamento suficiente. A configuração deve considerar as limitações de acesso, a proteção dos componentes adjacentes e os requisitos de segurança da atividade. Qualquer alteração necessária durante a execução deve ser avaliada e registrada antes de ser incorporada ao processo.
- Acompanhamento da execução Durante o pós-aquecimento, a equipe deve acompanhar continuamente as leituras dos termopares e a resposta do sistema. O acompanhamento permite verificar se a temperatura permanece dentro dos critérios estabelecidos e se há diferenças entre os pontos monitorados. Desvios, interrupções, falhas de leitura ou alterações nas condições de campo devem ser tratados conforme o procedimento aplicável. Quando necessário, a operação deve ser interrompida para avaliação técnica, evitando que uma leitura incompleta ou um aquecimento desigual seja interpretado como atendimento aos requisitos. A Point Thermic Equipamentos oferece serviços de pós-aquecimento para soldagem com monitoramento por termopares e procedimentos definidos. Na contratação, o escopo deve especificar os documentos de referência, a forma de acompanhamento e os registros esperados para a atividade.
- Registros e encerramento técnico O encerramento deve reunir os registros capazes de demonstrar como o serviço foi planejado e executado. Entre os documentos normalmente associados a essa etapa estão a identificação da junta ou do componente, o procedimento utilizado, o mapa ou a relação dos pontos de medição, os registros de temperatura, as ocorrências observadas e as liberações aplicáveis. A documentação deve ser conferida quanto à integridade, à identificação dos canais e à correspondência entre os dados registrados e a intervenção realizada. Se houver desvios, eles devem ser descritos e encaminhados para avaliação do responsável definido no escopo. Uma execução tecnicamente consistente não termina quando o aquecimento é desligado. O encerramento técnico depende da organização dos registros, da análise dos desvios e da confirmação de que os critérios do projeto, do cliente e dos procedimentos aplicáveis foram atendidos. Essa rastreabilidade facilita a inspeção, a tomada de decisão e a preservação do histórico do componente.
Controle de temperatura, monitoramento e documentação
O controle de temperatura é um dos principais elementos para apoiar que o pós-aquecimento após a soldagem ocorra conforme o procedimento aplicável.
A finalidade não é apenas aquecer o componente, mas manter uma condição térmica controlada, acompanhada e documentada durante a etapa definida para a junta soldada.
Monitoramento por termopares
Os termopares permitem medir a temperatura em pontos previamente determinados do componente.
As leituras devem ser acompanhadas ao longo da operação para verificar se a condição térmica permanece dentro dos limites estabelecidos no procedimento de soldagem, no projeto, nas especificações do cliente e nas normas aplicáveis.
A seleção e a instalação dos pontos de medição precisam considerar a geometria da junta, a espessura, a distribuição do aquecimento e as regiões com maior possibilidade de apresentar diferenças térmicas.
A quantidade e a posição dos termopares não devem ser definidas de maneira improvisada, pois uma leitura isolada pode não representar adequadamente o comportamento térmico de toda a área de interesse.
Distribuição e leitura dos pontos de controle
Uma distribuição adequada dos pontos de controle ajuda a identificar variações entre regiões aquecidas e áreas adjacentes.
Durante o pós-aquecimento industrial, a equipe responsável deve verificar se as leituras são coerentes com a configuração do serviço e se os instrumentos estão corretamente instalados e operacionais.
O acompanhamento deve observar a evolução da temperatura, a estabilidade da condição requerida e eventuais diferenças entre os pontos monitorados.
Quando houver divergência relevante, a operação precisa ser avaliada à luz do procedimento qualificado e dos critérios técnicos definidos para aquela junta ou componente.
Registros e acompanhamento de desvios
Os registros de temperatura devem permitir a rastreabilidade da operação.
Conforme os requisitos do serviço, a documentação pode reunir a identificação da junta ou do componente, os pontos de medição, a sequência de acompanhamento, as leituras realizadas, os horários correspondentes e as ocorrências observadas durante a execução.
Desvios, interrupções, oscilações ou condições diferentes das previstas devem ser registrados e submetidos à avaliação técnica.
O tratamento de uma não conformidade não deve se basear em suposições. É necessário consultar o procedimento aplicável, o responsável técnico e os critérios de aceitação estabelecidos para o serviço.
Documentação técnica e liberação
Ao final da operação, os registros devem ser revisados para confirmar se o processo foi acompanhado de acordo com os requisitos definidos.
A documentação técnica contribui para demonstrar a execução, apoiar a inspeção e preservar informações relevantes para a integridade operacional do equipamento ou da tubulação.
A liberação da junta ou do componente deve seguir os critérios do projeto, das normas aplicáveis, das especificações do cliente e dos procedimentos qualificados.
O fato de uma leitura ter sido realizada não significa, por si só, que o serviço esteja automaticamente aceito; a decisão depende da análise dos registros e dos requisitos técnicos correspondentes.
Em serviços de pós-aquecimento para soldagem, o uso de termopares, o acompanhamento contínuo e a organização dos registros formam uma cadeia de controle.
Na contratação de uma empresa especializada, É necessário confirmar previamente como serão definidos os pontos de medição, como os desvios serão tratados e quais documentos serão disponibilizados ao encerramento da atividade.
Benefícios técnicos e riscos de uma execução inadequada
O pós-aquecimento após a soldagem pode contribuir para a redução do hidrogênio residual retido na região soldada, desde que seja aplicado conforme um procedimento tecnicamente definido.
Essa finalidade é especialmente relevante em soldas críticas, nas quais a combinação entre material, espessura, consumível, restrição e condições de resfriamento pode influenciar a suscetibilidade a trincas por hidrogênio.
Principais benefícios técnicos
Os principais pontos são:
- Mitigação do risco de trincas por hidrogênio.
- Maior controle sobre a integridade da junta.
- Proteção da integridade operacional.
- Rastreabilidade do serviço.
Riscos de uma execução inadequada
O aquecimento desigual pode criar gradientes térmicos indesejados e fazer com que determinadas regiões não atinjam ou não mantenham a condição estabelecida no procedimento.
Da mesma forma, termopares mal posicionados, quantidade insuficiente de pontos de medição ou falhas de leitura podem produzir uma representação incompleta da temperatura real na junta.
Entre os principais riscos estão:
- descumprimento da temperatura ou do tempo definidos no procedimento aplicável;
- interrupções não registradas no ciclo de aquecimento;
- distribuição térmica incompatível com a geometria ou com as condições do componente;
- ausência de registros confiáveis para comprovar a execução;
- liberação do serviço sem avaliação de desvios e sem verificação dos critérios de aceitação;
- aumento da exposição a falhas metalúrgicas e comprometimento da confiabilidade operacional.
O pós-aquecimento não deve ser tratado como aquecimento improvisado ou como substituto de um tratamento térmico pós-soldagem quando este for exigido pelo projeto, pela especificação do cliente, por norma aplicável ou por procedimento qualificado.
A definição dos parâmetros e dos critérios de aceitação deve ser feita por profissionais competentes, considerando o escopo da soldagem e os requisitos técnicos pertinentes.
A qualidade do resultado depende da combinação entre planejamento, equipamento adequado, posicionamento correto dos termopares, acompanhamento contínuo, resposta a desvios e documentação.
Na contratação de um serviço de pós-aquecimento, É necessário verificar como a empresa estrutura esses controles e como demonstra a rastreabilidade de cada intervenção.
A Point Thermic Equipamentos atua com soluções de tratamento térmico resistivo localizado, serviços de pré e pós-aquecimento para soldagem e também locação e venda de equipamentos, com atendimento personalizado conforme a demanda disponível pelo cliente.
Em qualquer aplicação, a decisão técnica deve considerar a segurança do componente e os requisitos do projeto, sem presumir que uma mesma configuração seja adequada para todas as soldas.
A competência da equipe responsável e a conformidade com o procedimento são determinantes para transformar o controle térmico em evidência confiável de qualidade.
Como avaliar uma empresa ou equipamento para pós-aquecimento?
A escolha de uma empresa ou de um equipamento para pós-aquecimento industrial deve partir dos requisitos técnicos da soldagem e das condições de operação do componente.
Mais do que verificar a disponibilidade de uma fonte de aquecimento, é necessário avaliar se a solução permite controlar a temperatura, acompanhar os pontos críticos e gerar registros compatíveis com o procedimento aplicável.
Critérios de seleção
Antes da contratação ou da locação, confirme se o fornecedor consegue compreender o escopo da intervenção e trabalhar de acordo com o procedimento de soldagem, o projeto, as especificações do cliente e as normas técnicas aplicáveis.
Entre os principais critérios estão:
- experiência com tratamento térmico resistivo localizado e aplicações industriais de alta responsabilidade;
- capacidade de interpretar os requisitos de temperatura e de tempo definidos para a junta ou para o componente;
- disponibilidade de sistema de monitoramento por termopares e de registros do ciclo executado;
- adequação dos equipamentos à geometria, ao material, à espessura e às condições de acesso do serviço;
- qualificação técnica da equipe responsável pela instalação, pelo acompanhamento e pelo encerramento da atividade;
- capacidade de mobilização compatível com a necessidade operacional, sem substituir a análise técnica por uma promessa de prazo;
- rastreabilidade dos dados, dos instrumentos e das etapas realizadas;
- clareza sobre o escopo incluído na prestação de serviço, na locação ou na venda do equipamento.
A proposta tecnicamente adequada não é necessariamente a que apresenta mais recursos, mas a que demonstra compatibilidade entre o método de aquecimento, o controle de temperatura e os requisitos documentais da aplicação.
Experiência em tratamento térmico resistivo localizado
A experiência do fornecedor deve ser analisada pela capacidade de aplicar o aquecimento de forma controlada e localizada, considerando a junta soldada e as regiões adjacentes.
Esse conhecimento é importante para evitar soluções improvisadas, distribuição térmica inadequada e decisões que não estejam alinhadas ao procedimento qualificado.
Também é necessário solicitar uma descrição do método de trabalho, dos pontos de medição previstos e da forma como eventuais desvios são tratados.
A resposta deve demonstrar domínio do processo sem apresentar parâmetros genéricos como se fossem válidos para todas as soldas.
Temperatura, tempo de permanência, taxa de resfriamento e quantidade de pontos de controle dependem do projeto e dos requisitos técnicos aplicáveis.
A Point Thermic Equipamentos atua com Tratamento Térmico Resistivo Localizado e serviços de pré e pós-aquecimento para soldagem.
Fundada em 2011, a empresa informa uma trajetória de mais de 15 anos no fornecimento de soluções para aplicações industriais e obteve a certificação ISO 9001:2015 em 2021.
Esses elementos podem ser considerados na avaliação documental do fornecedor, sempre em conjunto com a análise do escopo específico.
Capacidade de mobilização e personalização do atendimento
Em intervenções industriais, a solução precisa ser adaptada ao local, ao componente e às restrições de acesso e segurança.
Por isso, avalie se o fornecedor realiza uma análise prévia do serviço, define os recursos necessários e consegue ajustar a configuração do atendimento à demanda apresentada.
A capacidade de mobilização deve ser entendida como a organização para disponibilizar equipe e equipamentos conforme o escopo, e não como garantia de atendimento imediato.
Da mesma forma, personalização não significa alterar critérios técnicos para atender a uma preferência operacional.
Qualquer ajuste deve preservar o procedimento aplicável, a segurança e a rastreabilidade da execução.
A Point Thermic atende demandas em todo o território nacional e destaca rapidez na mobilização e personalização dos serviços.
Na contratação, é importante confirmar diretamente com a empresa a disponibilidade para o local, o escopo, os recursos necessários e as condições comerciais aplicáveis, sem presumir prazos ou coberturas não disponíveis.
Qualificação técnica e rastreabilidade
A qualificação da equipe deve ser observada pela experiência demonstrada, pela compreensão dos riscos metalúrgicos e pela capacidade de seguir procedimentos definidos.
No pós-aquecimento, a execução deve considerar o controle da temperatura após a soldagem, o monitoramento por termopares e a documentação das leituras e ocorrências relevantes.
Uma verificação prática pode incluir as seguintes perguntas:
- Como os pontos de medição são definidos para o componente?
- Como os dados de temperatura são registrados e identificados?
- Como são comunicados e tratados desvios durante o ciclo?
- Quais documentos são emitidos ao final da atividade?
- Como o fornecedor mantém a identificação dos equipamentos e instrumentos utilizados?
- Quais critérios do projeto ou do cliente orientam a liberação do serviço?
A rastreabilidade deve permitir relacionar a execução ao componente, à junta ou ao escopo correspondente, sem substituir a aprovação técnica do responsável pelo projeto ou pela inspeção.
A certificação ISO 9001:2015 disponível pela Point Thermic é um sinal de estrutura voltada à qualidade e à melhoria contínua, mas a aceitação de cada serviço continua dependente dos requisitos específicos da aplicação.
Manutenção e adequação dos equipamentos
Na locação ou na compra, avalie se o equipamento é compatível com a potência, a configuração, o acesso e o controle exigidos pelo serviço.
Também devem ser verificados aspectos como identificação dos instrumentos, condição aparente, documentação disponível, integridade dos cabos e termopares e adequação ao ambiente de trabalho, conforme os requisitos aplicáveis.
A manutenção deve ser tratada como parte da confiabilidade operacional.
O contratante pode solicitar informações sobre inspeções, registros de manutenção, verificações dos instrumentos e orientações de operação.
Esses documentos devem ser analisados de acordo com o nível de controle exigido pelo projeto e pelos procedimentos internos do cliente.
Não se deve escolher um equipamento apenas pela capacidade nominal ou pela disponibilidade imediata.
A decisão deve considerar a uniformidade do aquecimento, a possibilidade de monitoramento, a segurança da instalação e a capacidade de manter o ciclo dentro dos limites definidos para aquela solda.
Prestação de serviço, locação ou venda
A melhor modalidade depende da estrutura do contratante, da frequência das intervenções e do nível de responsabilidade que a equipe interna pode assumir.
De forma geral:
- Prestação de serviço.
- Locação de equipamentos.
- Venda de equipamentos.
A Point Thermic oferece prestação de serviços, locação e venda de equipamentos para tratamento térmico.
A escolha entre essas alternativas deve ser feita após o levantamento do escopo, dos requisitos de controle, da competência disponível no local e da documentação necessária.
Preços, prazos, garantias e condições comerciais devem ser confirmados diretamente com a empresa.
Pontos de verificação para a decisão!
Antes de aprovar o fornecedor ou o equipamento, verifique se:
- o escopo e o procedimento aplicável foram analisados;
- a solução é compatível com o material, a geometria e as condições de acesso;
- os pontos de medição e o método de monitoramento foram definidos;
- a equipe possui experiência pertinente ao serviço;
- os equipamentos e instrumentos estão identificados e adequados à aplicação;
- os registros de temperatura e as ocorrências serão preservados;
- os critérios de aceitação e liberação estão claros;
- a modalidade de serviço, locação ou venda corresponde à estrutura do contratante;
- as responsabilidades de operação, manutenção e documentação estão formalizadas;
- a proposta não depende de promessas genéricas que substituam a avaliação técnica.
Uma seleção criteriosa reduz incertezas e favorece a integridade do processo, mas não elimina a necessidade de seguir o procedimento qualificado e as orientações do responsável técnico.
Para avaliar a aplicação específica, a disponibilidade de atendimento e a alternativa mais adequada entre serviço, locação e venda, o próximo passo é encaminhar o escopo à Point Thermic Equipamentos para análise comercial e técnica.
Para saber mais sobre Pós-aquecimento industrial
Ligue para (11) 4580-3934 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.